Pagiging Tugma ng BC Cell: Anim na Tagagawa, Isang Tabber Stringer
Talaan ng Nilalaman
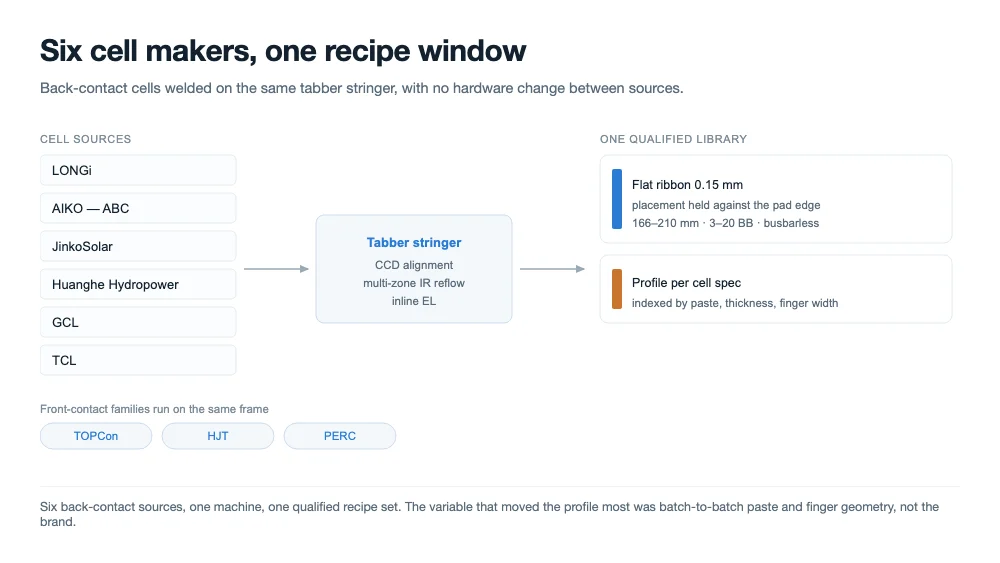
Mabilis na sagot: Nakumpleto ng Ooitech ang isang programa sa pagiging tugma na nagwelding ng mga back-contact cell mula sa LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL at TCL sa parehong tabber stringer, gamit ang isang makina at isang recipe library. Ang mga TOPCon at HJT cell ay pinatakbo sa parehong platform. Sinaklaw ng programa ang alignment, wetting, lakas ng joint, electroluminescence at warpage pagkatapos ng stringing. Ito ay aming sariling gawaing pagsubok at ang feedback ng mga overseas project team ng mga tagagawa ng cell, hindi isang sertipikasyon.
Ano ang kailangang ibig sabihin ng "tugma" bago kami magsimula
Ang tabber na mahusay magpatakbo ng isang uri ng cell ay hindi mahirap gawin. Ang tabber na nagpapatakbo ng bawat uri ng cell na nasa mass production ngayon, sa parehong frame, nang walang mekanikal na pagbabago sa pagitan ng mga produkto, ay ibang problema. Iyon ang target: hindi isang demonstration weld, kundi isang production recipe para sa bawat pamilya ng cell na maaaring i-qualify at patakbuhin ng isang customer.
Tinukoy namin ang tugma bilang apat na kondisyon. Dapat ilagay ng makina ang ribbon sa loob ng pad o finger window na tinutukoy mismo ng cell. Dapat mag-wet ang joint at makabuo ng intermetallic layer sa buong contact area. Dapat makaligtas ang cell sa thermal cycle nang walang crack, at dapat lumabas ang string nang sapat na flat para sa lamination. Ang cell na nagwelding ngunit nagwarp, o nagwelding ngunit nagcrack sa layup, ay pumapalya sa depinisyon kahit mukhang tama ang joint sa ilalim ng mikroskopyo.
Ang mga uri ng cell na dumaan sa makina
Sinaklaw ng programa ang mga back-contact na produkto na aktwal na ipinapadala nang maramihan, kasama ang mga pangunahing front-contact na pamilya, upang ang isang linya na lumilipat sa pagitan ng mga ito ay hindi kailangan ng pangalawang platform. Ang mga back-contact cell ay nagmula sa anim na tagagawa; ang mga front-contact cell ay nagmula sa parehong mga program run.
| Pamilya ng cell | Mga pinagmulan sa programa | Ano ang kailangang malampasan ng joint |
|---|---|---|
| BC — back contact, walang front busbar | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | Makikitid na rear pad, masikip na alignment, flat ribbon, warpage |
| TOPCon — front contacted | Parehong programa, pangunahing suplay | Pinong finger, multi-busbar pad, manipis na cell |
| HJT — heterojunction | Parehong programa, pangunahing suplay | Isang temperature ceiling na itinatakda ng paste at ng amorphous layer |
| PERC | Mga reference run | Ang baseline kung saan hinuhusgahan ang iba |
Ang mga sukat ng cell ay mula 166 mm hanggang 210 mm, kasama ang mga half-cell format na ipinapadala ng bawat tagagawa, at ang bilang ng busbar mula tatlo hanggang dalawampu, kasama ang mga busbarless layout. Gumamit ng flat ribbon sa mga back-contact cell para sa paglalagay ng ribbon kaysa sa round wire, dahil ang rear pad ay isang flat na ibabaw na may tinukoy na lapad at ang round wire ay humahawak lamang dito sa isang linya.
Bakit mas mahirap iwelding ang mga back-contact cell kaysa sa mga cell na pinapalitan nila
Sa isang front-contact cell, dumarating ang ribbon sa malalawak na busbar pad at nakikita ang joint. Sa isang back-contact cell, ang parehong polarity ay nasa likuran, interdigitated, at ang solderable area bawat finger ay isang maliit na bahagi lamang ng ibinibigay ng busbar. Tatlong bagay ang sumusunod, at ang tatlo ay mekanikal kaysa metalurhikal.
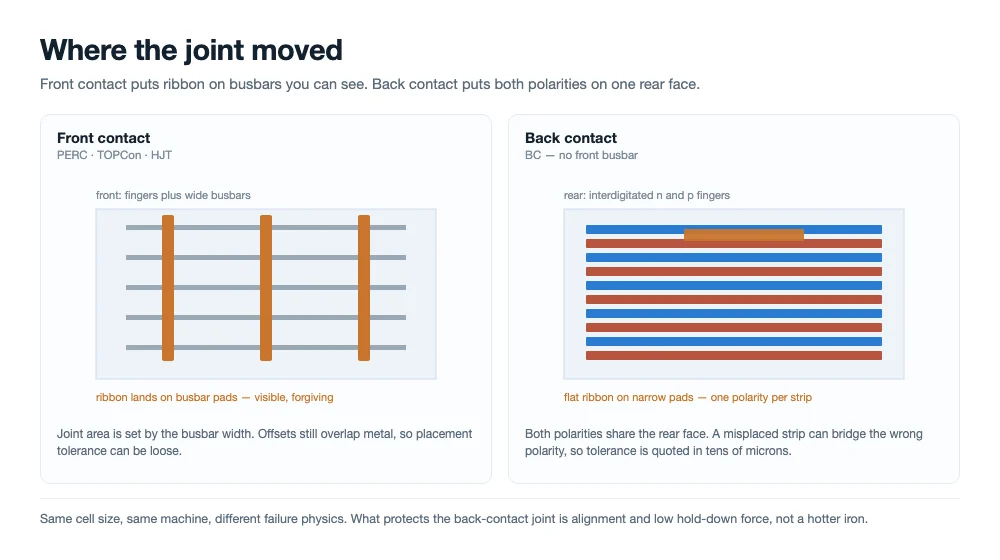
Iniiwan ng front contact ang joint sa nakikitang busbar; inililipat ito ng back contact sa makikitid na pad sa likuran, kung saan ang isang strip ay katabi ng kabaligtarang polarity.
Lumiliit ang alignment window
Ang maling pagkakalagay ng ribbon sa busbar cell ay nagsasapaw pa rin sa metal. Sa back-contact cell, ang parehong offset ay maaaring maglagay ng strip sa pagitan ng dalawang finger na magkabaligtarang polarity, na hindi mahinang joint kundi short. Kaya ang placement tolerance ay dapat isaad sa sampu-sampung micron at mapanatili sa buong shift, kaya naman gumagamit ang platform ng CCD alignment kaysa sa mga mekanikal na stop lamang.
Mas manipis ang cell at hindi gaanong mapagpasensya
Ang mga back-contact cell sa mass production ay nasa saklaw na 130 hanggang 170 micron, at ang likurang ibabaw ay nagdadala ng buong interconnect pattern. Bawat kilogramo ng hold-down force na kayang tiisin ng front-contact machine ay panganib sa crack dito. Ang pressure ay dapat sapat para matiyak ang contact at wala nang iba, na naglalagay ng pasanin sa flatness ng platen at sa kung paano i-tension ang strip.
Lumilitaw ang warpage pagkatapos ng joint, hindi habang ginagawa ito
Nagso-solidify ang solder sa temperaturang mas mataas nang malaki kaysa sa sariling expansion range ng cell, at ang tanso ay lumiliit nang mga anim na beses na mas mabilis kaysa sa silicon pababa. Ang mismatch na iyon ay sinisipsip ng pagbibigay ng ribbon sa compression, na siyang inaasahang mekanismo — ngunit sa isang back-contact cell, dumadaan ang ribbon sa isang ibabaw na kailangan ding manatiling flat para sa lamination. Ang string na kitang-kitang nakabaluktot ay isang lamination defect na naghihintay mangyari, at ito ang failure mode na huling lumilitaw.
Ang temperatura kung saan nabubuo ang joint ang pinakamalaking solong lever sa lahat ng ito. Mas mababang solidification temperature ay nangangahulugan ng mas kaunting strain na nakakulong sa cell. Nangangahulugan din ito ng mas kaunting margin para mabuo ang intermetallic layer, kaya ang window ay hindi "kasing lamig ng posible" kundi "kasing lamig ng pinapayagan ng joint".
Tatlong chemistry, tatlong temperature window, isang platform
Ang dahilan kung bakit kayang saklawin ng isang makina ang merkado ay ang mga pagkakaiba sa pagitan ng mga pamilya ng cell ay halos buong thermal at mekanikal, at pareho ay naka-programa. Ang nagbabago sa pagitan ng mga produkto ay ang profile, ang dwell, ang hold-down pressure, ang specification ng ribbon at ang alignment model — hindi ang hardware.
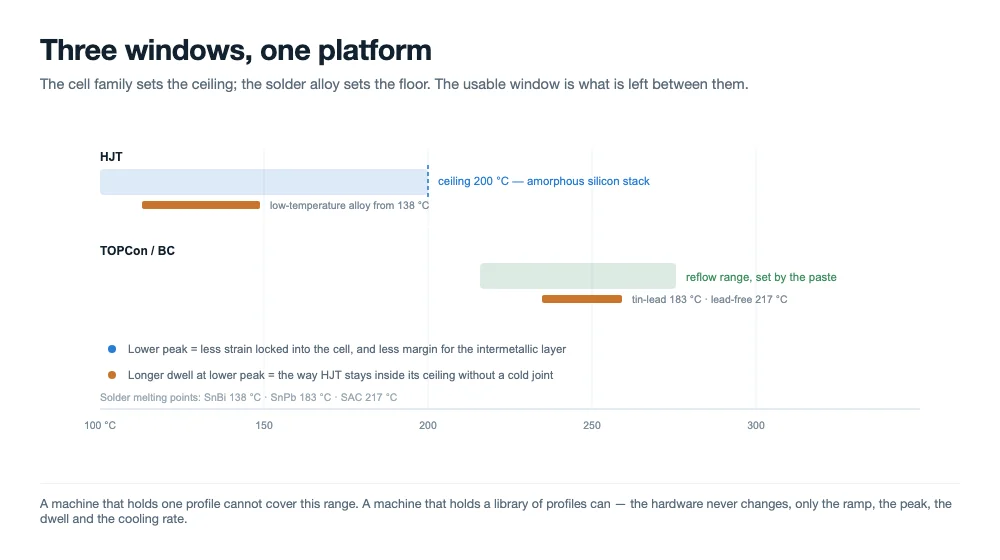
Itinatakda ng pamilya ng cell ang ceiling at ng solder alloy ang floor. Ang magagamit na window ay ang agwat sa pagitan ng mga ito.
| Ano ang nagbabago | BC / TOPCon | HJT |
|---|---|---|
| Peak cell temperature | Conventional reflow range, itinatakda ng paste | Limitado ng amorphous silicon stack; ang proseso ay karaniwang pinapanatili sa o mas mababa sa 200 °C |
| Solder alloy | Standard na tin-lead o lead-free coating | Low-temperature alloy, o conductive adhesive sa halip na solder |
| Dwell at paglamig | Maikli at kontrolado; mahalaga ang cooling rate para sa warpage | Mas mahabang dwell sa mas mababang peak, mas banayad na ramp upang maiwasan ang thermal shock |
| Lakas ng paghawak | Mababa, kritikal ang flatness ng platen | Pinakamababa sa tatlo; ang stack ang pinakamadaling masira na bahagi ng cell |
Ang paglipat ng recipe sa pagitan ng dalawang pamilya ng cell sa platform na ito ay isang pagbabago sa library: sabay na naglo-load ang profile, pressures at alignment model, at iniinspeksyon ang unang string bago mag-release ang linya. Iyon ang praktikal na pagkakaiba ng "kaya itong gawin ng makina" at "kaya mong patakbuhin ito sa Martes ng hapon kapag nagbago ang suplay ng cell".
Paano isinagawa ang programa
Ang bawat uri ng cell ay dumaan sa parehong anim na pagsusuri, sa parehong pagkakasunod-sunod, upang ang mga resulta ay maihambing sa iba't ibang maker sa halip na pagtalunan.
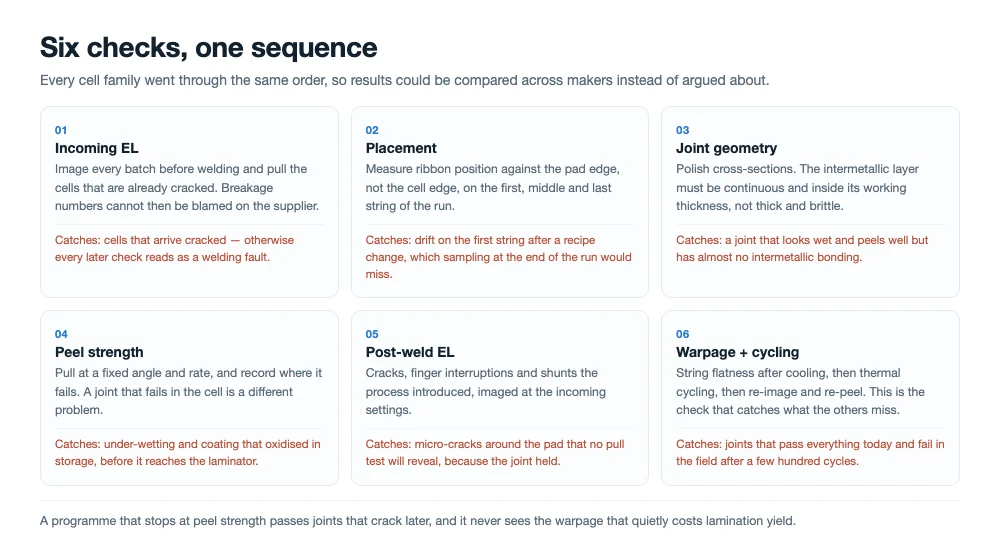
Ang parehong anim na pagsusuri sa bawat pinagmulan ng cell, sa parehong pagkakasunod-sunod, upang ang mga resulta ay maihambing sa halip na pagtalunan.
- Incoming EL. Ang bawat batch ay kinunan ng imahe bago ang welding at anumang cell na may dati nang crack ay inalis, upang ang bilang ng breakage ay hindi mapalaki ng mga depekto ng supplier.
- Placement. Ang posisyon ng ribbon ay sinukat laban sa gilid ng pad, hindi sa gilid ng cell, sa una, gitna at huling string ng bawat run.
- Wetting at joint geometry. Ang mga cross-section ay pinakintab upang suriin na ang intermetallic layer ay tuloy-tuloy at nasa loob ng working thickness range, sa halip na makapal at malutong o manipis at hindi kumpleto.
- Lakas ng peel. Ang ribbon ay pin peeled sa fixed na anggulo at rate sa isang tensile frame; ang lokasyon ng failure ay naitala kasama ng force, dahil ang joint na nabibigo sa cell ay ibang problema kaysa sa nabibigo sa interface.
- Post-weld EL. Mga crack, finger interruptions at shunt na dulot ng proseso, kinunan ng imahe sa parehong setting gaya ng incoming inspection.
- Warpage at thermal cycling. Ang flatness ng string ay sinukat pagkatapos ng paglamig, pagkatapos ay dumaan ang mga assembly sa thermal cycling bago muling kunan ng imahe at muling peeled.
Mahalaga ang pagkakasunod-sunod. Ang programang nagsisimula sa peel strength at doon lang nagtatapos ay papasa sa mga joint na pumuputok makalipas ang tatlong buwan, at mami-miss nito ang warpage na sumisira sa lamination yield nang hindi man lang lumalabas sa pull test.
Ano ang ipinakita ng mga resulta
Lahat ng anim na back-contact source ay na-weld sa parehong platform na walang pagbabago sa hardware sa pagitan ng mga ito. Ang variation na mahalaga ay hindi brand to brand kundi batch to batch: ang kapal ng paste, lapad ng finger at kapal ng cell ay nagpalipat ng working profile nang higit kaysa sa ginawa ng cell maker, na siyang dahilan kung bakit ang recipe library ay naka-index ayon sa cell specification sa halip na sa pangalan ng supplier.
Ang mga failure mode na nakita namin ay ang mga pamilyar, at tumugon sila sa mga pamilyar na lever. Ang mga cold joint ay nagmula sa kulang na peak o coating na na-oxidize sa imbakan. Ang pagyeyellow at ribbon embrittlement ay nagmula sa sobrang init nang sobrang tagal. Ang mga crack ay nagkukumpol kung saan pinakamataas ang hold-down pressure at pinakamanipis ang cell. Ang warpage ay mas malakas na nakaugnay sa ribbon specification kaysa sa soldering profile.
Sa breakage, ang platform ay naka-specify sa o mas mababa sa 0.2% sa Class A cells at ang mga run ng programa ay naaayon sa figure na iyon sa lahat ng pamilya ng cell. Ang mga project team na nakatanggap ng welded samples mula sa overseas operations ng mga cell maker ay nag-rate ng joint quality at string yield na mas mataas kaysa sa nakita nila mula sa katulad na kagamitan sa parehong mga cell. Iyon ay kanilang pagtatasa ng mga sample, hindi isang sertipikasyon, at itinuturing namin itong senyales sa halip na specification.
Saan nagtatapos ang mga claim na ito
Tatlong limitasyon ang dapat sabihin nang tahasan, dahil ang desisyon sa pagbili na nakabatay sa sobrang binasang claim ay masamang desisyon.
Una, ito ay sariling test work ng Ooitech kasama ang feedback mula sa customer trial. Walang third-party laboratory ang nag-certify ng compatibility, at walang cell maker ang nag-endorso ng makina. Ikalawa, ang compatibility ay naipakita sa mga cell specification na ibinigay sa amin, na hindi katulad ng bawat susunod na revision ng mga produktong iyon; ang bagong paste o bagong finger geometry ay bagong qualification. Ikatlo, ang saklaw ng uri ng cell ay katangian ng platform at ng recipe, hindi isang pangako na anumang cell ay tatakbo sa nameplate throughput sa unang pagsubok. Ang throughput ay function ng kung gaano karaming inspection at handling ang kailangan ng cell, at ang mga back-contact cell ay nasa mas mabagal na dulo.
Ano ang binabago nito para sa isang linya na pumipili ng back-contact ngayon
Dalawang taon na ang nakalipas, ang isang module line na bumibili ng back contact ay nahaharap sa pagpili sa pagitan ng dedicated na makina at kompromiso. Ang dedicated na makina ay nagla-lock sa linya sa isang cell source at isang cell revision. Ang kompromiso ay nangangahulugan ng pagtanggap ng yield loss sa mga bagong cell. Ang saklaw sa mga shipping back-contact product ay nag-aalis ng trade-off na iyon, at binabago nito ang tatlong desisyon.
Binabago nito kung paano mo isinusulat ang equipment specification: ang cell-agnostic coverage ay dapat nasa acceptance criteria, kasama ang nakalistang mga cell na ipapakita sa sarili mong materyal bago ang balance payment. Binabago nito kung paano mo pinaplano ang capacity, dahil ang linyang kayang magpalit ng pamilya ng cell ay hindi kailangan ng pangalawang stringer kapag gumalaw ang merkado. At binabago nito kung ano ang hinihingi mo sa recipe handover, dahil ang halaga ay nasa library ng mga qualified profile, hindi sa kakayahan ng makina na panatilihin ang temperatura.
Ang apat na bagay na itatanong sa anumang supplier na gumagawa ng claim na ito
Bawat supplier ng tabber ay sasabihin na kaya nitong hawakan ang back-contact cell. Ang mga tanong sa ibaba ay naghihiwalay ng programa sa isang talata ng marketing.
- Aling mga cell, eksakto, at sa aling revision? Ang listahan ng mga maker ay mas mahina kaysa sa listahan ng part number at paste generation.
- Ano ang sinukat, at laban sa ano? Placement laban sa gilid ng pad, peel na may naitalang lokasyon ng failure, warpage sa milimetro bawat string, EL sa magkatugmang setting.
- Maaari bang ulitin sa iyong mga cell? Isang witness test sa sarili mong materyal, sa iyong site o sa kanila, na may mga acceptance number na napagkasunduan nang maaga.
- Magkano ang isang changeover? Oras, mga consumable, scrap at pagsasanay ng operator kada switch, hindi kada makina.
Kung ang isang supplier ay sumasagot sa lahat ng apat na may mga numero at isang test report, malamang totoo ang claim. Kung ang sagot sa pangatlo ay isang brochure, hindi pa ito isang compatibility programme.
Mga madalas itanong
Ibig bang sabihin nito ay hinihinang ng makina ang anumang cell sa merkado?
Ibig sabihin, ang platform ay naipakita na sa back-contact, TOPCon, HJT at PERC na mga cell na ibinigay sa amin, mula 166 mm hanggang 210 mm na mga format at tatlo hanggang dalawampung busbar, kabilang ang mga busbarless na layout. Ang isang cell na may bagong paste, ibang finger geometry o ibang metallisation stack ay isang bagong qualification, hindi isang awtomatikong pass.
Sinasabi ba ng Ooitech na ineendorso ng mga cell maker na ito ang kagamitan?
Hindi. Ang kanilang mga cell ang naging test material. Ang feedback ay nagmula sa mga overseas project team na nakatanggap ng welded samples, at iniuulat namin ito bilang feedback. Walang endorsement, partnership o certification na ipinahihiwatig, at ang mga brand name ay lumilitaw dito para lamang tukuyin ang mga cell na hininang.
Kaya ba talagang patakbuhin ng isang makina ang HJT at back contact?
Oo, dahil ang hadlang sa HJT ay thermal at ang hadlang sa back contact ay mechanical, at pareho silang kinokontrol ng mga parameter sa halip na hardware. Ang HJT ay tumatakbo sa mas mababang peak na may mas mahabang dwell at mas banayad na ramp; ang back contact ay tumatakbo sa conventional reflow na may mas masikip na placement at mas mababang hold-down force.
Anong throughput ang dapat mong asahan sa back-contact cells?
Mas mababa kaysa sa front-contact cells sa parehong platform rating, dahil mas matagal ang alignment at inspection kada cell. Ang platform ay may rating na 1,000 hanggang 1,200 cells kada oras sa standard configuration at 2,400 sa high-speed configuration; planuhin ang back-contact lines sa konserbatibong dulo at kumpirmahin gamit ang timed run sa sarili mong mga cell.
Mahalaga ba talaga ang flat ribbon sa likod?
Mas mahalaga ito kaysa sa harap. Ang round wire ay dumidikit sa flat pad sa isang linya, kaya maliit ang joint area at ang peel strength ay limitado ng geometry bago pa ito limitahan ng metallurgy. Ang flat ribbon ay nagbibigay ng tinukoy na contact width at mas mababang profile, na nagpapababa rin ng strain na idinudulot ng strip sa manipis na cell.
Ano ang nangyayari kapag may dumating na bagong henerasyon ng cell?
Ang recipe ay muling ini-qualify: incoming EL, placement laban sa pad edge, cross-section, peel na may failure location, post-weld EL, warpage at thermal cycling. Sa platform na ito, iyon ay isang library change at isang qualification run, sinusukat sa mga araw sa halip na sa isang machine rebuild.
Mga huling pagninilay
Ang teknolohiya ng cell ay mas mabilis gumalaw kaysa sa kayang itayong muli ng mga module line, kaya ang kagamitang nananalo ay ang kagamitang hindi nagpipilit ng desisyon tuwing nagbabago ang cell. Ang paghinang ng anim na back-contact source sa isang platform ay isang hakbang patungo doon, at ang kapaki-pakinabang na bahagi ay hindi ang listahan ng mga brand kundi ang recipe library at ang test discipline sa likod nito. Hilingin ang test, hindi ang claim.
Kaugnay na pagbabasa:
- SS-1500B Automatic Solar Cell Welding Machine: 1,200 Cells/h
- SS-2500B Full Automatic Tabber Stringer: 2,400 Cells/h
- BC Cell Technology Roadmap: Mula Structure hanggang Process
- Bakit Mahirap Gawin ang BC Cells: Ang Self-Masked Two-Step Process ng AIKO
- Istruktura at Mga Uri ng PV Ribbon: Patag, Bilog at Hugis
- Tabber at Stringer Machine: Paano Ito Gumagana, Paano Pumili
- Solar Module Stringing: Pag-troubleshoot ng Cold Solder Joints
- EL Testing para sa mga Solar Panel: Inline vs Offline Setup
- Polish Solar Manufacturer Procures Ooitech BC Tabber Stringer