Proseso at Teknolohiya ng Paggawa ng Solar Module
Talaan ng Nilalaman
Mabilis na sagot: Ang photovoltaic industry chain ay may apat na yugto: polysilicon, wafer, solar cell at module. Ang module ay nasa downstream, sa pagitan ng tapos na cell at ng naka-install na PV system. Ang pagmamanupaktura ng module ay kumukuha ng marupok na indibidwal na mga cell at ginagawa itong isang selyadong, naka-frame, at weatherproof na yunit: ang mga cell ay hinihinang sa mga string, ang mga string ay inilalatag kasama ang EVA encapsulant sa pagitan ng front glass at rear backsheet, ang stack ay nilalagyan ng lamination sa ilalim ng vacuum at init, pagkatapos ay kinakabitan ng frame, junction-box at fina-flash sa isang IV tester. Ang half-cell cutting at multi-busbar layouts ay nagbago sa bawat hakbang, nagpapataas ng power at nagpapababa ng resistive loss. Dahil ang isang cell ay gumagawa lamang ng ilang watts sa humigit-kumulang 0.6 V, ang hakbang ng pag-assemble ang gumagawa ng magagamit na 400 W hanggang 700 W na module. Ang module din ang lugar kung saan ang lahat ng problema sa kalidad sa upstream ay nagiging visible bilang yield loss.
PV Module Manufacturing · ni Jerry, Ooitech
Panimula sa Photovoltaic Modules
Ang photovoltaic industry chain ay nahahati sa apat na yugto: polysilicon, wafer, solar cell, at module. Ang PV module ay nasa downstream na dulo ng chain, na nakaposisyon sa pagitan ng solar cell at ng kumpletong PV system.
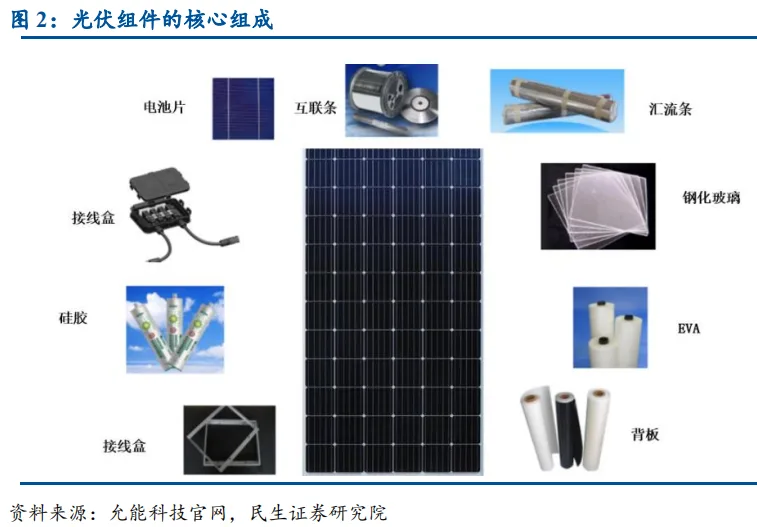
Ang isang solar cell ay gumagawa lamang ng limitadong dami ng kuryente. Ang mga cell ay dapat na ikonekta sa series at i-encapsulate sa isang module bago ito maging magagamit na pinagmumulan ng kuryente. Ang PV module ay samakatuwid ang pinakamaliit na hindi mahahating solar device na may kakayahang magbigay ng direct current output nang mag-isa. Bilang pinakamaliit na epektibong yunit na gumagawa ng kuryente, binubuo ito ng siyam na pangunahing bahagi: solar cells, interconnect ribbons, bus bars, tempered glass, EVA, backsheet, aluminum alloy frame, sealant, at junction box.
Sa apat na yugto ng PV chain, ang module segment ang pinakaunang umunlad at nag-mature sa China.
Ang produksyon ng module ay pangunahing may dalawang mahalagang hakbang: cell interconnection at lamination. Ang cell interconnection ay tumutukoy sa electrical performance ng module. Ang standard na bilang ng cell para sa isang PV module ay 60 o 72 cells, na konektado ng 10 o 12 copper ribbons na nagsisilbing bus bars, na may anim na grupo na magkakaugnay upang bumuo ng isang module.
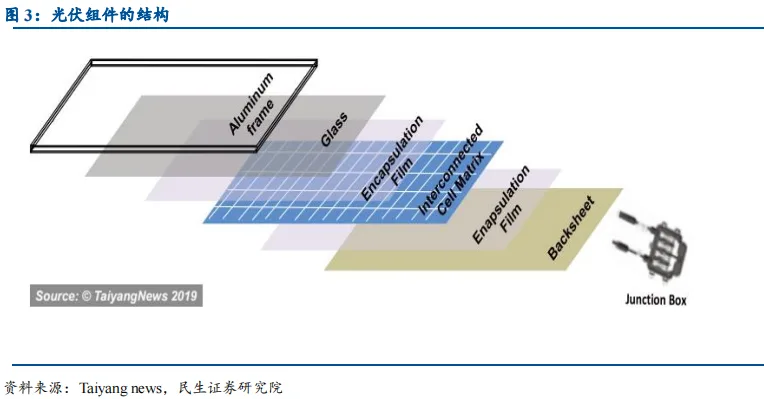
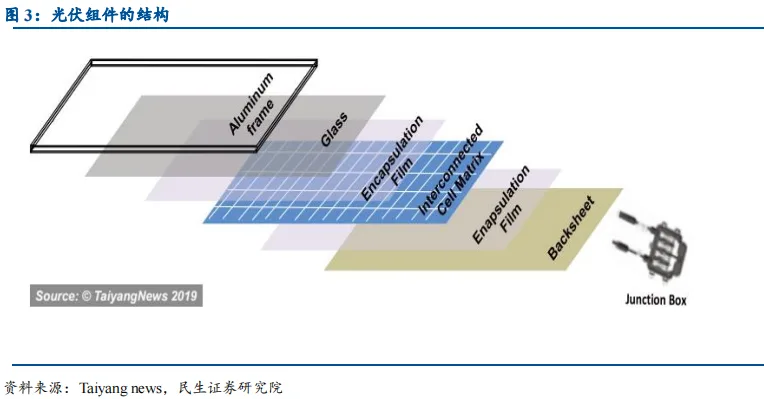
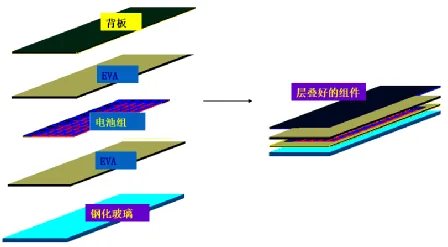
Ang isang PV module ay inaasahang tatagal ng hindi bababa sa 25 taon, kaya dapat nitong matiis ang environmental stress at magbigay ng antas ng mechanical strength. Pagkatapos ng cell interconnection, ang mga materyales ay karaniwang inaayos mula sa ibaba pataas bilang tempered glass, EVA, cells, at backsheet, pagkatapos ay selyadong magkasama sa pamamagitan ng lamination. Ang backsheet at tempered glass ay nag-e-encapsulate sa mga cell at EVA sa loob, habang ang aluminum frame at sealant ay nagpoprotekta at nagse-seal sa mga gilid.
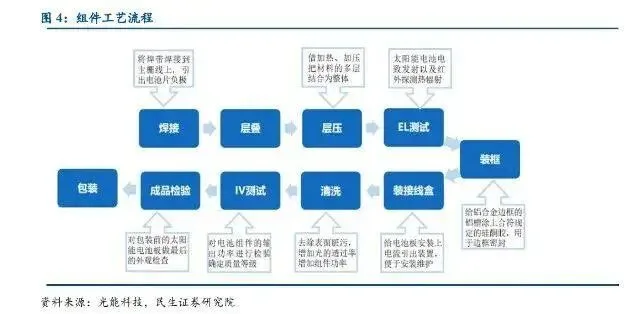
Ang kabuuang workflow ng pagmamanupaktura ng module ay maaaring hatiin sa: soldering, layup, lamination, EL testing, framing, junction box installation, cleaning, IV testing, final inspection, at packaging. Sa mga ito, ang soldering at lamination ang may pinakamataas na teknikal na nilalaman at halaga.
Kagamitang Ginagamit sa Produksyon ng Module
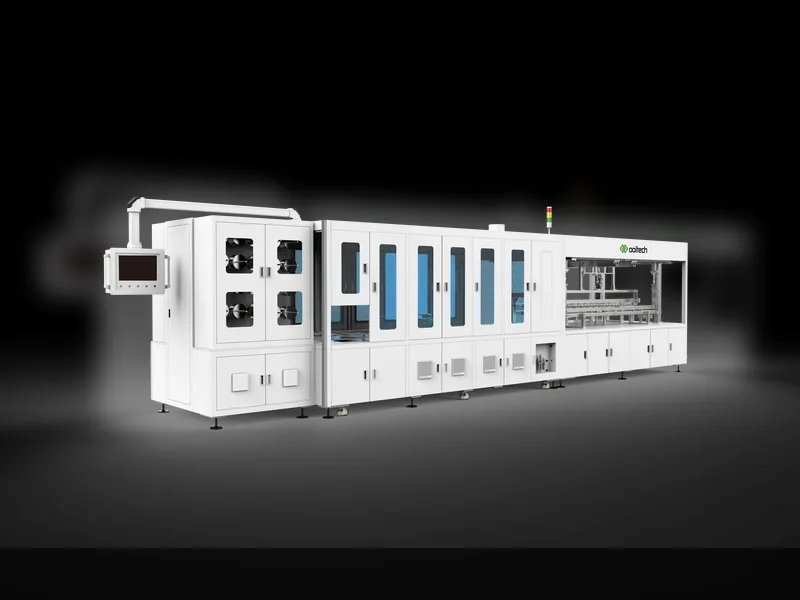
Ang kagamitan ng module ay direktang tumutugma sa bawat yugto ng workflow ng produksyon. Ang mga pangunahing makina ay kinabibilangan ng laser cutting machines, tabber stringers, automatic layup equipment, laminators, at automatic production lines.
Kung titingnan ang mga indibidwal na yugto: ang yugto ng soldering ay nangangailangan ng laser cutting machines, bus bar welding machines, at cell tabber stringers; ang yugto ng layup ay gumagamit ng template-placing machines; ang yugto ng lamination ay nangangailangan ng laminator; ang yugto ng EL testing ay nangangailangan ng EL tester; ang yugto ng framing ay nangangailangan ng automatic frame-placing at framing machines; ang yugto ng junction box ay nangangailangan ng junction box soldering machine; ang yugto ng cleaning ay nangangailangan ng module turnover units; ang yugto ng IV testing ay gumagamit ng IV curve tester; ang final inspection ay nangangailangan ng turnover inspection unit; at ang packaging ay nangangailangan ng packaging line.
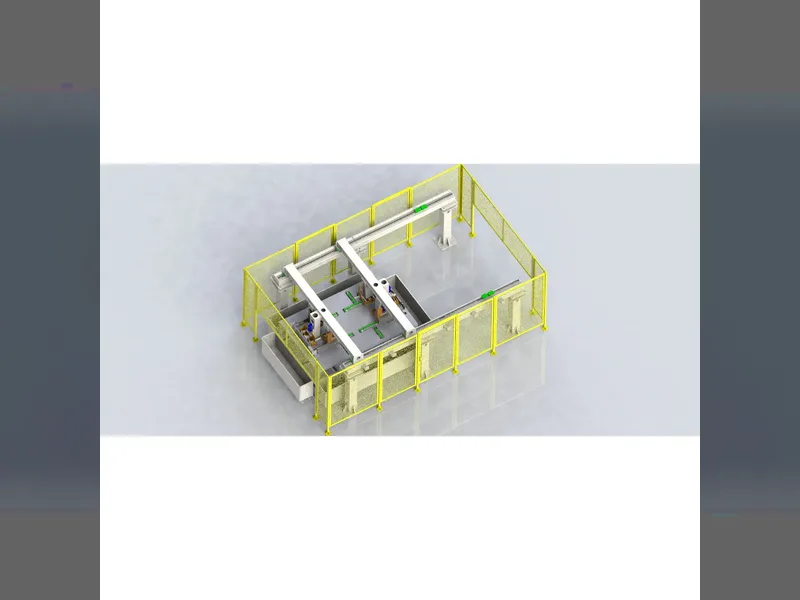
Bukod sa mga indibidwal na makina, ang mga supplier ng kagamitan ay maaari ring magbigay ng ganap na automated na module assembly lines na sumasaklaw sa bawat yugto, na nagbibigay-daan sa turnkey projects.
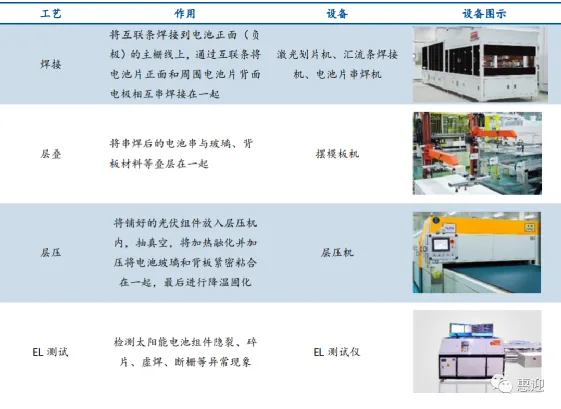
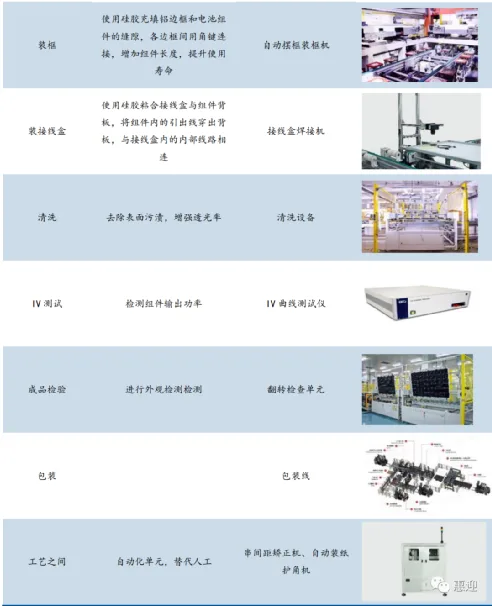
Ang kalidad at gastos ng solar cell modules ay direktang nakakaapekto sa kalidad at gastos ng buong system. Kaya ano nga ba ang hitsura ng workflow ng produksyon ng module?
Istruktura ng Module
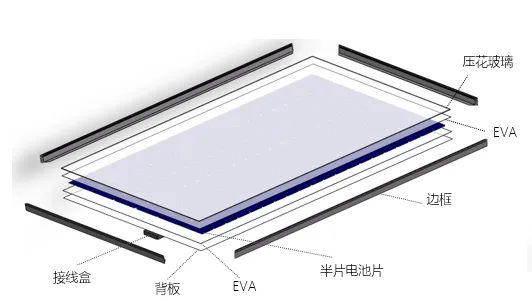
Istruktura ng Half-Cell Module
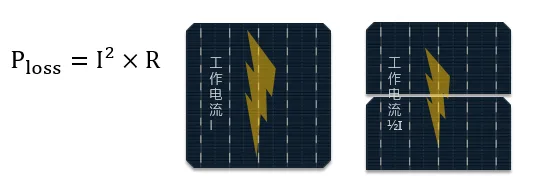
Sa half-cell modules, ang mga cell ay hinahati sa kalahati upang ang operating current ng bawat cell ay mabawasan ng kalahati. Ito ay makabuluhang nagpapababa ng electrical losses sa mga ribbon at nagpapabuti sa cell-to-module (CTM) ratio ng module.
Ang mga agwat sa pagitan ng mga cell sa isang half-cell module ay mas malaki, na bahagyang nagpapataas ng liwanag na naaaninag mula sa glass pabalik sa mga cell. Kung mas mataas ang cell current, mas malaki ang benepisyong nakukuha mula sa half-cell technology.
Workflow ng Produksyon ng Module
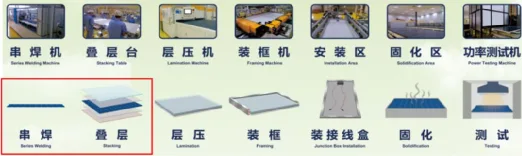
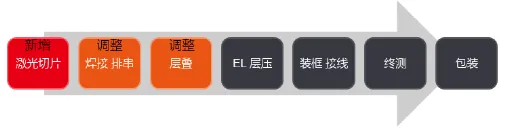
Ang proseso ng produksyon ng module ay karaniwang dumadaan sa pitong yugto: stringing, layup, lamination, framing, junction box installation, curing, at testing, bago ang final packaging at paghahatid sa merkado. Hindi tulad ng full-cell modules, ang half-cell modules ay nagpapatupad ng cell cutting sa yugto ng module, na nagdaragdag ng cutting step gamit ang laser cutting machine, pagkatapos nito ay inaayos ang mga proseso ng stringing at layup. Sa panig ng cell, ang half-cell technology ay nangangailangan ng pag-aayos ng cell layout.
Stringing
Gamit ang mga ribbon (manu-mano o awtomatiko), ang harap at likod ng bawat cell ay hinihinang magkasama upang bumuo ng series-connected cell string.
Mga pangunahing kontrol sa proseso: cold soldering, over-soldering, cell cracking, at solder pull strength.
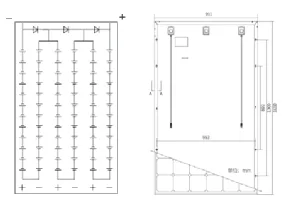
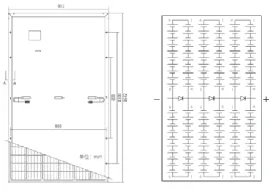
Ang mainstream na layout para sa half-cell modules ay gumagamit ng two-section design (tulad ng ipinapakita). Ang itaas at ibabang kalahati ay konektado sa parallel at gumagamit ng bypass diodes. Ang lead-out point ay nagbabago mula sa tuktok ng isang full-cell module patungo sa gitna, na ginagawa itong angkop para sa vertical installation.
Layup
Pagkatapos makonekta ang mga cell string at makapasa sa inspection, ang mga cell string, glass, cut EVA, at backsheet ay inilalatag sa isang partikular na pagkakasunod-sunod bilang paghahanda para sa lamination. Sa panahon ng layup, ang mga relatibong posisyon ng mga cell string at mga materyales tulad ng glass ay pinananatiling fixed, at ang agwat sa pagitan ng mga cell ay inaayos upang magbigay ng magandang pundasyon para sa lamination. Ang layup order mula sa ibaba pataas ay: glass, EVA, cells, EVA, glass fiber, at backsheet.
Lamination
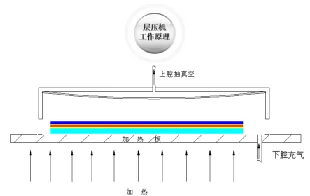
Ang inilatag na pagtitipon ng cell ay inilalagay sa laminator. Ang hangin sa loob ng module ay tinatanggal sa pamamagitan ng vacuum, pagkatapos ay inilalapat ang init upang matunaw ang EVA, na pinagsasama ang mga cell, salamin, at backsheet. Sa huli, ang module ay pinalalamig at tinatanggal. Ang lamination ay ang kritikal na hakbang sa produksyon ng module, kung saan ang temperatura at oras ng lamination ay tinutukoy ng mga katangian ng EVA. Kapag gumagamit ng ordinaryong EVA, ang cycle time ng lamination ay humigit-kumulang 10 hanggang 15 minuto, na may curing temperature na 135 hanggang 145 degrees Celsius.
Mga pangunahing kontrol sa proseso: mga bula, gasgas, bingaw, umbok, at paglalabog ng cell.
Mahalagang tandaan na bago ang lamination, kinakailangan ang mahigpit na inspeksyon sa hitsura at EL testing upang matiyak ang pagganap at kaligtasan ng module.
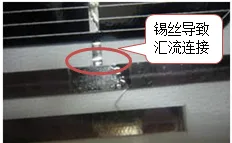
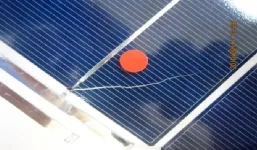
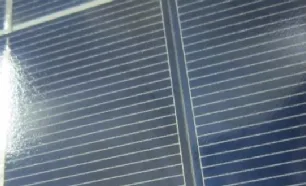
Inspeksyon sa hitsura
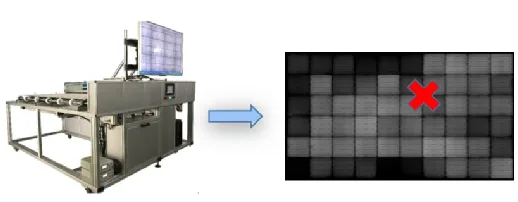
EL inspection
Framing
Pinoprotektahan ng frame ang mga gilid at sulok ng tempered glass ng module at ang laminated module, na ginagawang mas madali ang pag-install sa hinaharap.
Mga pangunahing kontrol sa proseso: mga bingaw, gasgas, gasgas, nawawalang mounting holes, pag-apaw ng sealant sa likod, mga bula, at kakulangan ng sealant.
Pag-install ng Junction Box
Ang junction box ay nag-uugnay at nagpoprotekta sa PV module habang inilalabas ang kasalukuyang nalilikha ng module para sa gumagamit.
Mga pangunahing kontrol sa proseso: mga bula at pag-apaw ng sealant.
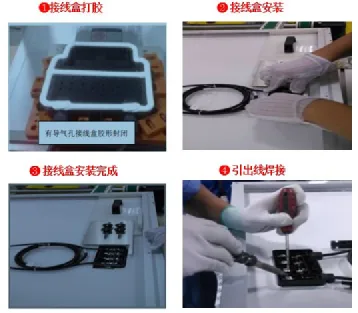
Curing
Ang sealant na iniksyon sa mga naunang hakbang ng pag-frame at pag-install ng junction box ay pinatitigas upang palakasin ang seal at protektahan ang module mula sa malupit na panlabas na kapaligiran pagkatapos.
Mga pangunahing kontrol sa proseso: oras ng curing, temperatura, at halumigmig.
Pagsubok
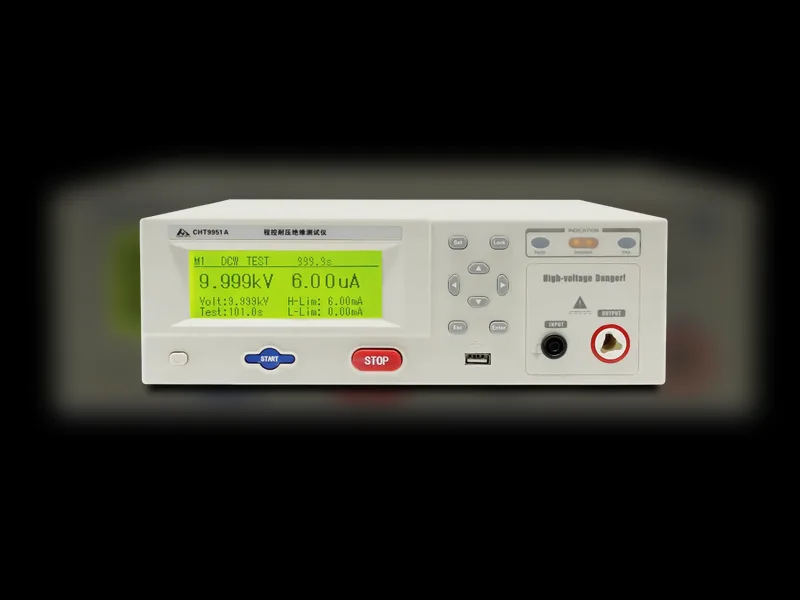
Ang mga parameter ng pagganap ng kuryente ay sinusukat upang matukoy ang grado ng module. Tatlong pangunahing pagsubok ang kasama: insulation withstand voltage testing, na sumusuri sa kaligtasan sa pagitan ng frame at mga panloob na live na bahagi (mga cell, ribbons, atbp.) sa ilalim ng mataas na boltahe; ground continuity testing, na sumusukat sa resistensya sa pagitan ng frame at lupa upang kumpirmahin kung maayos ang grounding ng frame; at IV testing, na sumusukat sa mga parameter ng pagganap ng kuryente upang matukoy ang grado ng module.
Daloy ng Produksyon ng Isang PV Module
Isang industrial robot ang naglalagay ng mga single PV cell na kasinglaki ng libro sa linya ng produksyon.
Ang mga inayos na PV cell ay pinagbubuklod at hinihinang, kung saan ang isang hilera ng 12 cell ay hinihinang at pinuputol. Bago ang mekanisasyon, ang gawaing ito ay nangangailangan ng humigit-kumulang apat o limang tao na sabay-sabay na nagtatrabaho.
Ang mga hinihinang PV cell ay sumasailalim sa inspeksyon ng kalidad. Ang mga walang isyu sa kalidad ay direktang ipinapadala sa susunod na yugto para sa pag-aayos at organisasyon.
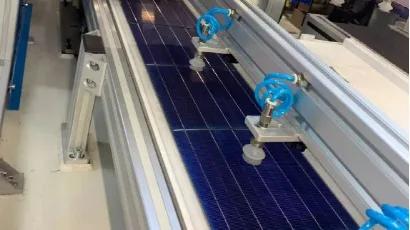
Ang mga PV cell ay inaayos sa anim na hanay ng 12 cell bawat isa sa bawat grupo.
Isinasagawa ang pag-init, pagdidikit, at paglalagay ng film.
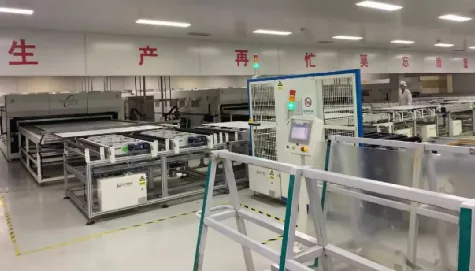
Ang unang layer ay salamin, ang pangalawa ay EVA, ang gitna ay ang mga PV cell, ang pang-apat ay EVA muli, at ang pang-lima ay ang backsheet, na ginagamit para sa waterproofing at corrosion resistance.
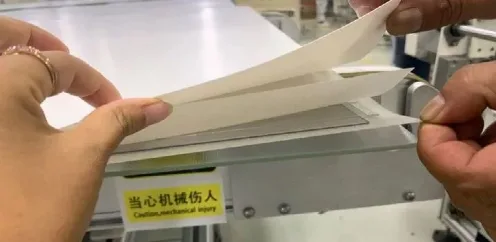
Ang isang monocrystalline PV module group ay may limang layer. Pinagsasama ng lamination ang limang layer na ito sa isa.
Pagkatapos ng lamination at apat na oras ng cold curing, isinasagawa ang manu-manong pagtanggal ng alikabok at sinusuri ang mga gilid at sulok.
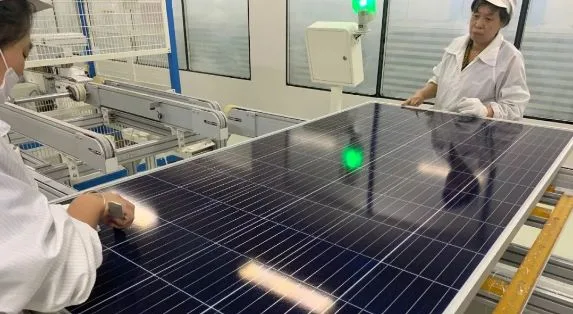
Ang natapos na PV module ay sumasailalim sa isang simulated sunlight functional test.
Isinasagawa ang huling inspeksyon at packaging.
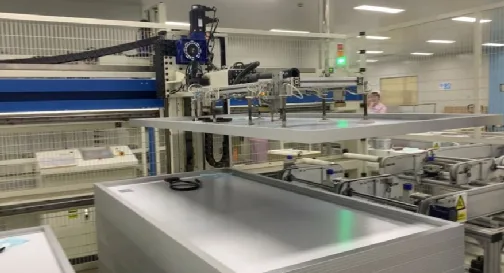
Pananaw ng Ooitech
Naniniwala ang Ooitech: ang paggawa ng photovoltaic module ay nauuwi sa tumpak na cell stringing at maaasahang lamination, kung saan ang half-cell technology at mahigpit na EL testing ang mga susi sa mas mataas na kahusayan at pangmatagalang pagiging maaasahan.