EPE Encapsulant Lamination Delamination: Line-Shaped
Talaan ng Nilalaman
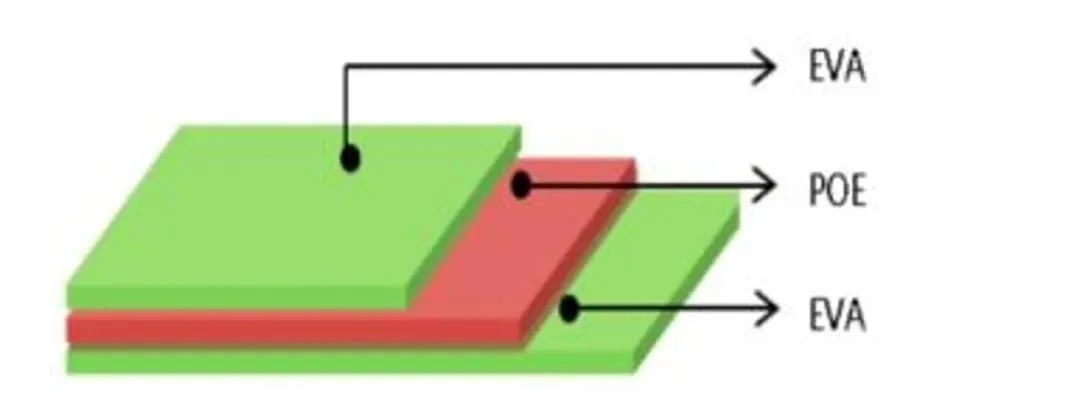
Mabilis na sagot: Ang EPE encapsulant film, na tinatawag ding co-extruded POE encapsulant, ay isang tatlong-layer na film na may polyolefin core sa pagitan ng mga EVA skin layer. Ang konstruksiyon ay umiiral upang makuha ang mababang moisture permeability at resistensiya sa PID ng POE nang walang mga kahirapan sa paghawak ng POE, dahil ang mga EVA skin ay dumidikit sa glass at backsheet tulad ng ginagawa ng isang conventional encapsulant. Ang delamination na hugis-linya sa isang EPE-laminated na module ay karaniwang nagmumula sa isa sa tatlong dahilan: hindi sapat na crosslinking sa core layer, kontaminasyon sa ibabaw ng glass o backsheet na humaharang sa adhesion, o isang lamination cycle kung saan ang pagtaas ng temperatura ay nagpahintulot sa film na dumaloy bago pa man mag-settle ang stack. Ang delamination na hugis-linya kaysa patchy ay isa na mismo sa diagnostic clue — sinusundan nito ang direksiyon ng pagdaloy ng encapsulant, na tumutukoy sa lamination cycle kaysa sa material batch.
PV Module Manufacturing · ni Jerry, Ooitech
Panimula: Ano ang EPE Encapsulant Film?
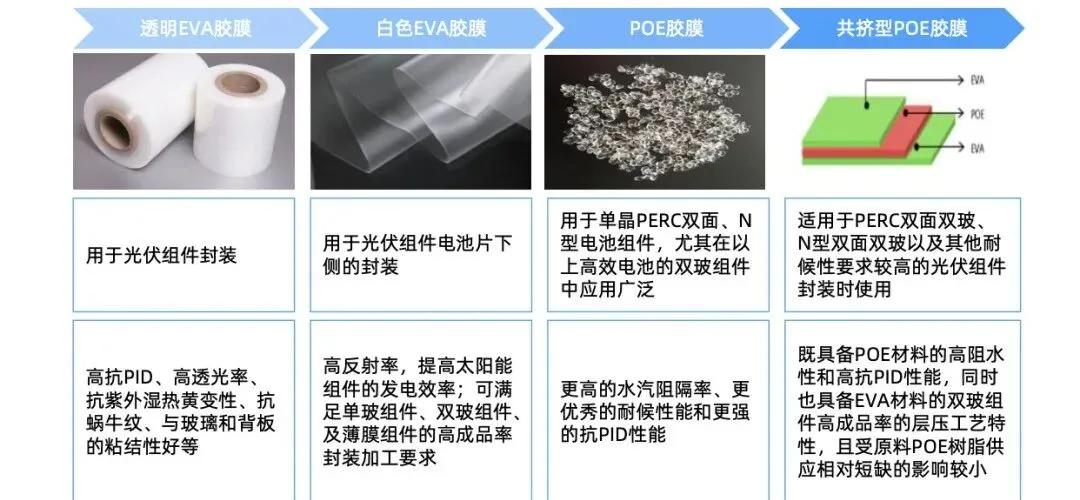
Ang EPE encapsulant film, na kilala rin bilang co-extruded POE encapsulant, ay isang photovoltaic encapsulation material na ginawa sa pamamagitan ng co-extruding ng POE resin at EVA resin. Sa paggawa ng solar module, pangunahin itong ginagamit upang pagsamahin ang kaginhawahan sa pagproseso ng EVA at ang moisture-barrier at anti-PID performance ng POE.
Ang conventional EVA film ay malawakang ginagamit sa produksiyon ng PV module dahil nag-aalok ito ng magandang anti-PID performance, mataas na light transmittance, resistensiya sa UV at damp-heat yellowing, resistensiya sa snail-trail, at matibay na adhesion sa glass at backsheet. Gayunpaman, may mga limitasyon din ang EVA, tulad ng medyo mahinang moisture barrier performance, mas mataas na water vapor transmission, at mas mataas na panganib ng PID sa ilalim ng ilang partikular na kondisyon ng pagpapatakbo.
Ang POE film, sa paghahambing, ay may mas mahusay na water vapor barrier, mas matibay na weather resistance, at mas maaasahang anti-PID capability. Ngunit ang POE ay mayroon ding sariling mga hamon sa pagproseso: ang adhesion nito sa glass at backsheet ay karaniwang mas mahina kaysa sa EVA, mas mabagal ang crosslinking reaction nito, at sa panahon ng produksiyon ng module ang film ay maaaring mas madaling dumulas o gumalaw, na maaaring magpababa ng kahusayan sa produksiyon.
Ito ang dahilan kung bakit binuo ang EPE film. Sa pamamagitan ng co-extrusion process, ang POE ay binabalot ng mga EVA layer, na bumubuo ng EVA-POE-EVA sandwich structure. Ang disenyong ito ay nagpapanatili ng high moisture barrier ng POE, na tumutulong protektahan ang mga solar cell mula sa water vapor, habang pinapanatili rin ang magandang lamination compatibility at mas madaling processability ng EVA. Sa normal na produksiyon, ang EPE ay maaaring mapabuti kapwa ang pagiging maaasahan ng module at ang manufacturing yield kapag ang material at lamination process ay maayos na nakokontrol.
Teknikal na Mekanismo: Bakit Maaaring Mag-delaminate ang EPE sa Panahon ng Lamination
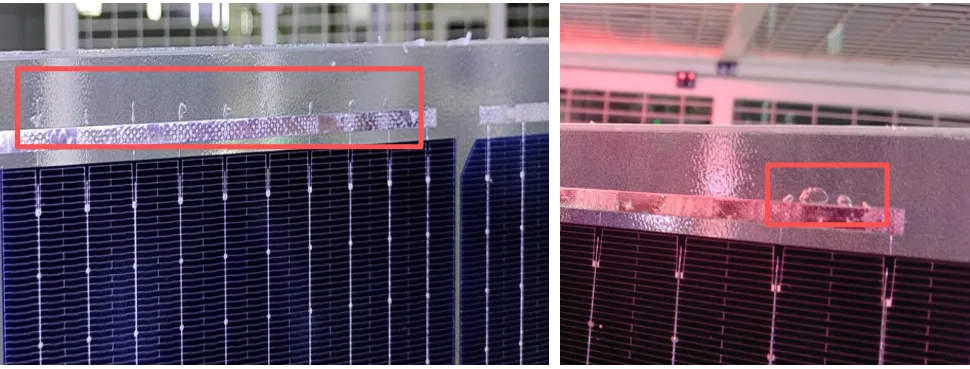
Bagaman pinagsasama ng EPE ang mga bentahe ng EVA at POE, ang dalawang materyal ay hindi eksaktong pareho ang pag-uugali sa panahon ng lamination. Ang kanilang curing curves, crosslinking characteristics, polarity, additive absorption ability, at thermal expansion behavior ay magkakaiba. Ang mga pagkakaibang ito ay maaaring humantong sa interlayer delamination at pagbuo ng bubble, lalo na sa paligid ng solder ribbon areas kung saan ang lokal na presyon at pagkakaiba-iba ng kapal ay mas halata.
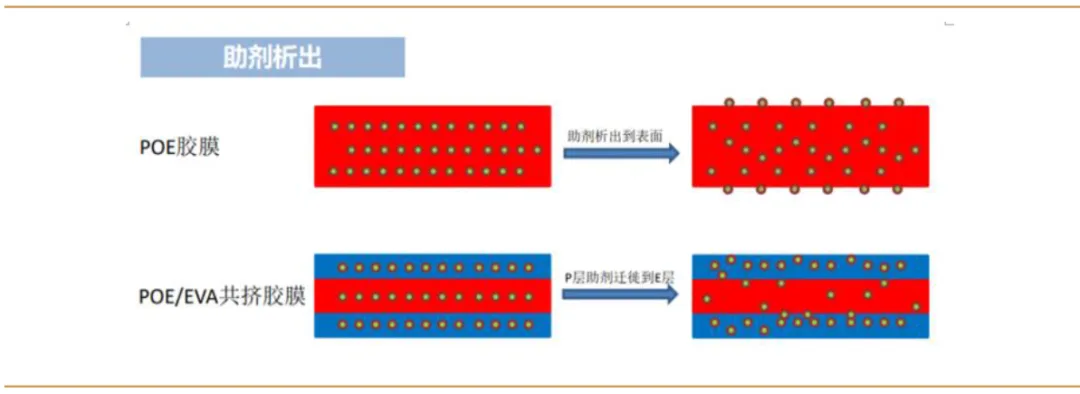
Ang EVA at POE ay may magkaibang polarity. Ang EVA ay isang polar material, kaya may magandang compatibility ito sa maraming additives. Ang POE ay hindi gaanong polar, kaya ang kakayahan nitong mapanatili ang mga polar additive ay naiiba. Sa paglipas ng panahon ng imbakan, ang mga additive sa loob ng POE layer ay maaaring unti-unting lumipat patungo sa mga EVA layer, na may mas malakas na polarity at mas mahusay na absorption capability.
Ang additive migration na ito ay nagbabago sa panloob na istruktura at performance ng EPE film. Bilang resulta, ang bonding force sa pagitan ng POE at EVA layers ay maaaring bumaba. Sa malubhang kaso, ang POE layer ay maaaring mapisil, mahiwalay, o lokal na mag-delaminate sa panahon ng module lamination. Isa rin ito sa mga dahilan kung bakit ang shelf life ng EPE film ay karaniwang mas maikli kaysa sa single EVA o single POE encapsulant film.
| Pangunahing Salik | Mekanismo | Posibleng Defect sa Module Lamination |
|---|---|---|
| Additive migration | Ang mga polar additive tulad ng crosslinking agents at stabilizers ay lumilipat mula POE patungo sa EVA sa paglipas ng panahon | Mas mababang POE crosslinking degree, nabawasang cohesion, EPE interlayer delamination |
| Crosslinking speed mismatch | Ang EVA ay karaniwang mas mabilis mag-crosslink kaysa sa POE sa panahon ng lamination | Ang EVA layer ay nagiging solid nang mas maaga habang ang POE ay nananatiling molten, na nagdudulot ng interlayer stress imbalance |
| Pagkakaiba ng thermal expansion coefficient | Ang EVA at POE ay nagpapakita ng magkaibang expansion at shrinkage behavior pagkatapos ng curing | Internal stress sa panahon ng paglamig, posibleng interlayer separation |
| Lokal na pagkakaiba-iba ng kapal | Ang kapal ng POE layer ay maaaring hindi pantay sa TD direction, o ang EPE ay nagiging lokal na mas manipis malapit sa mga ribbon at busbar | Lokal na kakulangan ng glue, pag-iipon ng gas, mga bubble na hugis-linya |
| Ribbon at busbar overlap pressure | Ang lokal na kapal ng stack ay mas mataas sa mga soldering position | Pagdaloy ng encapsulant, lokal na delamination, linear bubbles na umaabot mula sa mga ribbon area |
Teknikal na Pagsusuri: Pagbuo ng Mga Bubble na Hugis-Linya sa Mga Ribbon
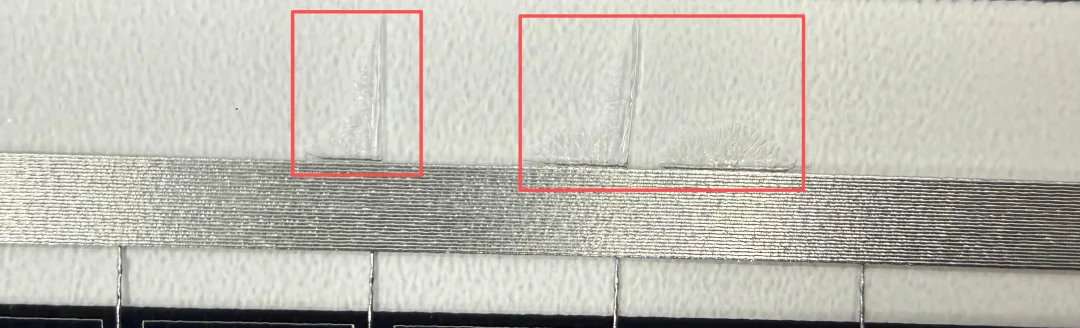
Ang mga bubble na hugis-linya na umaabot mula sa mga solder ribbon ay madalas na nauugnay sa pinagsamang epekto ng additive migration, hindi pantay na crosslinking speed, at magkaibang thermal expansion behavior sa pagitan ng EVA at POE.
Sa panahon ng lamination, ang EVA ay mas mabilis mag-crosslink kaysa sa POE. Kung ang POE layer ay hindi nag-crosslink sa tamang oras, ang mga reaction gas na nabuo sa panahon ng peroxide decomposition ay maaaring hindi ganap na mailabas bago ilapat ang presyon. Ang mga gas na ito ay maaaring manatiling nakulong sa loob ng module at bumuo ng mga bubble.
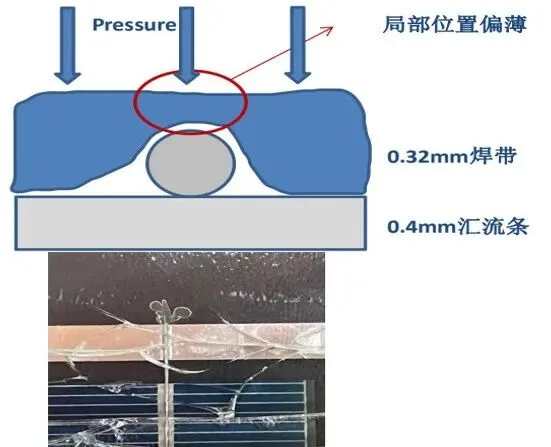
Ang isa pang karaniwang dahilan ay ang lokal na pagnipis ng EPE film sa mga posisyon ng ribbon at busbar. Ang gitnang POE layer ng EPE ay maaaring may hindi pantay na kapal sa TD direction dahil sa mga salik ng raw material. Bukod pa rito, sa panahon ng lamination, ang overlapping na kapal ng mga ribbon at busbar ay nagpapataas ng lokal na presyon. Maaari nitong gawing mas manipis ang EPE sa posisyong iyon, na lumilikha ng mahinang punto kung saan mas malamang ang kakulangan ng adhesive o pag-iipon ng gas.
Sa simpleng paliwanag, ang ribbon area ay tumatanggap ng mas mataas na presyon habang nagla-laminate. Kung ang EVA layers ay nagsimula nang mag-crosslink habang ang POE layer malapit sa ribbon ay nasa flowing state pa rin, ang EPE structure ay maaaring lokal na maghiwalay. Ang natitirang encapsulant sa ribbon position ay maaaring kumilos na mas katulad ng POE, na may mas mabagal na crosslinking at mas mataas na flow tendency. Sa ilalim ng lamination pressure, maaari itong lumikha ng may kulay o transparent na line-shaped bubbles na kumakalat palabas mula sa ribbon.
Mga pangunahing sintomas ng proseso na dapat bantayan
Ang mga bula ay pangunahing lumilitaw sa mga solder ribbon path sa halip na random sa buong module.
Ang depekto ay maaaring magmukhang manipis na linear air traces na umaabot palabas mula sa ribbon o busbar areas.
Ang problema ay maaaring maging mas halata kapag ang EPE film ay naimbak nang mas matagal.
Ang depekto ay maaaring tumaas kapag ang lamination temperature, vacuum time, pressure timing, o curing degree ay hindi maayos na tumutugma sa partikular na EPE formulation.
Mga Praktikal na Mungkahi sa Pagkontrol para sa EPE Lamination Defects
Para sa mga bula na dulot ng likas na pag-uugali ng materyal ng EPE encapsulant, ang solusyon ay dapat pagsamahin ang material management at lamination process optimization. Hindi sapat na ayusin lamang ang isang parameter nang hindi sinusuri ang kondisyon ng imbakan ng film, lamination curve, at ribbon-area pressure distribution.
1. Kontrolin ang oras ng imbakan ng EPE material
Planuhin nang maingat ang pagbili at paggamit sa produksyon ng EPE encapsulant. Sa kondisyon na hindi naaapektuhan ang produksyon, bawasan hangga't maaari ang oras ng imbentaryo ng EPE film. Ang mas maikling oras ng imbakan ay tumutulong bawasan ang additive migration mula sa POE layer patungo sa EVA layers, na nagpapanatili ng orihinal na interlayer bonding at crosslinking behavior na mas stable.
2. Wastong dagdagan ang temperatura ng first-chamber lamination
Ang angkop na pagtaas sa temperatura ng first-chamber lamination ay maaaring pabilisin ang POE crosslinking sa EPE film. Tumutulong ito na maiwasan ang sitwasyon kung saan ang EVA ay umabot na sa medyo mataas na crosslinking degree habang ang POE ay molten pa rin. Ang mas mahusay na synchronization sa pagitan ng EVA at POE curing ay makakabawas ng interlayer stress at makakatulong maiwasan ang line-shaped bubbles malapit sa mga ribbon position.
3. Itugma ang vacuum, pressure, at curing timing
Kung ang pressure ay inilapat nang masyadong maaga habang ang POE layer ay highly fluid pa rin, ang gas ay maaaring ma-trap o maitulak sa mga ribbon area. Ang maayos na dinisenyong lamination recipe ay dapat magbigay ng sapat na oras para sa air extraction at material softening bago ilapat ang buong pressure. Ang eksaktong setting ay dapat i-verify sa pamamagitan ng crosslinking degree tests, peel strength tests, at appearance inspection pagkatapos ng lamination.
4. Suriin ang taas ng ribbon at busbar stack
Dahil ang lokal na presyon ay mas mataas sa paligid ng mga ribbon at busbar, ang sobrang kapal ng stack ay maaaring gawing mas manipis ang EPE sa mga puntong ito. Dapat suriin ng mga production team ang soldering flatness, ribbon alignment, busbar overlap, at layup consistency. Ang pagbawas sa lokal na pagkakaiba ng taas ay makakababa ng panganib ng lokal na encapsulant deformation at pagbuo ng bula.
5. I-verify ang kalidad ng papasok na EPE
Para sa EPE film, ang incoming inspection ay hindi lamang dapat suriin ang hitsura at kapal, kundi dapat ding tumuon sa thickness uniformity, shelf life, storage condition, gel content behavior, at adhesion performance. Kung posible, ang trial lamination ay dapat gawin bago ang mass production kapag nagbabago ng supplier, batch, o module structures.
Ang blog na ito ay batay sa praktikal na pagsusuri ng abnormalidad sa produksyon ng PV module at sa mga sumusunod na sanggunian:
Karanasan sa field mula sa pagsusuri ng abnormal na depekto sa panahon ng produksyon ng photovoltaic module
Dow Chemical, Zhang Wenxin, "POE Empowering High-Performance Photovoltaic Modules"
Southwest Securities, "N-Type Iteration, POE Industry Opens a High-Growth Cycle"
Produksyon at Teknolohiya ng Kemikal, "Pananaliksik sa Crosslinking Reaction ng Polyolefin Encapsulant Film para sa Photovoltaics"
Pananaw ng Ooitech
Bilang supplier ng kagamitan, ganito namin ito nakikita: ang EPE-related ribbon line bubbles ay hindi lamang isyu sa materyal, kundi isyu rin sa process-window na nakadepende sa lamination temperature profile, vacuum efficiency, pressure timing, at layup flatness. Para sa mga module manufacturer na gumagamit ng advanced cell technologies at mas malalaking format, ang tolerance para sa encapsulant flow at lokal na stack height ay nagiging mas maliit, kaya ang material shelf-life control at lamination recipe validation ay dapat ituring na bahagi ng parehong quality system. Ang stable na solar panel production line ay nangangailangan ng parehong mahusay na pagpili ng encapsulant at disiplinadong process verification bago ang mass production.