Paggawa ng Solar Panel — Mula sa Cells Hanggang sa Tapos na Modules
Talaan ng Nilalaman
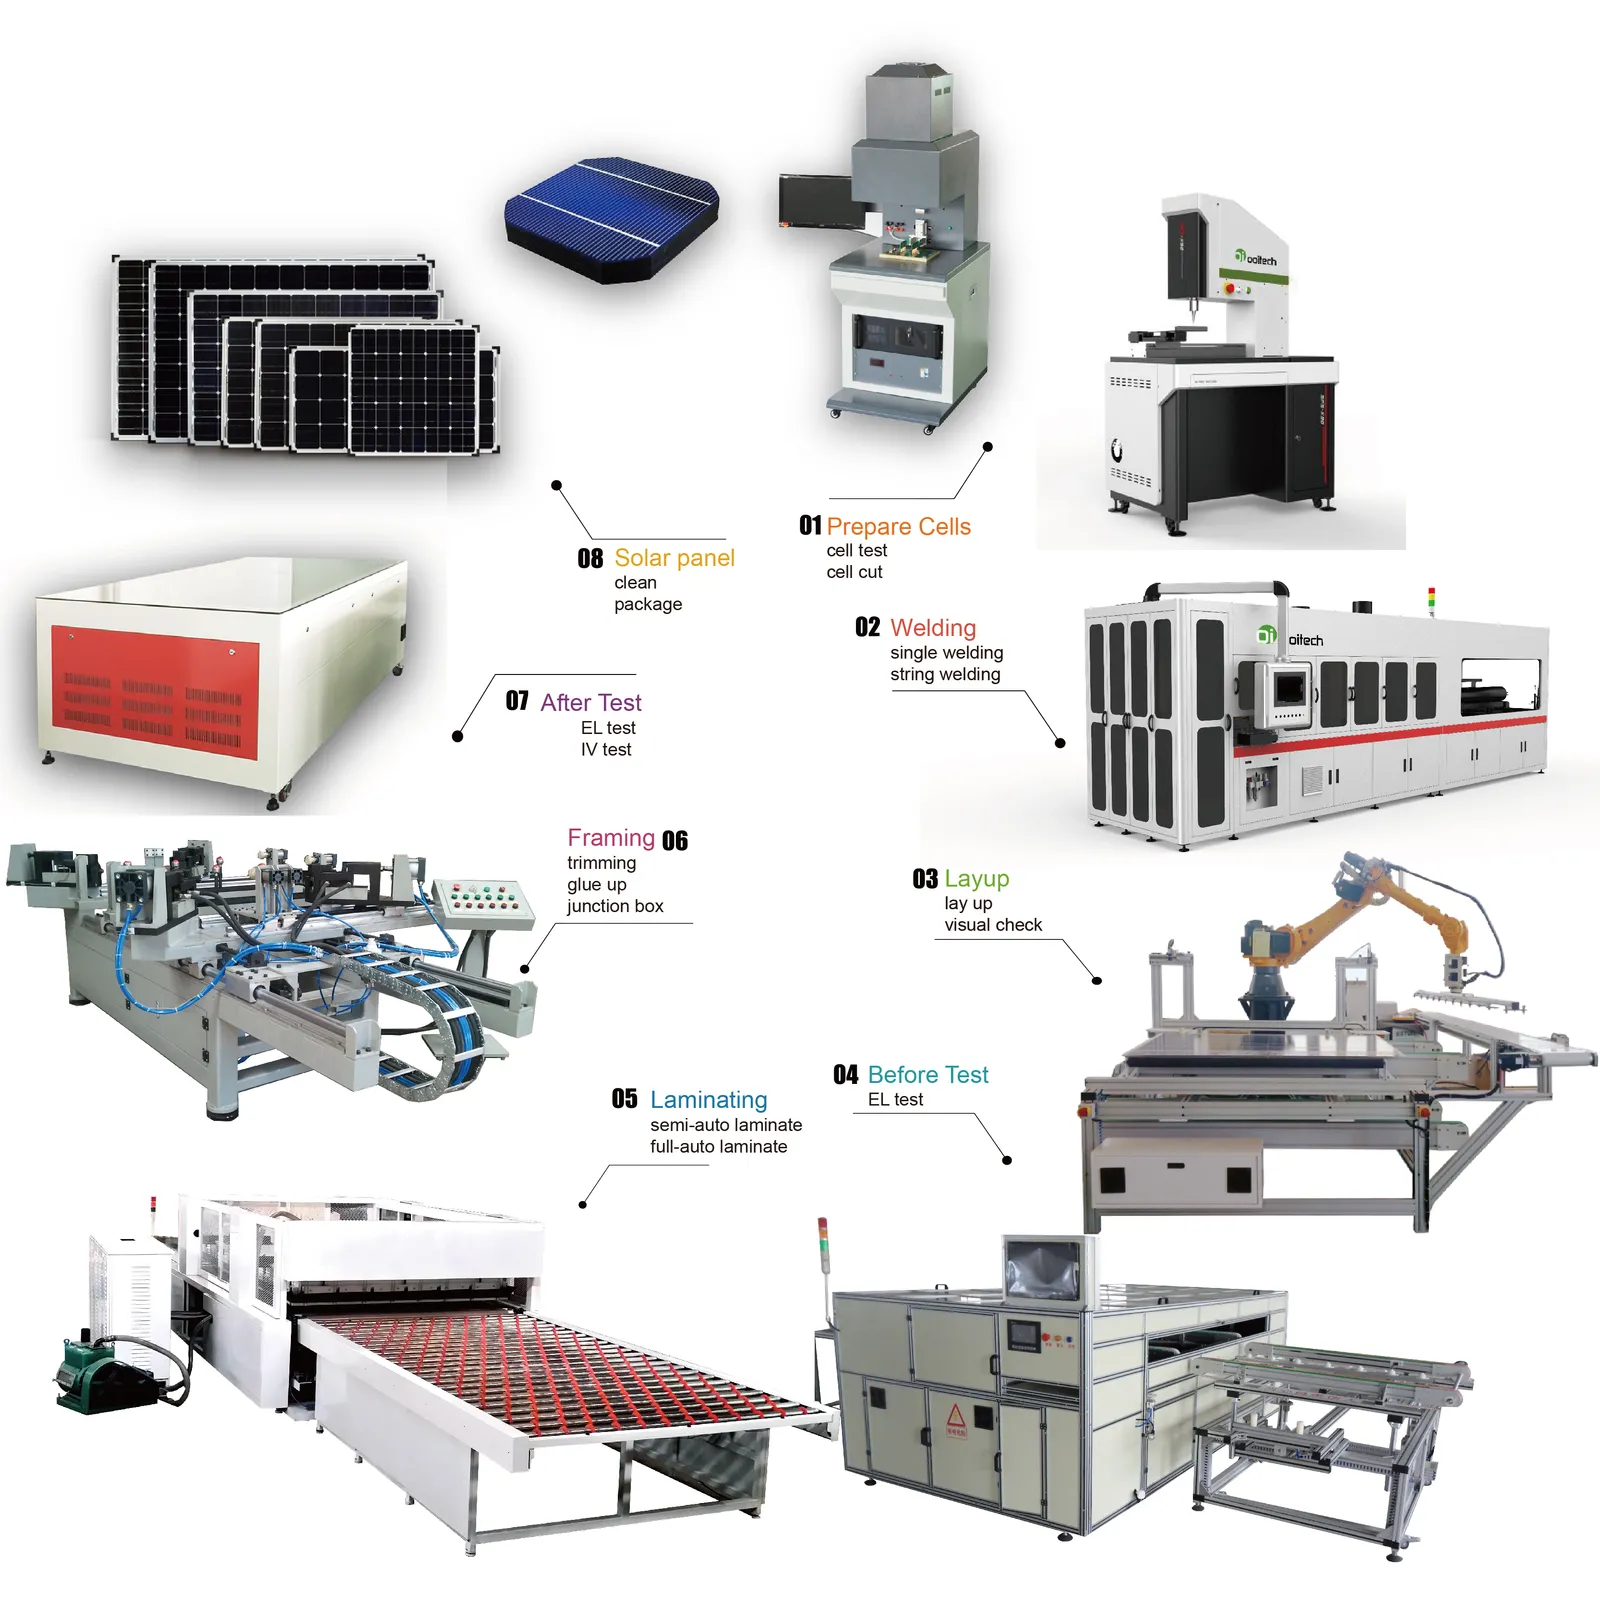
Mabilis na sagot: Ang isang linya ng produksyon ng solar panel ay nagpapalit ng marupok na indibidwal na mga cell at mga rolyo ng materyal tungo sa selyadong, nasubok na mga module. Ang pagkakasunod-sunod ay fixed: ang mga cell ay pinagbubukod ayon sa current, pinuputol kung saan ginagamit ang half o shingled na mga format, hinihinang sa mga string ng tabber stringer, inilalatag kasama ng EVA at glass sa layup station, nilalagyan ng lamination sa ilalim ng vacuum at init, pagkatapos ay finaframe, nilalagyan ng junction box, at finaflash sa IV tester bago ang huling pagbubukod. Ang throughput ay itinatakda ng pinakamabagal na yugto, hindi ang pinakamabilis, kaya ang isang linya ay karaniwang tinutukoy ng taunang kapasidad at ang bilang ng makina ay sumusunod dito. Ang bawat istasyon ay nagdaragdag din ng natatanging failure mode, mula sa micro-cracks sa stringing hanggang sa voids sa lamination at delamination sa paglipas ng panahon, kaya ang in-line inspection ay inilalagay pagkatapos ng bawat kritikal na hakbang. Ang electroluminescence imaging pagkatapos ng lamination ay nakakahuli ng mga depekto na hindi makikita ng power measurement lamang, at ang huling pagbubukod ay nagbibinbin ng mga module ayon sa sinusukat na current upang ang mga hindi tugmang unit ay hindi kailanman magkasama sa isang string. Karaniwang mga figure para sa mga istasyong kasangkot: stringing sa 1,200–6,800 cells kada oras na may ±0.15 mm positioning at ≤0.2% breakage sa Class A cells, layup cycling sa ilalim ng 48 segundo, lamination na humahawak ng humigit-kumulang 140–150°C habang nagko-crosslink ang encapsulant, at IV testing na nag-uuri ng output laban sa A+ class spectrum match na 0.875–1.125.
PV Module Manufacturing · ni Jerry, Ooitech
Ang isang kapaki-pakinabang na paraan upang maunawaan ang isang pabrika ng solar module ay ang huwag pansinin sandali ang mga pangalan ng makina at panoorin kung ano ang nangyayari sa produkto.
Sa simula, may mga marupok na indibidwal na cell at mga rolyo o sheet ng materyal. Sa gitna, may isang de-kuryenteng konektadong circuit na nakakulong sa loob ng maluwag na stack. Sa dulo, may isang selyadong produkto na may serial number, sinusukat na power, mga talaan ng inspeksyon, at isang desisyon: release, rework, o reject.
Ang pagbabagong iyon ay nangyayari sa tatlong malawak na transpormasyon.
| Transpormasyon | Ano ang pumapasok | Ano ang dapat lumabas sa yugto | Pangunahing pamilya ng proseso |
|---|---|---|---|
| Ang mga cell ay nagiging circuit | Pinagbukod o inihandang solar cells | Mga konektadong string na inayos ayon sa nilalayong module circuit | Paghahanda ng cell, stringing, layup, bussing, in-process inspection |
| Ang stack ay nagiging laminate | Glass, encapsulant, mga konektadong cell, at rear material | Isang bonded at protektadong laminate | Paghahanda ng materyal, stacking, inspeksyon, lamination |
| Ang laminate ay nagiging released module | Laminated panel | Mekanikal na tinapos, de-kuryenteng konektado, nasubok, nakilalang produkto | Trimming, framing, junction-box work, curing, EL, IV at safety testing, labeling |
Ang pananaw na ito sa proseso ay nagsisilbi ng ibang layunin kaysa sa katalogo ng makina. Ang mga mambabasa na nangangailangan ng detalyadong reperensya sa bawat kagamitan ay maaaring gamitin ang artikulo ng Ooitech sa what machines are used to make solar panels. Dito, ang tanong ay kung paano umaasa ang mga operasyong iyon sa isa't isa.
Ang mga cell ay nagiging kontroladong electrical circuit
Karamihan sa mga module assembly plant ay nagsisimula sa biniling photovoltaic cells. Ang mga unang desisyon sa produksyon ay nakapaloob na sa disenyo ng produkto: full cell o cut cell, conventional front contact o back contact, ang bilang at posisyon ng mga ribbon, haba ng string, gap, lokasyon ng lead-out, at huling pagkakaayos ng circuit.
Kung ang disenyo ay gumagamit ng divided cells, isang laser process ang naghahanda ng mga kinakailangang piraso. Ang stringing process ay naghihinang ng conductive ribbon sa mga cell at nagkokonekta sa kanila sa series. Ang mga natapos na string ay lumilipat sa layup, kung saan inilalagay ang mga ito sa inihandang glass at encapsulant. Ang bussing ay nag-uugnay sa mga string ayon sa electrical design ng module.
Ang mga operasyong ito ay madalas ibinebenta bilang magkakahiwalay na kategorya ng makina, ngunit nararanasan ng pabrika ang mga ito bilang isang tuloy-tuloy na problema: buuin ang circuit nang hindi sinisira ang mga cell, hindi nagpapainit ng sensitibong mga istruktura, hindi nagbabago ng geometry, o hindi lumilikha ng mahihinang electrical joints.
Ang mga numero sa likod ng pangungusap na iyon ay maliit at walang awa. Ang isang wafer ay may kapal na 130–180 μm, ang flat ribbon ay karaniwang 0.15–0.35 mm ang lapad, at ang isang current-generation stringer ay humahawak ng positioning sa ±0.15 mm habang pinapanatili ang breakage sa o mas mababa sa 0.2% sa Class A cells. Ang throughput sa parehong klase ng makina ay sumasaklaw mula 1,200 hanggang 6,800 cells kada oras, kaya ang pinakamabilis na istasyon sa papel ay madalas na hindi ang kayang absorb ng iyong laminator.
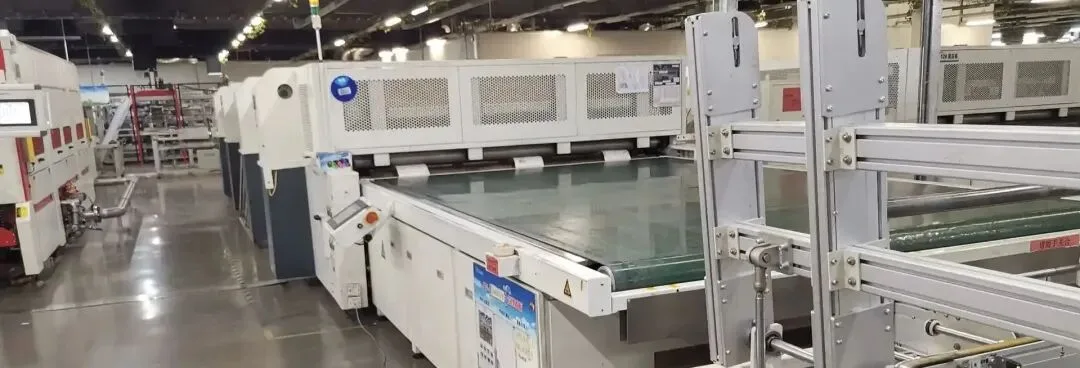
Mahalaga ang mga handoff. Ang isang string ay maaaring makapasa sa sarili nitong visual check at masira pa rin habang ito ay binubuhat, iniikot, o inilalagay. Ang isang wastong hininang na string ay maaaring maging hindi maayos na nakahanay na module kung mali ang layup reference. Ang isang bus ribbon ay maaaring de-kuryenteng konektado ngunit hindi maganda ang posisyon para sa susunod na junction-box process.
Dahil dito, ang cell handling, vision correction, string transport, layup accuracy, at bussing control ay dapat na i-engineer nang magkasama. Ang pagbili ng bawat istasyon laban sa sarili nitong brochure specification ay nakakaligta sa mga interface kung saan lumilitaw ang maraming production losses.
Ang mamahaling hangganan ay nasa bago ang lamination
Bago ang lamination, maaari pa ring buksan ang module. Ang isang nasirang string ay maaaring palitan. Ang isang maling nakalagay na ribbon ay maaaring itama. Ang alikabok ay maaaring alisin. Ang encapsulant o rear material ay maaaring ilagay muli.
Pagkatapos ng lamination, ang parehong mga pagwawasto ay nagiging mahirap, hindi ekonomiko, o imposible nang hindi isinasakripisyo ang module. Ginagawa nitong ang pre-lamination inspection ay higit pa sa rutina ng quality department. Ito ay isang economic boundary sa daloy ng produksyon.
Ang isang makatwirang gate ay sumusuri ng dalawang uri ng ebidensya.
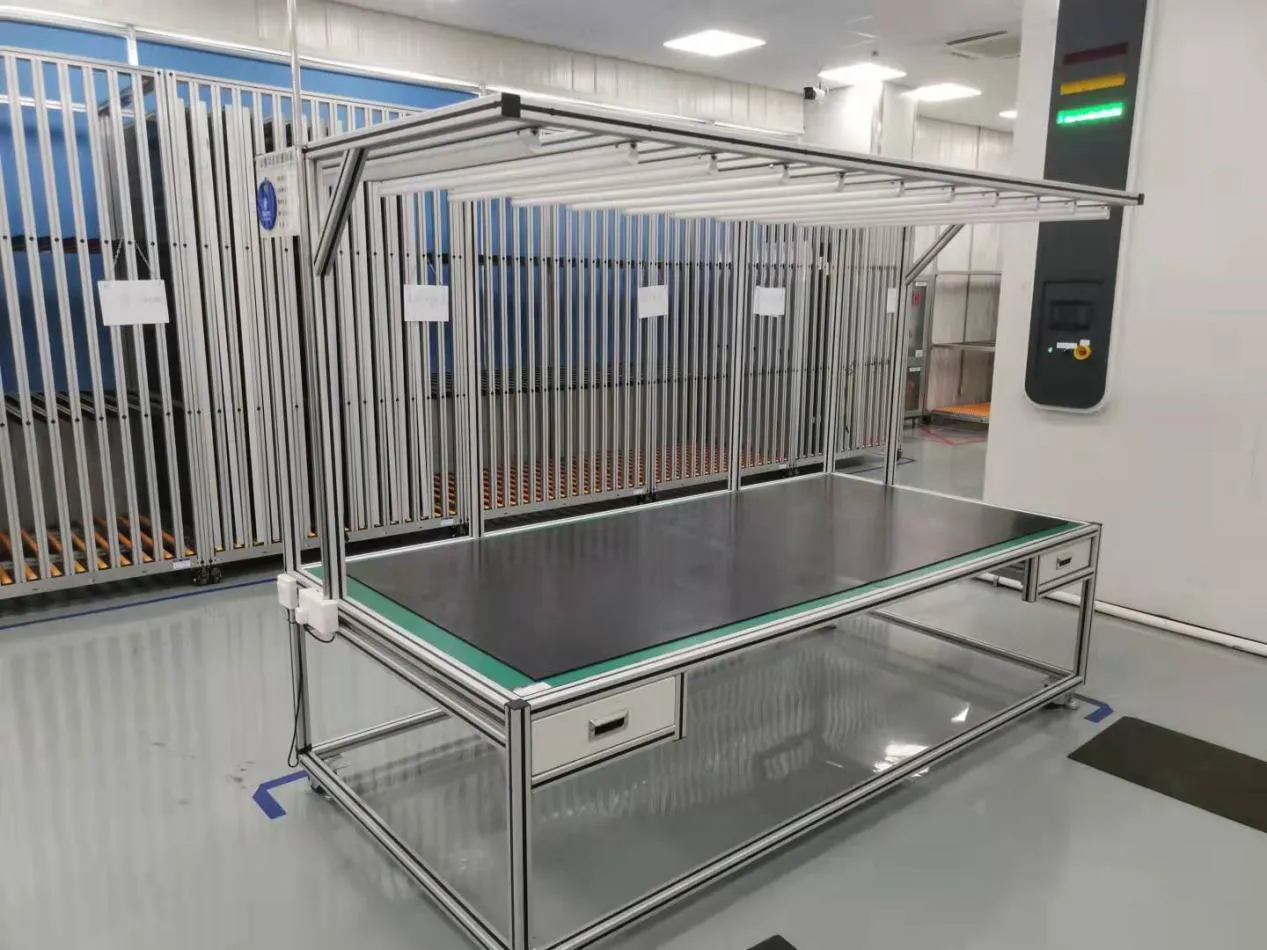
Ang visual inspection ay sumasaklaw sa paglalagay ng materyal, kontaminasyon, string spacing, mga posisyon ng lead-out, mga kunot, banyagang bagay, at halatang pinsala. EL inspection ay sumasaklaw sa electrical condition ng konektadong cell circuit, kabilang ang mga depekto na maaaring hindi makita sa ilalim ng normal na ilaw.
Ang layunin ay hindi lumikha ng isa pang inspection report. Ito ay upang maiwasan ang mga maiiwasang depekto na tumawid sa isang hindi na maibabalik na proseso. Kapag ang isang linya ay paulit-ulit na nakakahanap ng parehong problema sa gate na ito, ang tamang tugon ay upstream process correction—hindi lamang pagdaragdag ng mas maraming inspector.
Ang maluwag na stack ay nagiging protektadong laminate
Ang module stack ay karaniwang may kasamang front glass, encapsulant, ang konektadong cell circuit, pangalawang encapsulant layer, at alinman sa polymer backsheet o rear glass. Ang mga material cutting at laying system ay naghahanda ng mga layer na iyon ayon sa dimensyon ng produkto. Ang handling equipment ay nagpapanatili ng kanilang mga gilid at reference point sa ilalim ng kontrol habang ang stack ay gumagalaw patungo sa lamination.
Ang laminator ay naglalapat ng kontroladong kombinasyon ng vacuum, init, presyon, at oras. Ang hangin ay inaalis, ang encapsulant ay dumadaloy at nag-cucure, at ang dating maluwag na mga layer ay nagiging isang bonded structure.
Ang yugtong ito ay pinamamahalaan ng isang recipe, hindi lamang isang temperature setting. Ang encapsulant chemistry, glass construction, module dimensions, material storage, evacuation behavior, heating uniformity, at cooling conditions ay nakakaimpluwensya sa resulta. Ang recipe na angkop para sa isang bill of materials ay hindi dapat kopyahin nang basta-basta sa iba.
Ang window ay mas makitid kaysa sa ipinapahiwatig ng setpoint. Ang EVA encapsulant ay nag-crosslink sa humigit-kumulang 140–150°C, at ang aktwal na kinokontrol ng recipe ay isang sequence — temperature ramp, vacuum stages, applied pressure at dwell. Ang laminator na hindi maulit ang sequence na iyon ay nagpapakita nito bilang mga bula, delamination o cell shift, at wala sa mga iyon ang maaaring itama kapag ang stack ay nabond na.
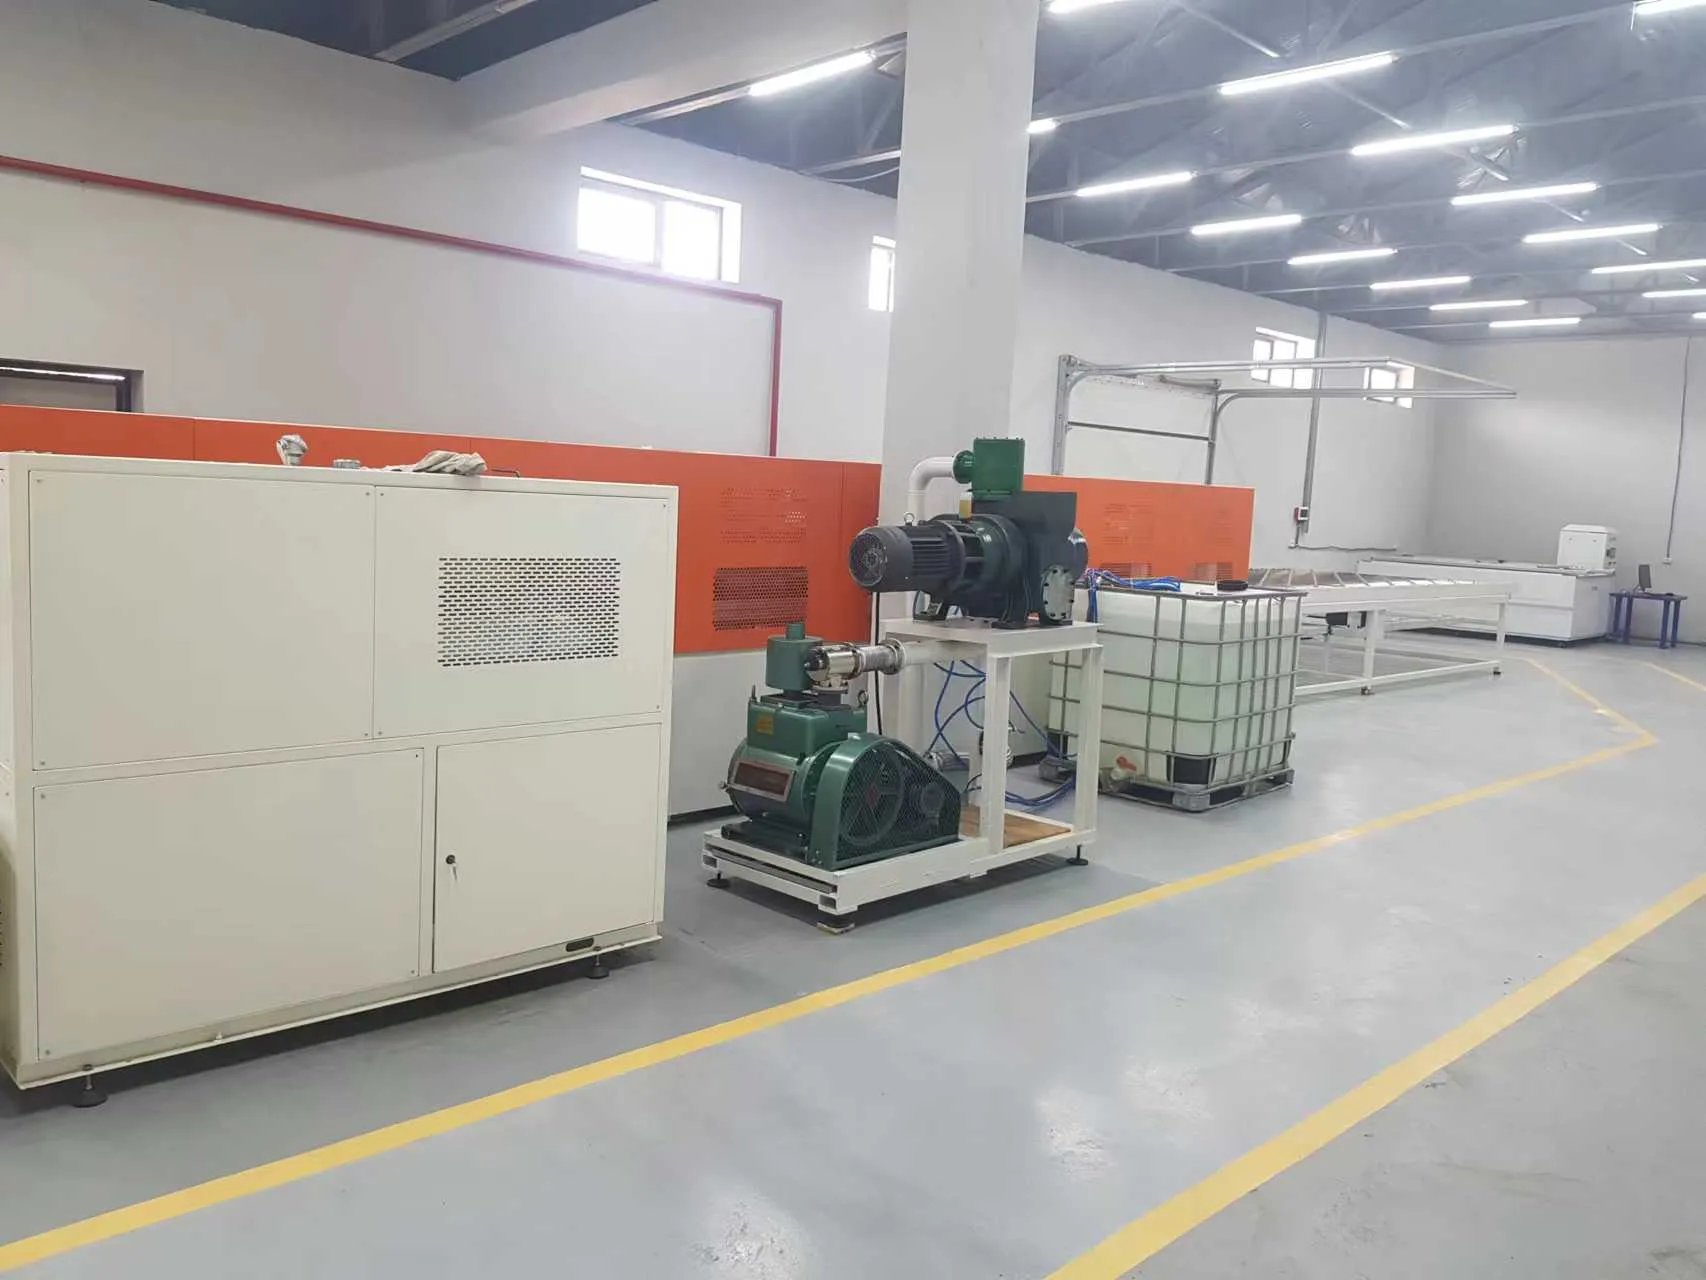
Ang laminator ay mayroon ding mahigpit na limitasyon: hindi nito maaayos ang stack na natatanggap nito. Hindi nito maituwid ang isang misplaced string, maalis ang kontaminasyon, maibalik ang isang basag na cell, o maitama ang maling rear material. Ang mahusay na lamination ay nagsisimula nang matagal bago magsara ang pinto ng chamber.
Ang daloy ng pabrika sa paligid ng prosesong ito ay nararapat sa maingat na pagpaplano. Ang mga unlaminated stack ay marupok at kumukuha ng espasyo. Ang batch loading ay maaaring lumikha ng hindi pantay na pagdating at pag-alis. Ang cooling at downstream handling ay maaaring magpahigpit sa lugar kahit na ang chamber mismo ay mukhang sapat na mabilis. Ang kapaki-pakinabang na figure ng kapasidad ay ang tuloy-tuloy na daloy sa buong seksyon, hindi ang pinakamaikling ipinapakitang recipe time.
Ang finishing ay nagdaragdag ng function, hindi dekorasyon
Ang isang laminate ay maaaring kamukha na ng solar panel, ngunit may ilang functional na gawain pang natitira.
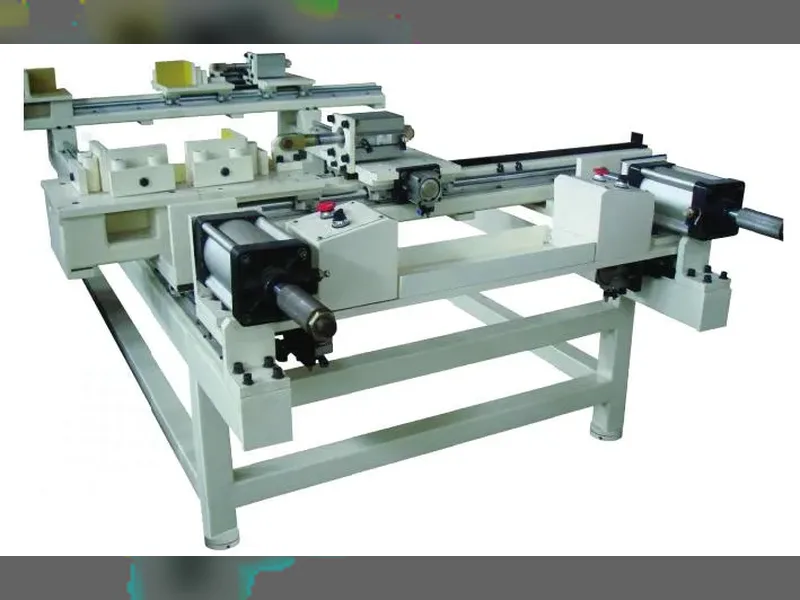
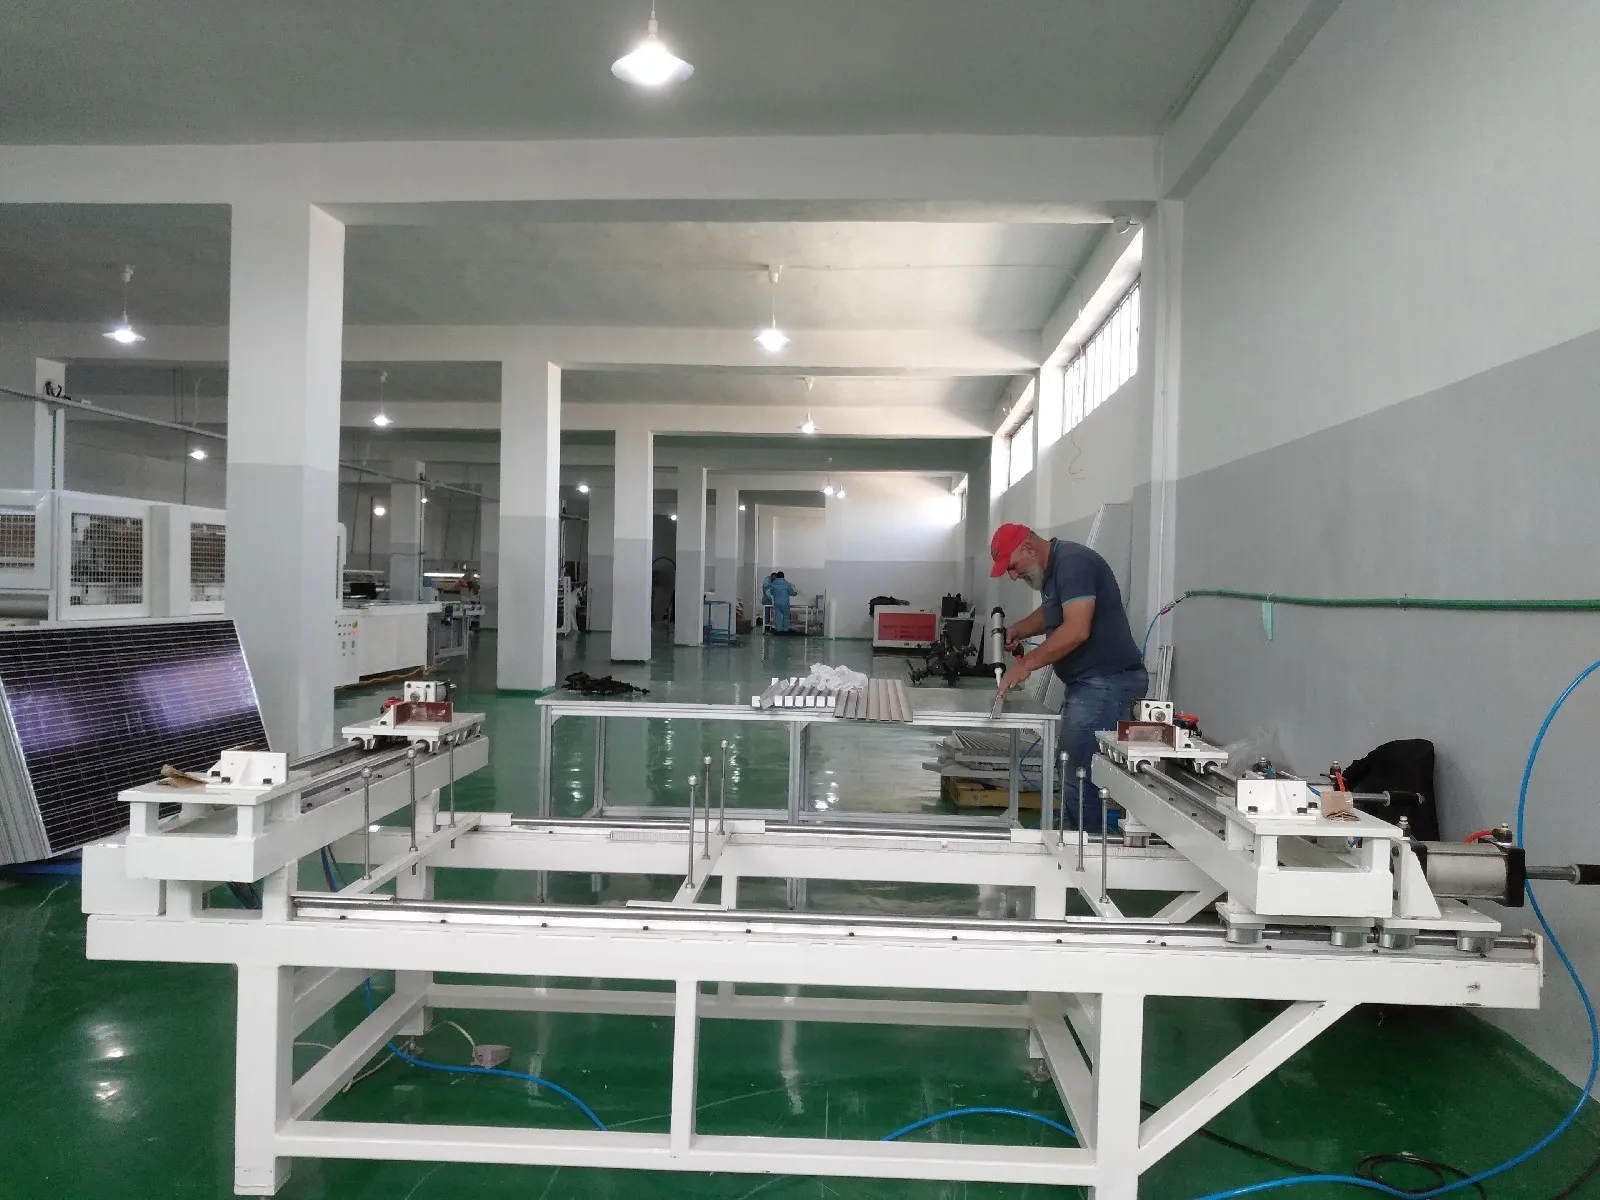
Ang finishing ay nagsisimula sa perimeter ng laminate, kung saan ang labis na materyal ay inaalis at ang mga gilid ay inihahanda para sa napiling konstruksyon. Sa isang framed na produkto, ang sealant at aluminum profiles ay pinagsasama-sama sa isang parisukat, ligtas na load-transfer structure para sa packing, mounting, at field use. Ang frameless at glass-glass na disenyo ay iba ang ruta sa yugtong ito, kaya ang kanilang handling at edge processes ay dapat tukuyin ng product drawing.
Ang junction box ay lumilikha ng panlabas na electrical connection. Ang lead-out ribbons ay dapat umabot sa tamang terminals, ang electrical joint ay dapat matatag, at ang adhesive o potting material ay dapat protektahan ang assembly. Ang curing time ay bahagi ng production time; ang paglipat ng module nang masyadong maaga ay maaaring makagambala sa kung hindi man katanggap-tanggap na installation.
Ang mga hakbang na ito ay kung minsan ay itinuturing na madaling dulo ng linya dahil ang solar circuit ay naitayo na. Ang pagpapalagay na iyon ay mapanganib. Ang pinsala sa frame, mahinang sealing, mahinang terminal connections, o hindi kontroladong adhesive application ay maaaring mag-reject ng module na nakapasa sa lahat ng naunang yugto.
Ang mga tolerance ay sulit sabihin nang malinaw. Ang framing accuracy ay karaniwang pinapanatili sa ±1 mm na may diagonal difference sa loob ng ±1.5 mm, at ang automatic junction-box welding ay tumatakbo ng 16–18 segundong cycle sa ±0.1 mm CCD positioning. Ang adhesive cure time ay binibilang bilang production time, at ang module na inilipat nang masyadong maaga ay nabibigo pagkalipas ng mga linggo kaysa agad.
Ang isang module ay inilalabas sa pamamagitan ng ebidensya
Ang final testing ay sumasagot sa ilang magkakaibang tanong, at walang iisang tester ang sumasagot sa lahat ng iyon.
Una: buo pa ba ang circuit? Ang final EL inspection ay naghahanap ng pinsala o electrical discontinuity na maaaring lumitaw sa panahon ng lamination, trimming, framing, o transfer.
Pangalawa: anong electrical performance ang ibinibigay ng module? Ang isang IV tester o sun simulator ay nagtatala ng current-voltage response sa ilalim ng kontroladong ilaw. Ang resulta ay sumusuporta sa power classification at ang electrical data na nauugnay sa module.
Pangatlo: ligtas ba sa kuryente ang produkto? Ang insulation, hi-pot, at ground-continuity checks ay tumutugon sa isolation at protective paths ayon sa konstruksyon at naaangkop na quality plan.
Dalawang figure ang naglalarawan kung gaano kahalaga ang ebidensya ng paglabas na iyon. Ang inline EL inspection ay nagre-resolve ng humigit-kumulang 0.5 mm bawat pixel, sapat na fine upang mahuli ang microcracks na maipapasa ng power measurement lamang, at ang sun simulator ay binibigyan ng grado sa spectrum match, na ang kasalukuyang A+ class window ay nasa pagitan ng 0.875 at 1.125. Ang insulation at hi-pot testing ay tumatakbo mula 0.1 kV hanggang 10 kV depende sa module construction at test plan na kinukuha mo.
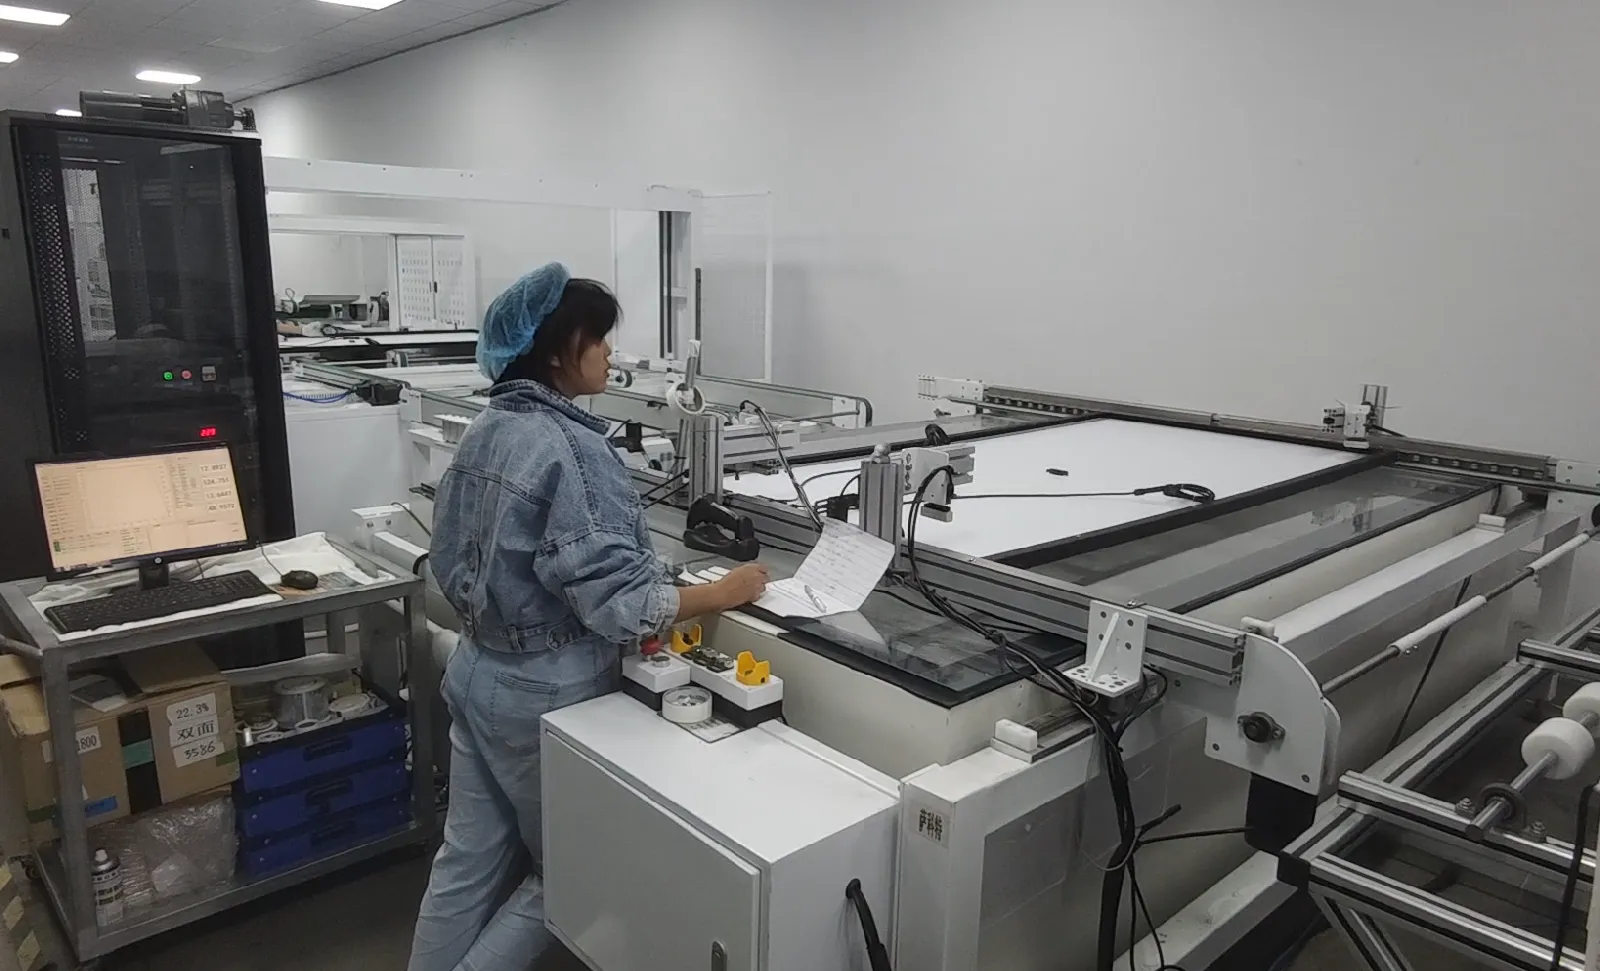
Mayroon ding pang-apat na tanong na madaling hindi mapansin: mapapatunayan ba ng pabrika kung aling process history ang nabibilang sa pisikal na module na ito?
Ang barcode o iba pang serial identifier ay maaaring magkonekta sa produkto sa cell o material batches, stringing records, inspection images, lamination recipes, operator o equipment data, IV results, at safety-test outcomes. Sa isang automated na pabrika, ang impormasyong ito ay maaaring ipagpalitan sa isang manufacturing execution system. Sa isang mas maliit na pabrika, ang parehong prinsipyo ay naaangkop pa rin kahit na ang data collection ay mas simple.
Ang traceability ay ginagawang magagamit na production record ang mga resulta ng test. Nakakatulong ito sa pag-iimbestiga ng paulit-ulit na mga depekto, paghiwalay ng apektadong materyal, paghahambing ng mga recipe, at pagpigil sa isang tinanggihang unit na maihalo pabalik sa tinatanggap na stock.
Ang mga pila ay nagpapakita ng tunay na disenyo ng pabrika
Ang production output ay bihirang limitado ng makina na may pinaka-impressive na specification. Ito ay limitado ng paraan kung paano nag-uugnay ang cycle times, batches, transfers, inspections, changeovers, maintenance, at quality holds sa loob ng isang shift.
Ang mga pila ay kapaki-pakinabang na ebidensya dahil ipinapakita nila kung saan nawawalan ng koordinasyon ang linya.
| Ano ang nakikita ng pabrika | Ano ang maaaring ipahiwatig nito | Ano ang dapat suriin |
|---|---|---|
| Mga natapos na string na naghihintay ng placement | Ang string production ay dumarating nang mas mabilis kaysa kayang tanggapin ng layup o bussing | String discharge pattern, layup cycle, buffer design, defect holds |
| Mga inihandang stack na sumasakop sa mga aisle | Ang inspection o lamination flow ay hindi natatanggal ang papasok na trabaho | Material preparation timing, inspection release, batch loading, chamber availability |
| Mga laminated module na naghihintay bago ang framing | Ang paglamig, pag-trim, paglipat, o pag-frame ay kulang sa sukat | Haba ng conveyor, oras ng paglamig, manu-manong paghawak, paghahanda ng frame |
| Mga natapos na module na naghihintay ng pagsubok | Siklo ng pagsubok, paglipat ng data, pag-label, o pag-uuri ay hindi makatugma sa output ng assembly | Configuration ng tester, komunikasyon ng resulta, workflow ng barcode, ruta ng reject |
| Mahabang pagtigil sa panahon ng pagbabago ng produkto | Mayroong flexibility sa format sa papel ngunit ang gawain sa changeover ay hindi malinaw na tinukoy | Tooling, recipes, paghahanda ng materyal, kontrol ng parameter, pamamaraan ng operator |
Ang buffer ay makakapagprotekta sa isang proseso mula sa maiikling disturbance sa iba, ngunit hindi ito lunas sa permanenteng mismatch. Ang masyadong maliit na buffering ay nagdudulot ng madalas na pagtigil. Ang masyadong malaki ay nagtatago ng mga problema, nagpapataas ng work in progress, kumakain ng floor space, at nagpapahintulot sa mga depekto na maglakbay nang mas malayo bago may makapansin ng pattern.
Ang layunin ay hindi alisin ang bawat sandali ng paghihintay. Ito ay upang malaman kung bakit umiiral ang paghihintay at kung ito ba ay nagpoprotekta sa proseso o naglalantad ng error sa disenyo.
I-automate ang panganib bago ang palabas
Ang mga desisyon sa automation ay madalas na tinatalakay bilang pagpili sa pagitan ng semi-automatic na pabrika at ganap na automatic. Ang mas kapaki-pakinabang na tanong ay kung saan inaalis ng automation ang pinakamalaking operational risk.
Ang marupok na paghawak ay isang priyoridad. Ang paulit-ulit na pagbuhat at pagpoposisyon ng mga cell, string, glass, at malalaking laminate ay lumilikha ng mga pagkakataon para sa pagkasira, gasgas, at paglihis ng alignment.
Ang paulit-ulit na precision ay isa pa. Ang paglalagay ng string, geometry ng bussing, paglalagay ng adhesive, pag-frame, at pagpoposisyon ng pagsubok ay nakikinabang kapag ang parehong kontroladong paggalaw ay dapat mangyari module pagkatapos ng module.
Ang mga handoff ay dapat bigyan ng pansin. Ang automatic transfer ay makakabawas ng mga pila at manu-manong paghawak, ngunit kapag ang mga konektadong istasyon ay gumagamit ng compatible na mga reference, cycle logic, safety controls, at fault recovery.
Sa wakas, ang automation ay makakapagpabuti ng data capture. Ang pagbasa ng barcode, pagpili ng recipe, paglipat ng resulta ng pagsubok, at ruta ng reject ay nagiging mas maaasahan kapag ang mga ito ay built into sa proseso sa halip na naitala mamaya.
Ang manu-manong trabaho ay mayroon pa ring lugar. Makakapagbigay ito ng flexibility sa panahon ng pilot production, product development, lower-volume operation, o mga hakbang kung saan ang paghuhusga ay mas mahalaga kaysa sa bilis. Ang tradeoff ay ang proseso ay dapat tukuyin ang training, inspection, ergonomics, at traceability nang kasing-ingat ng pagtukoy ng automatic station sa mga sensor at interlock.
Ang layout ay nagsisimula sa mga input, hindi sa floor plan
Ang supplier ay hindi makakadisenyo ng kapaki-pakinabang na production line mula sa taunang target ng kapasidad lamang. Ang taunang output ay buod ng maraming operating assumptions. Ang layout ay nangangailangan ng mga assumptions mismo.
| Input ng proyekto | Bakit binabago nito ang linya |
|---|---|
| Module drawing at bill of materials | Tinutukoy ang paghahanda ng cell, pattern ng string, konstruksyon ng stack, working range ng kagamitan, pag-frame, at proseso ng junction-box |
| Kinakailangang output bawat shift | Kino-convert ang target ng negosyo sa mga cycle ng istasyon, dami ng batch, parallel equipment, labor, at mga kinakailangan sa buffer |
| Product mix at dalas ng changeover | Nakakaapekto sa tooling, recipes, paghahanda ng materyal, paglilinis, kontrol ng parameter, at pag-iskedyul |
| Plano sa kalidad at sertipikasyon | Tinutukoy ang mga posisyon ng inspeksyon, kagamitan sa pagsubok, sampling, acceptance logic, ruta ng rework, at pag-iingat ng rekord |
| Kinakailangan sa traceability | Tinutukoy ang mga punto ng barcode, interface ng data, imbakan ng imahe, pag-print ng label, at integrasyon ng factory-system |
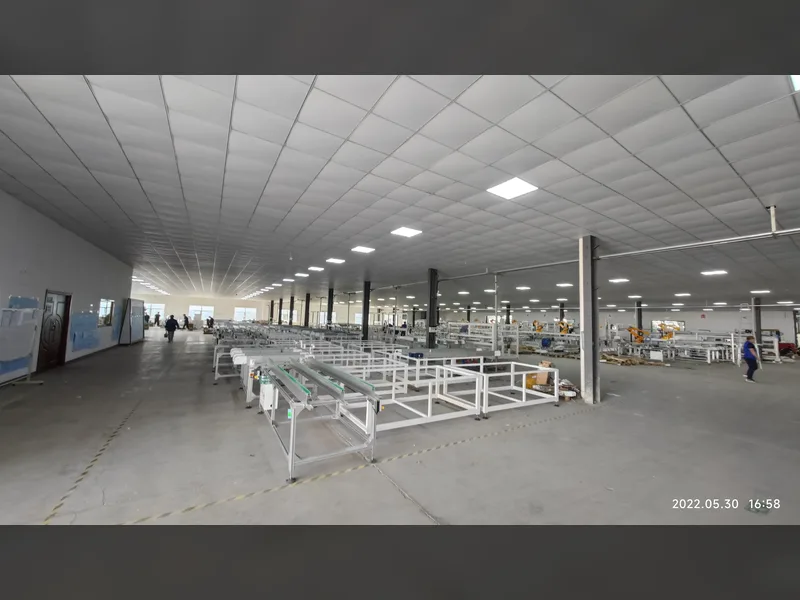
| Impormasyon sa gusali at utility | Nagtatakda ng paglalagay ng kagamitan, lapad ng pasilyo, access sa materyal, electrical load, compressed air, bentilasyon, at espasyo para sa maintenance |
| Modelo ng labor at maintenance | Binabago ang hangganan sa pagitan ng manu-manong trabaho, assisted stations, robotics, spare parts, at teknikal na suporta |
| Estratehiya sa pagpapalawak | Tinutukoy kung saan dapat ireserba ang espasyo, utilities, conveyor, kapasidad ng pagsubok, at parallel stations |
Ang mga input na ito ay pumipigil din sa isang karaniwang pagkakamali sa layout: ang pagguhit muna ng maayos na linya at pagkatapos ay pilitin ang produkto at daloy ng materyal na umangkop dito. Ang mas mahusay na pagkakasunod-sunod ay product definition, process flow, quality gates, cycle model, equipment configuration, at sa wakas ang detalyadong floor plan.
Mga pinagmulan at kaugnay na babasahin
Solar Photovoltaic Manufacturing Basics — U.S. Department of Energy
Ooitech Full Automatic Solar Panel Production Line Equipment
Anong mga Makina ang Ginagamit sa Paggawa ng mga Solar Panel? — Ooitech
Magdisenyo pabalik mula sa module na kailangan mong ilabas
Ang production line ay nagiging mas madaling tukuyin kapag ang proyekto ay nagtatakda ng tatlong output: tamang circuit, matibay na laminate, at tapos na module na sinusuportahan ng mga rekord ng pagsubok at traceability. Ang pagpili ng makina ay sumusunod sa proseso sa halip na pumalit dito.
Ang Ooitech ay makakapag-configure at makakapag-supply ng mga solar panel production system para sa mga customer sa buong mundo, mula sa operator-assisted na pabrika hanggang sa high-automation na linya, na may pagpili ng kagamitan, layout ng pabrika, pag-install, commissioning, training, at after-sales support na tumutugma sa nilalayong module at plano ng produksyon.