PV Stringer Machine Basics — Solar Cell Tabber Stringer
Talaan ng Nilalaman
Mabilis na sagot: Ang tabber stringer ay may isang trabaho sa harap ng linya ng module: hinihinang nito ang ribbon sa mga indibidwal na solar cell at pinagsasama ang mga cell na iyon sa isang series string. Bawat crack, cold joint o misaligned ribbon na nabuo dito ay permanente, dahil walang susunod na istasyon ang makakapag-ayos ng koneksyon na naka-seal na sa loob ng laminate. Gumagana ang proseso sa pamamagitan ng pagtunaw ng solder coating sa ribbon, kaya ang soldering zone ay tumatakbo nang mas mataas sa melting point ng alloy na ginagamit mo: ang mga conventional leaded coating ay natutunaw malapit sa 183°C at ang mga karaniwang lead-free alloy ay malapit sa 217°C. Hinihigpitan ng mga makina ang zone na iyon sa isang makitid na tolerance, at ang aming AM050FH platform ay tumutukoy ng ±7.5°C. Ang ilang bilang ay nagpapakita sa iyo ng karamihan sa halaga ng isang makina: breakage sa Class A cells, na pinapanatili ng mga kasalukuyang makina sa o mas mababa sa 0.2%; positioning accuracy, karaniwang ±0.15 mm; at throughput na tumutugma sa iyong laminator sa halip na sa brochure. Saklaw ng pahinang ito ang mga pangunahing kaalaman at ang tatlong klase ng makina.
Ano ang ginagawa ng stringer, ang pagkakaiba ng manual, semi-automatic at full automatic na makina, at ang apat na bilang na dapat itanong bago mo basahin ang anumang quotation.
PV Module Production · PV Basics · ni Jerry, Ooitech
Ito ang pahinang ipinapadala ko sa mga buyer na bago sa module manufacturing. Hindi dahil mahirap intindihin ang stringer, kundi dahil ito ang isang istasyon kung saan ang maliit na pagkakamali sa proseso ay nagiging permanente, at karamihan sa mga tao ay natututo nito pagkatapos ng kanilang unang masamang batch.
Ano ang Ginagawa ng Makina
Ang stringing ay kung paano nagiging magagamit na boltahe ang mga indibidwal na cell. Ang isang cell ay gumagawa ng humigit-kumulang kalahating volt, kaya kailangan ng isang module na ikonekta ang mga cell nito sa series bago ito makagawa ng anumang kapaki-pakinabang. Ginagawa ito ng stringer sa pamamagitan ng paghihinang ng tinned copper ribbon mula sa harap ng isang cell patungo sa likod ng susunod, inuulit ang pattern hanggang sa mabuo ang isang buong string sa haba na hinihingi ng disenyo ng iyong module.
Mukhang isang simpleng mekanikal na gawain iyon, at mekanikal nga ito. Ang kahirapan ay thermal. Ang ribbon ay dumarating na may coating na solder alloy, at kailangang painitin ng makina ang coating na iyon nang lampas sa melting point nito, basain ang silver fingers ng cell, at palamigin muli nang hindi niluluto o binabasag ang wafer. Ang isang wafer ay 130 hanggang 180 micrometres ang kapal, na mas manipis pa sa isang sheet ng papel na nakatiklop nang dalawang beses. Painitin ito nang masyadong mabilis at ito ay yuyuko. Pindutin ito nang masyadong malakas at ito ay mabibiyak. Ang makitid na window na ito ang dahilan kung bakit ang pagpili ng stringer ay talagang tanong tungkol sa process control sa halip na tungkol sa mechanics.
Ang Tatlong Klase ng Makina
Halos lahat ng stringer sa merkado ay nabibilang sa isa sa tatlong grupo, at ang grupo ay mas mahalaga kaysa sa brand kapag nagba-budget ka. Ang paghahati ay tungkol sa kung gaano karami ng cycle ang hinahawakan ng makina nang mag-isa, hindi tungkol sa kung gaano ka-moderno ang disenyo.
Manual. Inilalagay ng operator ang mga cell at ribbon sa pamamagitan ng kamay at naghihinang gamit ang simpleng tooling o isang heated stage. Mababa ang investment at gayon din ang consistency: ang positioning accuracy ay limitado ng mata ng operator, ang throughput ay sinusukat sa sampu-sampung module bawat araw, at mataas ang panganib ng breakage. Nakikita mo pa rin ang mga ito sa mga laboratoryo, university pilot lines at training workshops, at ito ay isang makatwirang paraan upang patunayan ang isang disenyo ng module bago mag-commit sa isang linya. Hindi sila isang production solution.
Semi-automatic. Kinukuha ng makina ang ribbon feeding at soldering habang hinahawakan pa rin ng operator ang string transfer, loading at unloading. Ito ang klase na unang nakikilala ng karamihan sa mga pabrika, dahil hinahati nito ang capital cost sa mga yugto at maaaring palawakin sa ibang pagkakataon. Ang kalidad ay lubos na nakasalalay sa operator, at ang consistency ng soldering ay mas nag-iiba-iba sa pagitan ng mga shift kaysa sa isang ganap na automatic na platform. Para sa isang 5 hanggang 60 MW na linya ito ay madalas ang makatwirang panimulang punto.
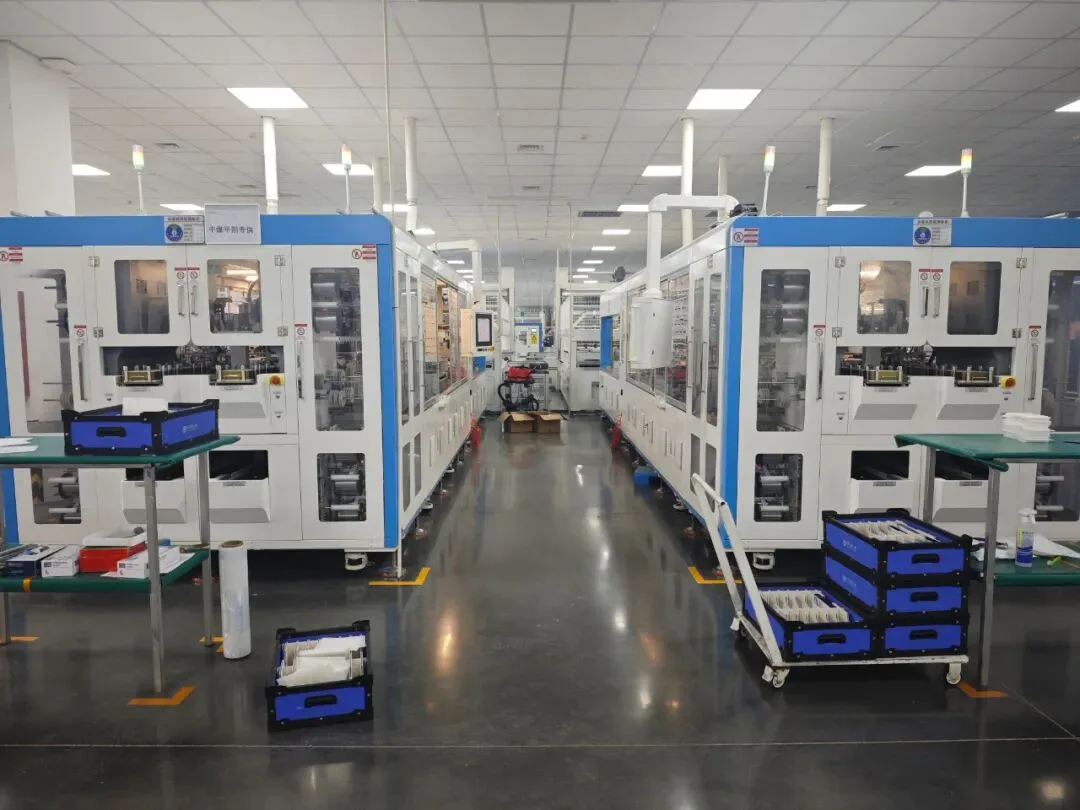
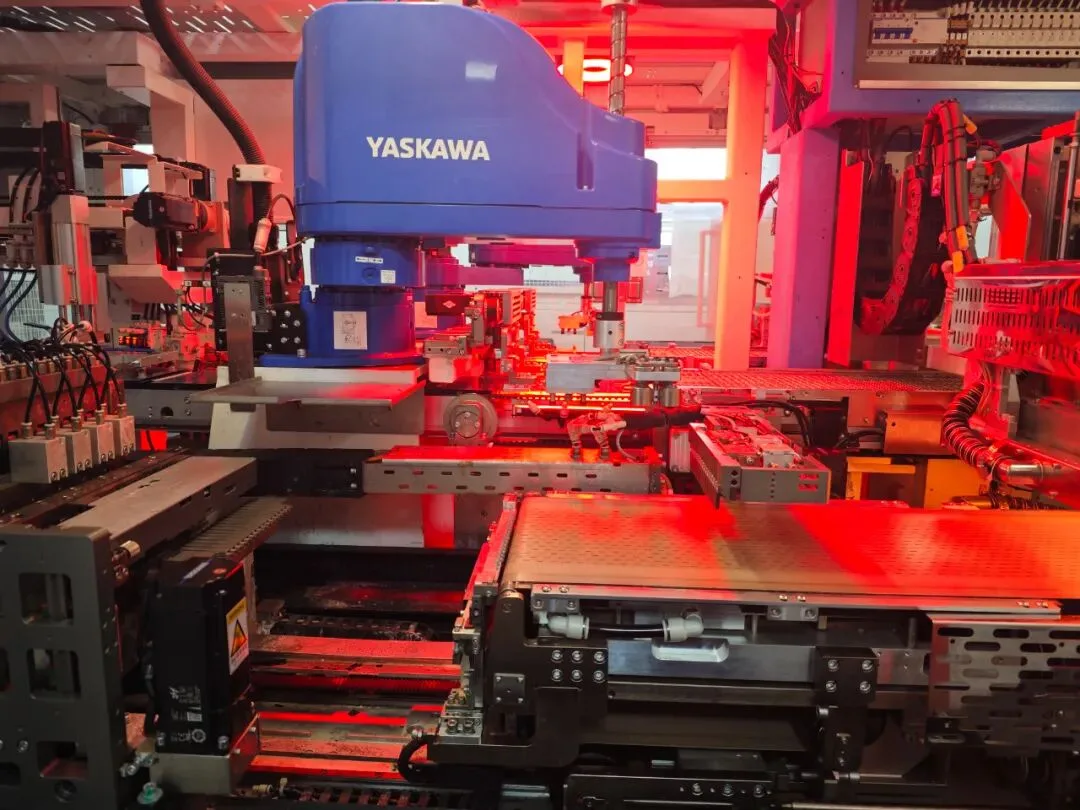
Full automatic. Ang loading, vision alignment, ribbon feed, soldering at string transfer ay tumatakbo nang walang operator sa loop. Ang positioning accuracy, throughput at repeatability ay mas mataas, at ang pagdepende sa labour ay bumaba nang husto. Ang kapalit ay capital cost at ang pangangailangan para sa isang tunay na maintenance function. Itinuturing ng mga pangunahing module factory ang klase na ito bilang default sa humigit-kumulang 100 MW pataas.
| Class | Ano ang hinahawakan ng makina | Saan ito nababagay |
|---|---|---|
| Manwal | Wala; inilalagay ng operator ang mga cell at ribbon at naghihinang sa pamamagitan ng kamay | Laboratoryo, pilot line, training. Hindi isang production answer |
| Semi-automatic | Ribbon feed at soldering; naglilipat at naglo-load pa rin ng strings ang operator | 5–60 MW na linya, at mga upgrade mula sa manual stringing |
| Full automatic | Loading, vision alignment, ribbon feed, soldering at string transfer | Tuloy-tuloy na linya, ang default sa humigit-kumulang 100 MW pataas |
Ang mga capacity band sa itaas ay isang rule of thumb sa halip na isang specification. Ang talagang nagtatakda ng klase na kailangan mo ay ang cycle time ng istasyong nasa likod mo. Ang isang ganap na automatic na stringer na nagpapakain sa isang semi-automatic na layup station ay perang ginugol sa isang bottleneck na wala na.
Saan Ito Nababagay sa Linya
Ang stringer ay nasa likod ng cell sorting at laser cutting, at bago ang layup. Sa posisyon na iyon ito ang unang hindi na maibabalik na hakbang sa pagitan ng isang cell at ng isang tapos na module: ang lamination ay maaaring ulitin at ang framing ay maaaring itama, ngunit ang isang cold joint o isang basag na cell sa loob ng isang kumpletong string ay nasa loob ng module sa susunod na 25 taon.
Iyon ang dahilan kung bakit ang stringer ay may ugali na magtakda ng kisame sa line yield kahit na hindi ito ang pinakamahal na makina sa sahig. Ito rin ang dahilan kung bakit ang takt nito ay kailangang itugma sa layup station at ang laminator sa halip na piliin nang hiwalay. Sa downstream, ang mga string ay pinagsasama ng isang bussing machine at sinusuri ng isang EL tester, at ang mismatch sa alinman sa tatlong puntong iyon ay lumalabas bilang isang pila sa halip na bilang isang defect report. Kung nagmamapa ka pa rin ng buong sequence, ang line equipment overview ay dumadaan sa bawat istasyon nang sunod-sunod.
Ang Apat na Bilang na Dapat Itanong Muna
Ang isang buong stringer datasheet ay umaabot sa dalawampung parameter. Apat sa kanila ang nagtatakda ng karamihan ng kinalabasan, at sila ang apat na madalas iwanang malabo sa unang quotation.
- Breakage rate. Ang mga makina ng kasalukuyang henerasyon ay nananatili sa o mas mababa sa 0.2% sa Class A cells, at ang bilang ay dapat banggitin kasama ng cell grade kung saan ito sinukat. Ang anumang mas maluwag ay permanente kang magkakaroon ng pagkawala ng cells.
- Katumpakan ng positioning at placing. Ito ay dalawang magkaibang numero. Ang positioning accuracy ay kung gaano katumpak gumagalaw ang makina; ang placing accuracy ay kung saan napupunta ang ribbon. Ang mga kasalukuyang makina ay tumutukoy ng humigit-kumulang ±0.15 mm at ±0.2 mm ayon sa pagkakabanggit, at ang isang quotation na nagbibigay ng isang numero nang hindi sinasabi kung alin ito ay karapat-dapat sa follow-up na tanong.
- Throughput, bawat uri ng cell. Ang mga entry machine ay tumatakbo nang humigit-kumulang 1,200 cells kada oras, ang workhorse class 2,400, at ang high-speed platforms humigit-kumulang 6,800. Nagkakaiba ang mga rate ayon sa uri ng cell sa parehong makina, kaya ang isang numero na walang format na nakalakip ay nagbibigay sa iyo ng napakakaunti.
- Tolerance ng temperature control. Ang soldering zone ay kailangang manatili sa loob ng makitid na banda sa pagitan ng magandang joint at thermal damage. Ang aming AM050FH platform ay tumutukoy ng ±7.5°C na may settable upper at lower limits sa HMI.
Saan Pupunta Mula Dito
Ang pahinang ito ay humihinto sa orientation nang sadya. Ang susunod na dalawang tanong na itinatanong ng mga mamimili ay kung paano talaga gumagana ang makina nang detalyado, at kung paano pumili ng isa, at pareho ay saklaw sa tabber and stringer machine guide: ang anim na istasyon, kung bakit pinalitan ng infrared ang hot air, ang paglipat mula multi-busbar tungo sa zero-busbar, cell compatibility sa PERC, TOPCon, HJT at BC, at kung magkano ang iba't ibang machine classes.
Kung alam mo na ang gusto mo at ang bukas na tanong ay kung kanino ito bibilhin, iyon ay hiwalay na desisyon na may sariling checklist, na nakasaad sa paano suriin ang isang tabber stringer machine manufacturer. Para sa konkretong platforms sa halip na mga kategorya, ang SS-1500B ay aming entry-class machine at ang SS-2500B ang mas mataas na kapasidad.
Panghuling mga saloobin: kung bago ka sa stringing, huwag magsimula sa paghahambing ng mga makina. Ayusin ang iyong nilalayong kapasidad, ang iyong mga cell format para sa susunod na dalawang taon, at ang cycle time ng istasyong pagmamay-ari mo na. Ang tatlong sagot na iyon ay nag-aalis ng karamihan ng merkado bago ka pa magbasa ng isang quotation, at mas mura ang mga ito na baguhin ngayon kaysa pagkatapos na ang makina ay nasa sahig mo.
Ang mga spesipikasyon ay tumutukoy sa Ooitech machine data. Ang capacity bands at accuracy figures ay tipikal para sa bawat machine class at kinukumpirma laban sa iyong mga cell format bago ang quotation.