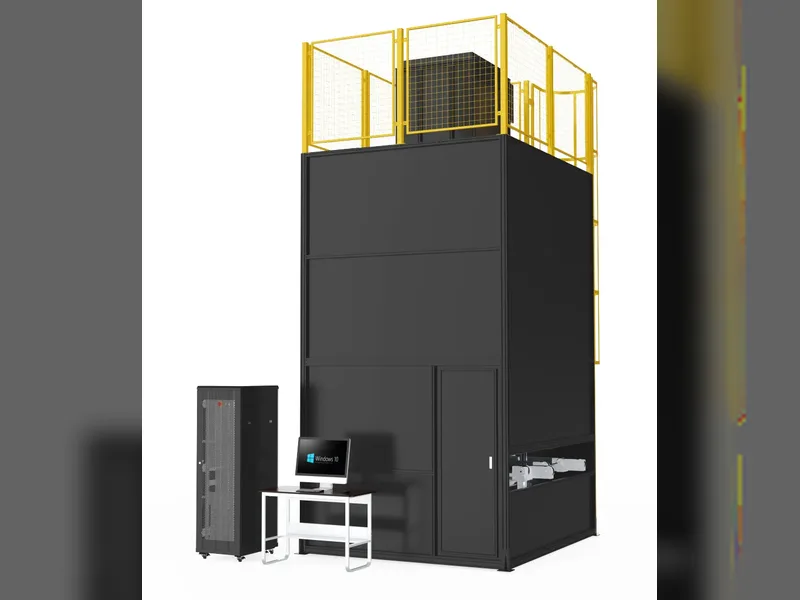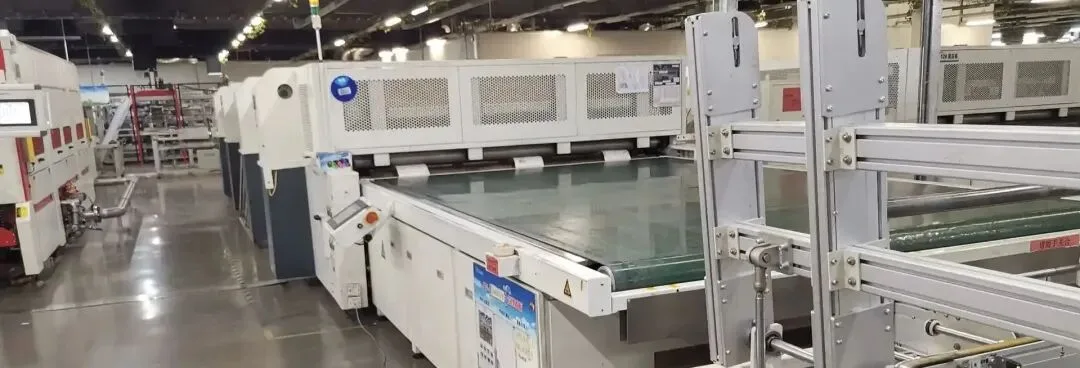
PV Module Laminator Machine — Vacuum Stages at Proseso
Talaan ng Nilalaman
Mabilis na sagot: Ang solar panel laminator ay ang makina na nagbubuklod sa module stack — front glass, EVA encapsulant, ang interconnected cell string, pangalawang EVA layer at ang backsheet — tungo sa isang selyadong, walang void na yunit. Ginagawa ito sa ilalim ng vacuum at init sa isang multi-stage cycle. Una, ini-evacuate ng chamber ang hangin upang alisin ang nakulong na hangin, pagkatapos ay inilalapat ang pressure habang pinapainit ng mga platen ang stack, at sa huli ang module ay hinahawakan sa temperatura nang sapat na katagalan para ganap na mag-crosslink ang EVA. Ang EVA thermal window ay makitid: ang crosslinking ay nangyayari sa paligid ng 150°C, habang ang proseso ay dapat umiwas sa 120°C na rehiyon kung saan ang encapsulant ay likido pa at madaling magkaroon ng bula, at ang cool-down ay dapat kontrolin upang maiwasan ang cell shift. Ang pagkakapareho ng temperatura sa loob ng mga 2°C sa buong platen ay ang praktikal na kinakailangan, dahil ang malamig na sulok ay nag-iiwan ng uncured EVA at ang hot spot ay nagpapababa ng kalidad nito.
PV Module Manufacturing · ni Jerry, Ooitech
Ano ang Ginagawa ng Solar Panel Laminator
Ang vacuum system na nasa likod ng lamination cycle — mga uri ng pump, ang kanilang mga tungkulin at ang EVA thermal window na nagtatakda ng deadline — ay saklaw sa laminator vacuum pumps, ang EVA window at kung paano naka-configure ang pump set.
Ang solar panel laminator ay ang makina na nagpapalit ng isang stack ng magkakahiwalay na layer tungo sa isang selyadong module. Sa PV module encapsulation line, pinagsasama-sama nito ang mga inilatag na materyales tungo sa isang yunit: sa ilalim ng itinakdang temperatura, vacuum at pressure, ang solar panel laminator machine ay nag-heat-press at nagbubuklod sa mga inihandang cell, busbar at encapsulant films. Kasama sa mga pangunahing layunin ng prosesong ito ang:
Ang makina mismo ay nasa pagitan ng mga materyales at proseso: ang encapsulant film na pipiliin mo ay nagtatakda ng process window, at ang lamination stage ay tumutukoy sa magiging hitsura ng tapos na laminate. Para sa pamantayan sa pagpili, tingnan ang paano pumili ng tamang solar module laminator; para sa mga partikular na depekto, tingnan ang frame jumping at laminate bubbles. Sa antas ng linya, ang laminator ay isang istasyon sa pagkakasunod-sunod na inilarawan sa solar panel manufacturing machines.
Pag-alis ng Hangin: Sa tulong ng vacuum environment, ang lahat ng hangin na nakulong sa pagitan ng mga layer ay lubusang inaalis upang maiwasan ang panloob na bula at delamination.
Melt Bonding: Ang pag-init ay nagiging dahilan upang matunaw at dumaloy ang EVA (o POE, atbp.) film, na nagpapadali sa paglabas ng hangin.
Pag-aaplay ng Pressure: Habang natutunaw ang film, ginagamit ang pantay na pressure upang ganap na mapuno ang mga puwang sa pagitan ng mga cell, ribbon, glass at backsheet.
Crosslinking at Curing: Ang paghawak ng sapat na oras sa mataas na temperatura ay nagtutulak sa EVA upang makumpleto ang crosslinking reaction nito, na bumubuo ng matatag, transparent na solidong layer na may mataas na bonding strength.
Integral Forming: Sa huli, ang glass, cells, film at backsheet ay mahigpit na nabubuklod tungo sa isang selyado, matibay at weather-resistant na PV module.
Technical Parameters
Ang Kritikal na Posisyon ng Laminator sa Production Line
Bago tingnan ang mga numero, nakakatulong na maunawaan kung bakit napakahalaga ng istasyong ito. Ang kalidad ng lamination ay direktang nauugnay sa pangmatagalang pagiging maaasahan ng module (PID resistance, damp-heat endurance, UV at mechanical load capability) at buhay ng serbisyo na mahigit 25 taon. Ang lamination cycle ay medyo mahaba rin (karaniwang 8-15 minuto bawat cycle), kaya ang kahusayan at katatagan ng kagamitan ay may mapagpasyang impluwensya sa kapasidad ng buong linya. Ang paunang pamumuhunan, pagkonsumo ng enerhiya sa pagpapatakbo at pana-panahong pagpapanatili ay bumubuo ng mahalagang bahagi ng gastos sa produksyon ng module.
| Parameter | Karaniwang Espesipikasyon |
|---|---|
| Lamination cycle time | 8-15 min bawat cycle |
| Katumpakan ng kontrol sa temperatura | ±1-2°C |
| Temperatura ng Chamber 1 | humigit-kumulang 110-120°C |
| Temperatura ng Chamber 2 | 140-150°C |
| Working / main vacuum level | 40-100 Pa (o mas mababa) |
| Vacuum time ng Chamber 1 | 300-400 s |
| Vacuum time ng Chamber 2 | humigit-kumulang 50-120 s |
| Holding time ng Chamber 2 | humigit-kumulang 400-600 s |
| Target na temperatura ng paglamig | mas mababa sa 50°C |
| Paraan ng pag-init | Oil heating / Electric heating |
| Paraan ng pressure | Air bag / Diaphragm (silicone membrane) |
| Istruktura ng chamber | Double-deck three-chamber / double-chamber |
| Buhay ng serbisyo ng silicone sheet | 6000-8000 cycles |
Mga Teknikal na Kalamangan
Pangunahing Equipment Systems at Prinsipyo ng Paggana
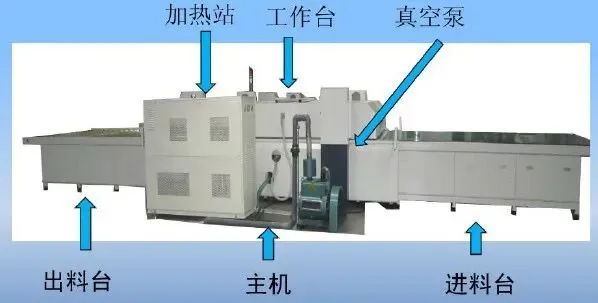
Ang isang laminator ay karaniwang nagsasama ng ilang pangunahing sistema na nagtutulungan:
Heating System: Nagbibigay ng tumpak na nakokontrol na heat field upang matunaw ang EVA at makamit ang crosslinking. Kasama sa mga pangunahing opsyon ang oil heating (thermal-oil circulation, pantay at matatag na temperatura, mataas na katumpakan ng kontrol, bahagyang mas kumplikadong sistema) at electric heating (mabilis na pag-init, simpleng istruktura, kailangang i-optimize ang pagkakapareho). Ang katumpakan ng kontrol ay dapat napakataas (karaniwang ±1-2°C), at ang pagkakapareho ng temperatura ay may malaking epekto sa kalidad ng lamination.
Vacuum System: Bumubuo at nagpapanatili ng vacuum sa panahon ng lamination, na naglalabas ng hangin sa pagitan ng mga layer at mga gas na nalilikha ng natunaw na EVA. Karaniwang naglalaman ito ng vacuum pump set (tulad ng Roots pump na may rotary-vane o dry pumps), vacuum piping, valves at vacuum gauge. Ang ultimate vacuum level (madalas 40-100 Pa), bilis ng pumping at katatagan ng pressure-holding ay pawang kritikal.
Pressure System: Naglalapat ng pantay, makokontrol na presyon sa stack sa ilalim ng vacuum upang itaguyod ang pagdaloy at pagpuno ng tinunaw na EVA. Ang uri ng air-bag / diaphragm ay malawakang ginagamit: ang compressed air (o nitrogen) ay ipinapasok sa isang rubber bag o silicone diaphragm, na nagpapadala ng presyon sa pamamagitan ng mga flexible media tulad ng silicone plate, na nagbibigay ng magandang pagkakapareho at kakayahang umangkop sa iba't ibang kapal. Ang mga pangunahing parameter ay ang halaga ng presyon, bilis ng pagpapapresyon, oras ng paghawak at pagkakapareho ng presyon.
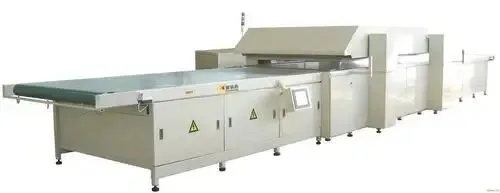
Chamber at Pangunahing Istruktura: Bumubuo ng selyadong espasyo upang mapanatili ang vacuum at presyon na kapaligiran. Ang kasalukuyang pangunahing gamit ay double-deck three-chamber o double-deck double-chamber na istruktura. Sa three-chamber na disenyo, ang isang chamber ay tumatakbo sa medyo mas mababang temperatura na may mas mahabang oras ng vacuum, na nakatuon sa pagtanggal ng mga bula; ang pangalawa ay tumatakbo nang mas mainit na may bahagyang mas mataas na presyon upang matiyak na ang film ay ganap na nag-crosslink. Ang istruktura ay binubuo ng matibay na steel frame, naitataas na upper lid, fixed lower chamber, sealing strips at insulation, na may sealing performance bilang pangunahing sukatan.
Conveying System: Nagpapasok ng mga module na pipindutin sa chamber at nagpapadala ng mga natapos na produkto palabas. Ang roller o chain-plate conveying ay karaniwan at dapat kumonekta nang maayos sa upstream at downstream na kagamitan tulad ng edge sealing at trimming.
Control System: Gumaganap bilang utak ng kagamitan, tumpak na kinokontrol ang buong lamination cycle (temperatura, vacuum, presyon, oras) para sa automated na operasyon, pagtatakda ng parameter, data logging at fault diagnosis. Ito ay nakabatay sa PLC at HMI touchscreen, na ang mga high-end na unit ay maaaring may kasamang MES interface.
Karaniwang mga Hakbang ng Lamination Process (Halimbawa ng Air-Bag Type)
Loading: Ang na-layout na module ay dinadala sa nakabukas na unang chamber.
Lid Closing: Bumababa ang upper lid, nagsasara kasama ng lower chamber at pinipindot ang sealing strip.
Vacuuming: Nagsisimula ang vacuum pump, mabilis na sinasipsip ang hangin sa chamber hanggang sa itinakdang vacuum level (chamber 1 vacuum time karaniwang 300-400 s) at tinatanggal ang karamihan ng gas mula sa module.
Heating & Melting: Ang Chamber 1 ay humahawak ng mga 110-120°C; ang papasok na module ay passively na pinainit at natutunaw ang film (sabay sa vacuuming).
Pressurizing: Pagkatapos ng vacuuming, ang air bag/diaphragm ay pinalobo, naglalapat ng pantay na presyon sa tinunaw na module sa pamamagitan ng silicone plate. Sa ilalim ng pinagsamang presyon at vacuum, dumadaloy ang EVA upang punan ang mga void at naipapatapon ang mga bula.
Holding Pressure & Vacuum: Pinapanatili sa itinakdang temperatura, mataas na vacuum at presyon sa loob ng isang panahon (karaniwang 300-400 s) upang ganap na maalis ang mga bula.
Vacuum & Pressure Release: Kapag tapos na ang oras, dahan-dahang ipinapasok ang hangin at pinapakawalan ang presyon ng bag upang maiwasan ang deformation o internal stress mula sa biglaang pagbabago ng presyon.
Lid Opening & Transfer to Chamber 2: Bumabangon ang lid at dinadala ang module sa chamber 2.
Chamber 2 Operation: Nakatakda sa 140-150°C. Dahil naalis na ang mga bula sa chamber 1, maikli ang vacuum time (mga 50-120 s) ngunit mas mahaba ang holding time (mga 400-600 s) upang matiyak ang ganap na crosslinking. Pagkatapos ng vacuum release at lid opening, pumapasok ang module sa cooling chamber (chamber 3).
Cooling: Ang cooling water sa chamber 3 base plate ay nagpapababa ng module sa ligtas na saklaw (hal. mas mababa sa 50°C) upang patatagin ang istruktura. Ang mga unit na walang ikatlong chamber ay madalas na nagdadagdag ng air cooling sa atmospheric pressure.
Unloading: Bumabangon ang lid at ang na-laminate na module ay ipinapadala sa susunod na proseso tulad ng trimming.
Application ng Produkto
Mga Pangunahing Control Parameter ng Lamination Process
Ang laminator ay ginagamit bilang sentral na encapsulation station sa halos lahat ng crystalline-silicon at maraming thin-film module lines, at ang pagtatakda ng mga parameter na ito nang tama ang dahilan kung bakit ito gumagana sa tunay na produksyon:
Temperature: Dapat tumugma sa EVA melting at crosslinking window. Ang masyadong mataas ay nagdudulot ng pag-yellow at delamination; ang masyadong mababa ay nagbibigay ng hindi sapat na crosslinking at mahinang bonding. Karaniwang nakatakda sa 140-150°C (inaayos para sa EVA grade).
Vacuum: Ang hindi sapat na initial at main vacuum ay ang pangunahing sanhi ng mga bula at delamination. Ang main vacuum stage ay madalas na nangangailangan ng 40-100 Pa o mas mababa.
Pressure: Ang masyadong maliit na presyon ay nagdudulot ng hindi kumpletong pagpuno at mahinang bonding; ang masyadong malaki o masyadong mabilis ay maaaring magdulot ng cell micro-cracks o displacement.
Time: Ang vacuum time, pressure/vacuum holding (curing) time at cooling time ay lahat nangangailangan ng tumpak na kontrol. Ang hindi sapat na curing time ay direktang nagpapababa ng crosslinking degree.
Cooling Rate: Ang masyadong mabilis na paglamig ay maaaring magdulot ng internal stress concentration o warping.
Mga Mahalagang Bagay sa Pagpapanatili ng Kagamitan
Ang regular na maintenance ay susi sa pagprotekta sa performance at buhay ng kagamitan:
Daily Checks: Vacuum, pressure at temperature uniformity testing, inspeksyon ng sealing strip, paglilinis at pagsuri ng high-temperature cloth at silicone sheet (hanapin ang mga gasgas at aging), lubrication ng conveying system at paglilinis ng ibabaw.
Periodic Servicing: Regular na pagpapalit ng vacuum pump oil, paglilinis o pagpapalit ng vacuum filters, pagsuri ng heating system (oil circuit o heating tubes), pag-calibrate ng temperature/pressure/vacuum sensors, pagsuri ng electrical connections at masusing paglilinis ng chamber.
Silicone Sheet Replacement: Ang silicone sheet ay isang wear part, karaniwang pinapalitan pagkatapos ng 6000-8000 na paggamit o kapag malubha nang gasgas, tumigas o nasira, upang protektahan ang pagkakapareho ng presyon at kalidad ng ibabaw ng module (inirerekomenda rin ang pagpapalit kapag nagpapalit sa pagitan ng double-glass at single-glass modules upang maiwasan ang backsheet dimples).
Ang laminator ay walang duda na ang puso ng PV module manufacturing; ang performance nito ay direktang tumutukoy sa kalidad ng encapsulation at pangmatagalang pagiging maaasahan. Habang umuunlad ang PV technology tungo sa mas mataas na efficiency, mas malalaking sukat, mas manipis na cells at double-glass structures, ang laminator ay nahaharap sa mas mataas na pangangailangan sa temperature uniformity, vacuum performance, katumpakan ng pressure control, at automation at intelligence.
Pananaw ng Ooitech
Bilang isang pandaigdigang tagapagtustos ng linya ng produksyon ng solar panel, naniniwala ang Ooitech na ang laminator ang tunay na lugar kung saan napapanalunan o natatalo ang pagiging maaasahan ng module: dahil mainstream na ngayon ang manipis na wafer at double-glass na disenyo, lubhang lumiit ang agwat sa pagitan ng mahusay at mahinang pagkakapareho ng temperatura, katatagan ng vacuum at kontrol ng pressurization, at ang angkop na three-chamber laminator ay hindi na luho kundi baseline na pangangailangan. Mula sa aming karanasan sa turnkey module-line, nakikita namin na ang pagtatambal ng tumpak na PLC-driven na process recipe sa disiplinadong pagpapanatili ng silicone-sheet at seal ay mas nakakatulong sa yield kaysa sa paghabol lamang sa pinakamataas na bilis. Para sa mas maraming totoong footage mula sa mga pabrika ng solar module, malugod kang inaanyayahan na sundan at mag-subscribe sa Ooitech YouTube channel sa www.youtube.com/ooitech.
Kaugnay na pagbabasa: paano binubuo ang mga presyo ng makina at kung saan nakalagay ang laminator sa linya.