Tabber at Stringer Machine: Paano Ito Gumagana, Paano Pumili
Talaan ng Nilalaman
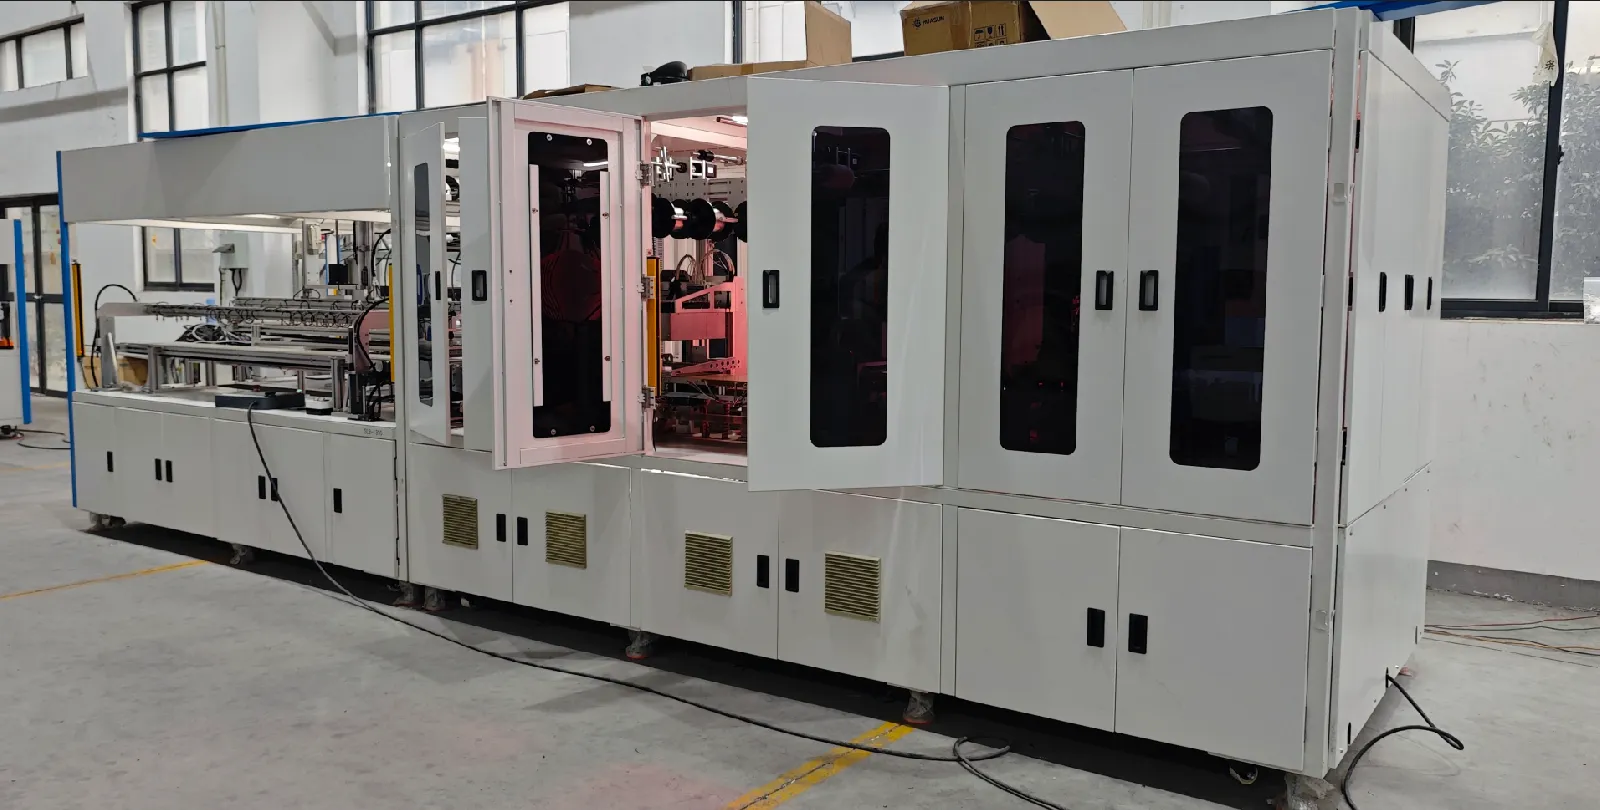
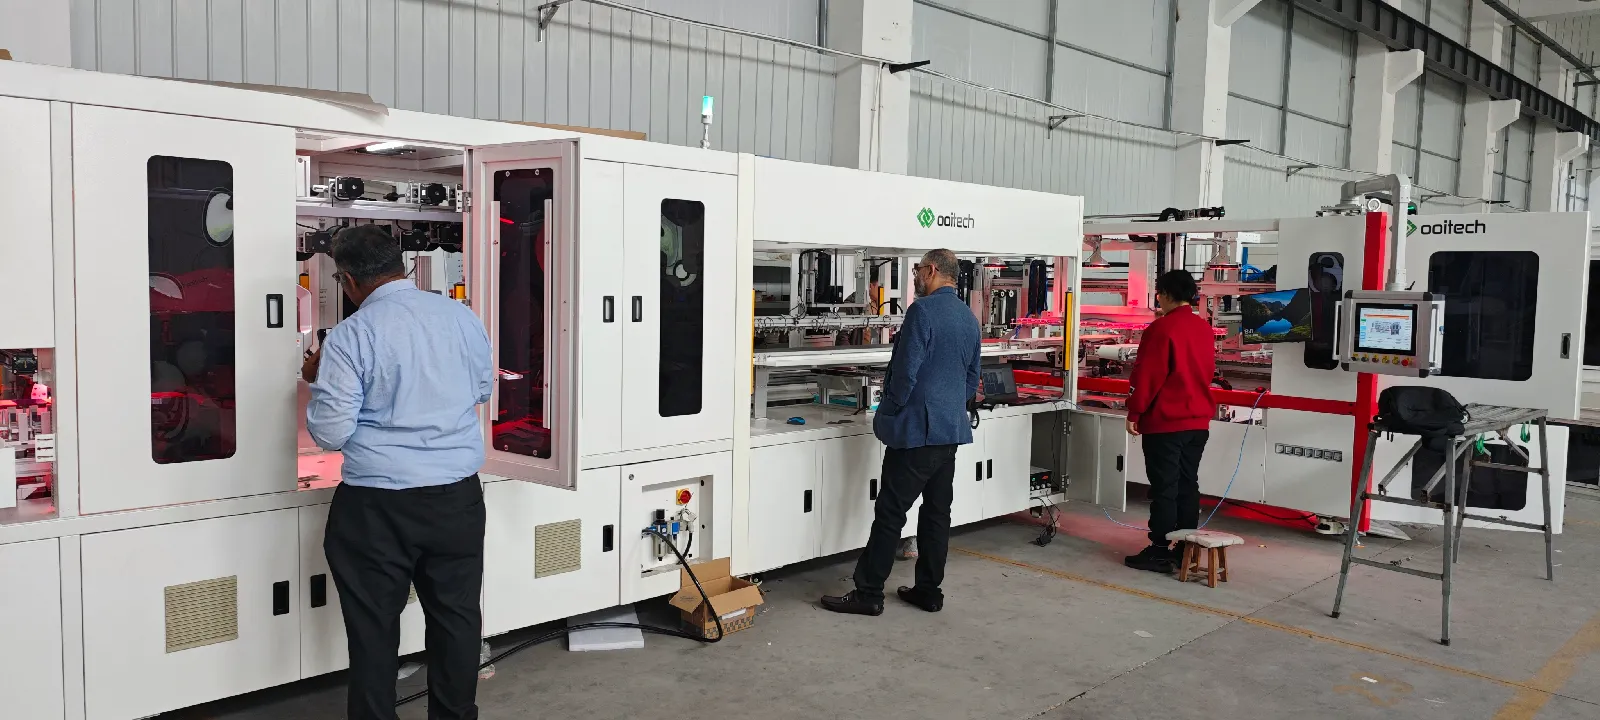
Mabilis na sagot: Ang tabber at stringer ay ang nag-iisang makina na dapat daanan ng bawat module at walang susunod na istasyon ang makakapag-ayos. Hinihinang nito ang ribbon sa mga indibidwal na cell at pinagsasama ang mga ito sa isang series string, at bawat crack o cold joint na nabuo dito ay nakaukit sa tapos na module. Ang istasyon ay nagpapatakbo ng dalawang thermal process: ribbon placement at soldering, na may ribbon na humigit-kumulang 0.15 mm at mga cell format hanggang 210 mm, at kailangan nitong mapanatili ang placement accuracy sa mga multi-busbar at back-contact layout. Ang mga makina sa SS-1500B at SS-2500B class ay humahawak sa mainstream na mga format, at ang 0BB at BC variants ay nangangailangan ng iba't ibang tooling sa halip na pagbabago ng setting. Dahil ang stringer ang nagtatakda ng module power at ang kisame sa line yield, karaniwan itong throughput bottleneck ng isang module line at ang unang istasyon na dapat suriin kapag kulang ang kapasidad.
Ang nag-iisang makina na dapat daanan ng bawat module at walang susunod na istasyon ang makakapag-ayos — mga istasyon, soldering specs, 0BB at BC compatibility, mga price band, at ang mga defect na lumalabas sa totoong pabrika.
PV Module Production · Stringer Selection Guide · ni Jerry, Ooitech
Isang makina ang nagtatakda kung ang isang module ay mananatili ang kapangyarihan nito sa loob ng 25 taon: ang tabber and stringer machine. Bawat joint na hinihinang nito ay permanente — walang susunod na istasyon ang makakapag-ayos ng sirang joint. Narito kung paano gumagana ang makina, at kung paano pumili ng sa iyo.
1. Ano ang Talagang Itinatakda ng Makina
Ang tabber at stringer ay naghihinang ng mga solar cell nang isa-isa sa pamamagitan ng tinned copper ribbon: ang ribbon ay dumidikit sa front grid lines ng isang cell, bumabalot sa likod ng susunod, at paulit-ulit hanggang mabuo ang isang buong string. Ang init ay nagtutunaw sa solder coating ng ribbon upang maging metallurgical bond sa mga finger ng cell — at ang heating profile na iyon, na inilalapat sa wafer na humigit-kumulang 130–180 μm ang kapal, ay nag-iiwan ng buo na electrical path o nakatagong microcrack.
Sa production line, ang makina ay nasa pagkatapos ng cell sorting at bago ang layup, na ginagawa itong unang irreversible na proseso sa pagitan ng cell at module. Ang lamination ay maaaring ulitin, ang framing ay maaaring itama, ngunit ang cold joint o basag na cell sa loob ng tapos na string ay naroon magpakailanman. Iyon ang dahilan kung bakit ang mga bihasang mamimili ay gumugugol ng mas maraming oras sa pag-audit sa isang makinang ito kaysa sa buong quotation sheet.
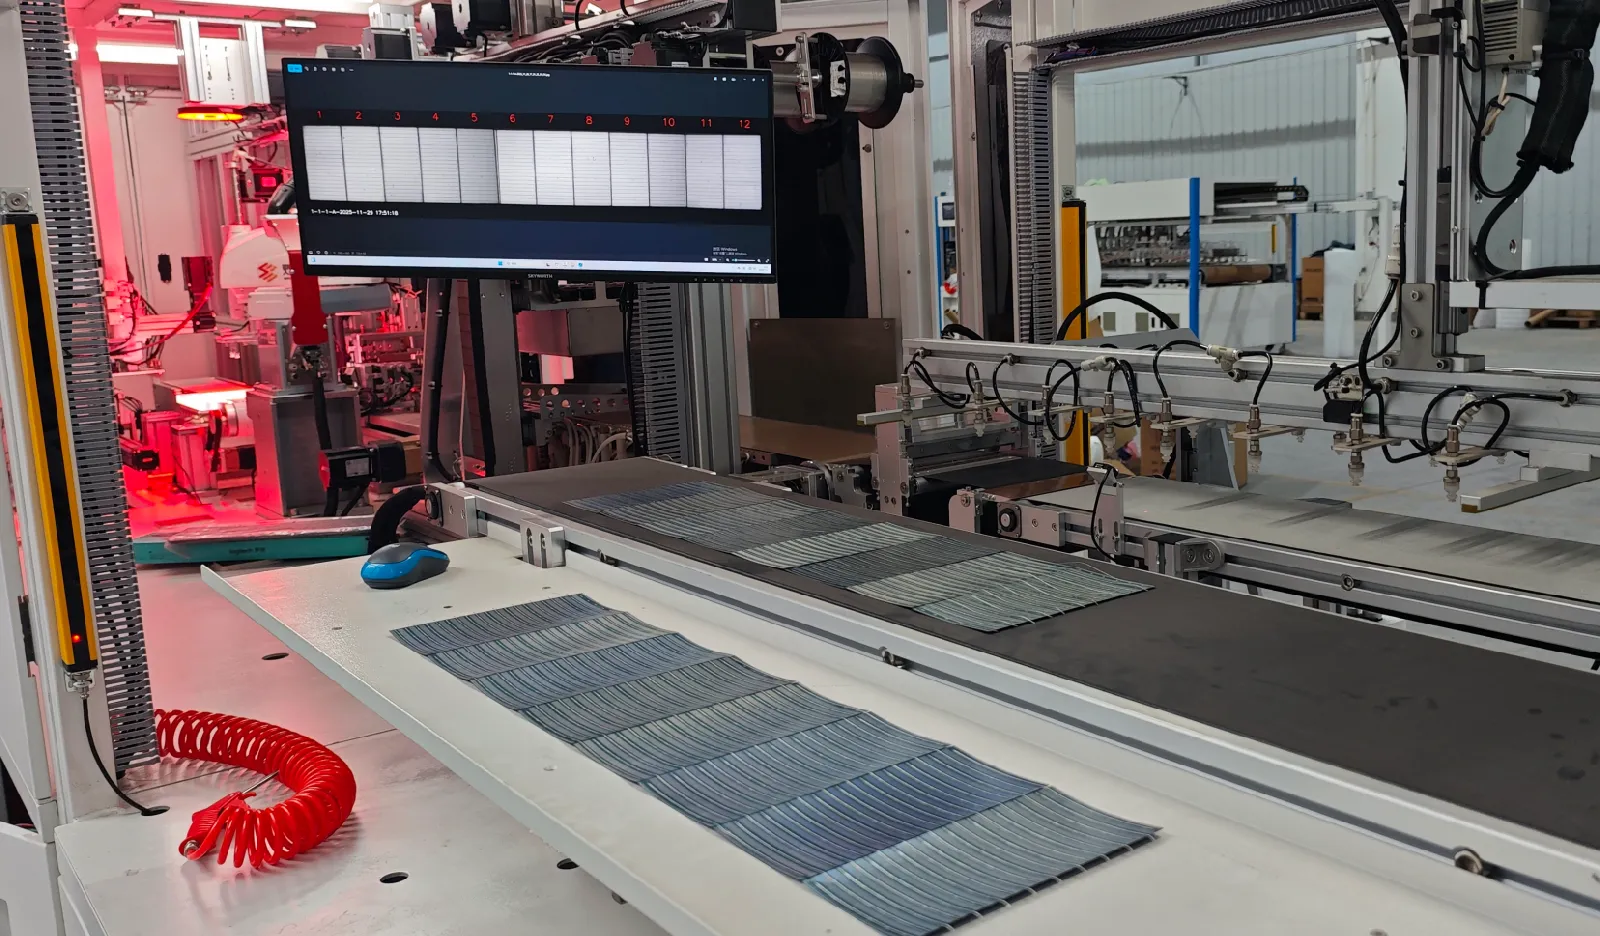
2. Sa Loob ng Makina: Anim na Istasyon
| Station | Ano ang nangyayari | Ano ang dapat suriin kapag bumibili |
|---|---|---|
| 1. Load at sort | Mga cell na ikinarga, iniayon ng CCD camera | Alignment precision spec (±0.15 mm class sa mga kasalukuyang makina) |
| 2. Flux spray | Inihahanda ng flux ang mga solder surface | Dosing consistency; ang flux ay karaniwang lokal na pinagkukunan |
| 3. Ribbon feed | Flat ribbon na hinubog, pinutol at inilatag sa mga pad | Ribbon width range (0.35–1.2 mm karaniwan), cutter adjustability — karamihan ng alignment defect ay nagsisimula dito |
| 4. IR tabbing | Ang infrared lamp ay nagre-reflow ng solder | Bilang ng independiyenteng kontroladong heating zone; per-recipe storage |
| 5. Stringing | Mga cell na pinag-uugnay front-to-back sa string, robot-stacked | Cell spacing range (1.5–10 mm), handling softness |
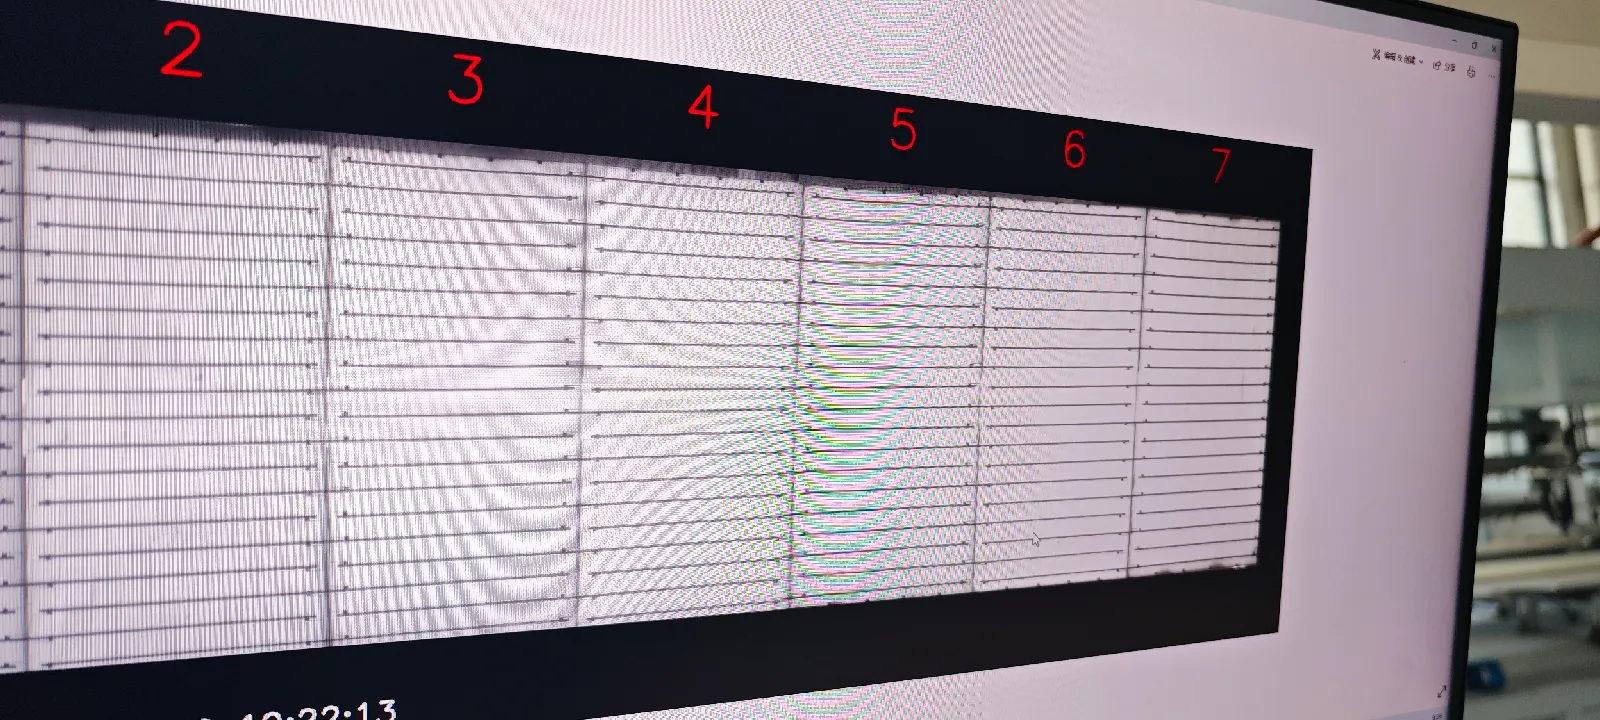
| 6. Inline EL | Electroluminescence check sa tapos na string | Kasama o opsyonal; resolution at bilang ng camera |
Ang mga linyang ginawa para sa zero-busbar (0BB) format ay nagdadagdag ng ikapitong istasyon pagkatapos ng soldering — glue cure o film lamination — na tinatalakay sa Seksyon 5. Ang anim na istasyong core ay pareho sa lahat ng makina ng bawat manufacturer; ang naghihiwalay sa mga quote ay precision, heating control, at kung gaano karami sa handling ang robotic.
3. Ang mga Numero na Mahalaga sa Spec Sheet
Tatlong specification ang humuhula sa lahat ng iba pa tungkol sa makina. Breakage rate: ang kasalukuyang henerasyon ng mga makina ay nagpapanatili ng ≤0.2% sa A-grade cells — huwag tumanggap ng mas maluwag, dahil ang breakage sa istasyong ito ay scrap at rework labor, permanente. Throughput: ang entry machines ay tumatakbo ng ~1,200 cells kada oras, ang workhorse class 2,400, at ang high-speed ATW-class machines 6,800 — sukatin ito laban sa iyong laminator at shift plan, hindi laban sa headline ng nagbebenta. Positioning accuracy: ±0.15 mm positioning at ±0.2 mm placement ang kasalukuyang standard; habang dumarami ang busbar at pumipino ang mga finger, ang accuracy ang nagpapanatili ng ribbon sa mga pad sa bilis.
Isa pang spec na dapat hingin: ilang kumpletong cell kit ang kasama ng makina, at magkano ang pangalawang kit. Kung plano mong magpatakbo ng higit sa isang cell format — at karamihan ng linya ay kalaunan ay ganoon — ang format changeover ay nakasalalay sa spare kits at nakaimbak na recipe.
4. Nanalo ang IR Soldering — Kumpirmahin Ito at Magpatuloy
Ang mga lumang catalog ay naglilista ng infrared, hot air, laser at induction nang magkatabi na parang bukas pa ang pagpipilian. Hindi na. Ang infrared ay ang mass-production standard — non-contact, mature, na may independiyenteng zoned temperature control — habang ang hot air ay epektibong umalis na sa mga bagong linya: hindi pantay na pag-init, mabagal na cycle, at thermal shock na hindi kayang tiisin ng manipis na wafer. Ang laser at induction ay nananatili sa niche applications sa equipment cost na bihirang makatwiran sa ekonomiya para sa module assembly. Ang desisyon na talagang mahalaga sa 2026 ay hindi ang heating method kundi kung ang IR platform ay maaaring mag-upgrade sa 0BB sa hinaharap.
5. Ang Totoong Tanong sa 2026: Mga Busbar Format at 0BB
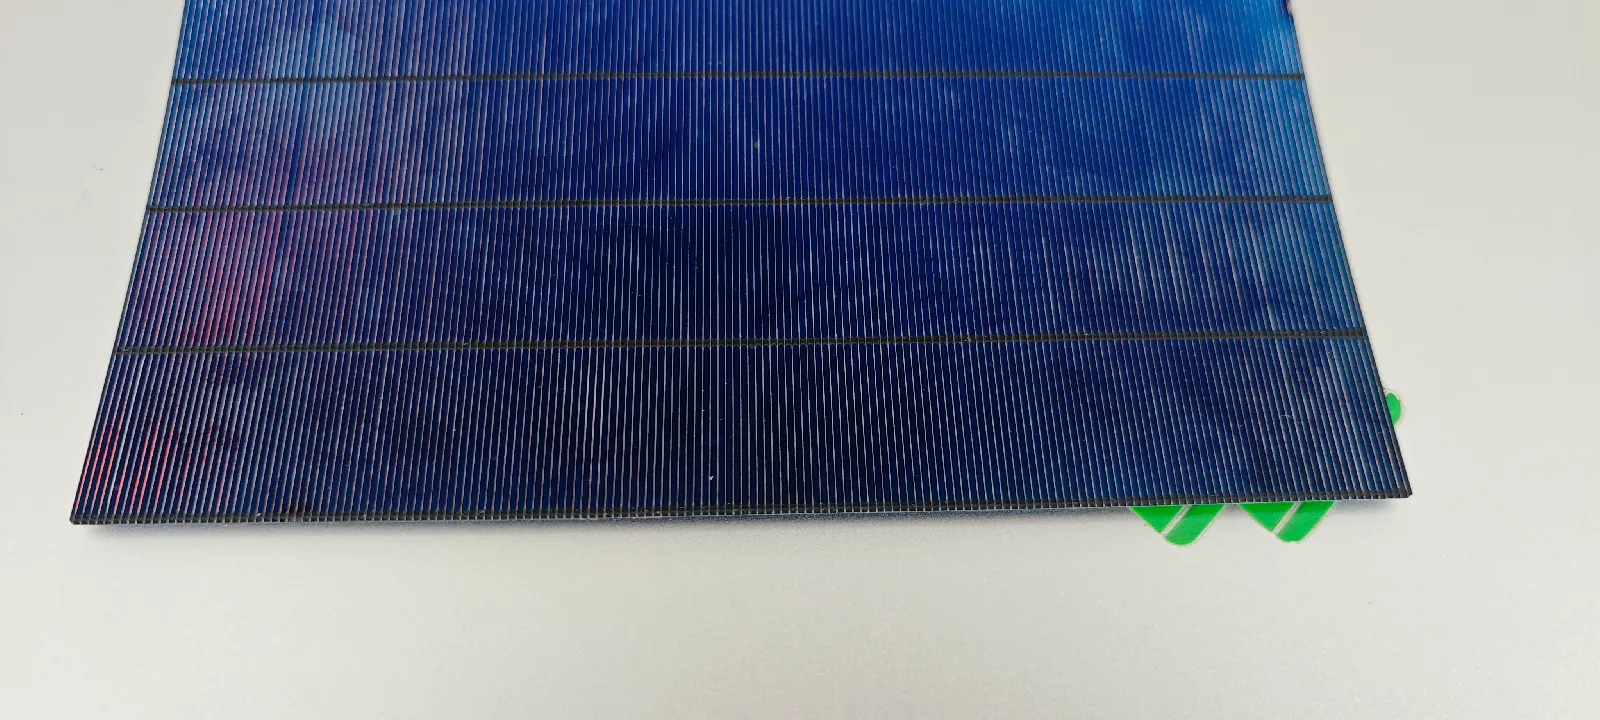
Ang pag-unlad ng stringer sa nakaraang limang taon ay isang kuwento: ang mga busbar mula sa marami tungo sa wala. Ang MBB (multi-busbar) ay napalitan ng SMBB (15–25BB), at ang industriya ay lumilipat na ngayon sa 0BB — pinong bilog na mga wire na direktang hinihinang sa mga finger, na nagtitipid ng silver paste, nagbabawas ng shading at nagpapataas ng power. Ang mga pagtataya ng industriya ay naglalagay sa 0BB malapit sa 90% penetration pagsapit ng 2026, na nangangahulugang ang isang makinang binili ngayon na hindi kayang magpatakbo ng 0BB ay nanganganib na maging lipas sa loob ng dalawang taon. Ang isang standard na makina ay sumasaklaw sa PERC at TOPCon sa 3–20BB nang native; ang 0BB ay isang add-on na proseso, at ang apat na ruta ay sapat na magkaiba upang baguhin ang iyong pagbili:
| 0BB route | Paano ito nagbubuklod | Trade-off |
|---|---|---|
| Solder + glue | Ang IR ay nagtatack ng wire, ang thermoset glue ay nagpapatibay | Ang pinaka-ekonomiko sa mass production; nangangailangan ng mataas na katumpakan sa glue-dispensing — ang natural na upgrade path para sa IR stringer |
| Film | Ang polymer film ay humahawak sa mga wire, nagbubuklod habang lamination | Pinakamalawak na fit sa cell-type (TOPCon/HJT/BC) at mataas na reliability; ang film ay nagdadagdag ng gastos |
| Glue dispensing | Dispense, route wire, cure | Simple, stable na kagamitan; dagdag na gastos sa glue at posibleng EL shadow sa ilalim ng wire |
| SmartWire | Composite film + wire grid | Naitatag na ruta; protektado ng patent hanggang 2034 na may mataas na gastos sa film |
Pumili batay sa iyong cell roadmap kaysa sa gastos ngayon. Kung nagpapatakbo ka ng TOPCon at inaasahang mananatili doon, ang solder plus glue ang pinakamababa ang gastos sa pagpapatakbo at bumubuo sa IR platform na binili mo na. Kung ang BC o HJT ay nasa plano, ang mas malawak na fit ng film ay sulit sa per-module na gastos nito, at ang makina ay dapat i-order na handa para dito kaysa i-convert pagkatapos.
6. Cell Compatibility: Isang Makina, Apat na Cell Families
| Uri ng cell | Stringing requirement | Mainstream approach |
|---|---|---|
| PERC | Mature, cost-sensitive | Standard IR, MBB/SMBB |
| TOPCon | N-type, SMBB lumilipat sa 0BB | Standard IR / 0BB solder+glue |
| HJT | Low-temperature sensitive, thin wafer | Low-temp IR / 0BB film o glue |
| BC (IBC/ABC/HPBC) | Back-contact, walang front busbar | BC-compatible stringer configuration — kumpirmahin bago mag-quote ng anumang iba pa |
Kung ang iyong business plan ay may kasamang tolling work — pagpapatakbo ng ilang cell format ng customer sa isang linya — ang compatibility ay mas mahalaga kaysa sa peak throughput. Ang quick-change cell kits kasama ang validated, stored recipe bawat format ay nagpapahintulot sa isang makina na lumipat sa pagitan ng mga ruta sa isang changeover window na sinusukat sa minuto; ang makinang walang ganoong flexibility ay naglilimita sa iyong listahan ng customer sa isang technology route.
Ang back contact ang isang kaso kung saan nagbabago ang geometry ng stringer kaysa sa recipe nito. Lumilipat ang joint sa likuran, kaya nagiging problema ng camera ang alignment, kailangang maayos ang ribbon bago ito i-solder, at gumagana ang heater mula sa likod na bahagi. Ang configuration na iyon ang BC cell tabber stringer , at sulit na suriin ang isang specification laban sa mga kinakailangan sa talahanayan sa itaas kaysa sa isang listahan ng format ng cell.
7. Magkano ang Tabber at Stringer, at Ano ang Nagbabago sa PresyoKaraniwang FOB China price bands ayon sa machine class: entry machines mga $60k–70k, ang 2,400-cells/hour workhorse class $120k–140k, at high-speed 6,800-cells/hour ATW-class machines $380k–430k. Sa loob ng isang class, ang agwat sa pagitan ng dalawang quote ay karaniwang nagmumula sa apat na bagay: inline EL kasama o hindi (at kung ilang camera), robotic versus mechanical cell handling, ang bilang ng cell kits at stored recipes na kasama, at kung gaano karami ng commissioning at training ang naka-price in. Kapag ang quote para sa "parehong" class ay 30% na mas mababa sa band, isa sa apat na iyon ay tahimik na nawala sa sheet.
Disclosure, dahil mapapansin mo rin naman: ang Ooitech ay nagbebenta ng stringers — ang aming SS-1500B ay ang entry-class machine, at ang SS-2500 ay ang workhorse sa bawat linyang ipinapadala namin. Ang isa sa amin ay sumasaklaw sa 166–210 mm cells, 3–20BB, ribbon 0.35–1.0 mm ang lapad, may ±0.15 mm positioning, ≤0.2% breakage at tatlong inline EL camera; ang BC-compatible configurations at 0BB glue/film upgrades ay naka-quote bawat proyekto. Gamitin ang mga band sa itaas laban sa anumang supplier, kasama kami.
8. Kapag Nag-drift ang mga Bagay: Tatlong Defect mula sa Totoong Pabrika
Karamihan sa mga tanong tungkol sa stringer na dumarating sa aming support channel ay hindi hardware failures. Ang mga ito ay setup drift, at ang parehong tatlo ay patuloy na lumalabas. Mga wire na nakaupo nang wala sa solder pads, karaniwan sa parehong gilid ng string: suriin muna ang ribbon feed — rolls seating, ribbon plane level sa cutter, cutter overlap height — bago hawakan ang temperatura. Itim o hindi basa ang mga joint sa gilid ng string habang maayos ang soldering sa gitna: iyon ay tanong sa heating-zone profile, hindi tanong sa cell; ang zone layout ay kailangang i-rebalance para sa format sa makina. Recipe drift pagkatapos ng pagpalit ng cell: bawat cell format — ang half-cut TOPCon ay kumikilos nang iba sa 182 PERC — ay nangangailangan ng sarili nitong validated heating recipe, at ang pinaka-kapaki-pakinabang na ugali ay ang pag-iimbak ng per-format recipes kaysa sa pag-adjust ng isang shared setting. Ang mga operator na natututo ng ugaling iyon sa unang linggo ay tumitigil sa pagkawala ng weekend dahil dito sa ikaanim na buwan.
Iyon din ang tapat na sagot sa "gaano katagal bago namin maabot ang rated yield": ang makina ay may kakayahan sa unang araw ng commissioning; ang recipe library at ang mata ng operator ay tumatagal ng dalawa hanggang tatlong buwan upang mabuo. Bilhin ang makina mula sa sinumang nananatiling maabot sa panahong iyon. Kung paano i-verify iyon bago ka magbayad ng deposit ay nakasaad sa evaluating a tabber stringer machine manufacturer.
FAQ — Tabber and Stringer Machine
Magkano ang isang tabber and stringer machine?
Karaniwang FOB China bands: $60k–70k para sa entry machine, $120k–140k para sa 2,400-cells/hour workhorse class, $380k–430k para sa high-speed ATW-class units. Ang inline EL, robotic handling, spare cell kits at commissioning scope ay nagbabago ng quote sa loob ng band nito.
Ano ba talaga ang ibig sabihin ng throughput number ng isang stringer?
Cells per hour, sinusukat sa rated format ng makina. Dalawang entry-class stringer sa ~1,200 cells/h ay halos nagpapakain sa isang 16-panel-per-hour semi-automatic line; isang 2,400-cells/h machine ang nagpapatibay sa isang 20–60 MW line; ang 6,800-cells/h machines ay lumalabas nang maramihan sa 150–600 MW lines. Palaging suriin ang throughput laban sa cycle ng iyong laminator, hindi nang hiwalay.
Maaari bang magpatakbo ang isang stringer ng PERC, TOPCon, HJT at BC cells?
PERC at TOPCon, oo, sa isang karaniwang makina na may per-format na mga recipe at cell kit. Ang HJT ay nangangailangan ng low-temperature configuration, at ang mga BC format ay nangangailangan ng BC-compatible na stringer. Kung ang BC o HJT volume ay nasa iyong plano, kumpirmahin ang compatibility na iyon bago ihambing ang anumang iba pang specification.
Anong breakage rate ang dapat ipangako ng spec sheet?
≤0.2% sa A-grade cells para sa kasalukuyang henerasyon ng mga makina — ang parehong figure sa entry at workhorse classes. Ang anumang mas maluwag ay nagkakahalaga sa iyo ng scrap magpakailanman; ang anumang dramatikong mas mahigpit ay karapat-dapat sa isang verification question tungkol sa mga kondisyon ng pagsubok.
Bakit ang ribbon wires ay hindi tumatama sa solder pads?
Halos palaging ribbon feed setup, hindi ang cell: ang mga roll ay hindi nakaupo, ang ribbon plane ay hindi pantay sa cutter, o ang cutter overlap ay nasa maling taas. Ayusin muna ang feed path; pagkatapos lamang tingnan ang heating-zone settings.
Karapat-dapat pa bang isaalang-alang ang hot-air stringing?
Hindi, para sa mga bagong linya. Ang hindi pantay na pag-init, mabagal na cycle times at thermal shock sa manipis na wafers ay nagtulak sa hot air palabas ng mass production. Pumili ng IR platform at gastusin ang oras ng desisyon sa 0BB upgrade path nito sa halip.
Kailangan ba ng stringer ng inline EL?
Oo. Ang stringing ay ang unang irreversible na proseso, at ang inline EL ay ang tanging check na nakakahuli ng microcracks at misaligned ribbon bago pa man i-lock ng lamination ang mga ito sa loob ng module. Ang paglaktaw nito upang makatipid sa gastos ay ginagawang invisible scrap cost ang isang nakikitang presyo ng makina.
Ano ang 0BB at kailangan ba ito ng aking makina?
Zero busbar: ang mga wire ay direktang hinihinang sa mga finger, na nakakatipid ng silver paste at nagbabawas ng shading. Ang mga industry forecast ay naglalagay nito malapit sa 90% penetration sa 2026, kaya ang isang makinang binili ngayon ay dapat na hindi bababa sa tumanggap ng glue o film upgrade sa hinaharap — ang isang IR platform na may solder+glue capability ay ang pinaka-natural na landas.
Ang specifications reference ay tumutukoy sa Ooitech machine data; ang mga price band ay sumasalamin sa karaniwang FOB China market ranges at nagbabago ayon sa configuration — kumpirmahin ang kasalukuyang quotation bago mag-budget.
Kaugnay: Ang ginagawa ng PV ribbon: tatlong trabaho, isang trade-off ipinapaliwanag kung ano ang ginagawa ng ribbon kapag nabuo na ang string.
Kaugnay: 0BB sa back-contact cells: mga kita at limitasyon ng ani sinasaklaw ang mga kinakailangan sa panig ng makina kapag tumataas ang bilang ng wire at bawat wire ay nagiging mas manipis.
Kaugnay: Teknolohiyang 0BB cell: ano ang binabago ng pagtanggal ng busbar itinatakda kung ano ang dapat hawakan ng isang makina kapag ang ribbon ay naging dalawampung napakanipis na wire.
Kaugnay: Mga gilid na hiwa ng laser sa TOPCon: pagpapapasibo sa cross-section ay nasa ibabaw ng hiwa sa halip na sa dugtungan: kung ano ang ginagawa ng dingding ng uka sa elektrikal kapag nahiwalay na ang quarter.
Kaugnay: Paano ginagawa ang PV ribbon: pagguhit, annealing at tinning nagpapaliwanag kung paano nagiging line yield ang pagkakapare-pareho ng ribbon sa paghawak ng stringer.
Kaugnay: Kahusayan ng module vs kapangyarihan: bakit ang 740 W ay maaaring mababa sa ranggo kaysa sa 675 W dito nagiging line yield ang mas mahigpit na tolerance sa paglalagay.
Kaugnay: Paano ginagawa ang isang solar panel: bawat hakbang at bawat pagsusuri dito pinakamahalaga ang pagkakaiba ng paglalagay at pagwelda.
Kaugnay: MC4 o MC4-compatible: ano ang ibig sabihin ng pangalan ng connector ay kinukulot sa mga lead na lumalabas sa string.
Kaugnay: Mga mekanismo ng solar cell stringer: gabay bawat sona. Kung gusto mo ang part-level na pagtingin sa likod ng mga istasyong iyon, tinatalakay nito ang lahat ng anim na zone.
Kaugnay: Flat vs round na ribbon: bakit nilalabag ng BC cells ang panuntunan — kung paano binabago ng cross-section ng ribbon ang makinang kailangan mo.
Kaugnay: Hybrid contact BC cells: ano pa ang kailangang patunayan ng 28% — ano ang ginagawa ng 200 C na kisame sa makinang nag-string nito.
Karagdagang pagbabasa at datos sa background
Pampublikong sangguniang materyal sa paksang ito, na inilathala ng mga organisasyong nagpapanatili ng technology roadmap at market data ng industriya: