Makina sa Paggawa ng Solar Panel: Anong Mga Makina ang Kailangan Mo
Talaan ng Nilalaman
Mabilis na sagot: Ang paggawa ng solar panel ay hindi isang makina. Ang isang pabrika ng module ay nagpapatakbo ng konektadong linya, at bawat yunit ay humahawak ng isang trabaho: pag-uuri ng cell ayon sa current, laser cutting para sa half o shingled cells, tabbing at stringing para maghinang ng mga cell sa mga string, layup para ayusin ang mga string kasama ang encapsulant at glass, lamination para pagdugtungin ang stack, framing para ikabit ang aluminium profile at junction box, pagkatapos ay IV testing at pag-uuri ng mga tapos na module. Ang pagpili ng kagamitan ay nangangahulugan ng pagtutugma ng cycle time ng bawat istasyon sa target na throughput, dahil ang pinakamabagal na istasyon ang nagtatakda ng bilis ng linya. Ang isang linya ay karaniwang inilalarawan sa pamamagitan ng taunang kapasidad nito — 5 MW, 50 MW, 300 MW o 1.2 GW — at ang bilang ng makina ay sumusunod mula sa numerong iyon. Ang pagkawala ng yield ay nagpapatong-patong sa mga istasyon, kaya ang dagdag na ikasampung porsyento ng breakage sa stringing ay mas mahal kaysa sa tila.
PV Module Manufacturing · ni Jerry, Ooitech
Ang kagamitan sa paggawa ng solar panel ay hindi isang higanteng yunit. Ang isang pabrika ng module ay nagpapatakbo ng konektadong linya ng mga makina, at bawat isa ay humahawak ng bahagi ng trabaho: pagputol ng mga cell, paghinang sa mga ito sa mga string, pag-aayos ng mga string, paglalagay ng laminate sa module, pag-install ng frame at pagsubok sa tapos na panel. Ang pagpili ng makinarya para sa paggawa ng solar panel ay samakatuwid ay isang desisyon sa pagkakasunod-sunod, hindi isang listahan ng pamimili.
Mukhang medyo simple ito sa papel. Sa aktwal na produksyon, ang bawat proseso ay nakakaapekto sa susunod. Ang isang maliit na error sa posisyon habang layup ay maaaring maging bubble o alignment defect pagkatapos ng lamination. Ang mahinang solder joint ay maaaring mukhang maayos sa mata ng tao ngunit lilitaw bilang madilim na bahagi sa panahon ng EL inspection.
Ito ang dahilan kung bakit ang isang mahusay na linya ng produksyon ng solar panel ay dapat gumana bilang isang balanseng sistema, hindi bilang random na koleksyon ng mga makina.
Ang gabay na ito ay dumadaan sa kagamitan sa paggawa ng solar panel sa isang karaniwang linya ng module, sa pagkakasunod-sunod kung paano tumatakbo ang mga makina: pag-uuri ng cell at laser cutting, stringing, layup, lamination, framing at final testing. Ipinaliwanag ng bawat seksyon kung ano ang ginagawa ng makina, bakit ito mahalaga, at ano ang dapat suriin bago ka bumili. Para sa mga figure ng budget ayon sa kapasidad, tingnan ang solar panel production line cost by capacity.
Bago tingnan ang kagamitan, may isang mahalagang pagkakaiba.
Ang artikulong ito ay tungkol sa isang linya ng produksyon ng solar module—isang pabrika na bumibili ng tapos na solar cells at nag-assemble sa mga ito upang maging solar panels. Ang paggawa ng solar cells mula sa silicon wafers ay ibang proseso na kinabibilangan ng wet chemical equipment, diffusion furnaces, PECVD o ALD systems, screen printers, firing furnaces at iba pang espesyal na makina.
Kaya, anong mga makina ang ginagamit para gumawa ng tapos na solar panel?
1. Solar Cell Tester at Sorting Machine
Ang isang current cell tester ay tinutukoy laban sa IEC 60904-9:2020: spectral match sa 300–1200 nm, irradiance na naka-calibrate sa 100 mW/cm², light-intensity non-uniformity na nasa o mas mababa sa 2% at short-term instability na nasa o mas mababa sa 1% para sa A grade.
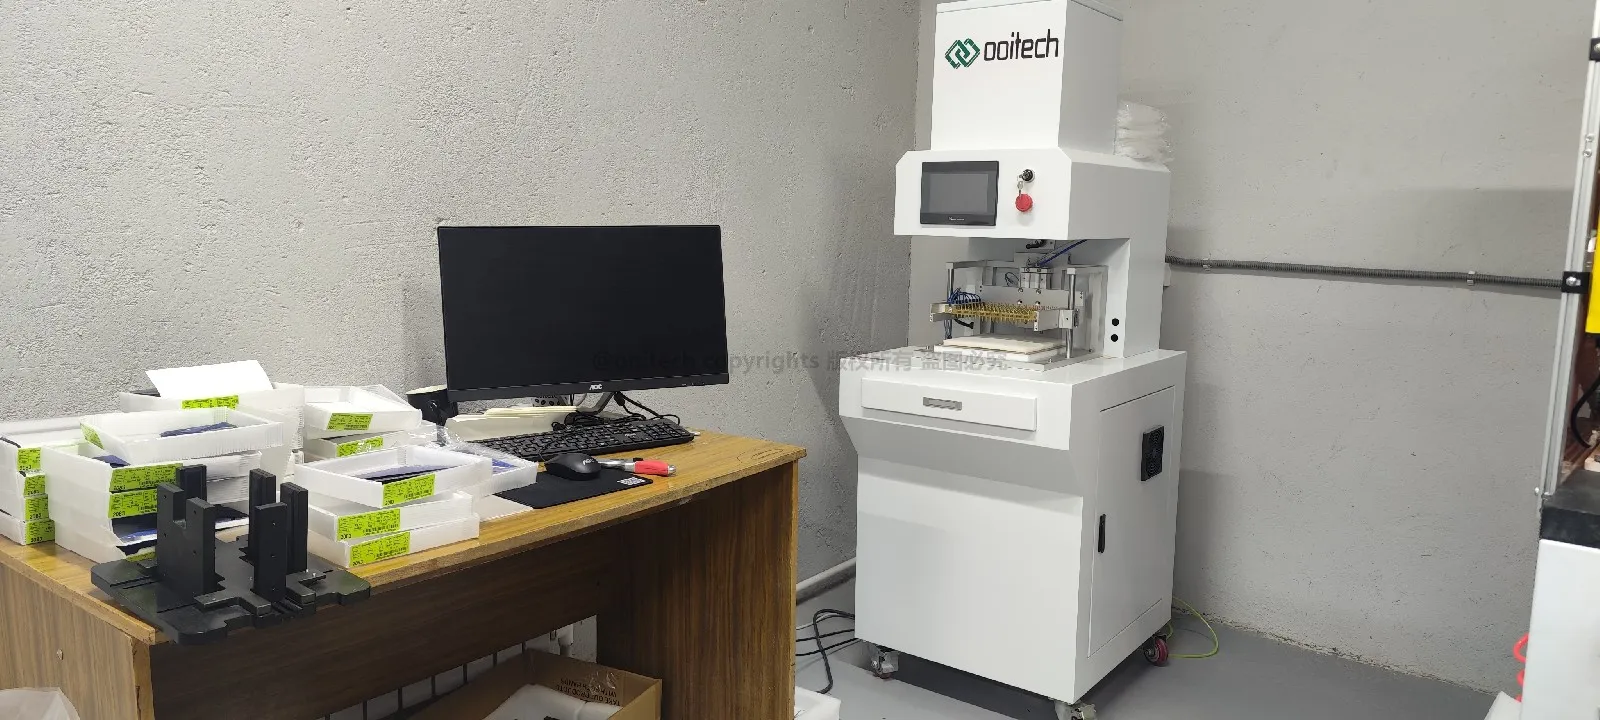
Ang mga solar cell mula sa parehong batch ng produksyon ay hindi laging magkapareho sa elektrikal. Ang kanilang current, voltage at maximum power ay maaaring bahagyang mag-iba. Kung ang mga cell na may makabuluhang magkaibang elektrikal na katangian ay ikinonekta sa parehong string, ang pinakamababang gumaganap na cell ay maaaring limitahan ang output ng buong string.
A solar cell tester ay sumusukat ng mga parameter tulad ng:
Open-circuit voltage
Short-circuit current
Maximum power
Cell efficiency
I-V curve characteristics
Pagkatapos ay pinapangkat ng sorting system ang mga cell na may katulad na performance.
Ang ilang linya ng produksyon ay gumagamit din ng automatic optical inspection o cell-level EL inspection upang matukoy ang edge chips, nakatagong cracks, contamination at electrically inactive areas bago pumasok ang mga cell sa proseso ng stringing.
Maaaring mukhang maliit na hakbang ito, ngunit ang tumpak na pag-uuri ay tumutulong na mabawasan ang electrical mismatch at mapabuti ang consistency ng mga tapos na module.
2. Solar Cell Laser Cutting Machine
Ang mga figure na dapat ipatupad sa isang supplier ay cutting accuracy na ±0.1 mm o mas mahusay, at laser source na angkop sa trabaho — mga 50 W para sa grooving at hanggang 300 W kung saan may heating stage na tumatakbo kasabay nito.
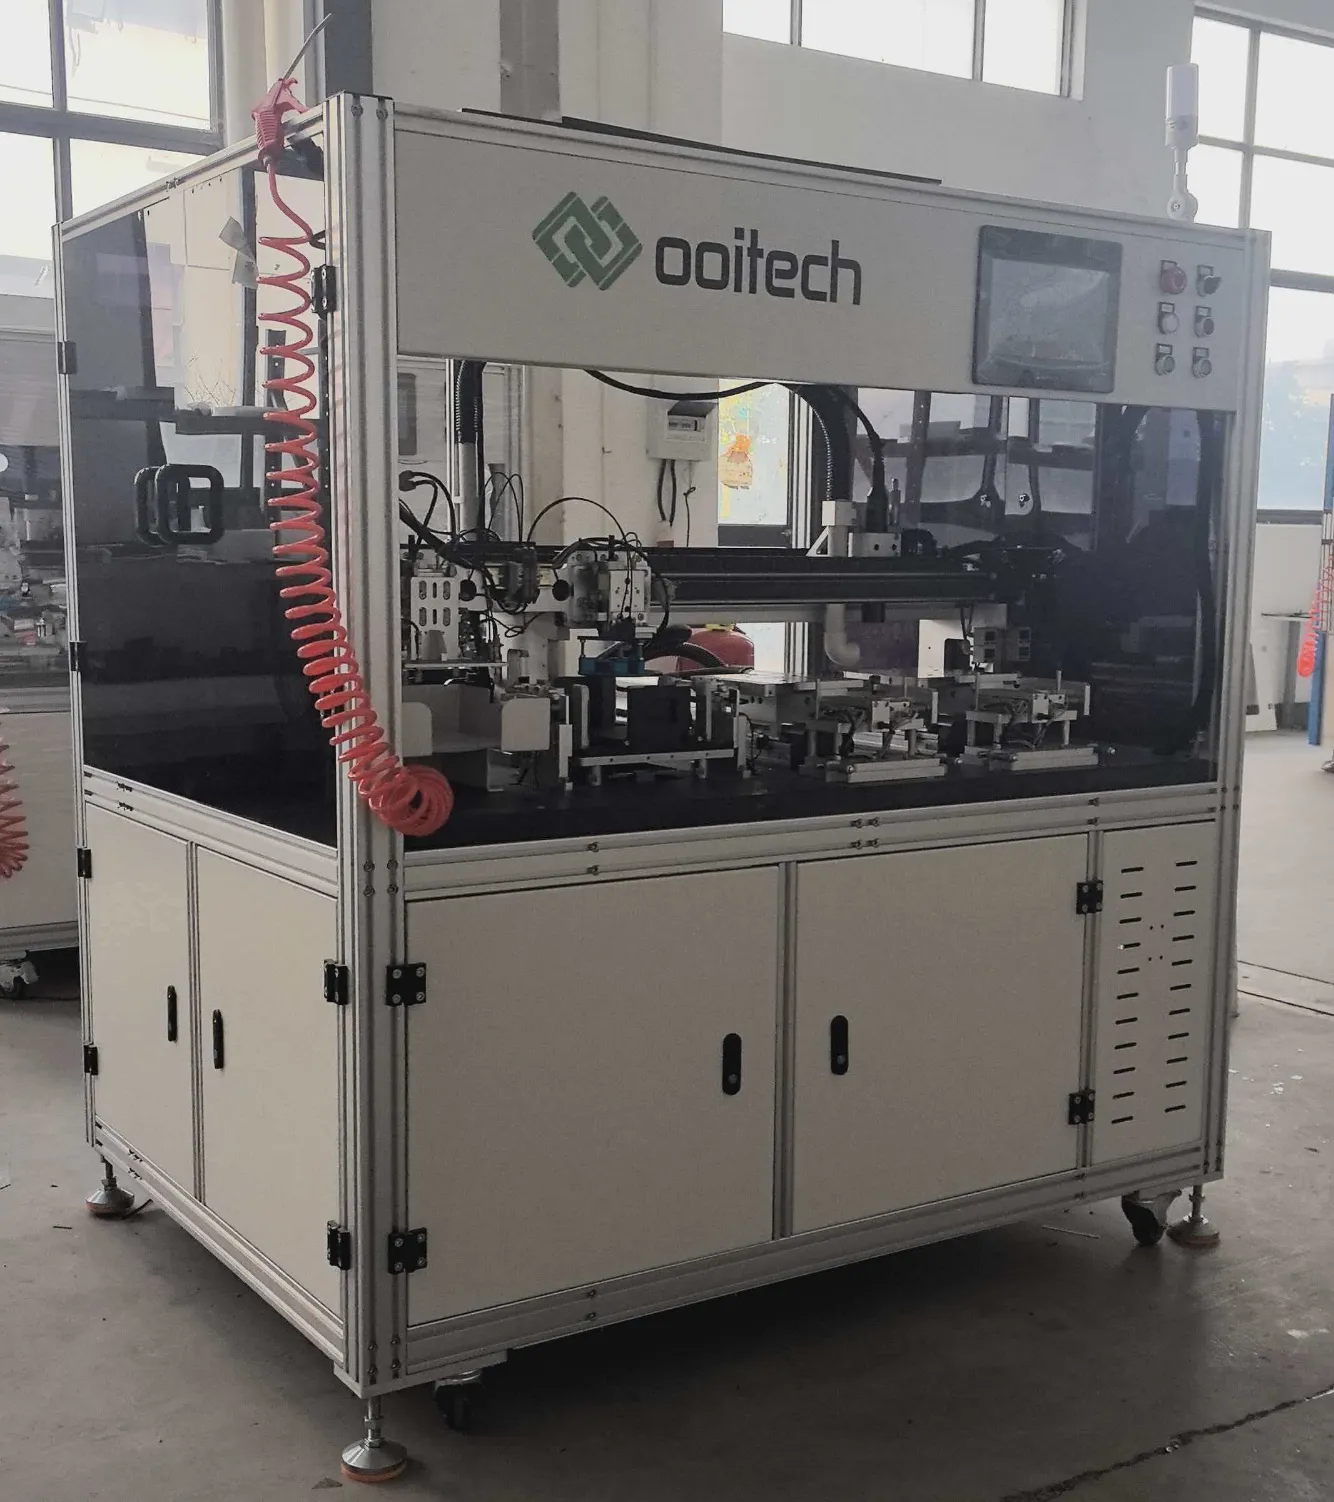
Karamihan sa mga modernong solar module ay gumagamit ng half-cut cells, na pinuputol sa isang solar cell laser cutting machine. Ang shingled at iba pang espesyal na disenyo ng module ay maaaring gumamit ng mas maliit pang mga seksyon ng cell. Sa mga kasong ito, ang full-size na solar cells ay dapat hatiin bago ang stringing.
Ang isang solar cell laser cutting machine ay nag-ii-scribe at naghihiwalay ng mga cell nang may mataas na precision. Depende sa disenyo ng module, maaari nitong putulin ang mga cell sa kalahati, ikatlo o mas maliit na piraso.
Dalawang karaniwang paraan ng pagputol ang ginagamit:
Conventional laser scribing na sinusundan ng mechanical breaking
Non-destructive laser cutting na dinisenyo upang bawasan ang mechanical at thermal stress
Ang non-destructive cutting ay nagiging mas mahalaga habang ang mga cell ay nagiging mas manipis at mas malaki. Ang mga microcrack na nalilikha sa panahon ng pagputol ay maaaring lumaki sa panahon ng stringing, lamination, transportasyon o pangmatagalang panlabas na operasyon.
Kung ang isang pabrika ay gumagawa lamang ng full-cell modules, ang laser cutting machine ay maaaring hindi kailangan. Para sa half-cell at shingled module production, gayunpaman, ito ay pangunahing bahagi ng linya.
3. Tabber Stringer Machine
Ang entry-class stringers ay tumatakbo sa mga 1,200 cells kada oras at ang high-speed platforms hanggang 6,800; ang positioning accuracy ay ±0.15 mm at ang breakage sa Class A cells ay dapat nasa o mas mababa sa 0.2%. Ang lapad ng ribbon ay sumasaklaw sa 0.35–1.2 mm at ang mga cell format 156–230 mm sa mga makinang ginagawa ngayon.
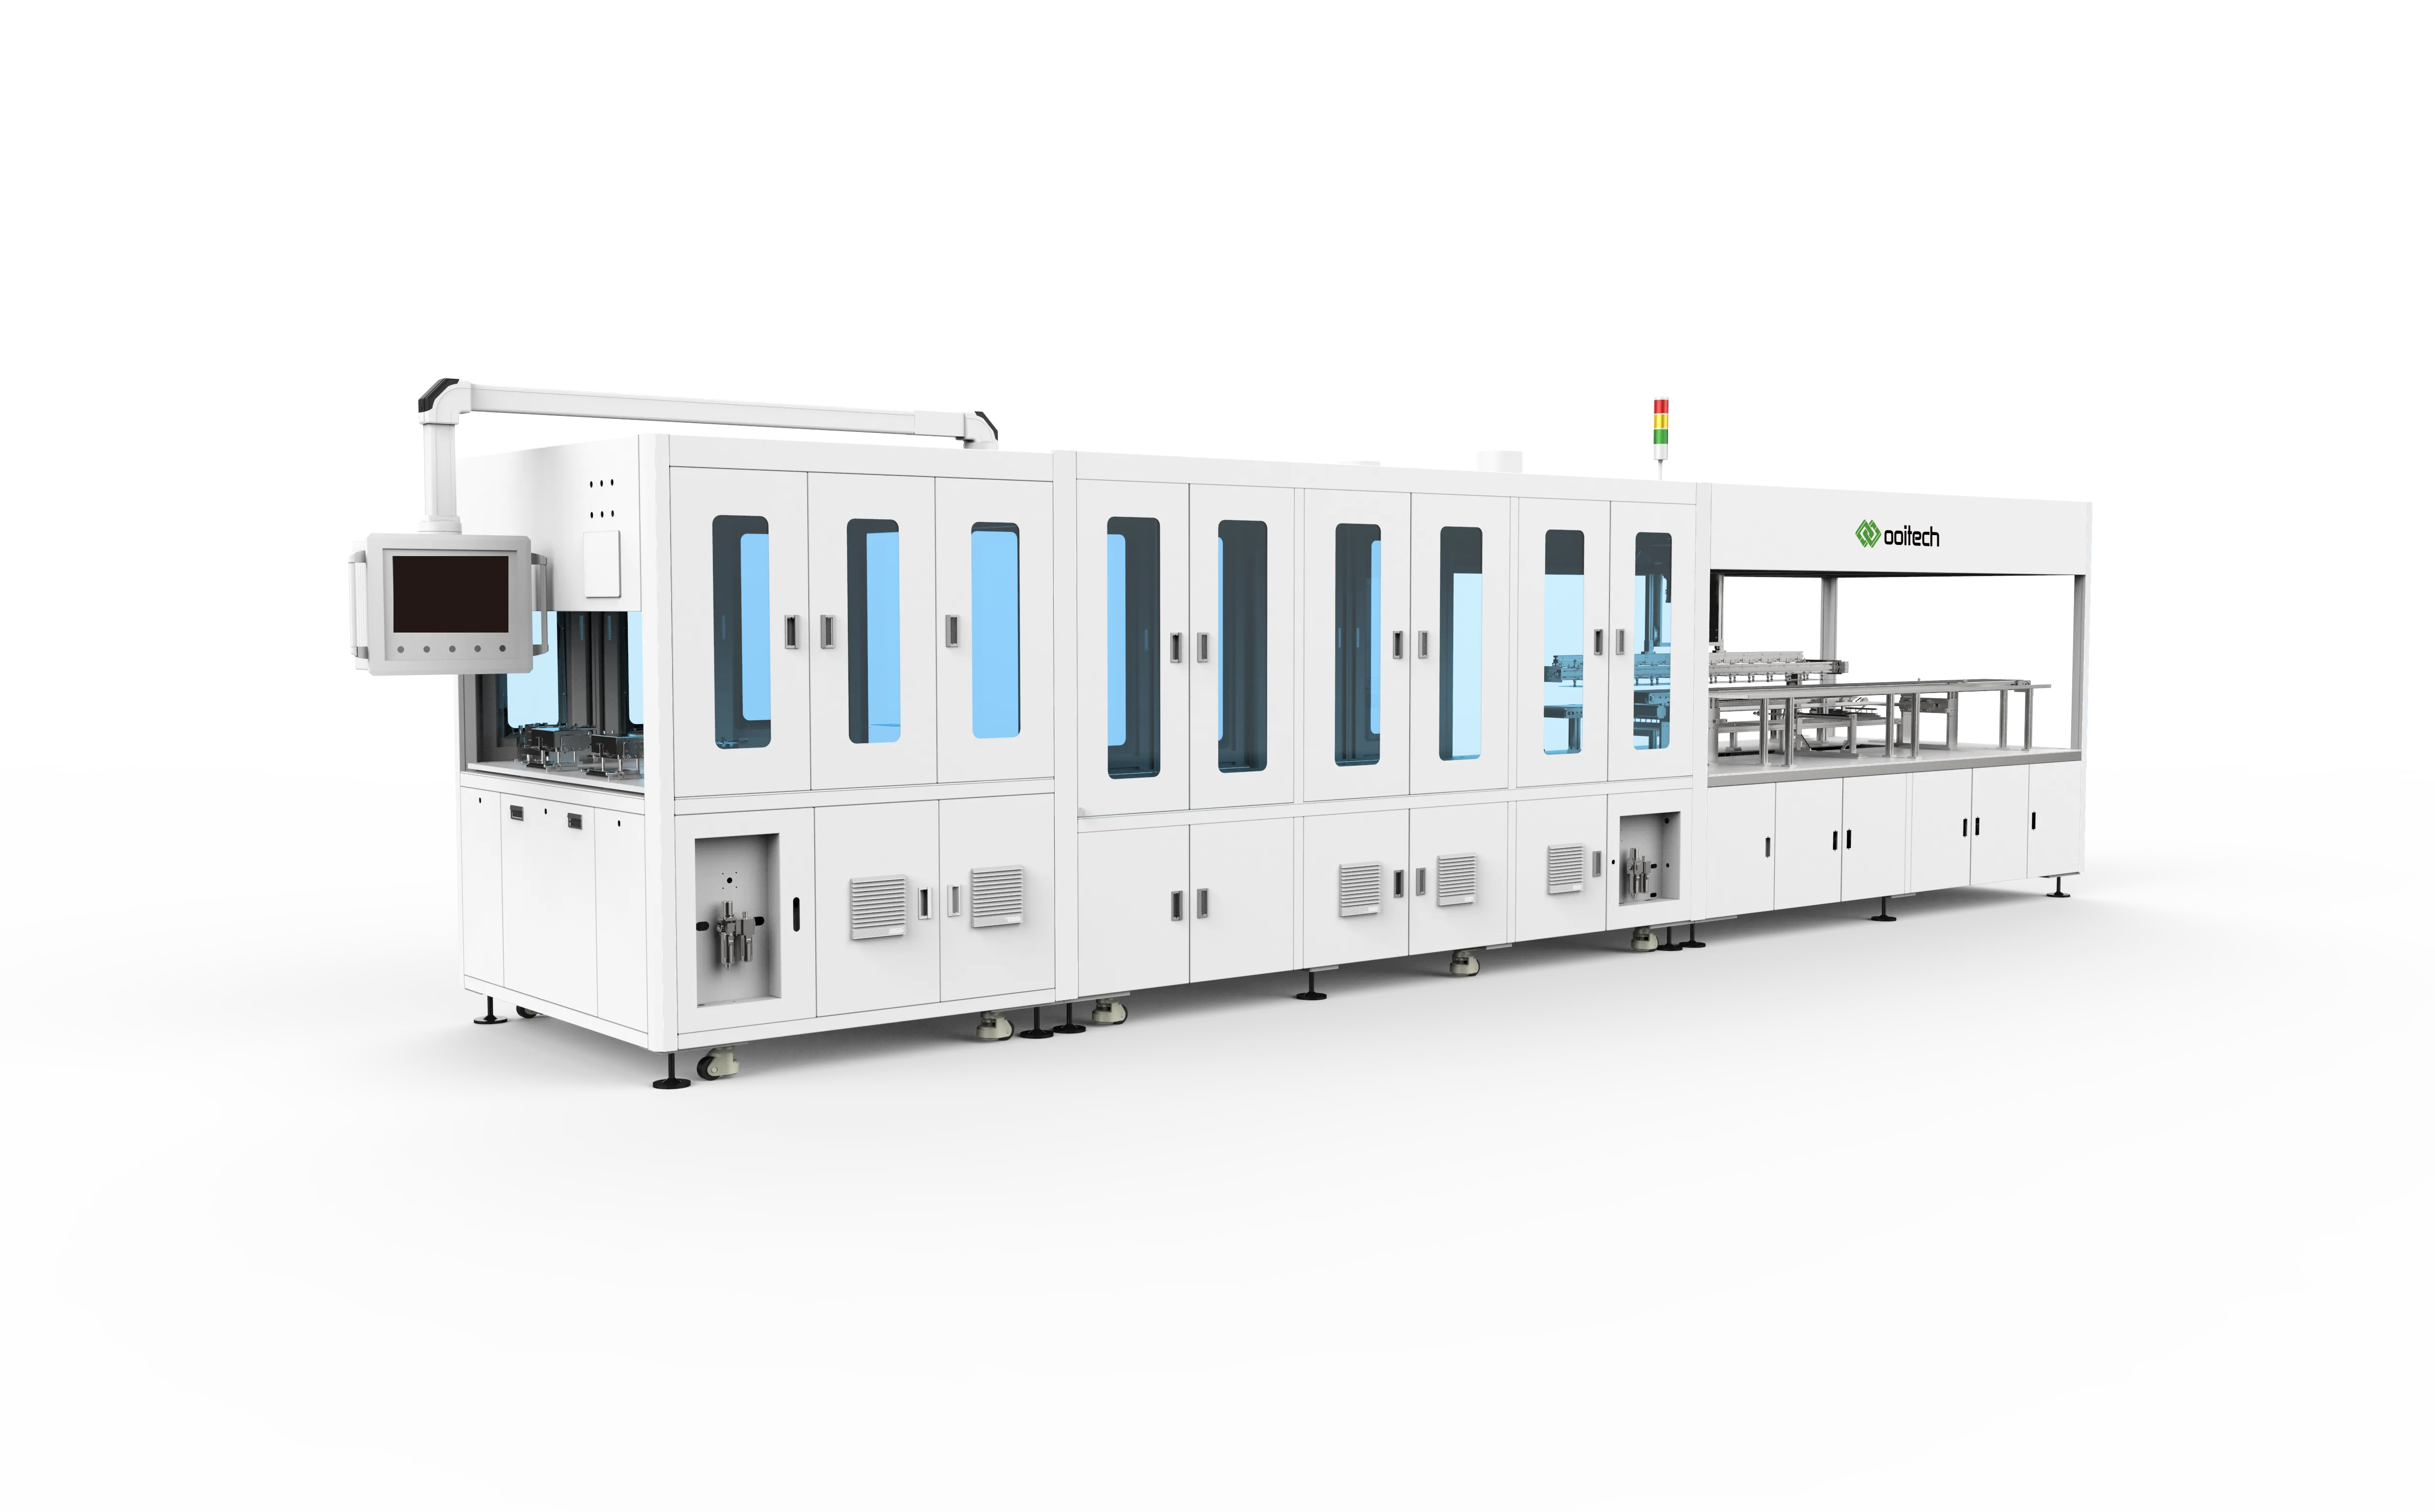
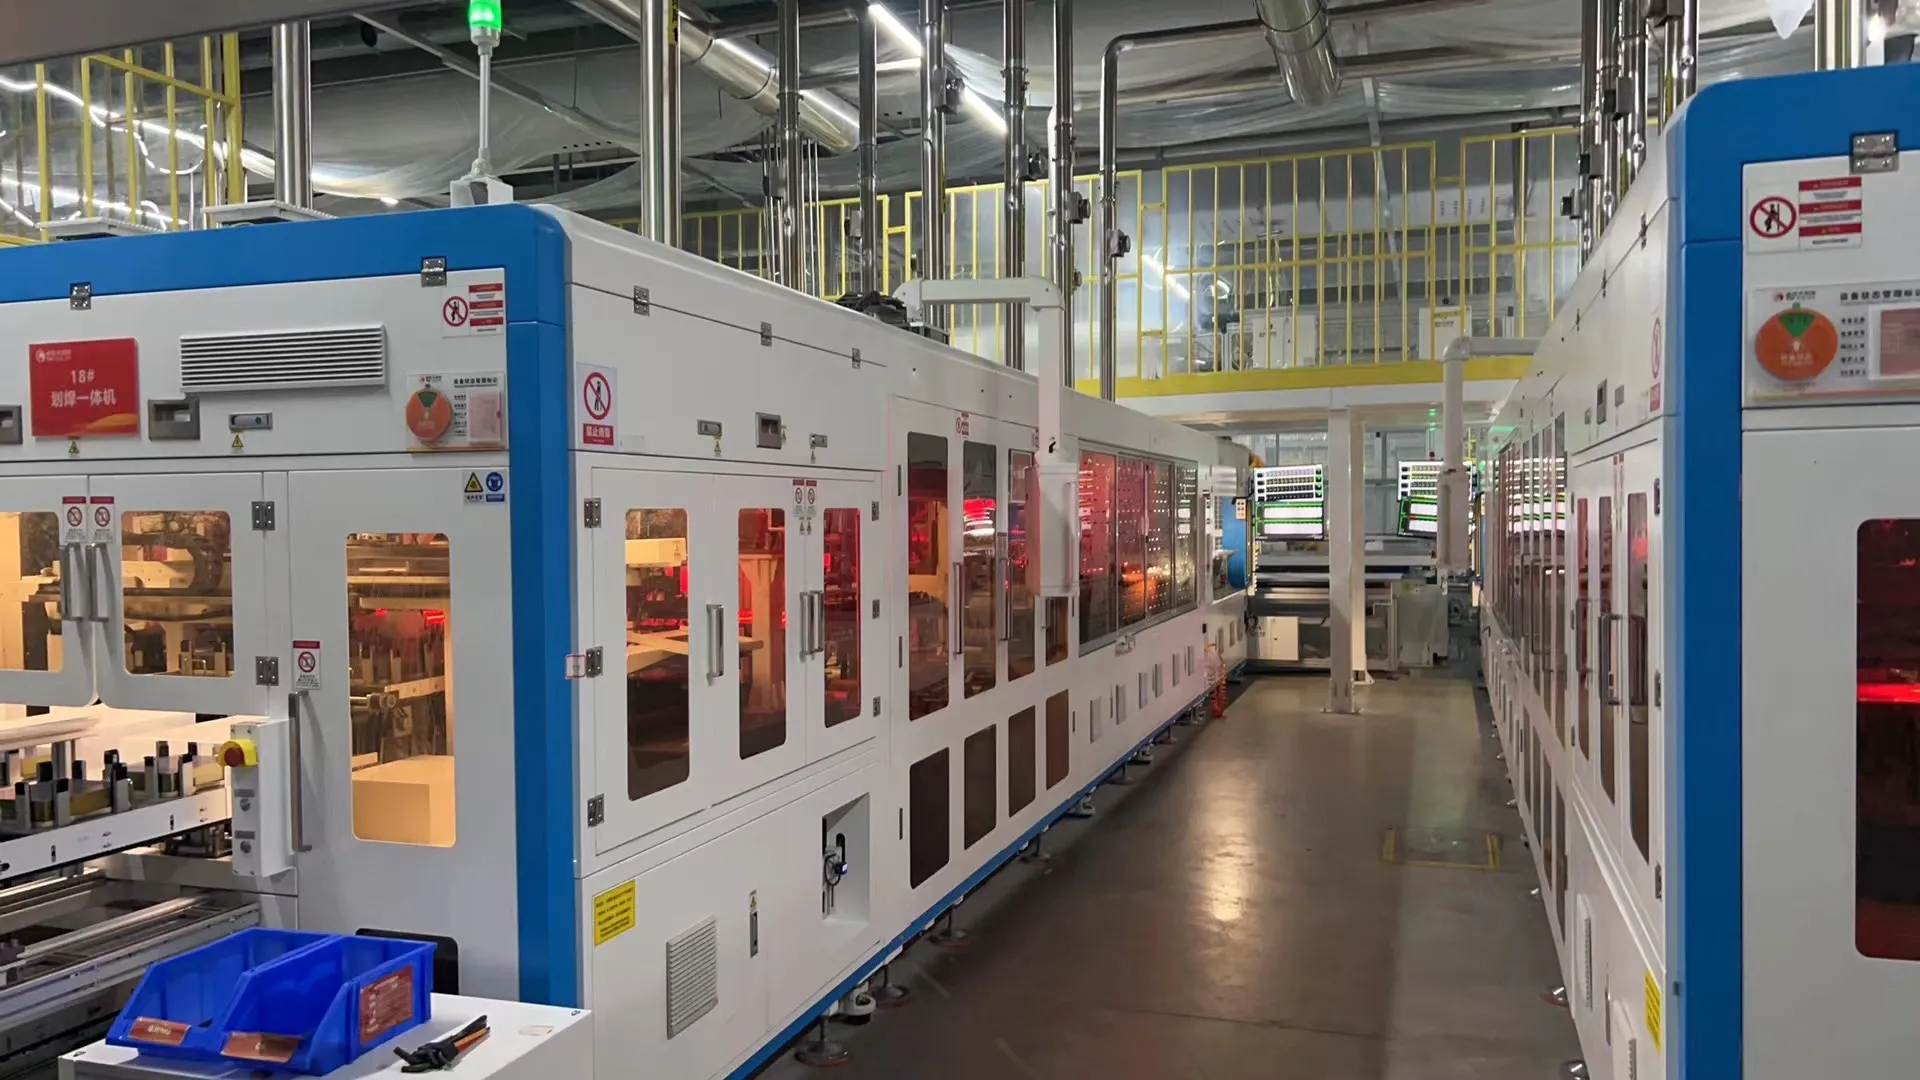
Ang tabber stringer ay madalas itinuturing na puso ng isang linya ng produksyon ng solar panel.
Ang pangunahing trabaho nito ay maghinang ng photovoltaic ribbon sa mga indibidwal na cell at ikonekta ang mga cell sa serye upang bumuo ng mga cell string. Ang mga modernong makina ay karaniwang pinagsasama ang tabbing at stringing sa isang automatic na proseso.
Ang isang tabber stringer ay karaniwang humahawak ng:
Pag-load at paghihiwalay ng cell
Pagpoposisyon ng cell
Pagpapakain ng ribbon
Paglalagay ng flux
Paghinang
Pag-align ng string
Pagputol at paglabas ng string
Inspeksyon ng paningin
Ang tamang paraan ng stringing ay depende sa teknolohiya ng cell.
Ang mga PERC at TOPCon cell ay karaniwang napoproseso gamit ang conventional multi-busbar stringers. Ang mga HJT cell ay maaaring mangailangan ng mas mababang temperatura ng soldering dahil mas sensitibo sila sa init. Ang mga BC, IBC, ABC at HPBC cell ay nangangailangan ng espesyal na back-contact welding equipment dahil ang kanilang positibo at negatibong kontak ay parehong matatagpuan sa likurang bahagi.
Ang pagpili ng stringer ay dapat na nakabase sa laki ng cell, disenyo ng busbar, uri ng ribbon, temperatura ng soldering at istruktura ng module—hindi lamang sa inaanunsyong bilang ng cells-per-hour.
4. Inline String EL Inspection
Ang inline EL sa isang string ay binibili batay sa resolution kaysa sa bilang ng camera lamang: humigit-kumulang 0.5 mm bawat pixel ang nagpapakita ng maliliit na microcracks, at ang dual 4.6-megapixel cameras ay karaniwan sa kasalukuyang henerasyon.

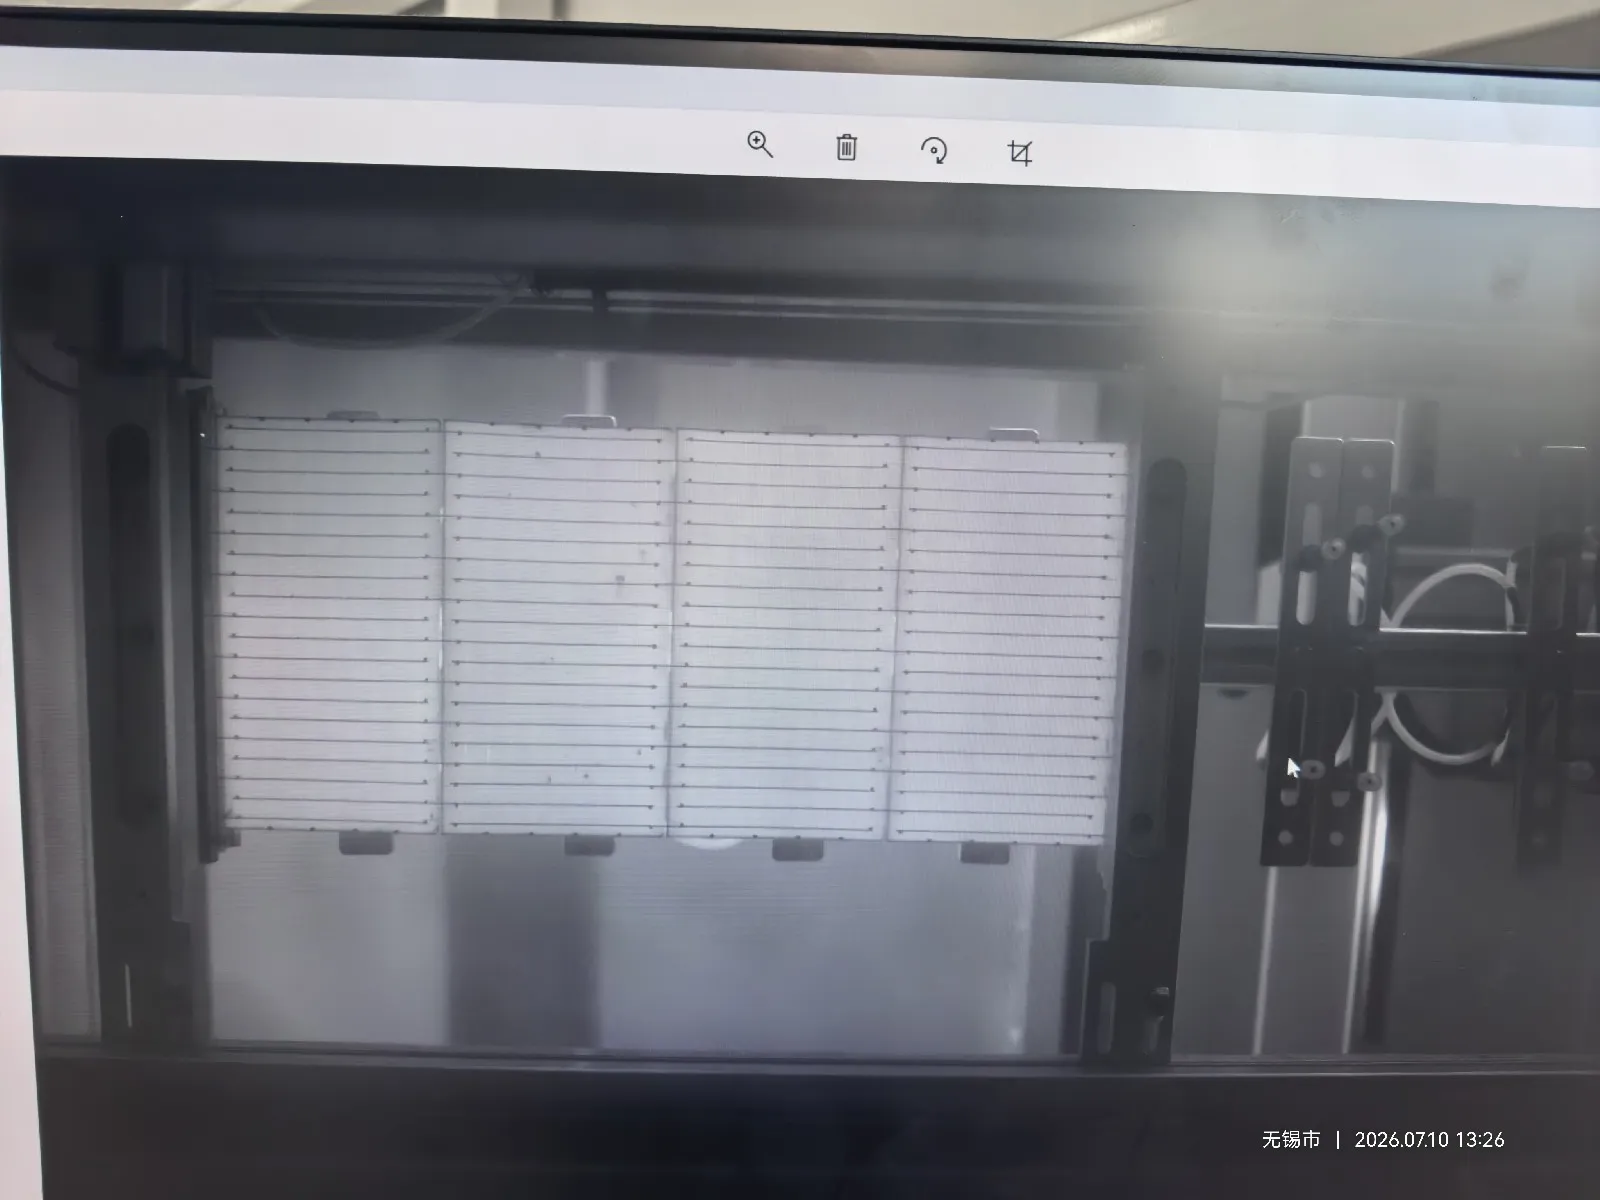
Ang String EL inspection, gamit ang isang string-level EL tester, ay karaniwang opsyonal na function na isinama sa tabber stringer kaysa sa ganap na hiwalay na makina.
Sa pagsasagawa, karamihan sa mga tagagawa ay pumipili ng opsyong ito, lalo na kapag gumagawa ng mga module na may TOPCon, HJT o BC cells. Sa mga teknolohiyang ito ng cell, ang mahihinang solder joints, nakatagong mga bitak at mga bahaging hindi aktibo sa kuryente ay maaaring mahirap matukoy sa pamamagitan ng ordinaryong visual inspection.
Sinusuri ng inline EL inspection ang string kaagad pagkatapos ng soldering. May inilalapat na kuryente sa mga konektadong cell, at ang isang infrared-sensitive camera ay kumukuha ng electroluminescence image. Ang mga bitak, hindi konektadong bahagi at mahinang koneksyon sa kuryente ay lumalabas bilang abnormal na madilim na rehiyon.
Ito ay nagpapahintulot na maalis ang mga depektibong string bago ang layup at lamination, kung kailan ang pagkumpuni o pagpapalit ay medyo madali pa.
Ang isang offline string EL tester ay maaari pa ring gamitin para sa sampling, reinspection o laboratory analysis, ngunit hindi ito karaniwang kinakailangan bilang hiwalay na production station kapag ang stringer ay may kasama nang inline EL inspection.
5. Solar Glass Loading and Inspection Equipment
Ang glass na hinahawakan nito ay karaniwang 2.0, 2.5 o 3.2 mm ang kapal, na may light transmittance na higit sa 91.5% at 93.5–94.5% kung saan inilalapat ang anti-reflective coating.
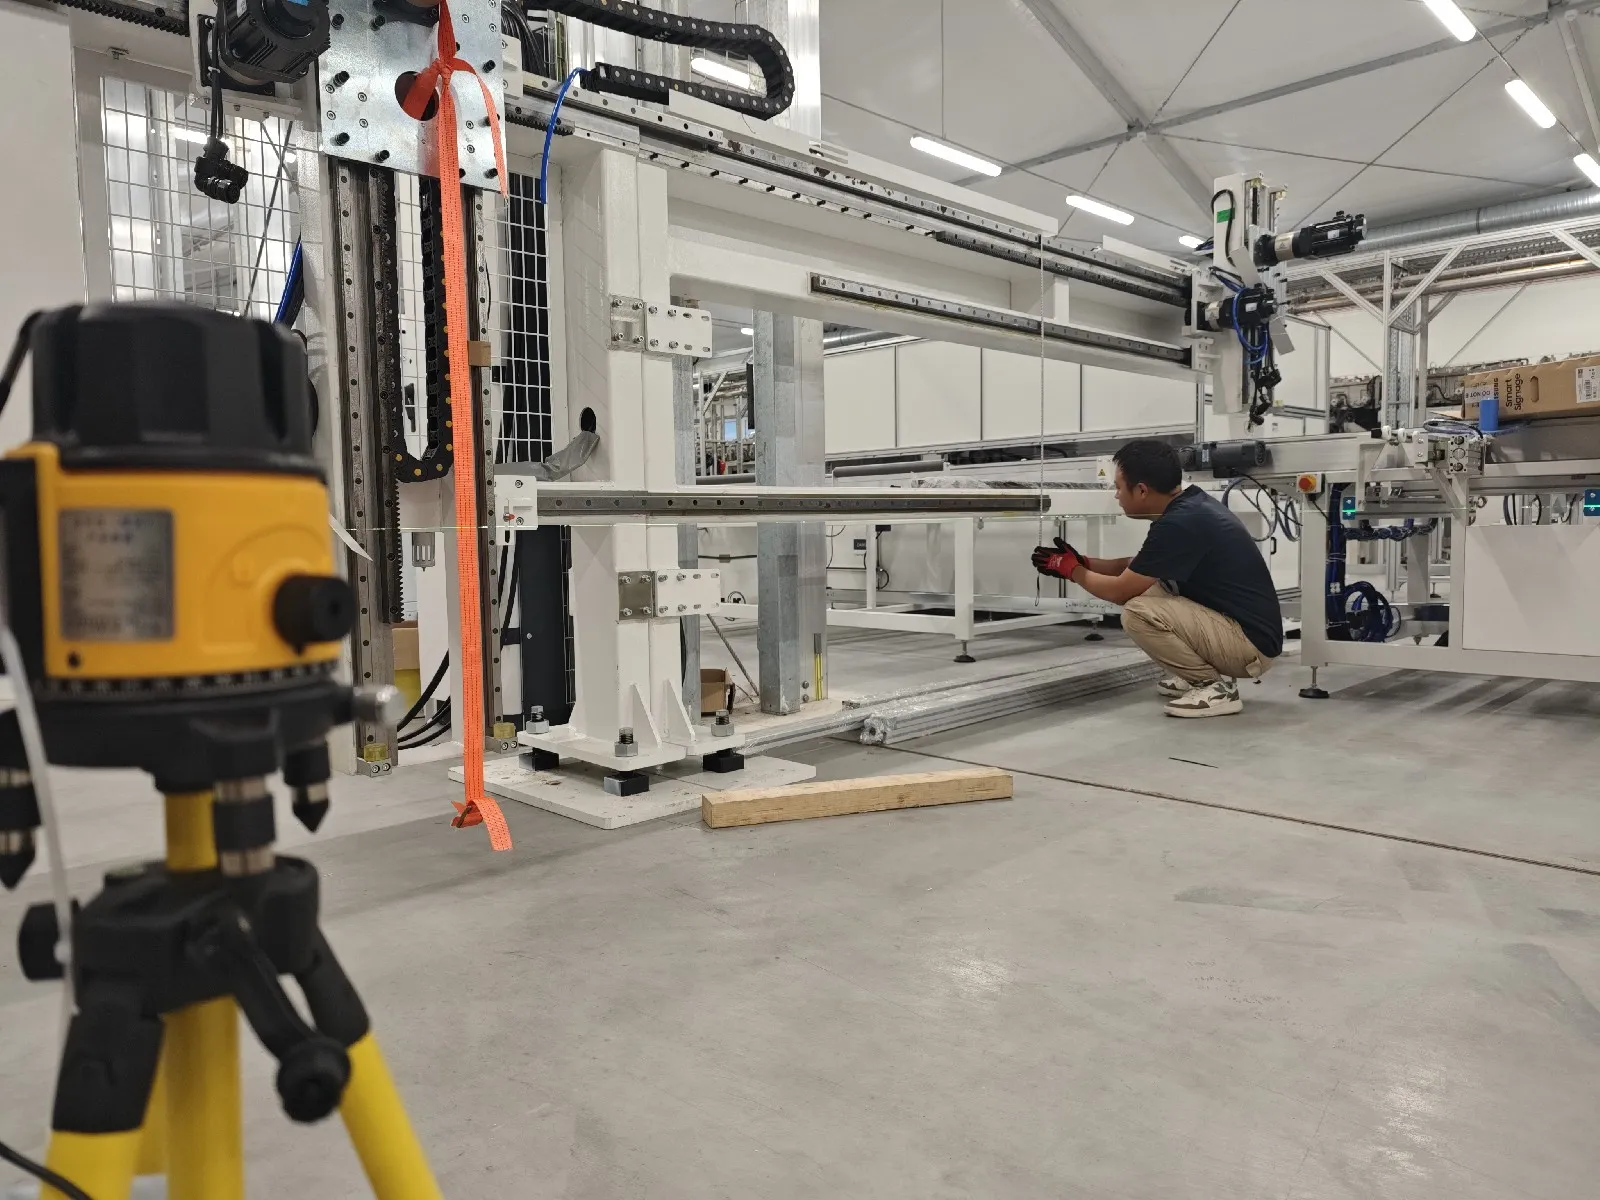
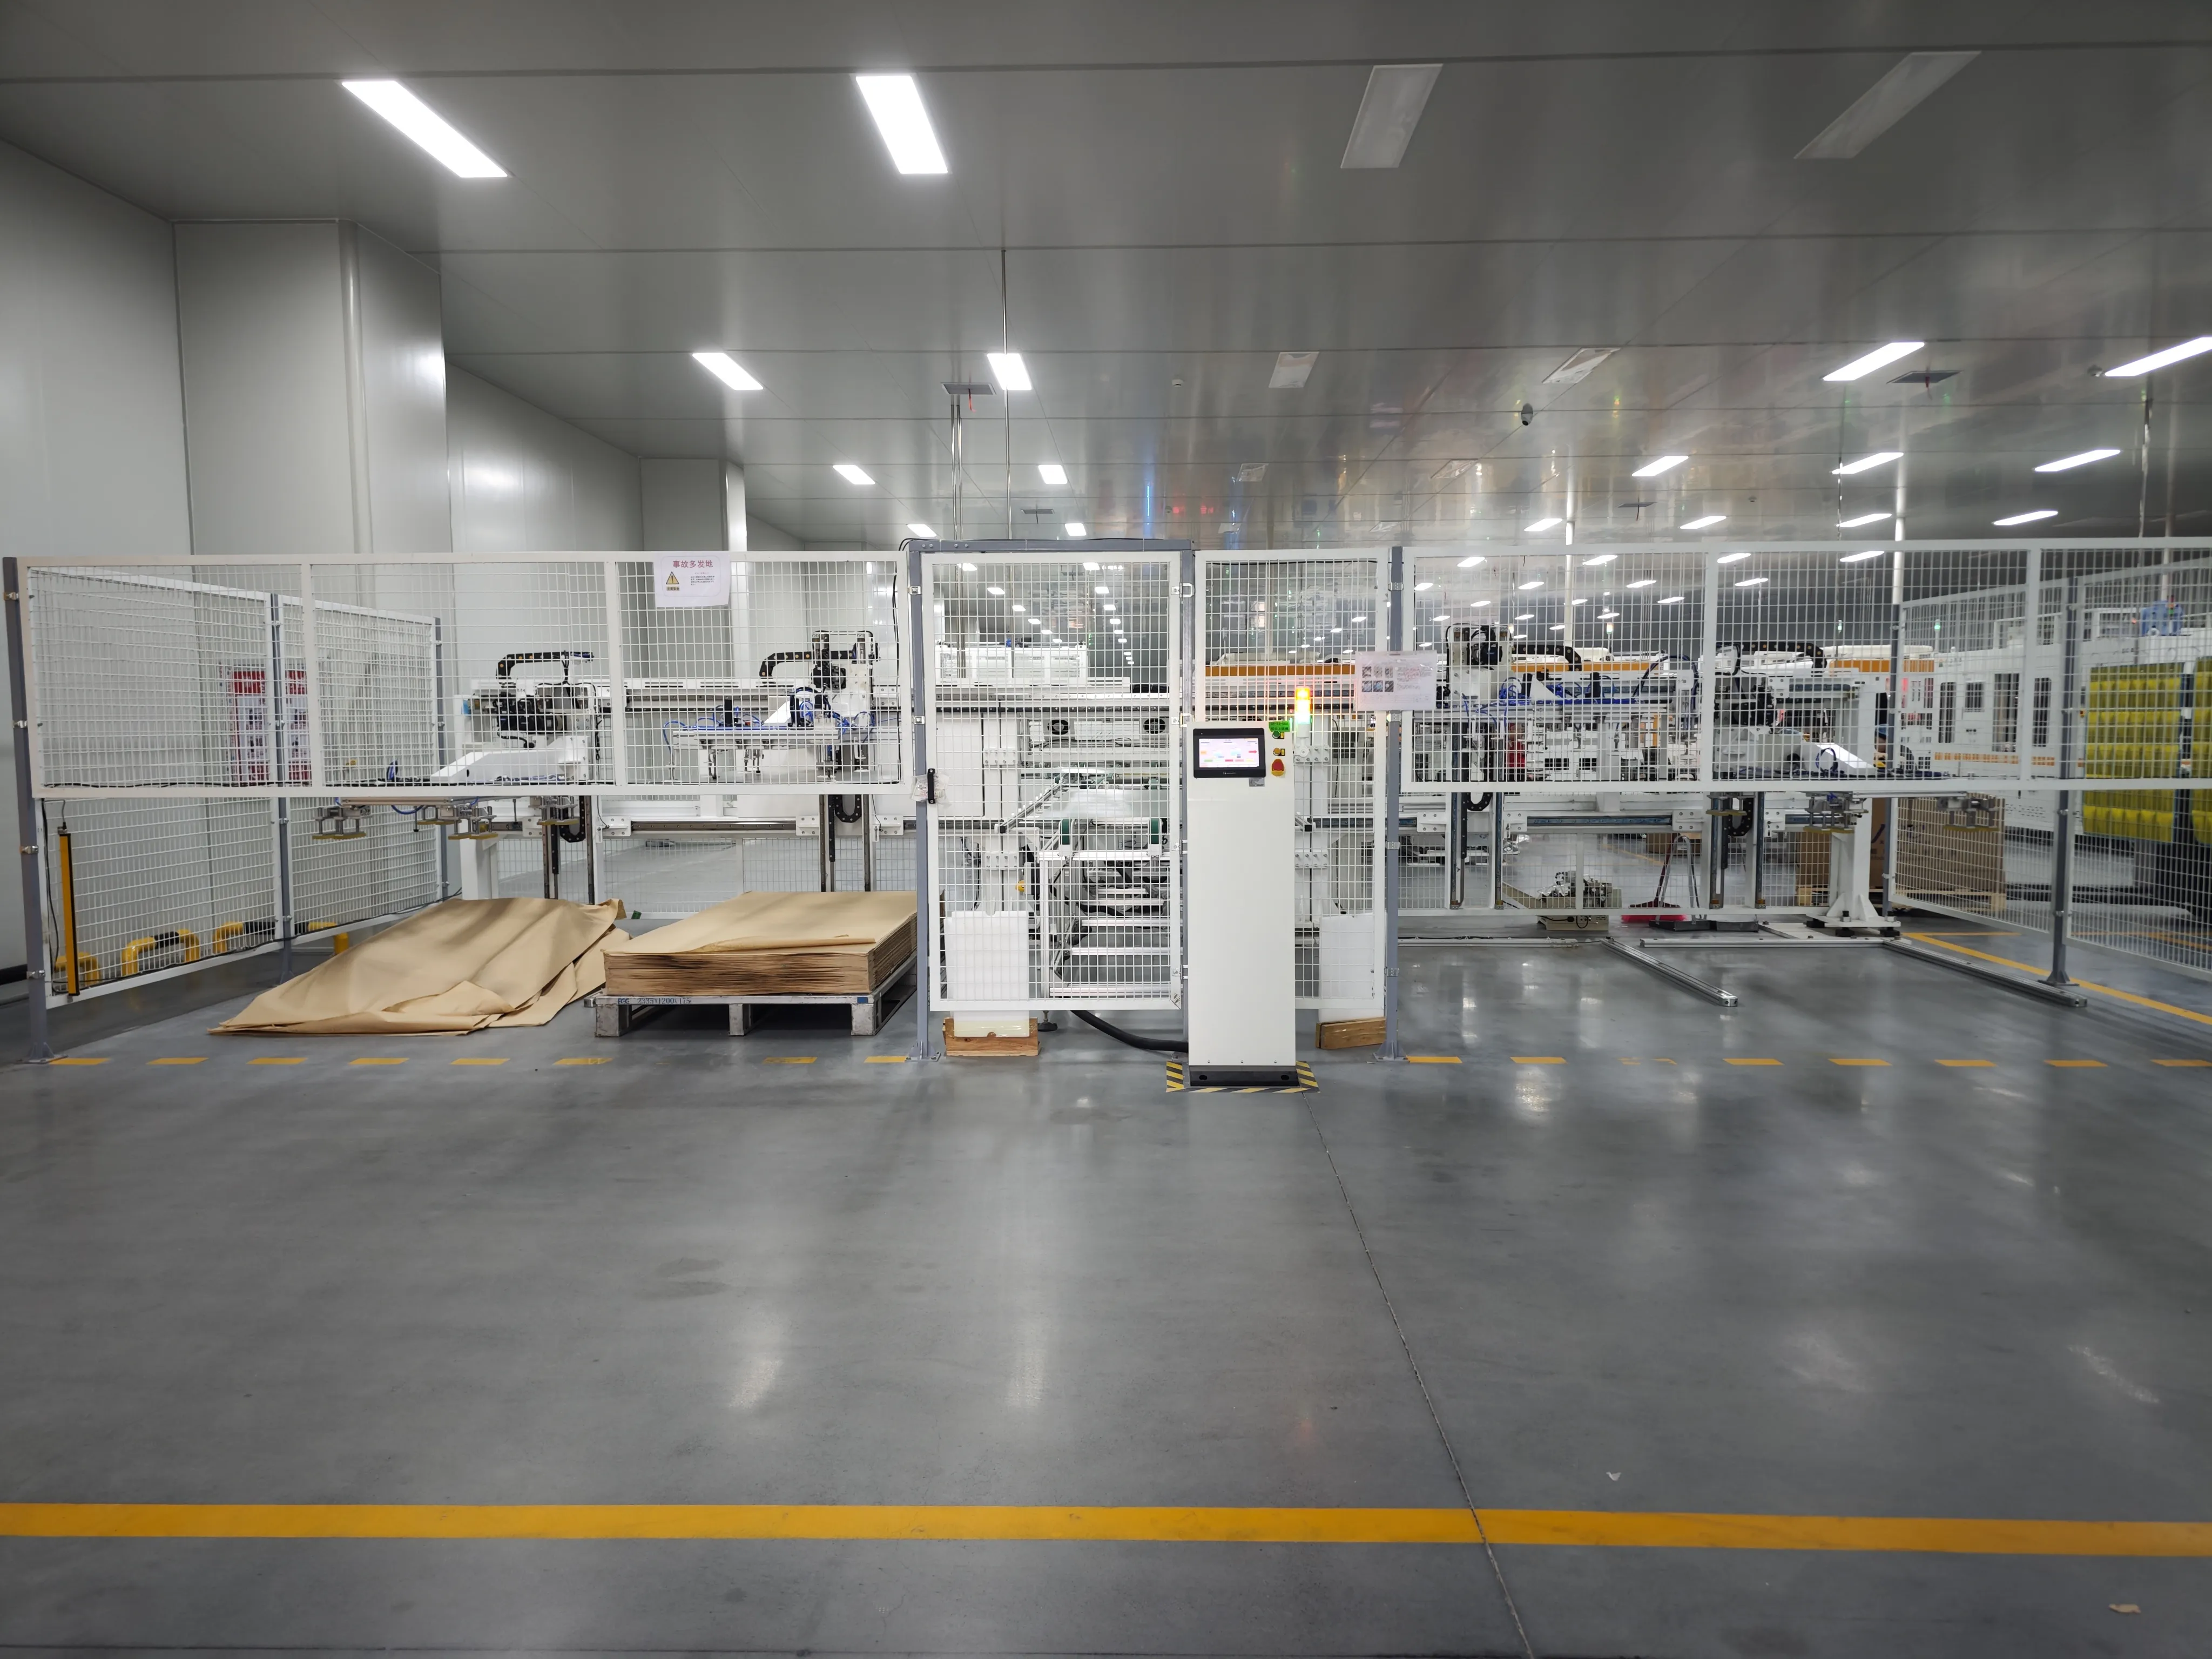
Ang solar glass na ibinibigay sa mga modernong module factory ay karaniwang hinuhugasan at inihahanda ng glass manufacturer. Dahil dito, ang isang dedikadong glass washing machine ay karaniwang hindi kinakailangan sa isang standard na solar panel production line.
Ang isang automatic glass loader ay naglalagay ng inihandang glass sa conveyor. Bago ilagay ang EVA o POE, sinusuri ang glass para sa:
Alikabok at kontaminasyon sa ibabaw
Mga gasgas
Pinsala sa gilid
Mga chip ng glass
Mga depekto sa coating
Maling sukat
Ang front glass ay bumubuo sa base ng module stack, kaya ang posisyon nito ay dapat manatiling matatag sa mga sumusunod na proseso ng material-laying at cell-layup.
6. EVA, POE at Backsheet Cutting at Laying Machines
Ang mga materyales ay may sariling mga numero bago pa ang makina: EVA encapsulant na may 75–85% gel content pagkatapos ng curing at peel strength na higit sa 80 N/cm sa glass, pinutol at inilalagay ayon sa module drawing.
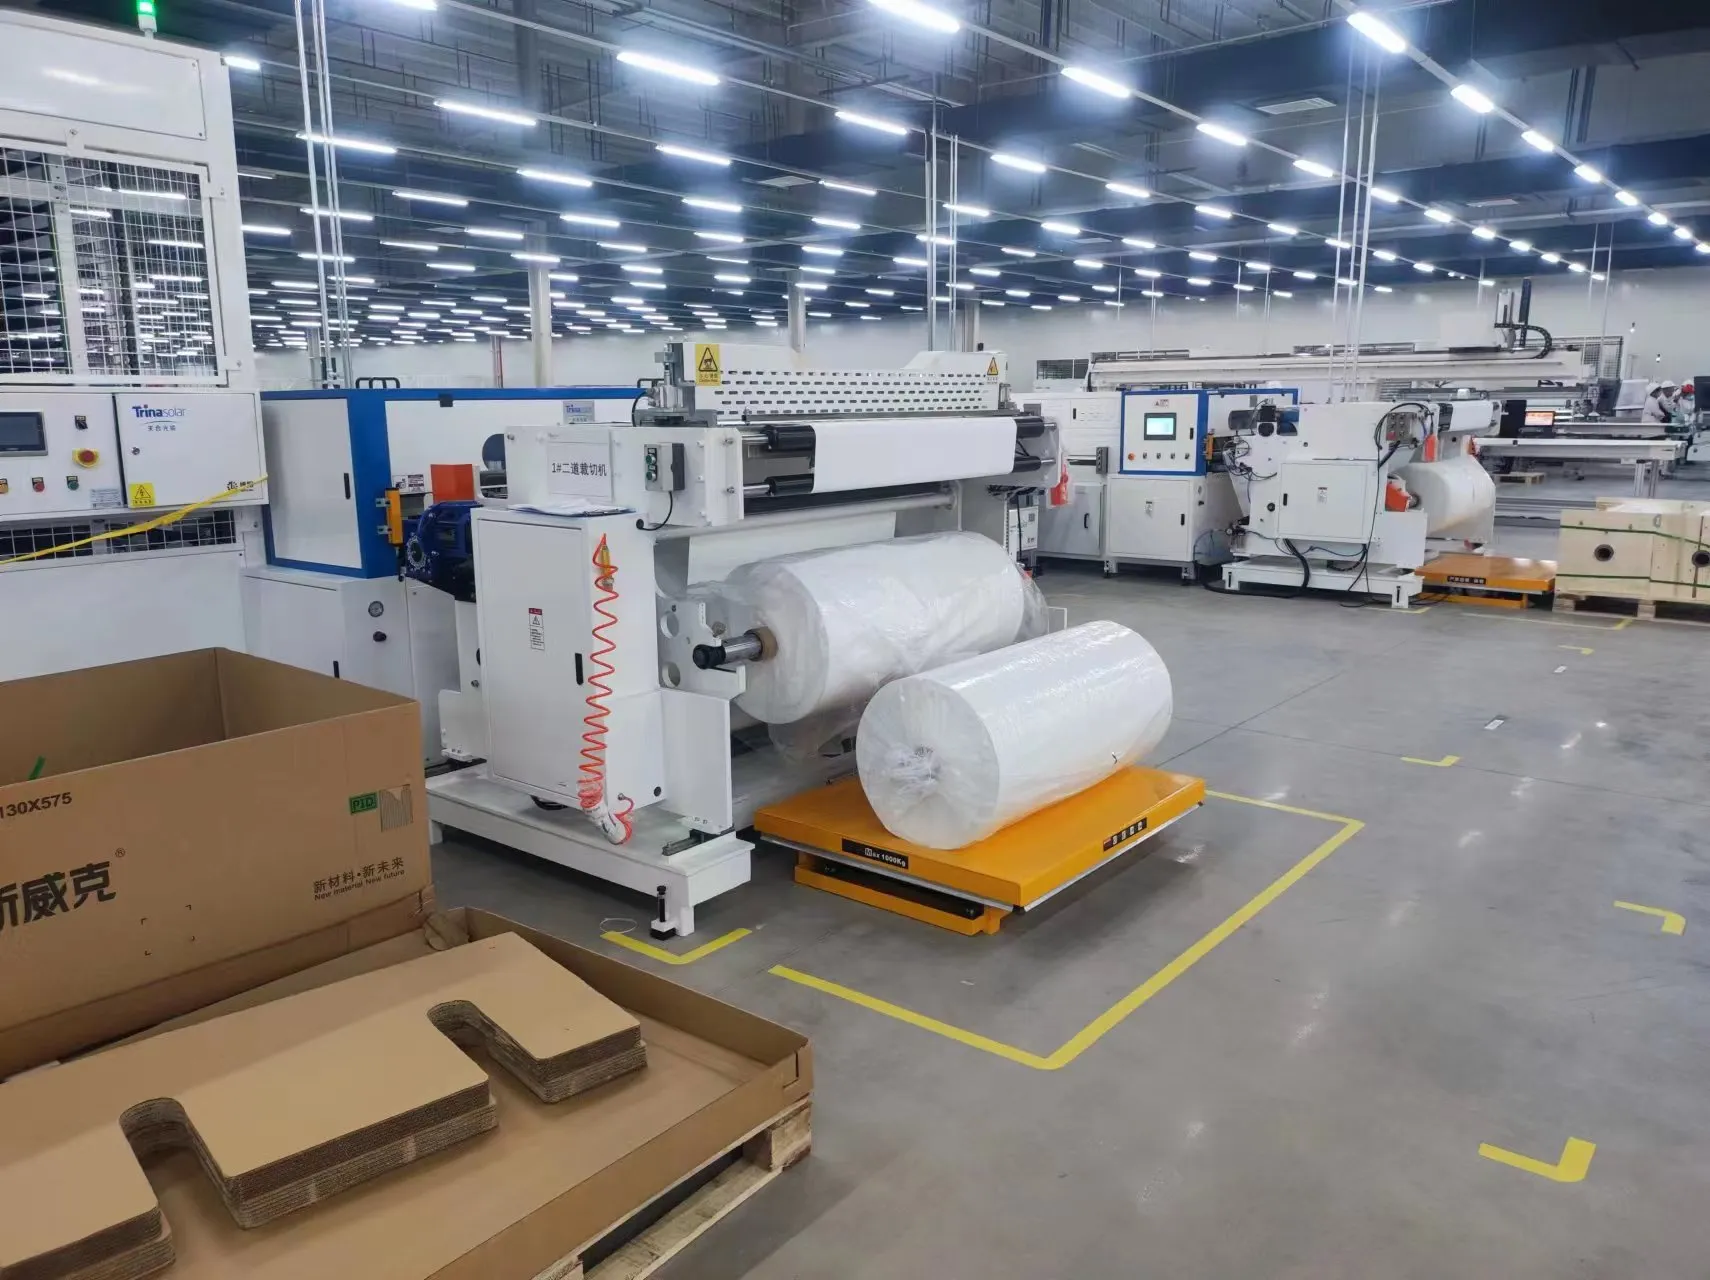
Bago ang layup, ang encapsulant at rear-layer materials ay dapat putulin sa tamang sukat ng module sa isang EVA and backsheet cutting machine.
Ang isang automatic cutting and laying machine ay maaaring maghanda ng mga materyales tulad ng:
EVA film
POE film
TPT o iba pang backsheets
Insulation strips
Busbar isolation materials
Pagkatapos ng pagputol, awtomatikong inilalagay ng makina ang encapsulant sa glass.
Para sa glass-glass modules, ang polymer backsheet ay pinapalitan ng pangalawang piraso ng glass. Ang layout ng linya, laminator at handling equipment ay dapat na idisenyo para sa karagdagang timbang at iba't ibang istruktura ng module.
Ang maliliit na pabrika ay maaaring magputol ng EVA at backsheet materials nang manu-mano. Ang automatic cutting and laying ay nagiging mas mahalaga habang tumataas ang kapasidad ng produksyon dahil pinapabuti nito ang dimensional consistency at binabawasan ang material waste.
7. Automatic Layup Machine
Ang layup ay tinutukoy bilang cycle time na 48 segundo o mas mababa bawat module, glass alignment accuracy na ±0.1 mm, at working range na sumasaklaw sa glass na may mahabang gilid mula 1,600 hanggang 2,600 mm.
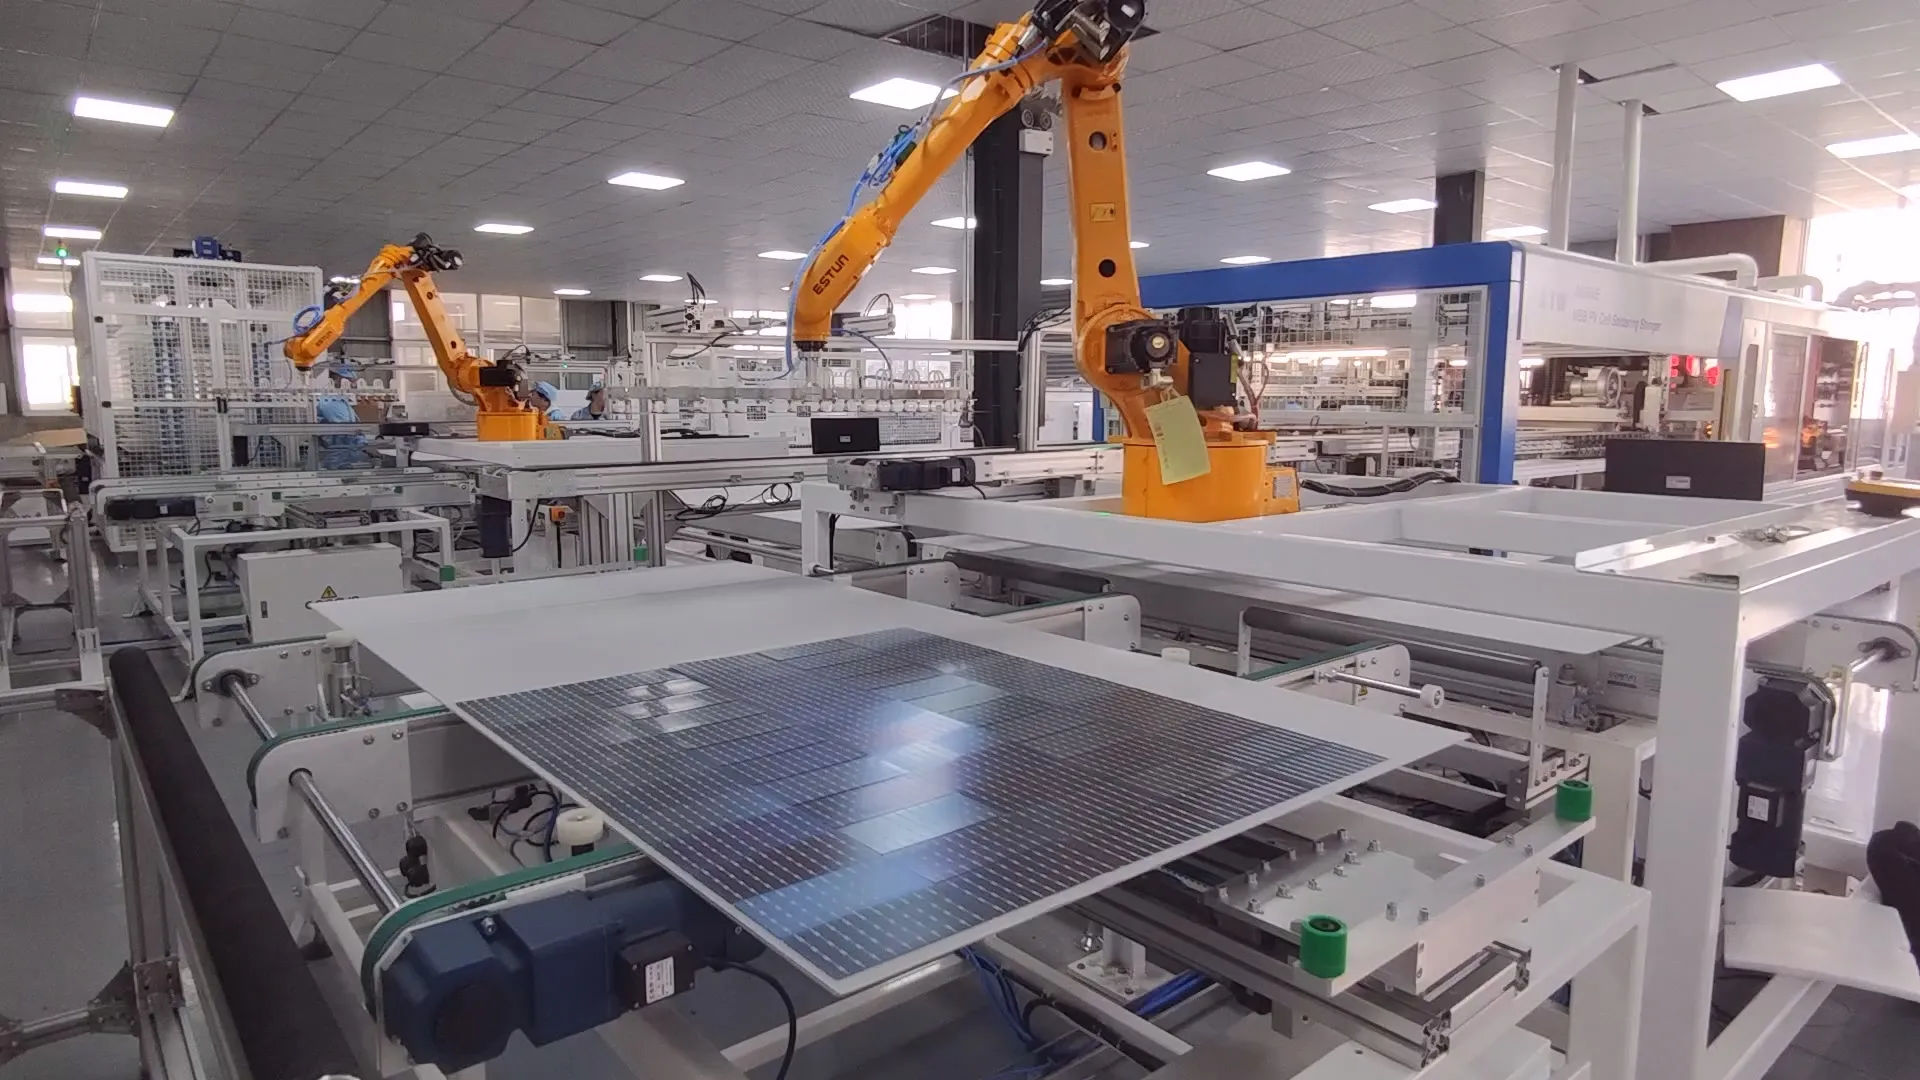
Ang automatic layup machine ay kumukuha ng mga kumpletong cell string at inilalagay ang mga ito sa glass at encapsulant.
Ito ay isang precision process. Ang string spacing, cell alignment at distansya sa pagitan ng mga cell at gilid ng glass ay dapat manatili sa loob ng tinukoy na tolerances.
Ang mahinang alignment ay madaling mapansin sa isang tapos na panel, ngunit ang hitsura ay hindi lamang ang alalahanin. Ang maling posisyon ng string ay maaari ring makaapekto sa encapsulation, edge sealing at pangmatagalang pagiging maaasahan ng module.
Ang isang automatic layup machine ay karaniwang gumagamit ng:
Industrial robots o gantry systems
Vacuum grippers
Vision cameras
Automatic position correction
String spacing controls
Glass-position detection
Ang ilang production line ay gumagamit ng hiwalay na layup machine. Ang iba ay pinagsasama ang string positioning, layup at bussing sa isang integrated unit.
8. Bussing Machine
Ang isang automatic bussing machine ay tumatakbo sa 17–18 segundo na cycle at nagpapanatili ng utilisation na higit sa 99%, at kailangan nitong masakop ang 5 hanggang 30 busbars habang dumarami ang multi-busbar layouts.
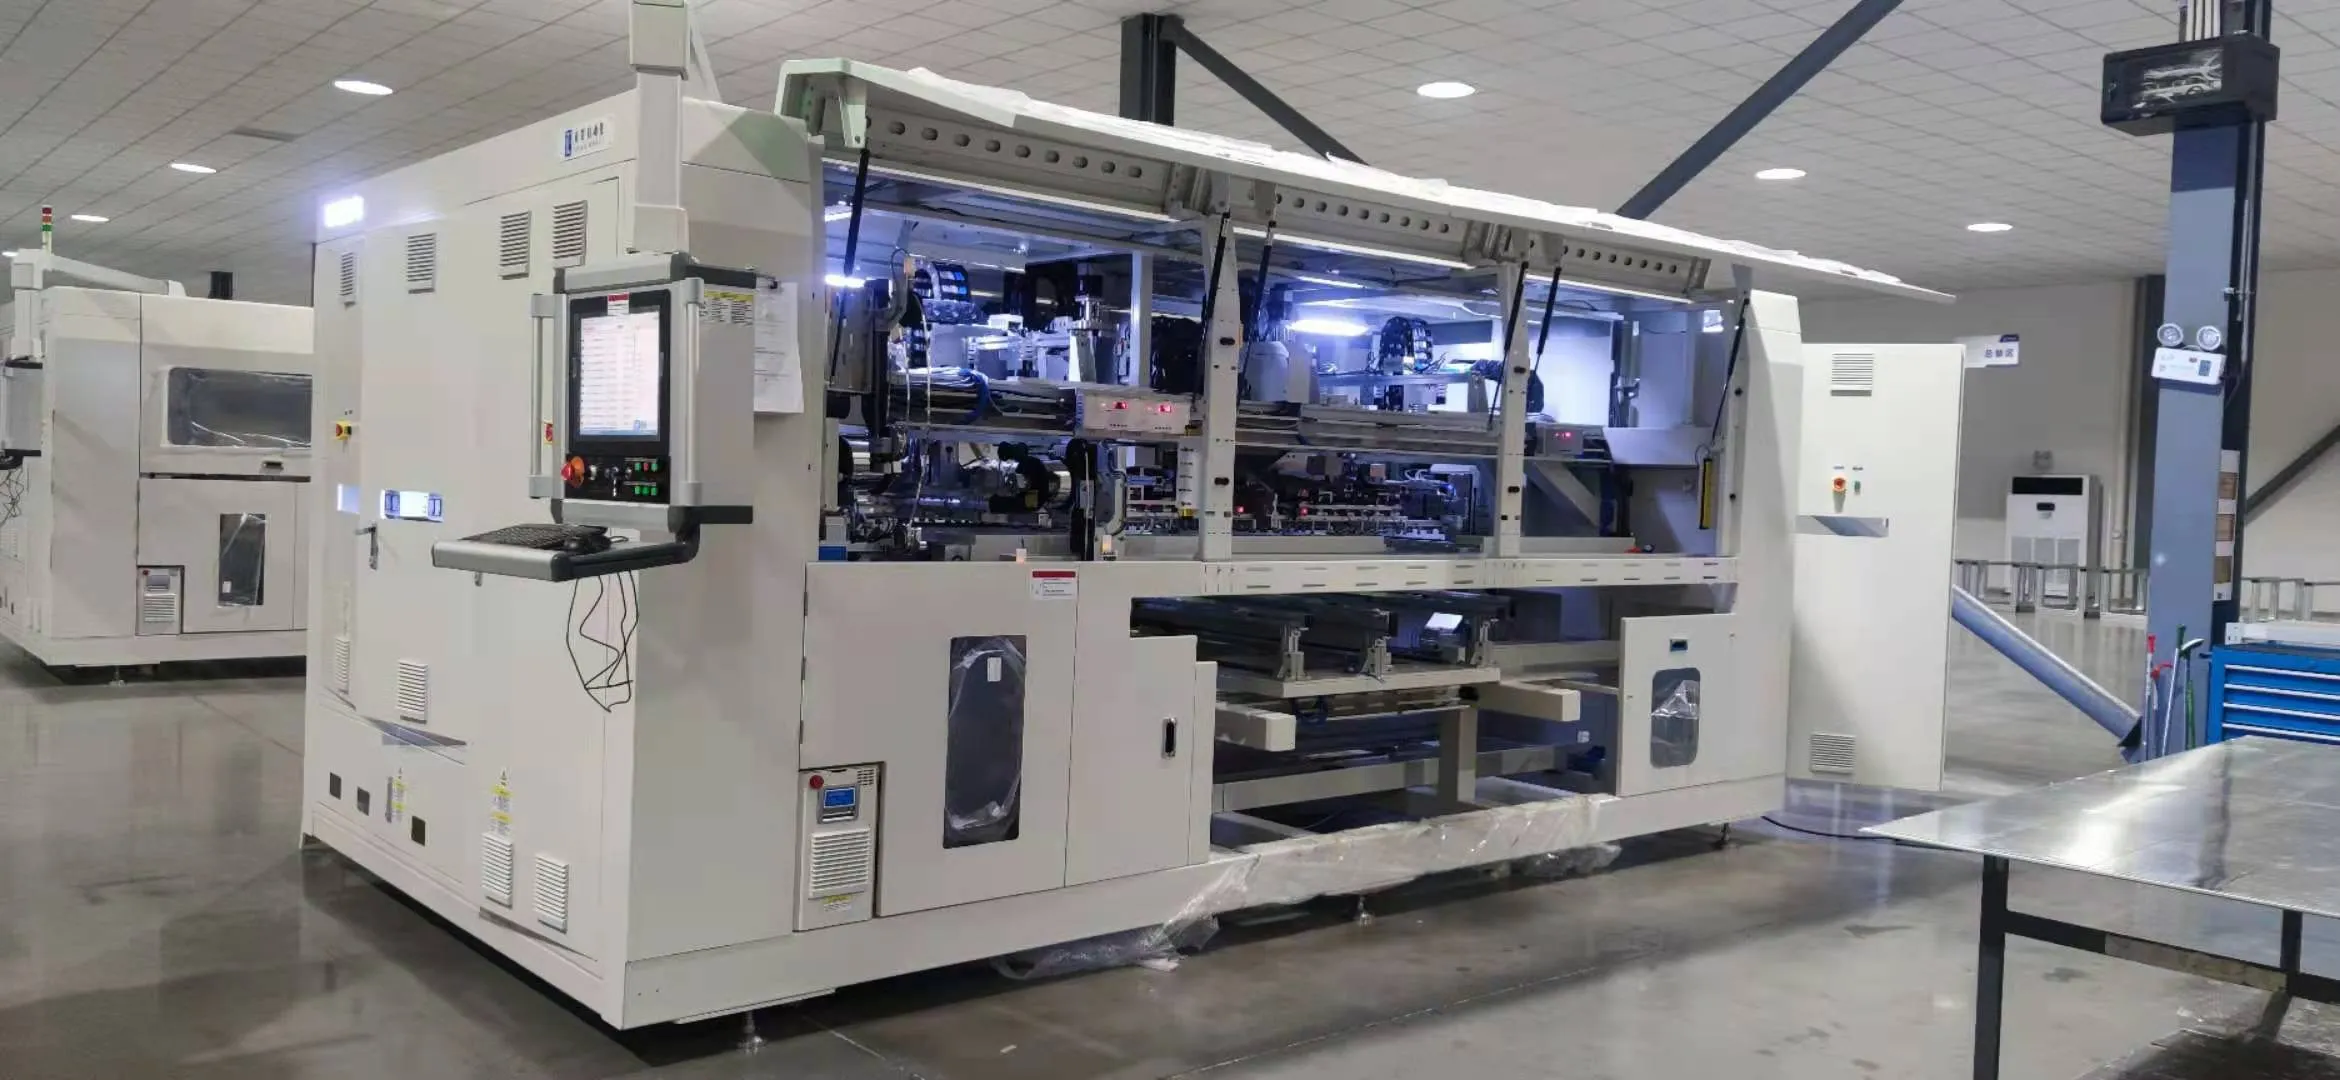
Pagkatapos mailagay ang mga string, dapat silang konektado sa kuryente gamit ang busbar ribbon, karaniwang sa isang automatic bussing machine.
Ang isang awtomatikong bussing machine ay nagwewelding o nagso-solder ng mga terminal ng string nang magkakasama ayon sa electrical design ng module. Maaari rin itong mag-bend, mag-cut at mag-position ng mga busbar ribbon nang awtomatiko.
Ang mga half-cell module ay nangangailangan ng partikular na atensyon dahil ang kanilang upper at lower cell sections ay karaniwang konektado sa parallel. Ang lead-out point ay karaniwang matatagpuan malapit sa gitna ng panel sa halip na sa itaas.
Ang proseso ng bussing ay dapat kontrolin:
Posisyon ng busbar
Temperatura ng welding o soldering
Lakas ng joint
Hugis ng ribbon
String spacing
Posisyon ng lead-out ribbon
Ang mahinang bussing connection ay maaaring magdulot ng power loss, labis na lokal na pag-init o kumpletong pagkasira ng circuit.
Sa isang maliit na semi-automatic na linya, ang bussing ay maaaring gawin nang manu-mano gamit ang mga soldering tool at positioning template. Ang mga pabrika na may mas mataas na kapasidad ay karaniwang gumagamit ng awtomatikong bussing machine para sa mas mahusay na consistency at throughput.
9. Pre-Lamination EL Tester at Visual Inspection
Ang pre-lamination EL ay binibili batay sa image resolution — 4,928 × 3,264 pixels sa isang kasalukuyang tester — at sa working area na sapat na malaki para sa pinakamalaking module na balak gawin ng linya.
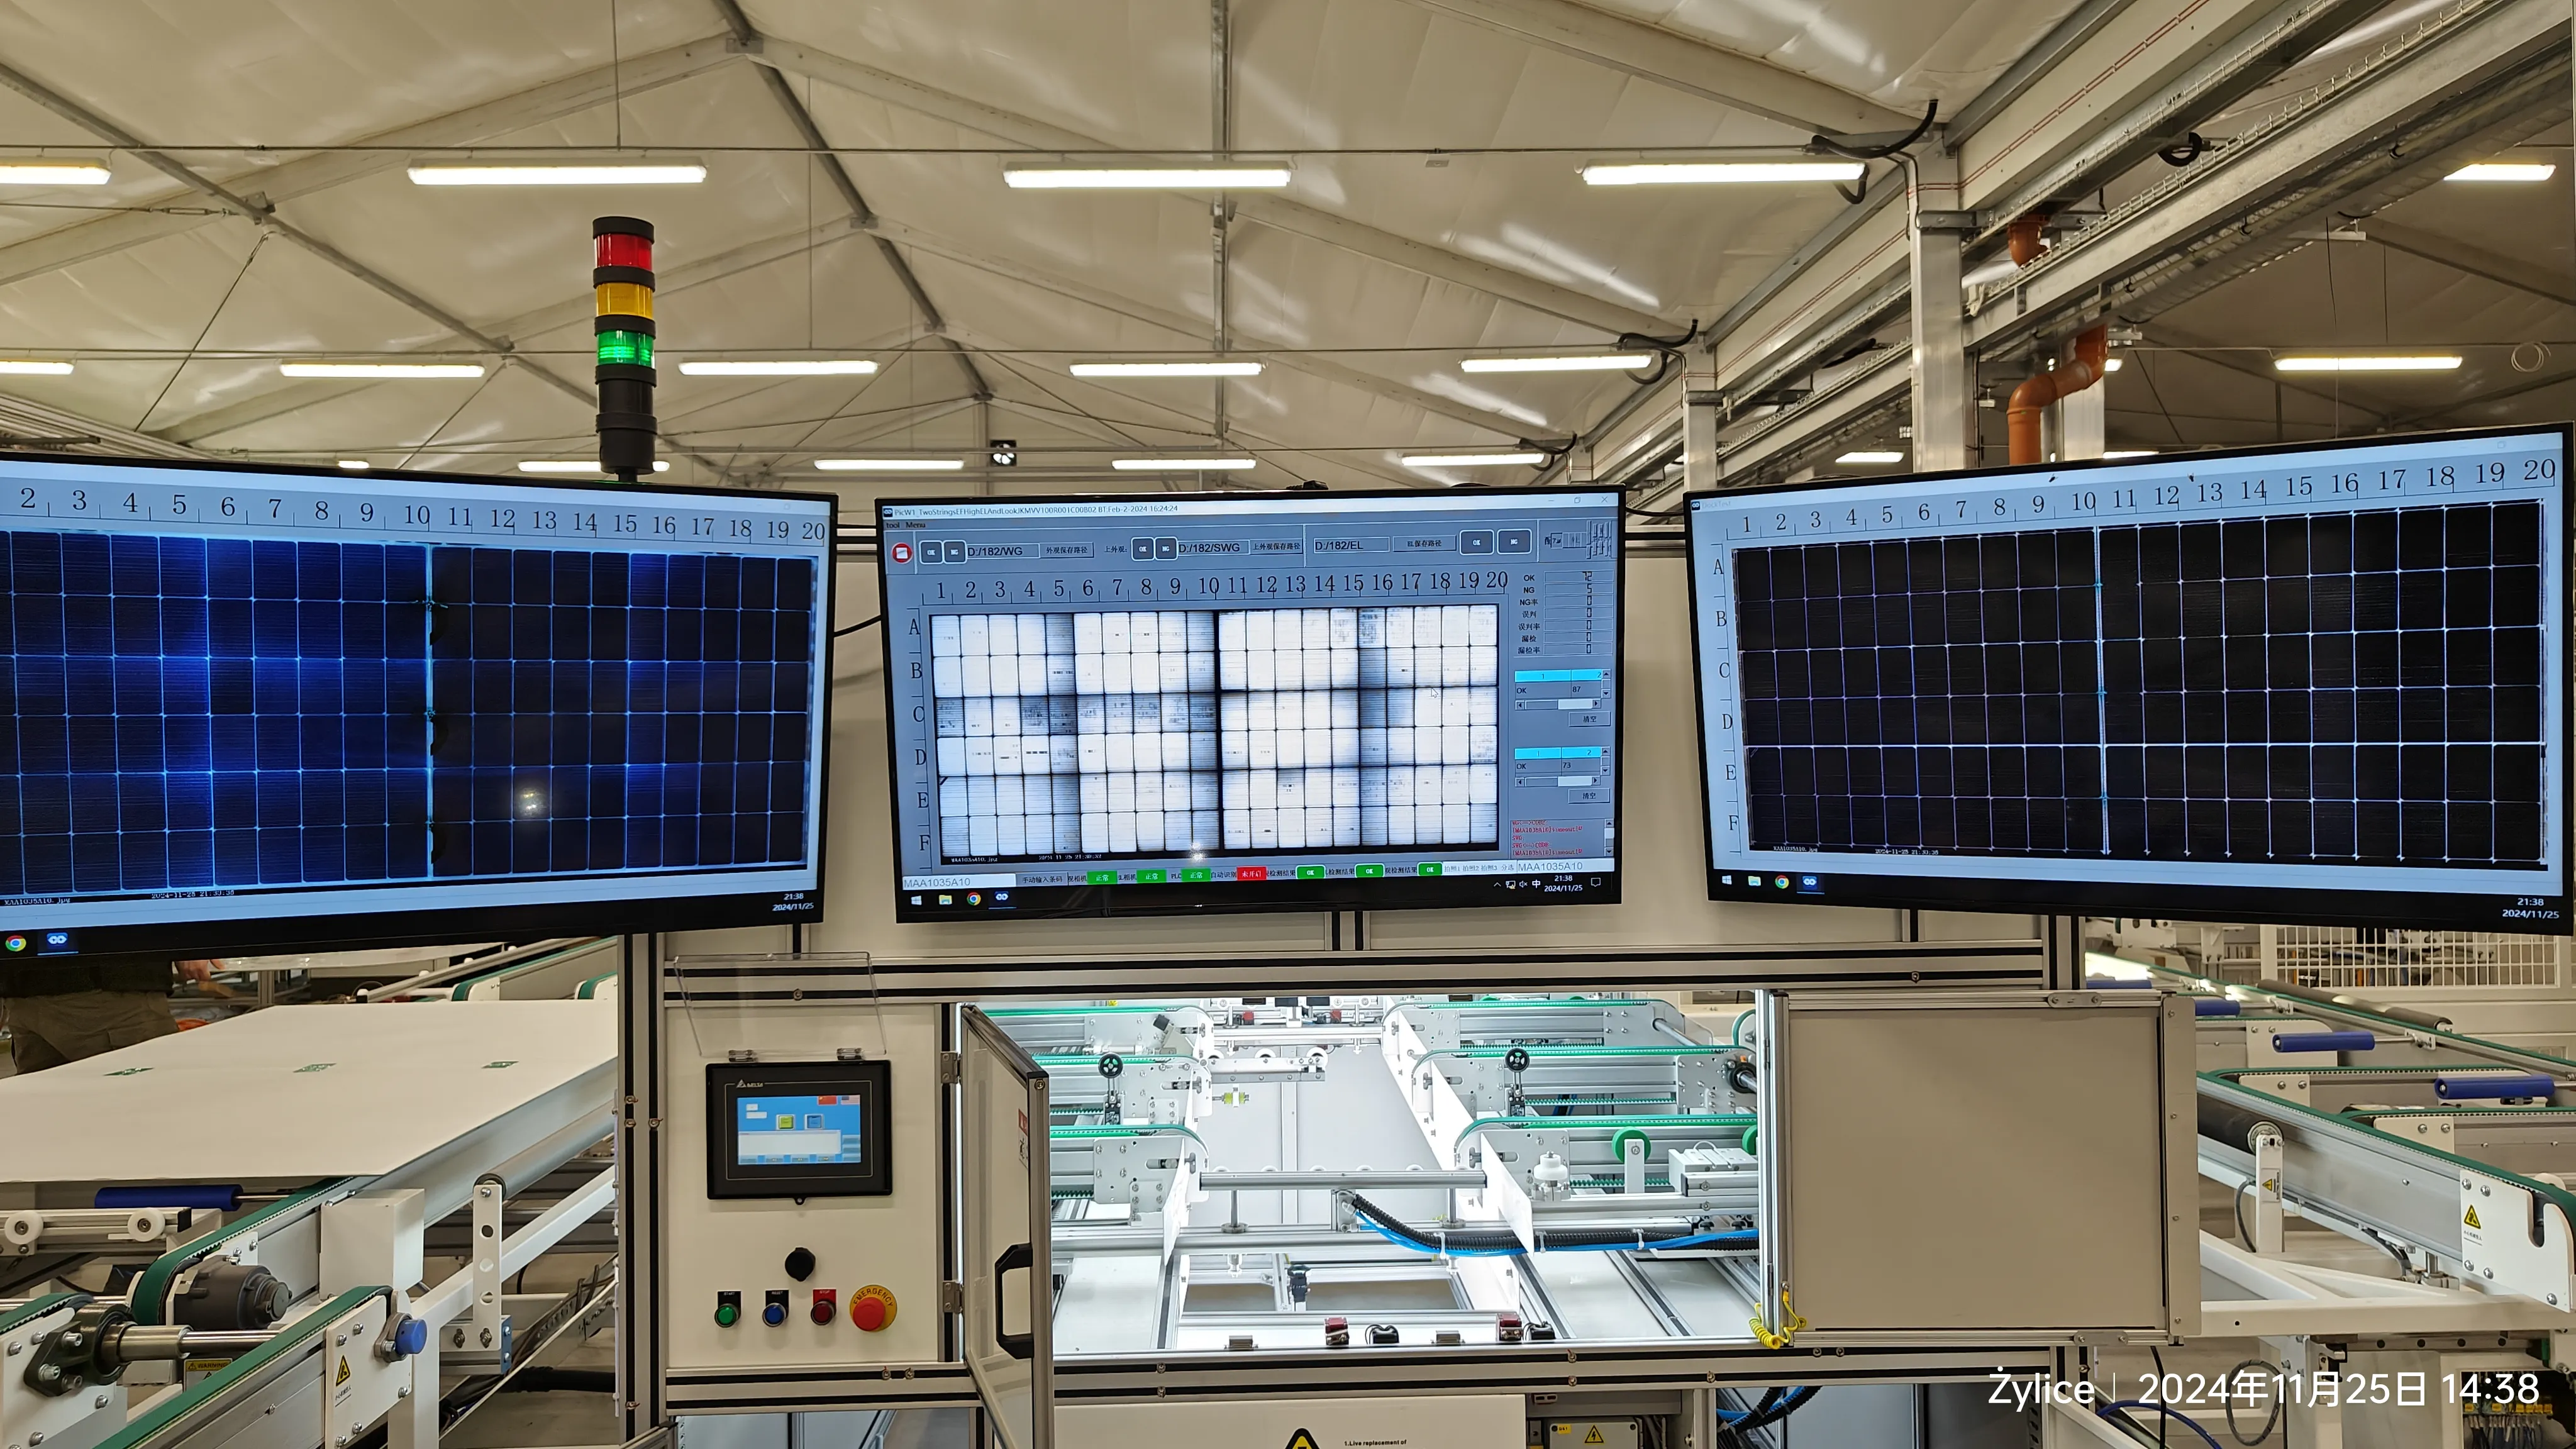
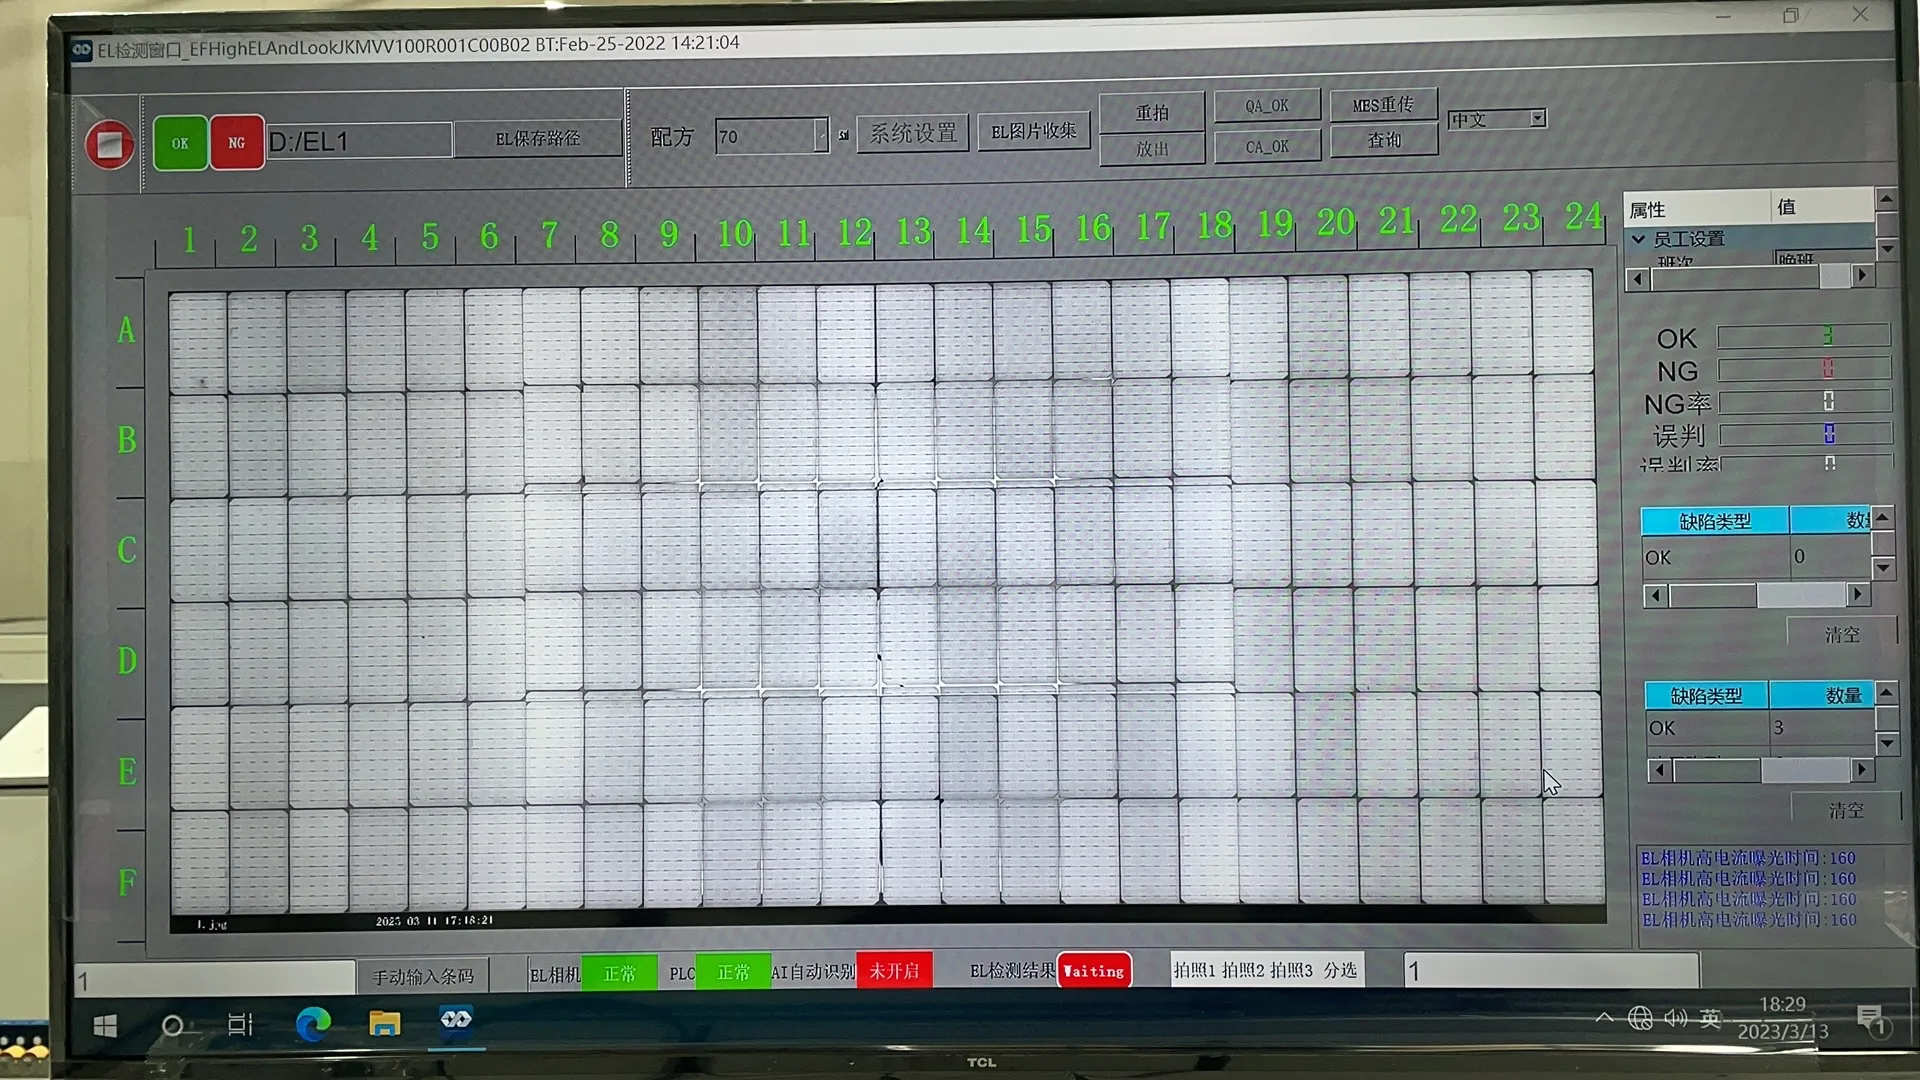
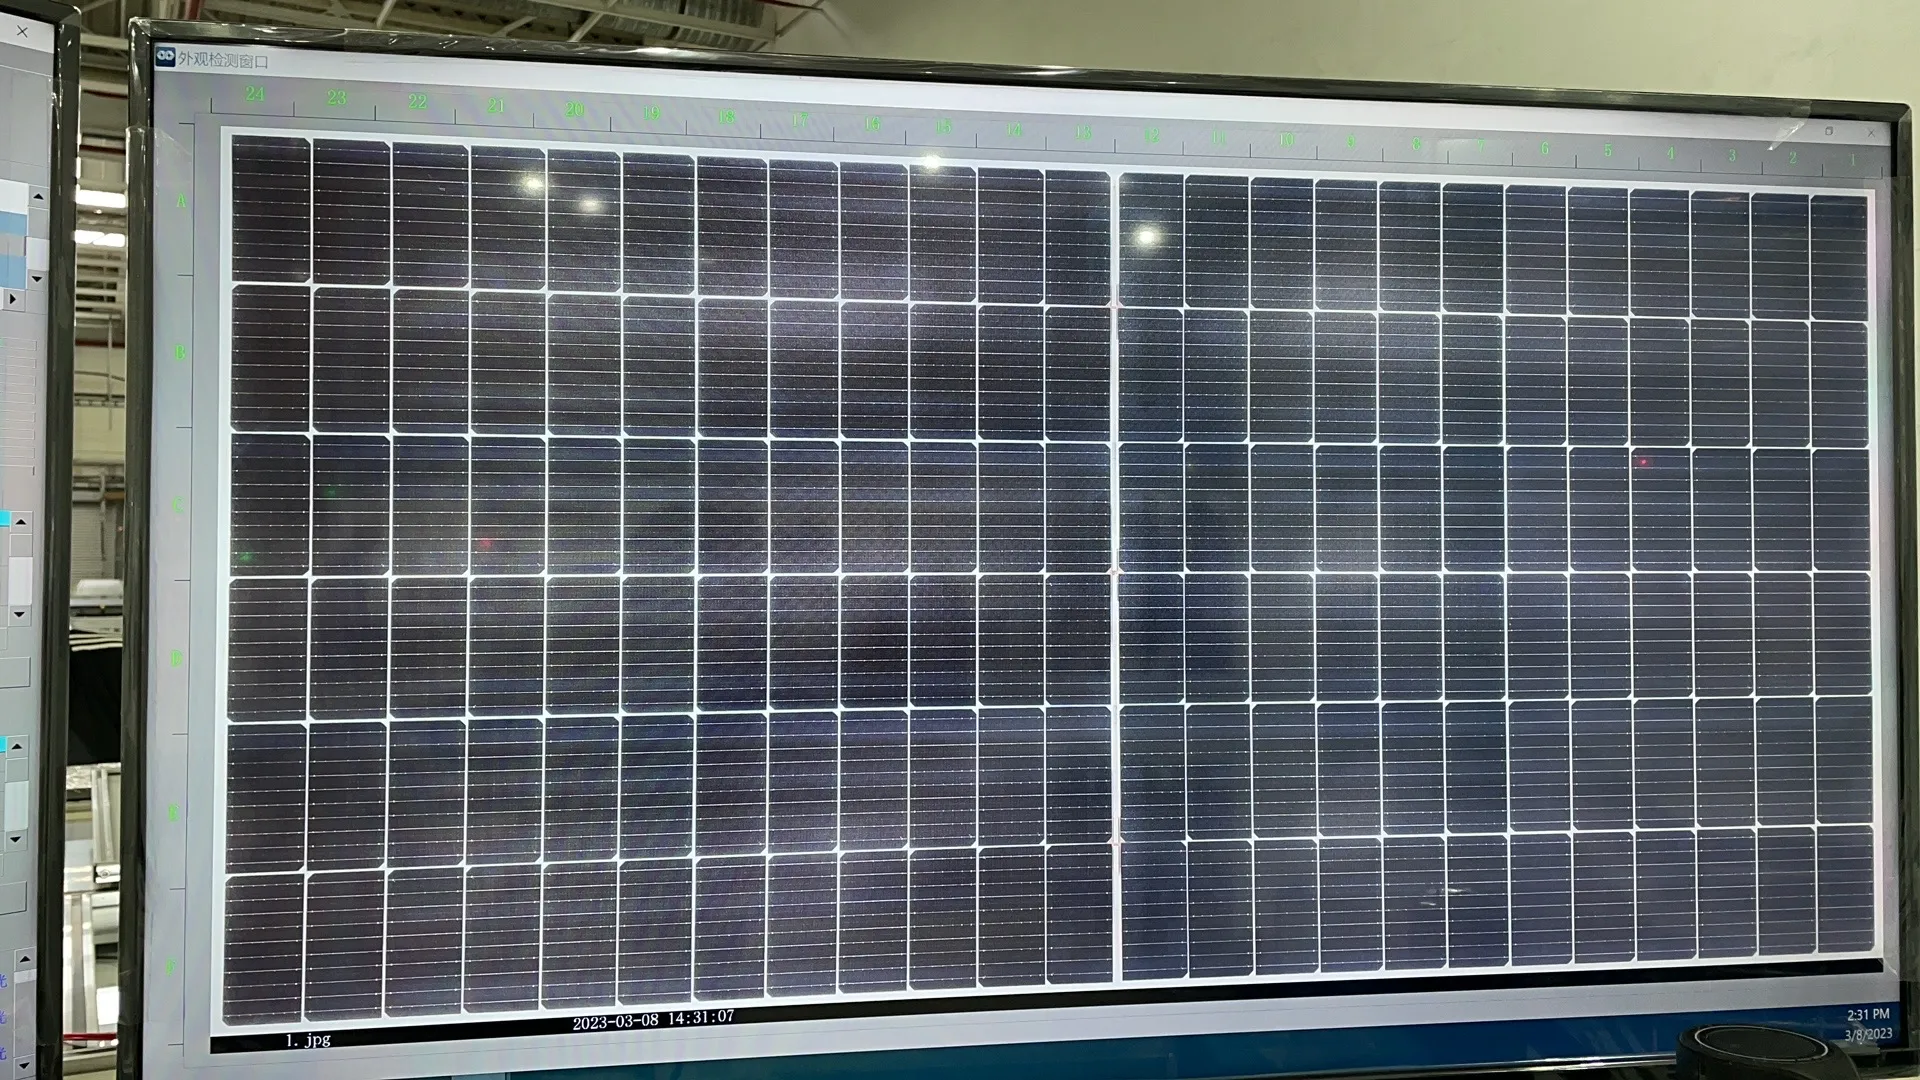
Bago ang lamination, ang assembled module ay dapat pumasa sa visual inspection at EL testing.
Ito ang huling praktikal na pagkakataon upang ayusin ang maraming production defects. Sinusuri ng mga operator o automatic inspection system ang mga problema tulad ng:
Mga bitak na cell
Hindi pantay na string
Kulang na ribbon
Mahinang bussing connection
Maling lead-out position
Kontaminasyon sa loob ng module
Kulubot o nawala sa posisyon na encapsulant
Maling pagkakalagay ng backsheet
Sinusuri ng pre-lamination EL tester ang electrical condition ng kumpletong cell circuit bago ito tuluyang ma-seal.
Ang lamination ay epektibong hindi na maibabalik. Kung may defect na makita pagkatapos ng lamination, ang gastos sa pag-aayos ay mas mataas, at sa maraming kaso ang buong module ay kailangang itapon.
10. Solar Panel Laminator
Ang process window ay 140–150°C habang nagko-crosslink ang encapsulant, at ang recipe ay isang sequence ng vacuum stages, heating ramp, pressure at dwell sa halip na isang setting ng temperatura lamang.
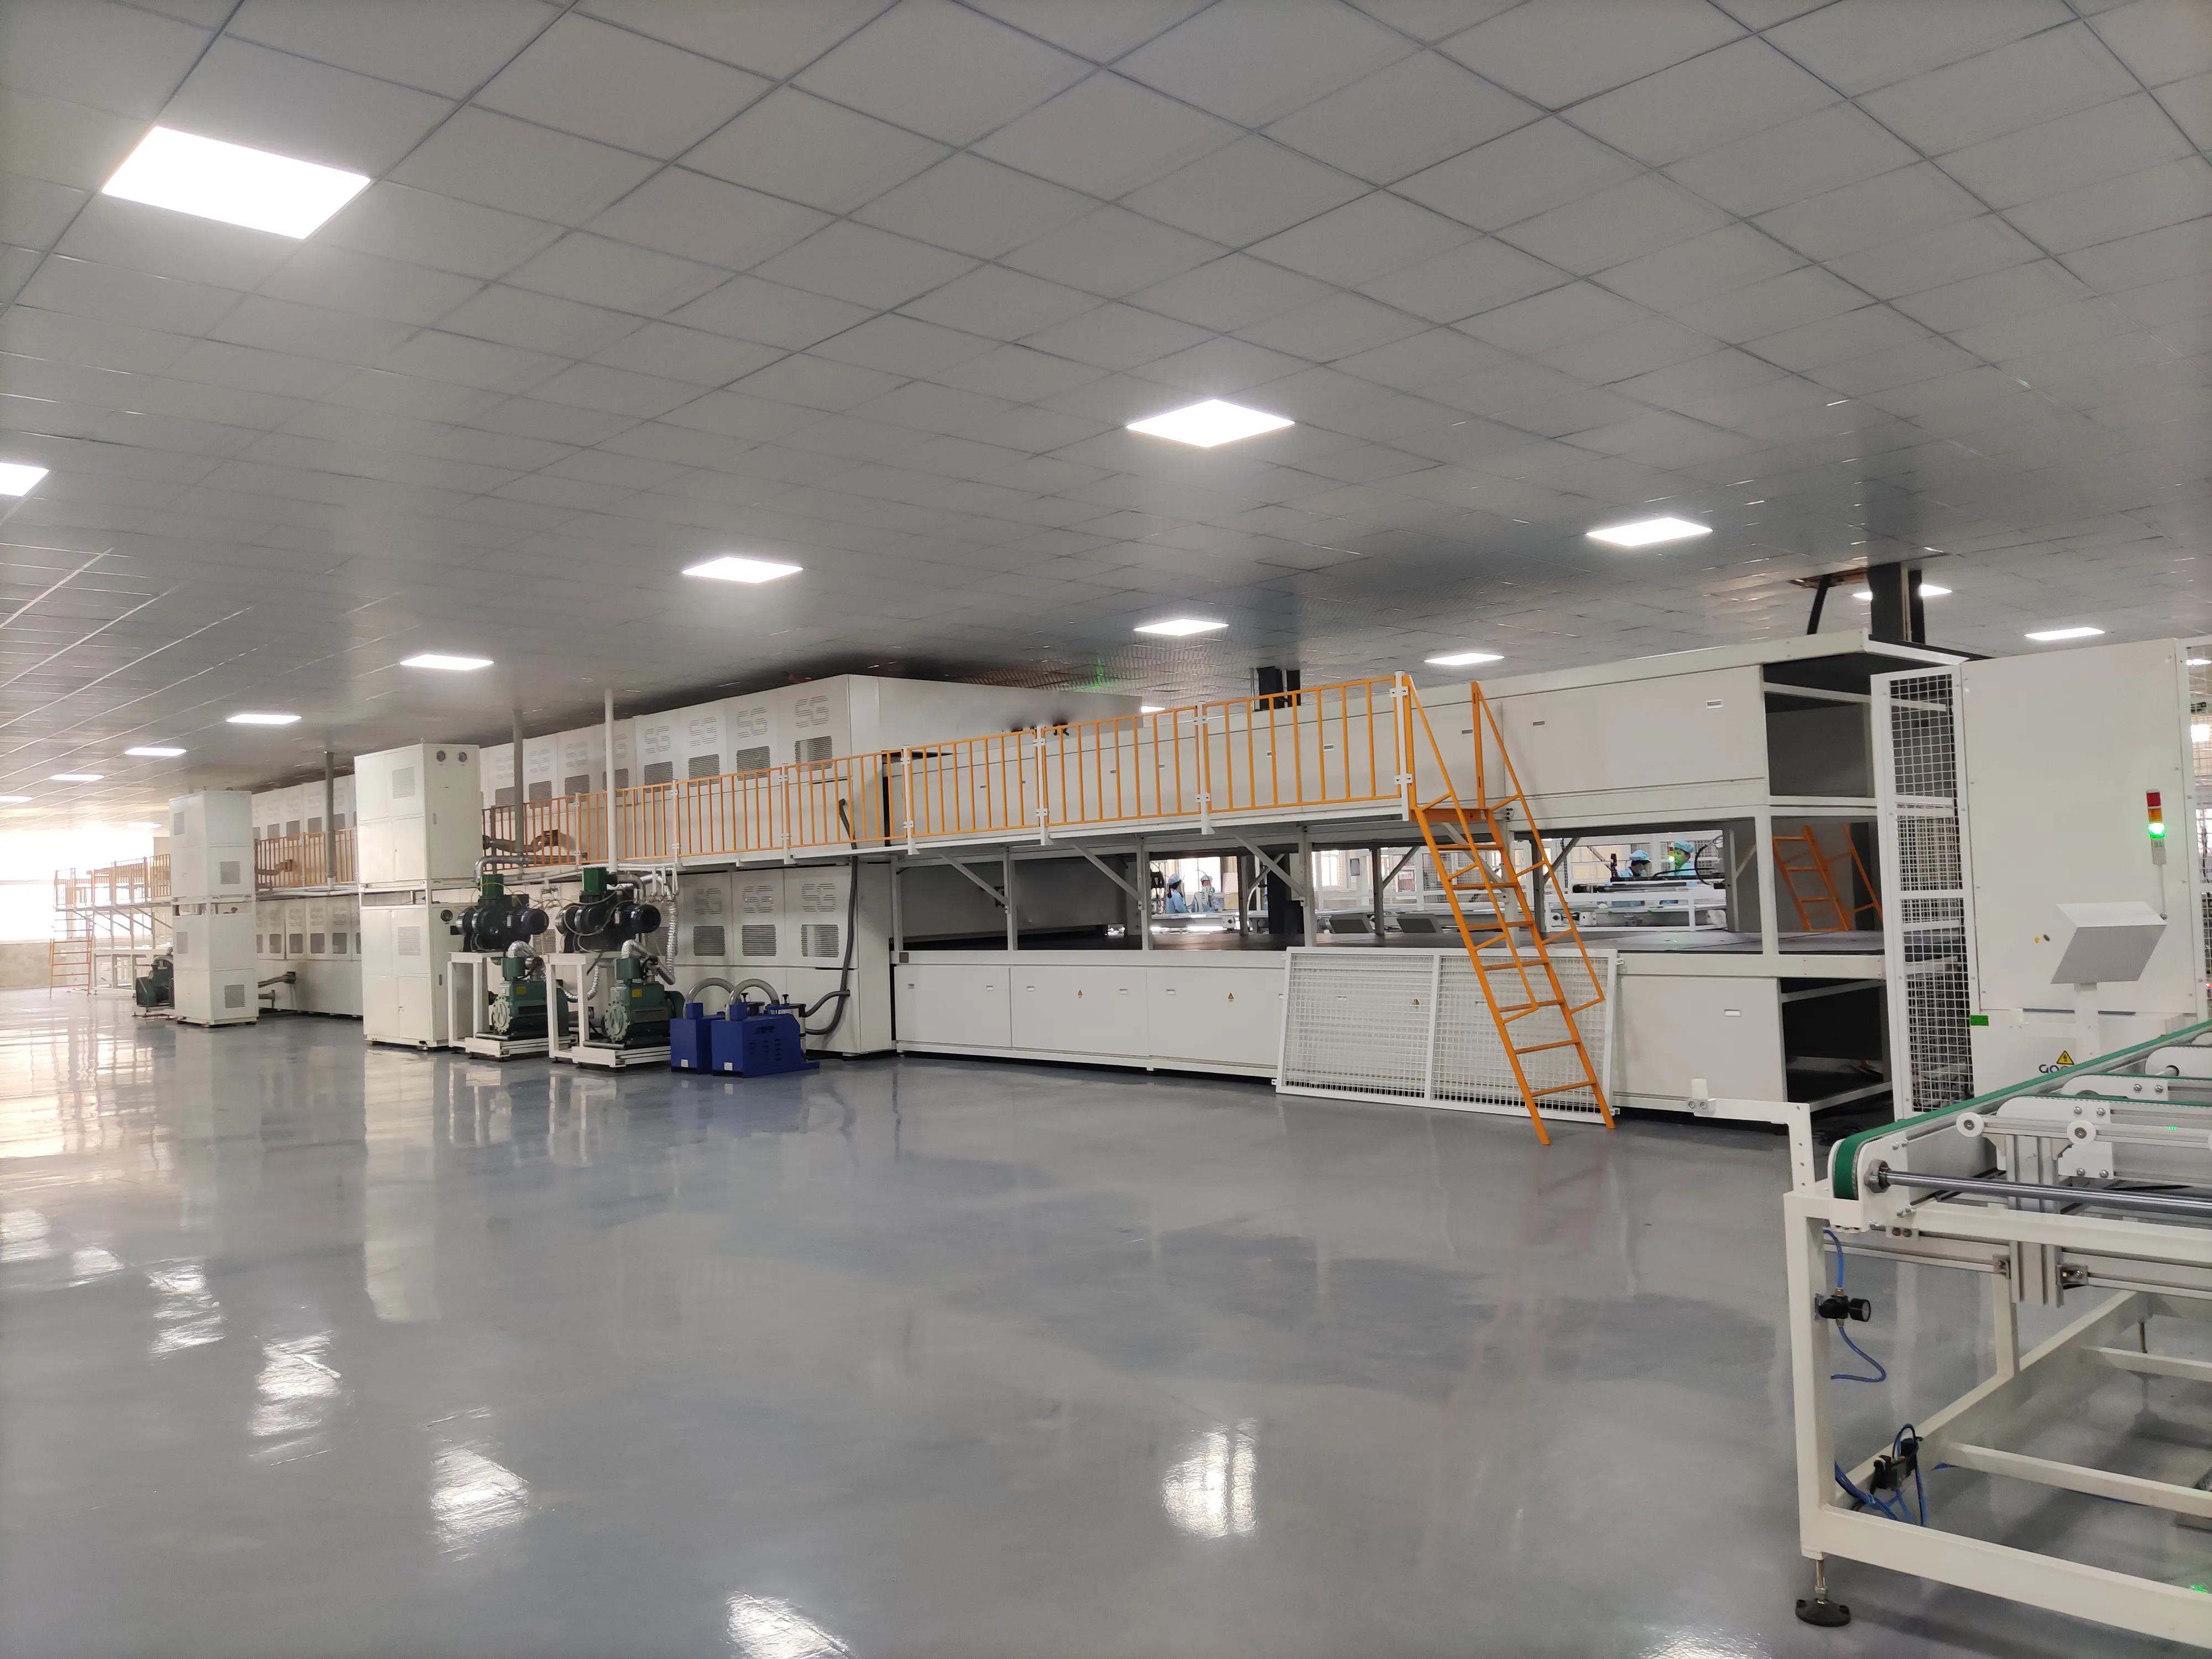
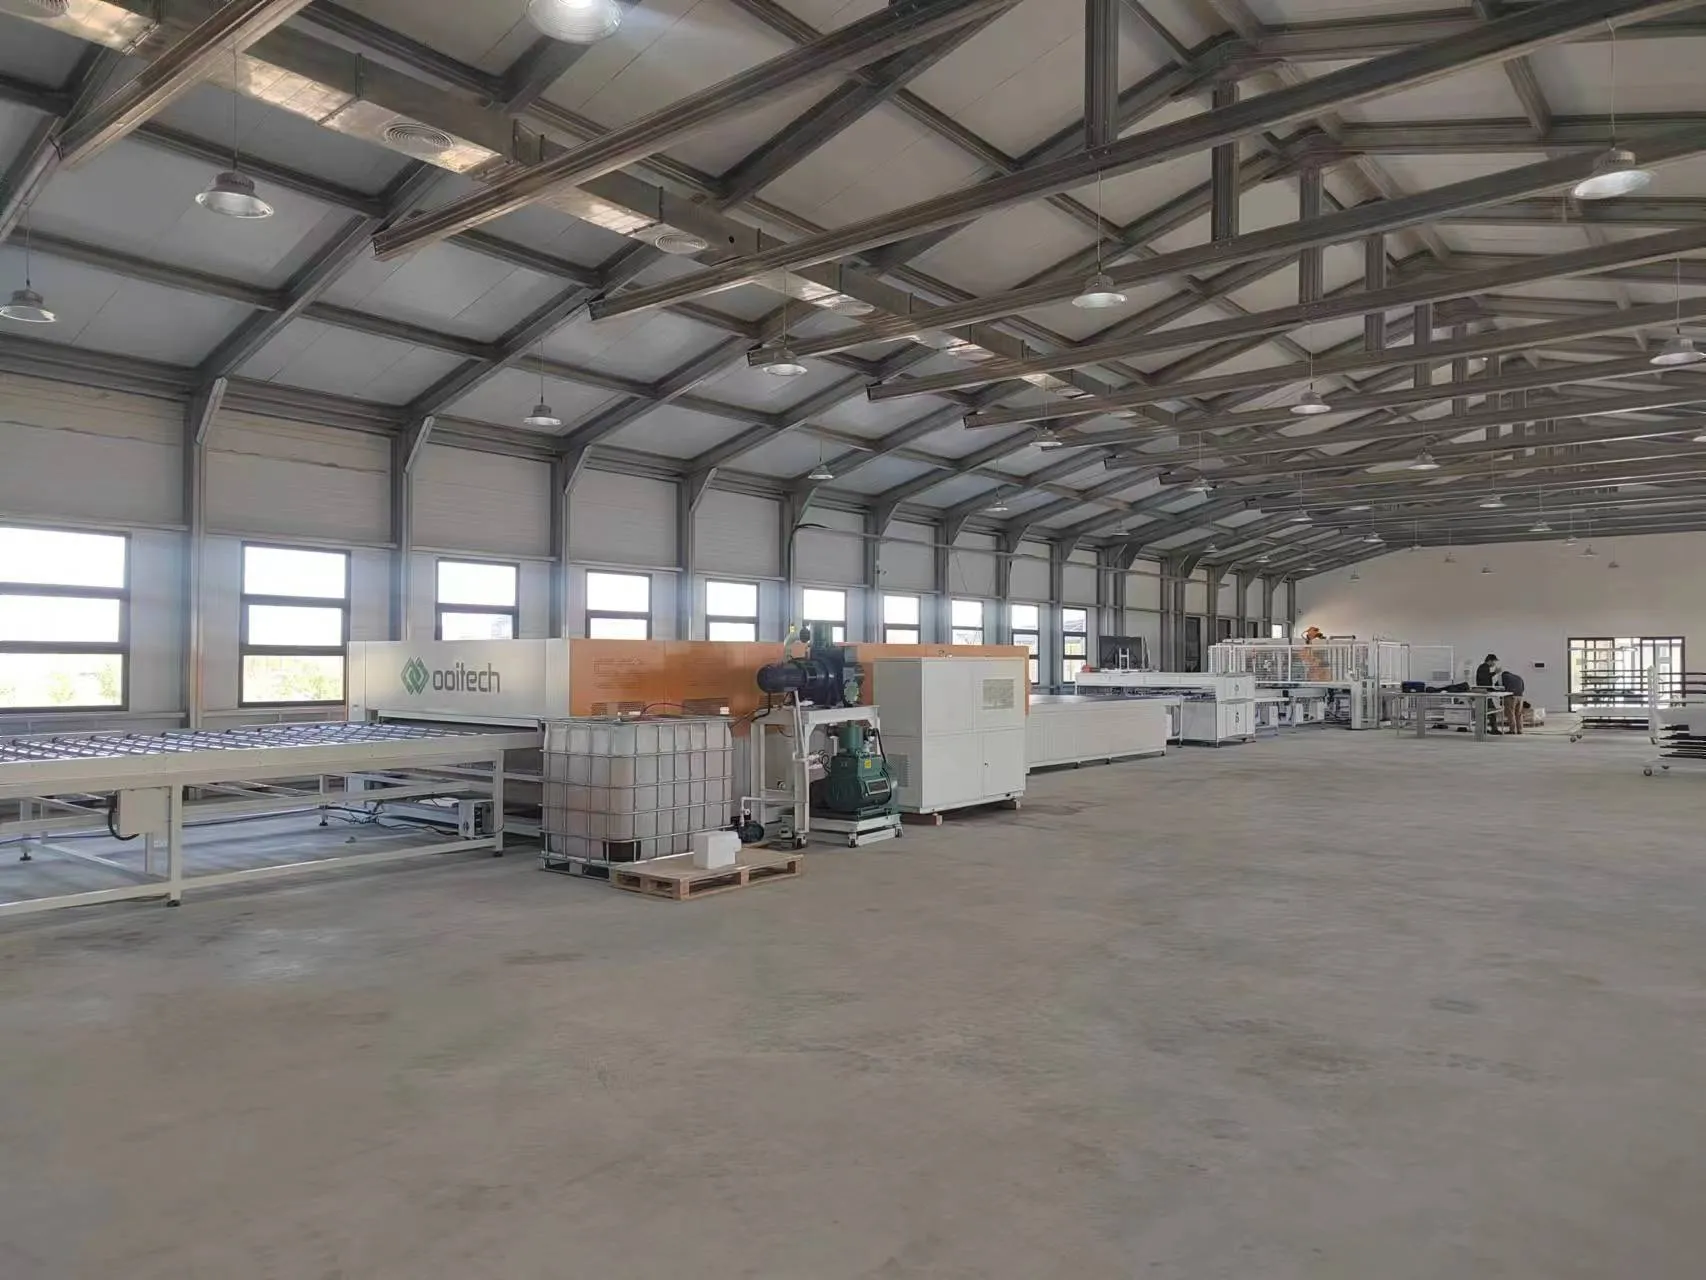
Ang laminator nagse-seal ng glass, encapsulant, solar cells at backsheet—o rear glass—sa isang matibay na istruktura.
Sa loob ng laminator, tinatanggal ng vacuum ang nakulong na hangin mula sa module stack. Ang heat at pressure ay nagpapatigas sa EVA o POE, na nagbubuklod sa lahat ng layer nang magkakasama.
Ang lamination recipe ay depende sa:
Uri ng encapsulant
Laki ng module
Kapal ng glass
Glass-backsheet o glass-glass structure
Cell technology
Mga kinakailangan ng material supplier
Ang karaniwang lamination cycle ay maaaring tumagal ng humigit-kumulang 10 hanggang 20 minuto, bagaman ang aktwal na oras ay nag-iiba ayon sa mga materyales at kagamitan.
Ang laminator ay madalas ang pinakamabagal na pangunahing proseso sa production line. Ang isang pabrika ay maaaring mangailangan ng ilang laminator na gumagana nang parallel.
Ito ay isang mahalagang punto kapag kinakalkula ang production capacity. Ang pag-install ng mas mabilis na stringer ay hindi magpapataas ng final module output kung ang lamination section ay hindi makakapagproseso ng mga panel sa parehong rate.
Ang kalidad ng lamination ay direktang nakakaapekto sa adhesion, electrical insulation, moisture resistance at inaasahang service life ng module.
11. Trimming at Post-Lamination Inspection Equipment
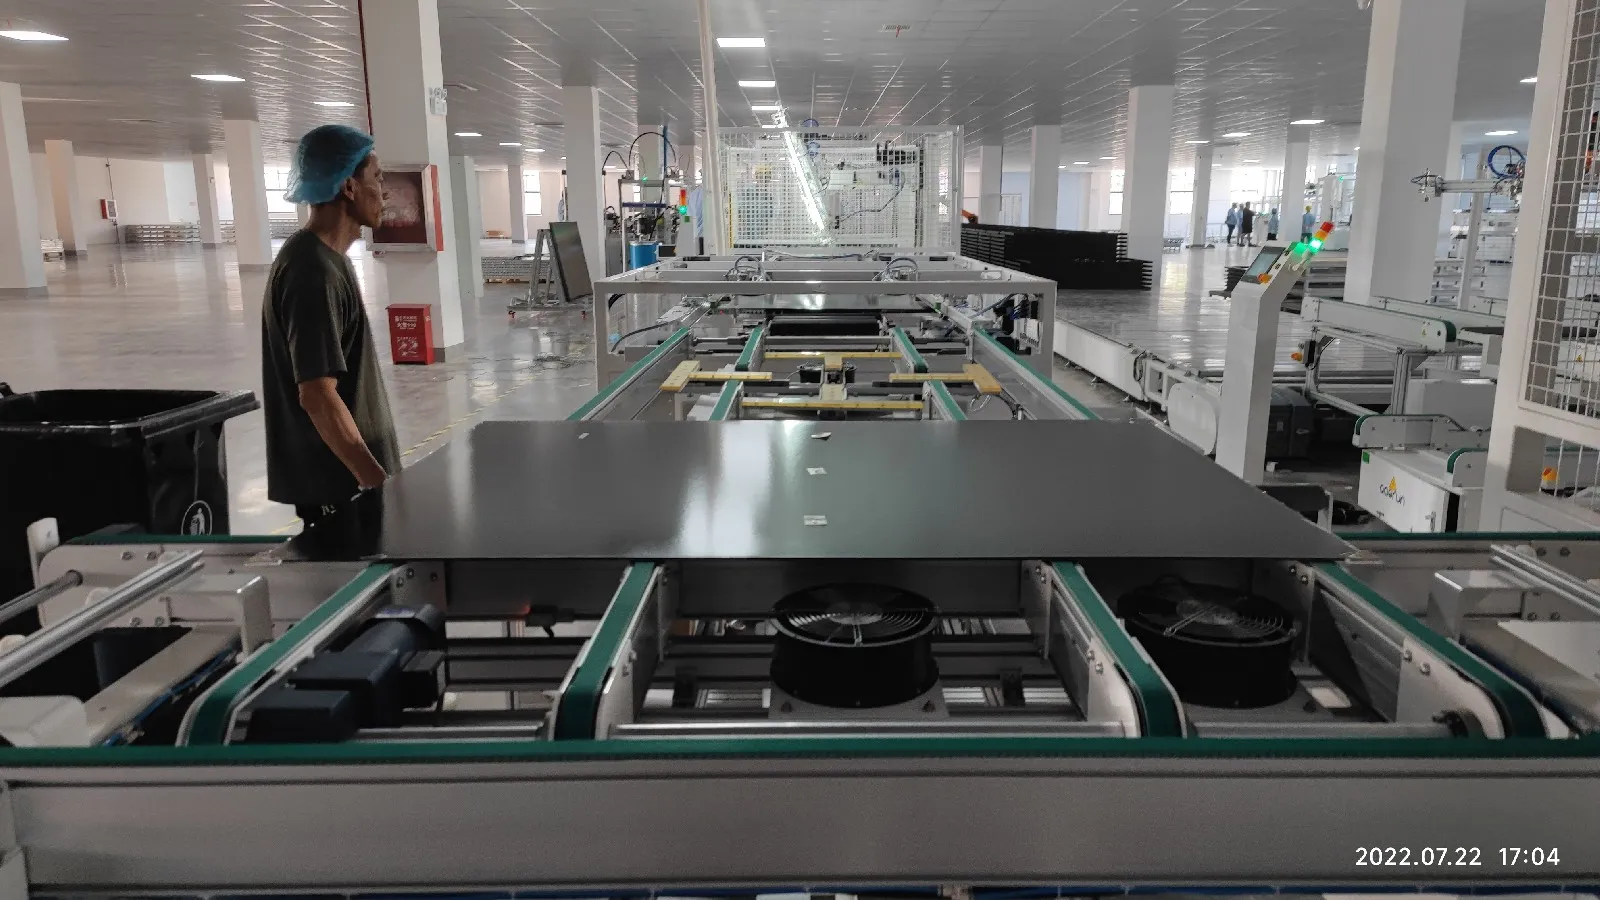
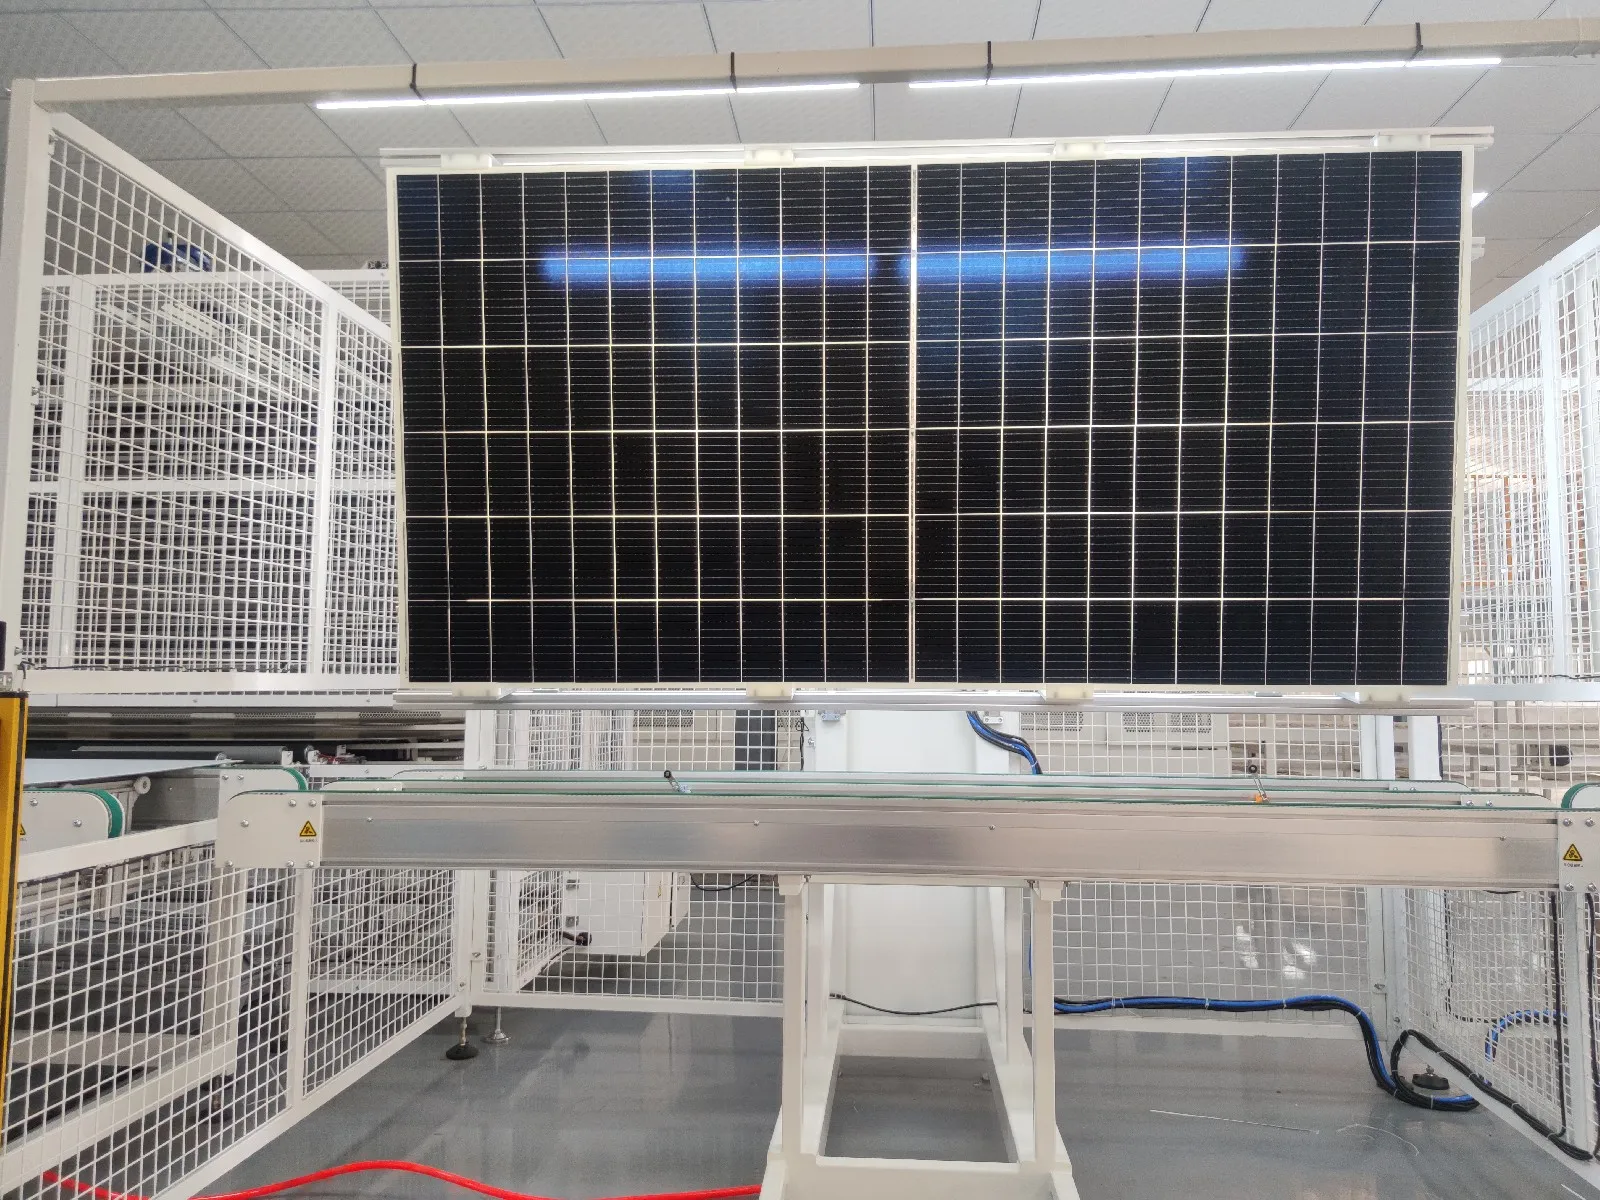
Pagkatapos ng lamination, may natitirang labis na EVA, POE o backsheet sa paligid ng mga gilid ng module. Ang materyal na ito ay dapat alisin bago ang framing.
Sa isang maliit na linya, maaaring manu-manong putulin ng mga operator ang mga gilid. Ang isang high-capacity automatic line ay karaniwang gumagamit ng edge-trimming machine.
Ang laminated module ay sinisiyasat din para sa:
Mga air bubble
Delamination
Encapsulant overflow
Mga gasgas
Pinsala sa glass
Paggalaw ng cell
Pag-alis sa posisyon ng string
Kontaminasyon sa loob ng laminate
Ang mga automatic turnover unit ay nagpapadali sa pagsusuri sa magkabilang panig ng module nang hindi umaasa sa manu-manong pagbuhat.
12. Frame Gluing at Framing Machine
Ang katumpakan ng framing ay pinapanatili sa ±1 mm na may diagonal difference sa loob ng ±1.5 mm, sa working range na hanggang 2,000 × 1,100 × 50 mm; ang frame gluing ay may stroke na hanggang 2,500 mm.
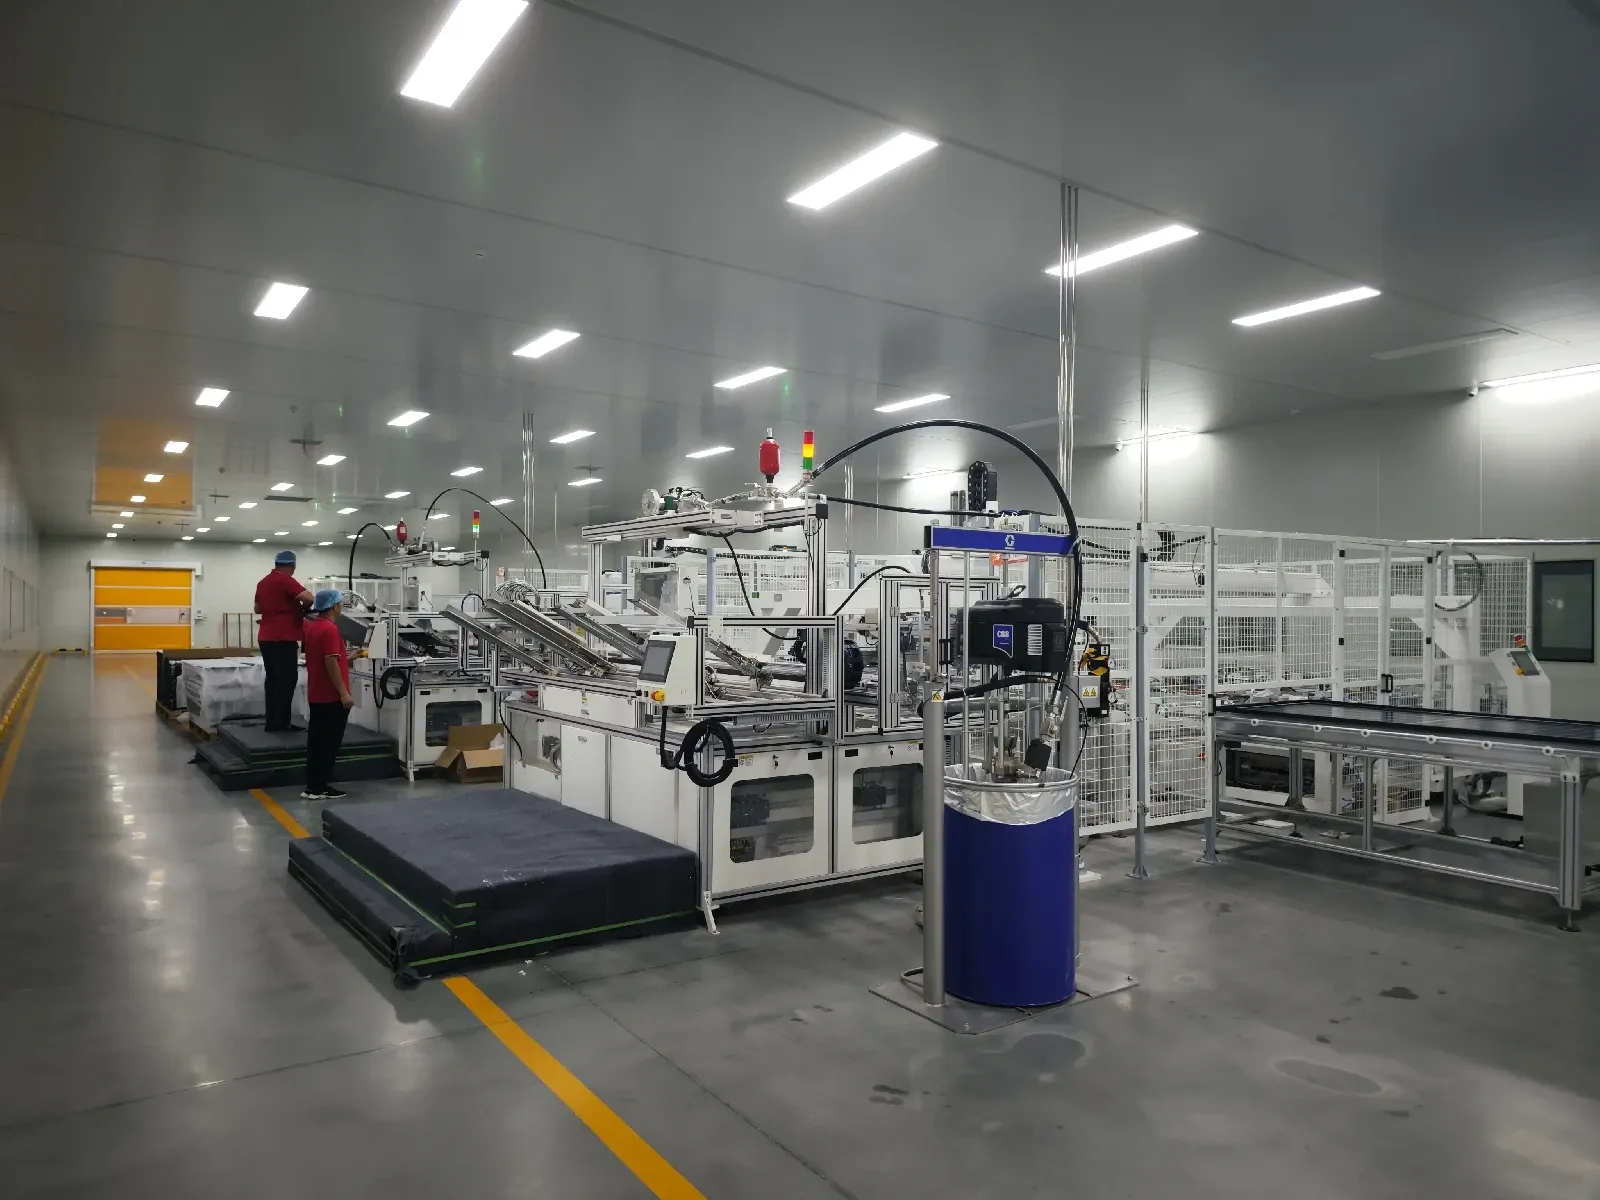

Karamihan sa mga conventional solar panel ay gumagamit ng aluminum frame, na inilalagay ng isang framing machine, upang protektahan ang mga gilid ng glass at magbigay ng mechanical support sa panahon ng transportasyon at pag-install.
Ang framing section ay maaaring may kasamang:
Automatic frame gluing machine
Aluminum frame loading system
Corner-key insertion equipment
Frame assembly machine
Pneumatic o hydraulic framing machine
Frame punching equipment
Ang sealant ay inilalagay sa loob ng aluminum profile bago ang apat na frame section ay pinindot sa paligid ng laminated module.
Ang tapos na frame ay dapat parisukat, matibay at maayos na naka-seal. Ang mga karaniwang framing defect ay kinabibilangan ng maluwag na sulok, kulang na sealant, labis na sealant, gasgas at maling sukat ng frame.
Ang frameless glass-glass module ay maaaring hindi na kailanganin ang prosesong ito, depende sa disenyo ng produkto.
13. Junction Box Installation Machines
Ang junction-box welding ay may cycle na 16 segundo o mas mababa sa ±0.1 mm CCD positioning, na may qualified rate para sa welding tension na inaasahang nasa o malapit sa 100%.
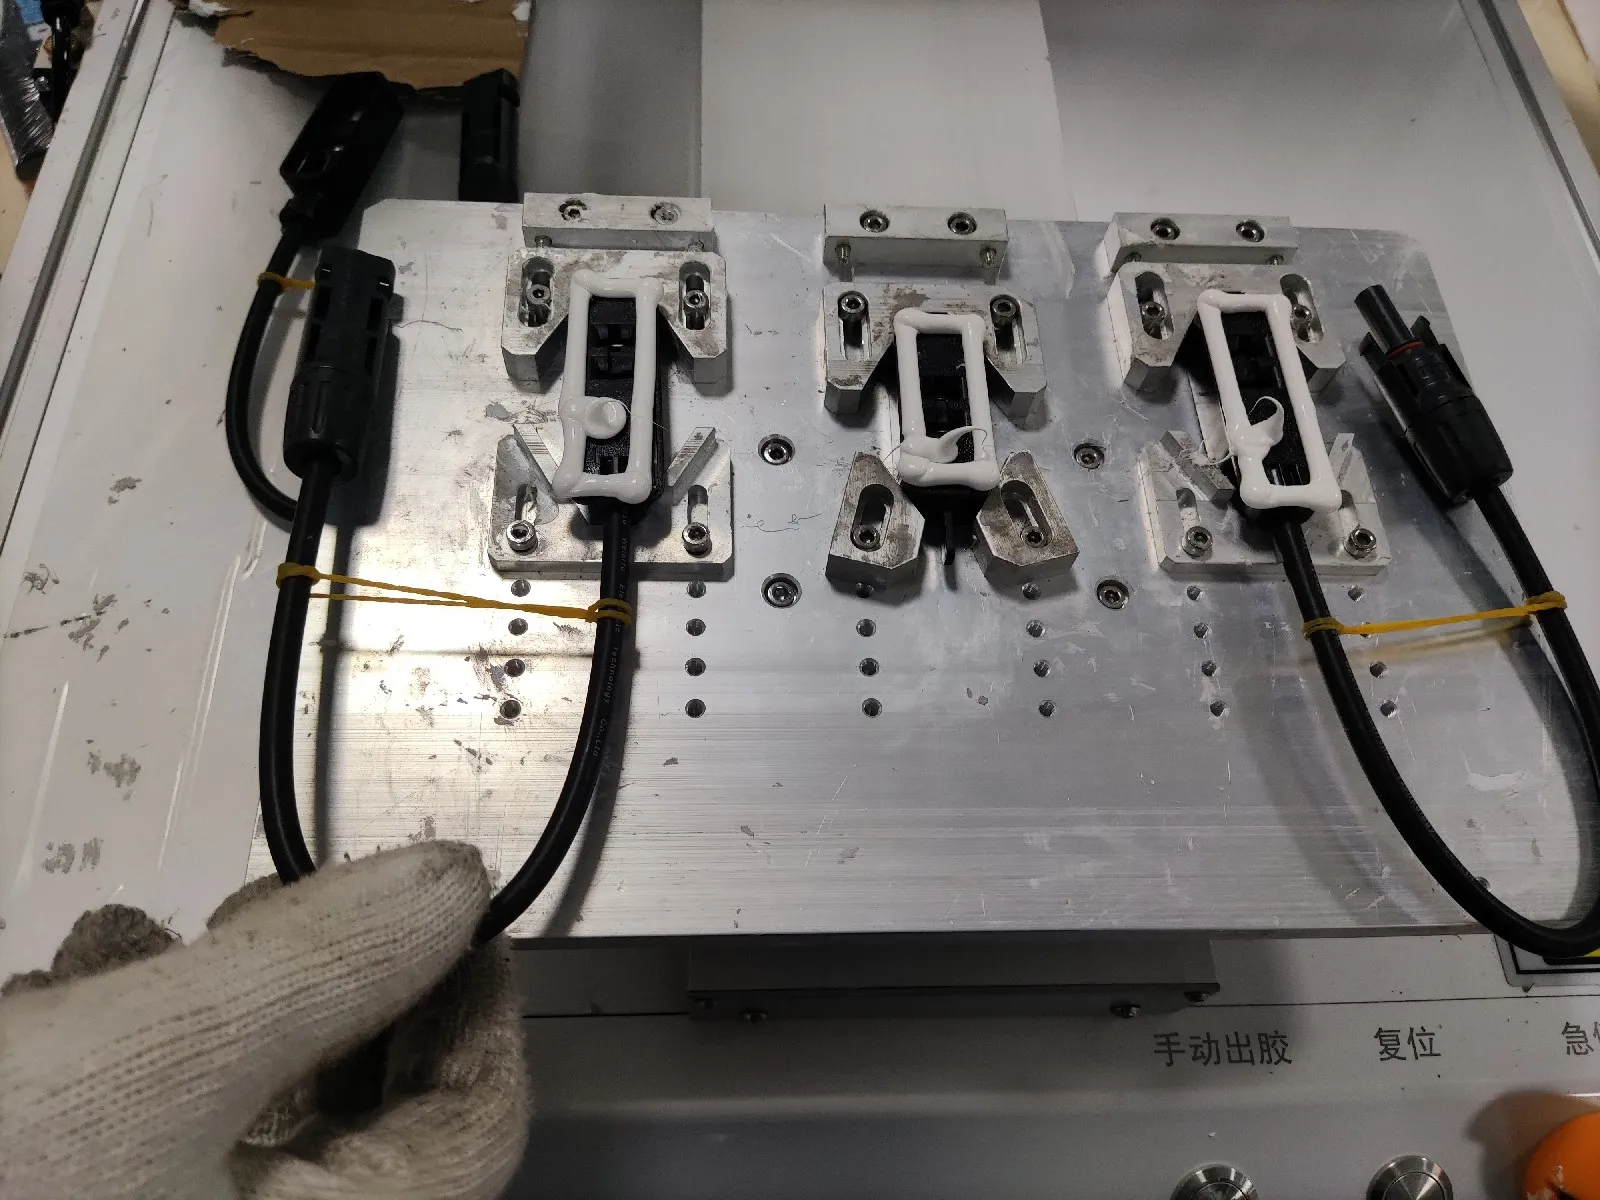
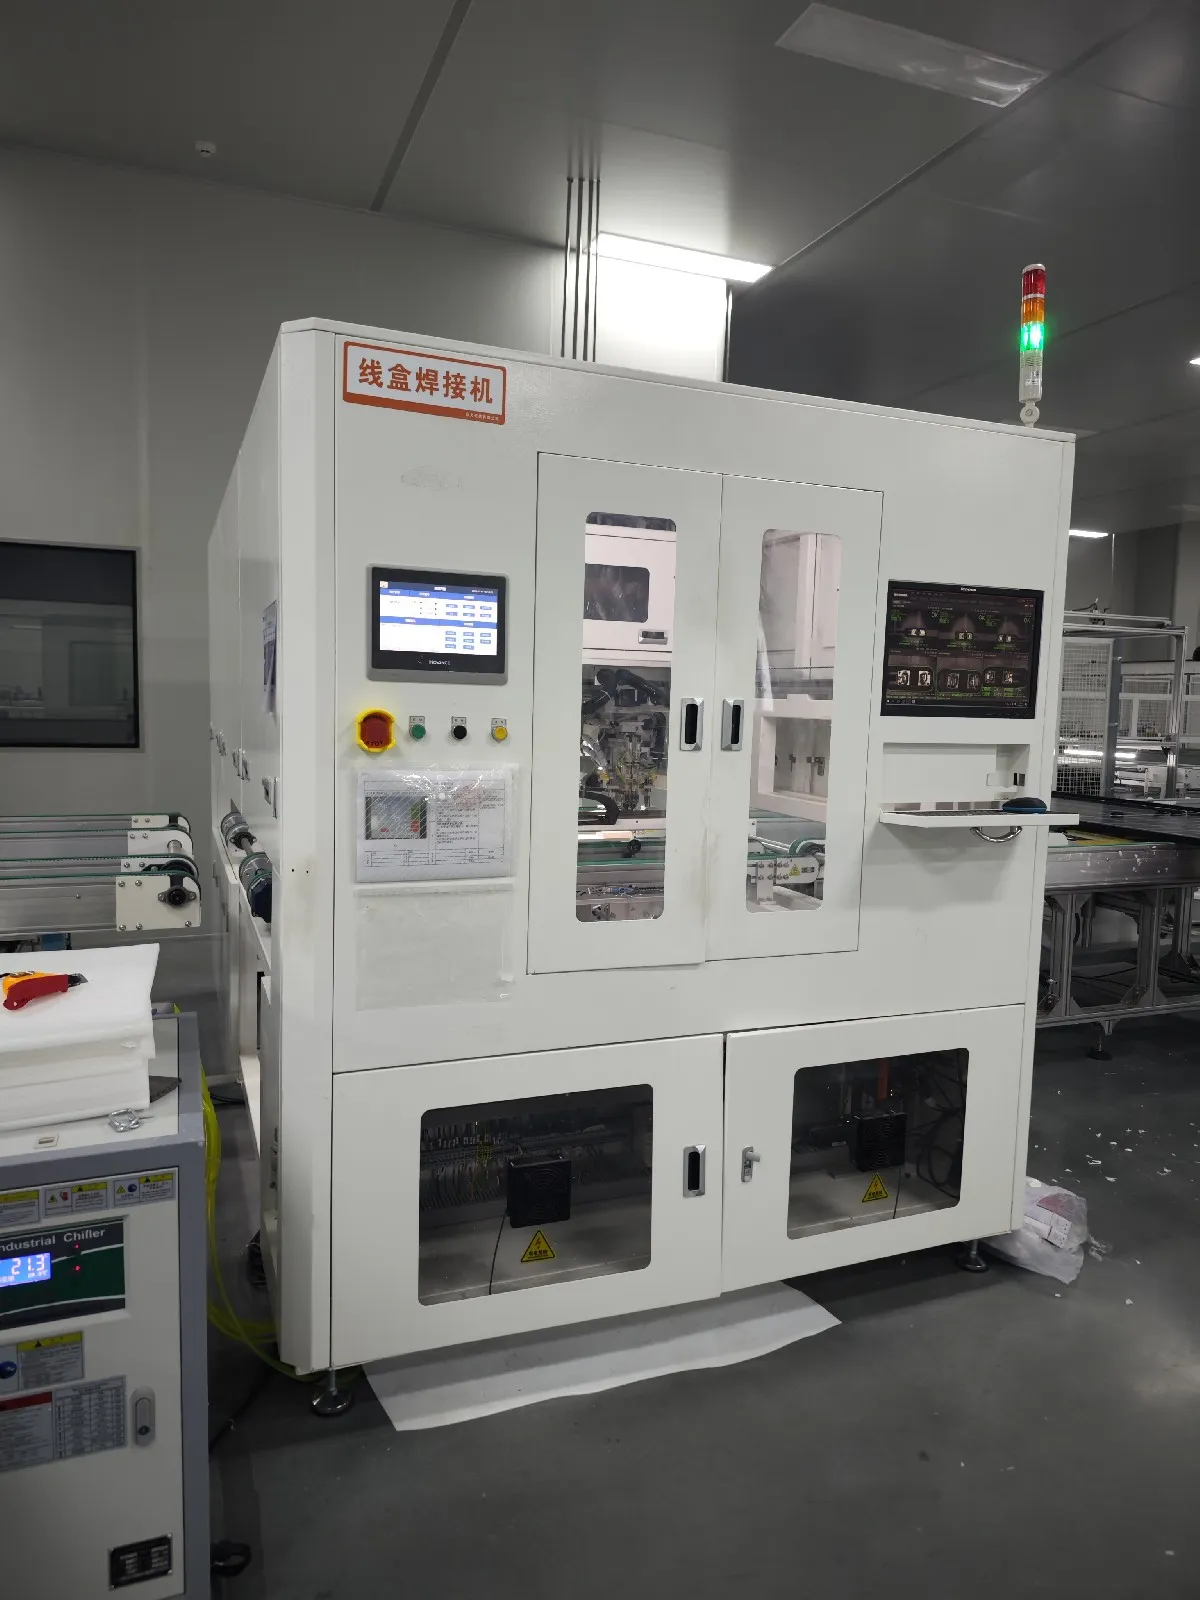
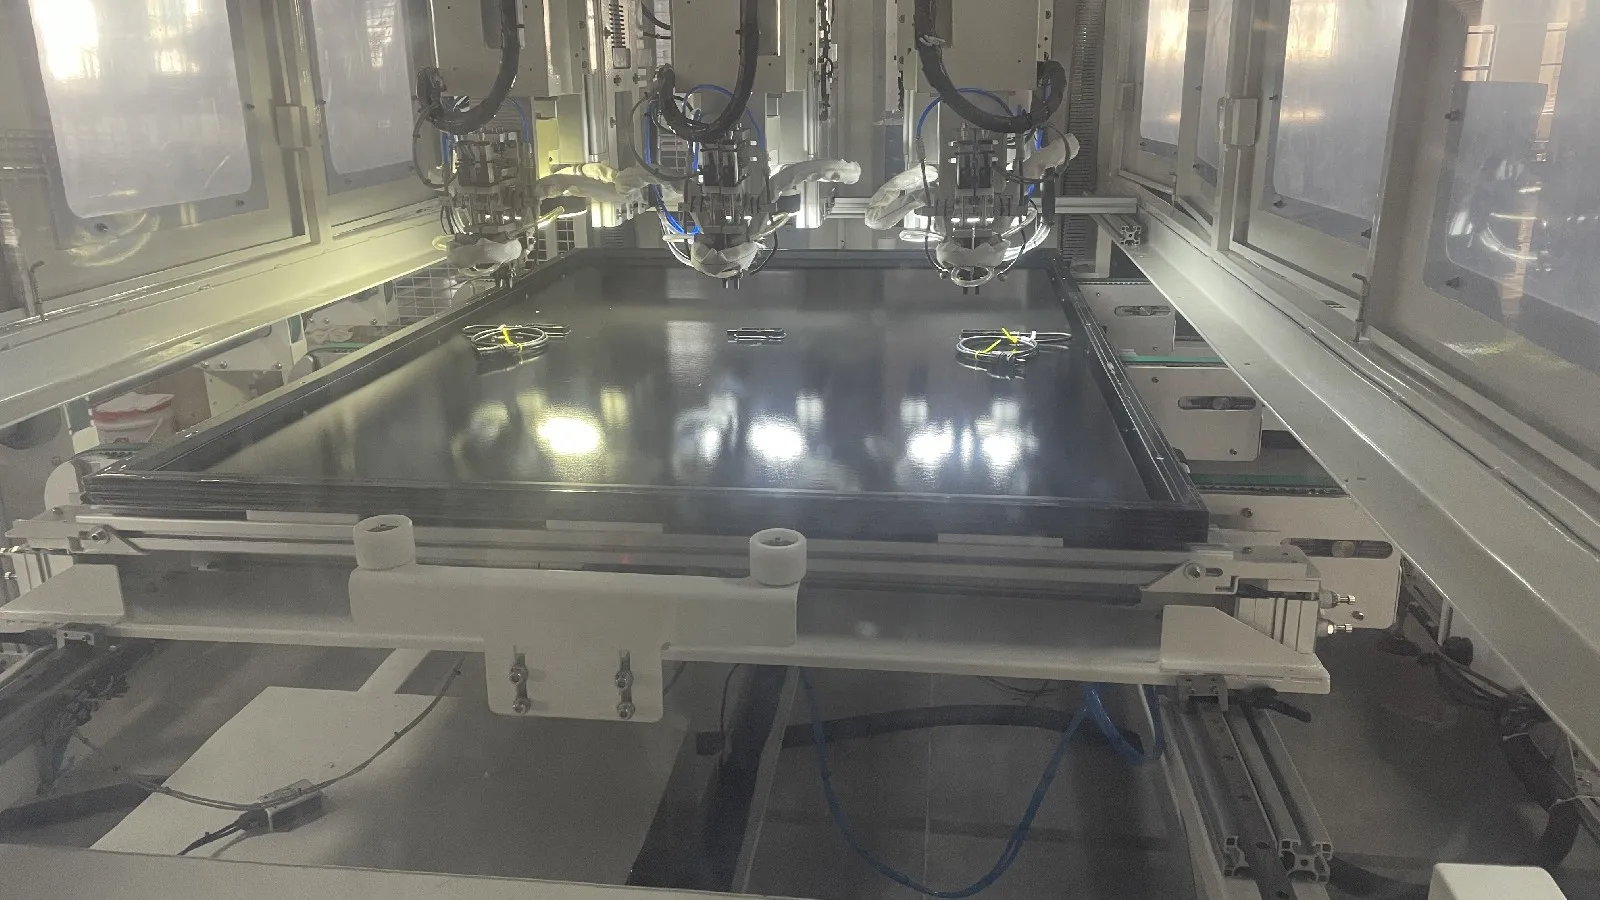
Kinokolekta ng junction box ang electrical output mula sa cell circuit at nagbibigay ng koneksyon sa pagitan ng module at ng panlabas na PV system. Nakakabit ito sa isang junction box welding machine.
Maaaring kabilang sa proseso ng junction box ang:
Pagpoposisyon ng junction box
Paglalagay ng silicone o adhesive
Paghihinang ng lead-out ribbon
Automatic terminal welding
Pagpuno ng AB glue
Potting
Inspeksyon ng cable at connector
Ang junction box soldering machine ay nag-uugnay sa mga lead-out ribbon ng module sa mga terminal ng junction box. Ang dispensing o potting machine naman ay naglalagay ng sealant o filling material upang protektahan ang mga electrical connection laban sa moisture, paggalaw at corrosion.
Ang adhesive at potting material ay dapat makatanggap ng sapat na curing time bago ang final testing at packaging.
14. Final EL Tester
Ang Final EL ay karaniwang ang mas mataas na resolution sa dalawang pagsusuri, na may apat na camera sa 5,440 × 3,648 pixels at imaging precision na humigit-kumulang 0.5 mm bawat pixel sa isang kasalukuyang makina.
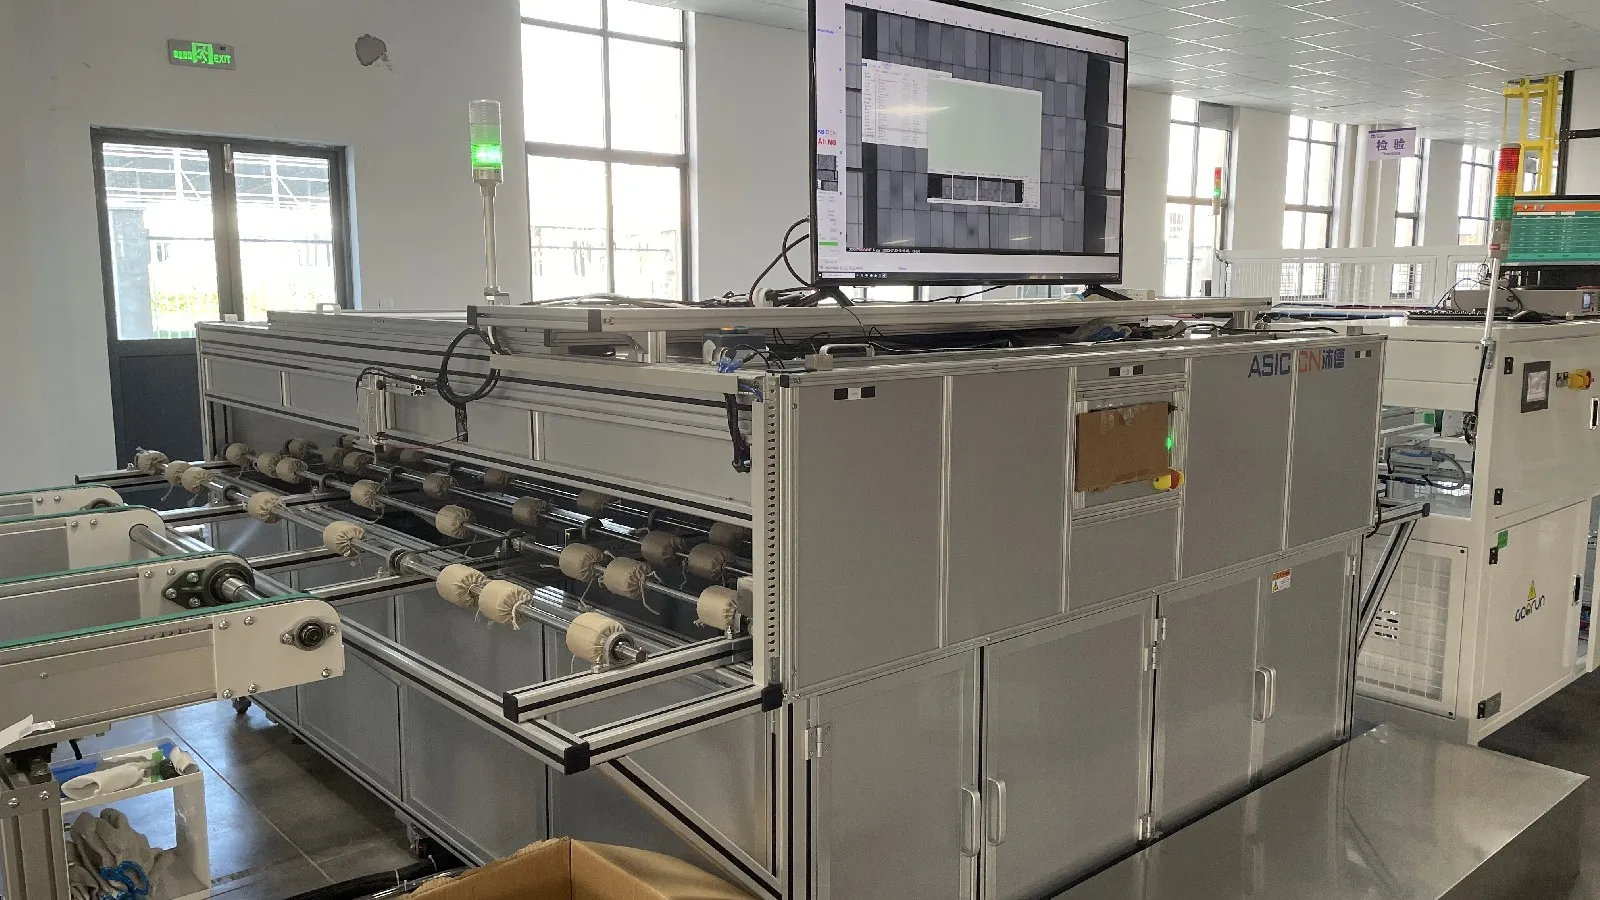
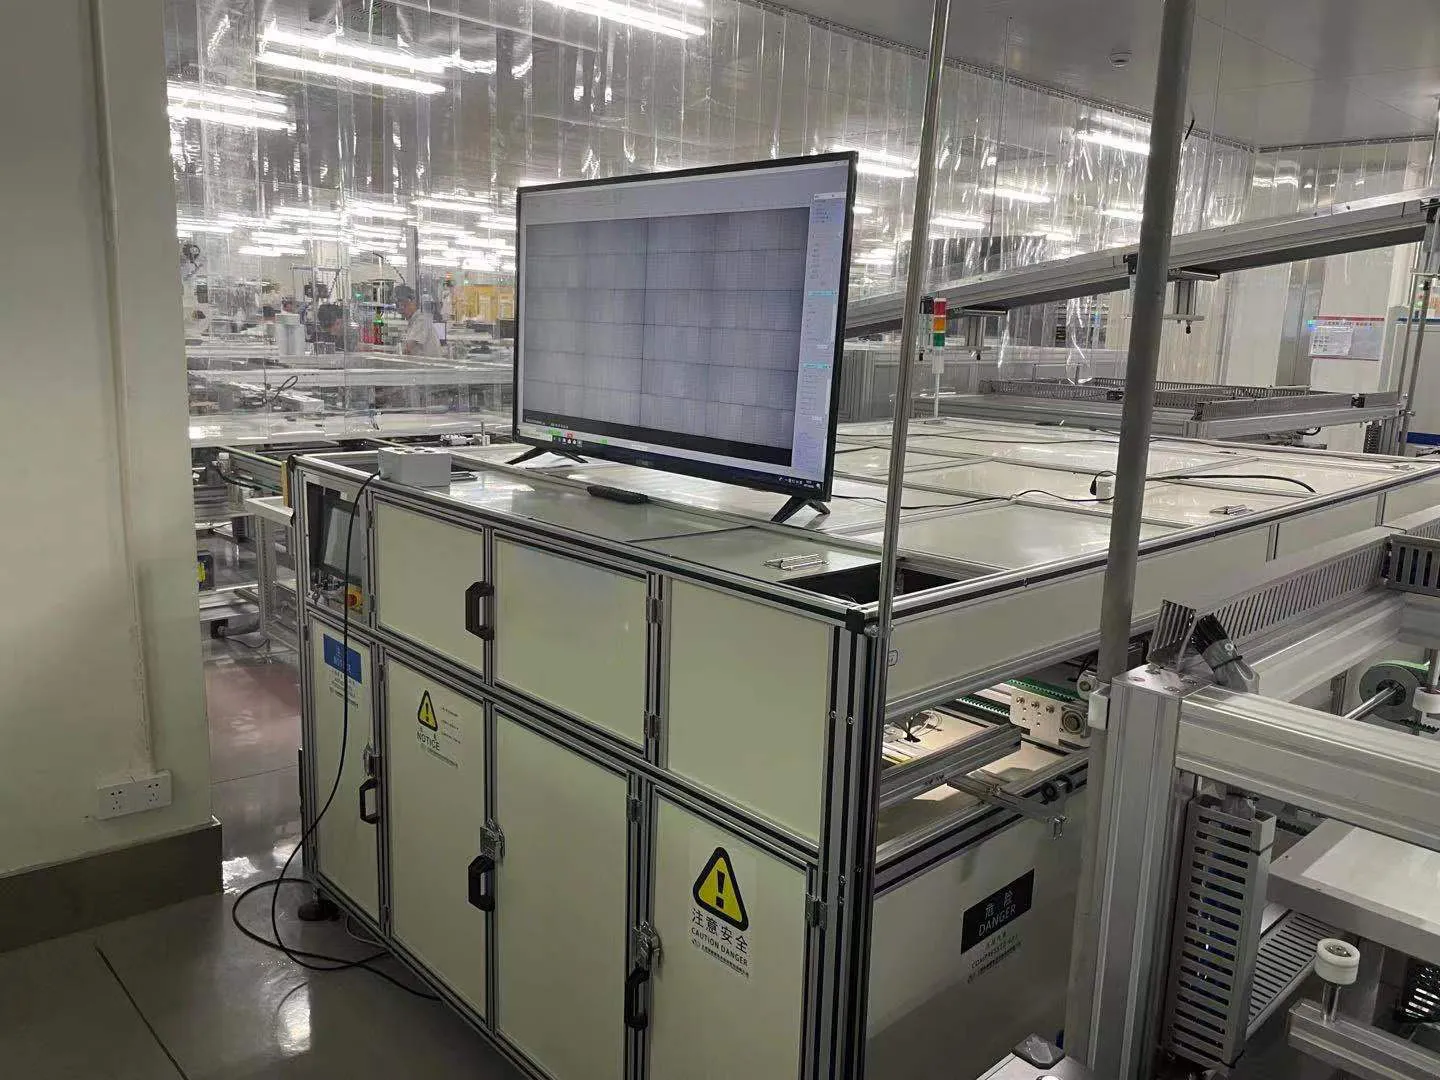
Ang pangalawang EL test ay karaniwang ginagawa pagkatapos ng lamination o final module assembly.
Kailangan ang pagsusuring ito dahil maaaring may mga bagong microcrack na maipasok sa panahon ng lamination, trimming, framing o material handling.
Maaaring ipakita ng final EL image ang:
Mga microcrack ng cell
Mga sirang cell
Mga nadiskonektang finger
Mahinang solder joint
Mga sirang busbar
Mga lugar na walang electrical activity
Mga pagkakagambala sa string
Makakatulong ang automatic image-analysis software sa pag-uuri ng mga depekto, ngunit kailangan pa rin ng manufacturer ng malinaw na acceptance standards. Dapat tukuyin ng system kung aling mga depekto ang katanggap-tanggap, alin ang nangangailangan ng rework at alin ang nagreresulta sa pagtanggi.
15. Solar Simulator at I-V Tester
Ang sun simulator ay binibigyan ng grado batay sa spectrum match, kung saan ang A+ class window ay nasa pagitan ng 0.875 at 1.125, sa irradiance mula 200 hanggang 1,200 W/m² at cycle time na humigit-kumulang 25 segundo.
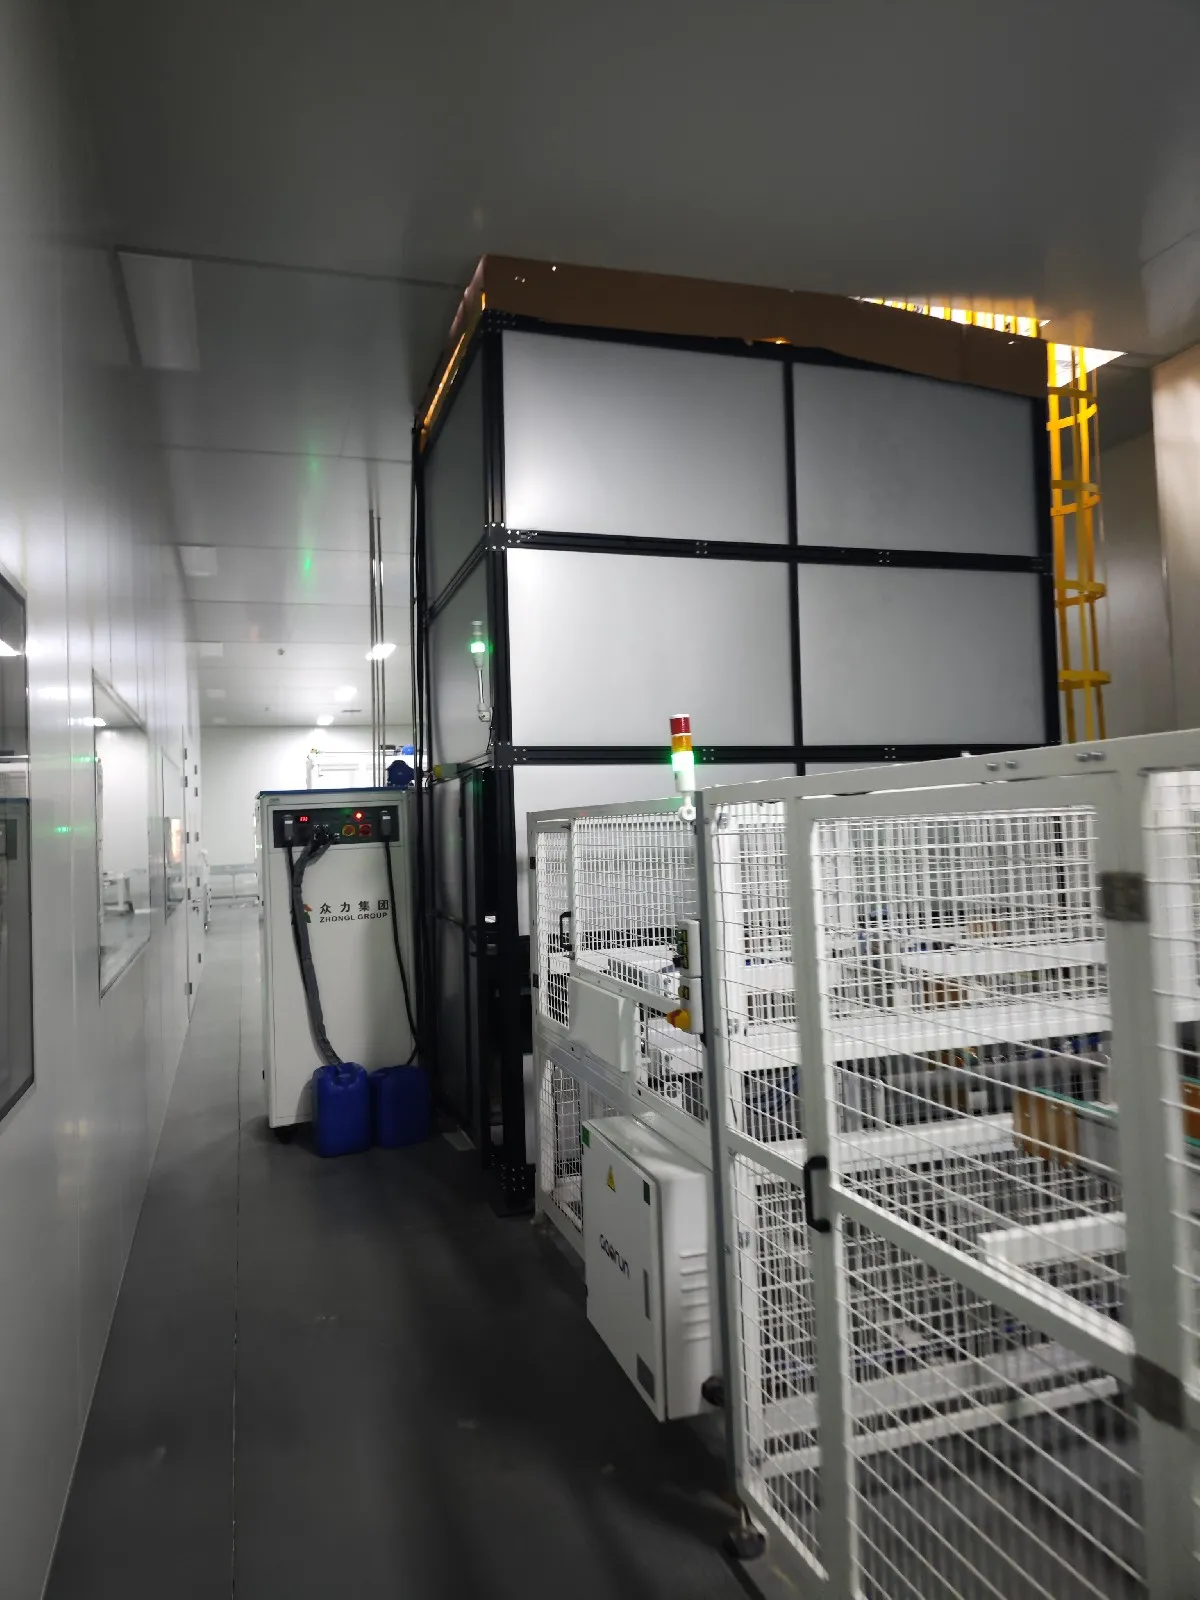
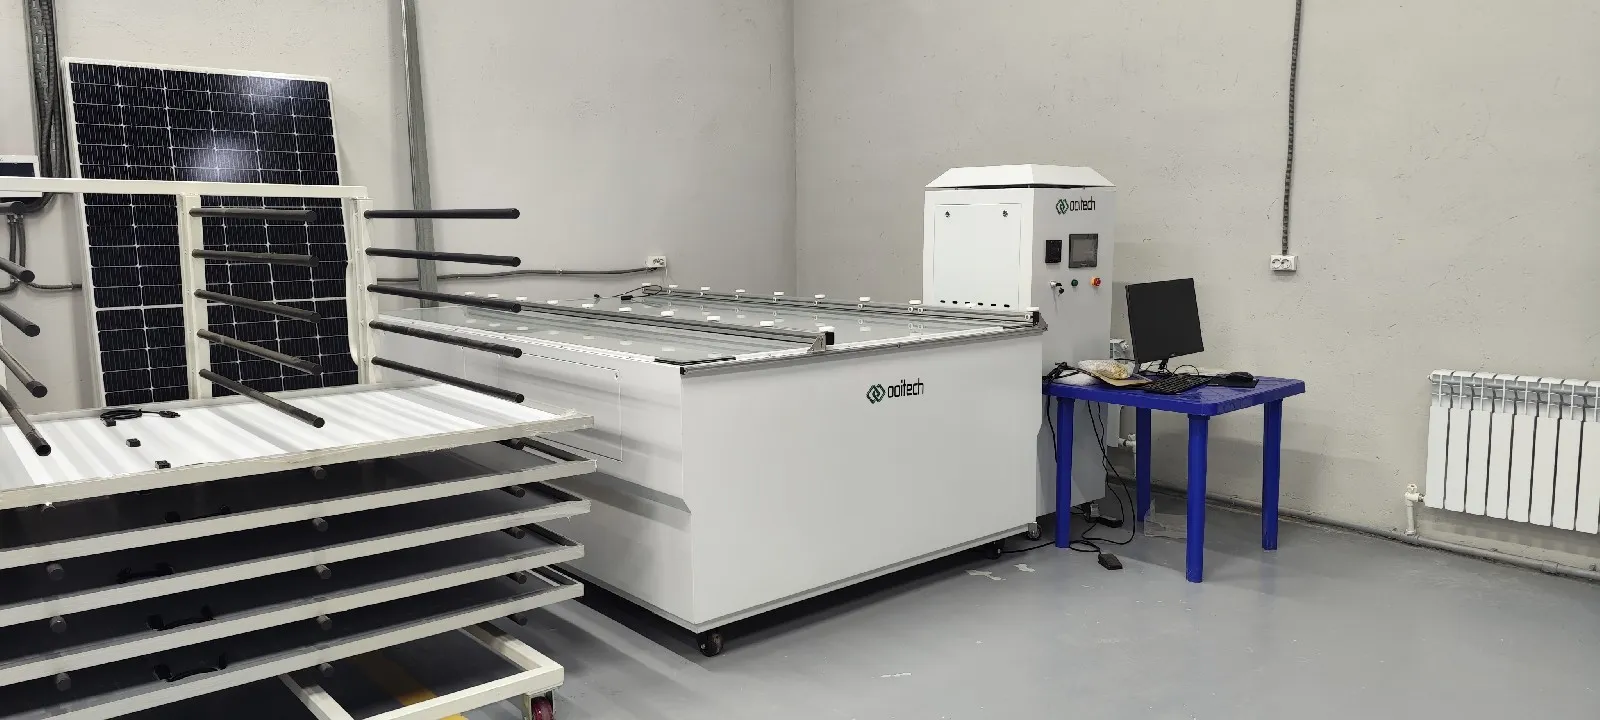
Ang solar simulator, na kilala rin bilang flash tester o I-V tester, ay sumusukat sa electrical performance ng natapos na solar panel sa ilalim ng kontroladong ilaw.
Itinatala ng tester ang mga parameter kabilang ang:
Maximum power
Open-circuit voltage
Short-circuit current
Operating voltage
Operating current
Fill factor
Module efficiency
Kumpletong I-V curve
Ang nasusukat na power ay ginagamit upang bigyan ng grado ang panel at bumuo ng nameplate o production label nito.
Ang solar simulator ay dapat may angkop na spectral match, light uniformity at stability. Ang bilis ng testing nito ay dapat ding tumugma sa production capacity ng iba pang bahagi ng linya. Kung hindi, ang mga natapos na panel ay magsisimulang mag-ipon sa harap ng testing station.
16. Safety Testing Equipment
Ang hi-pot at insulation testers ay tumatakbo mula 0.1 kV hanggang 10 kV na may leakage current na sinusukat sa milliamps, at ang ground-continuity testing ay naglalapat ng programmable 5–60 A sa isang range na umaabot hanggang milliohms.
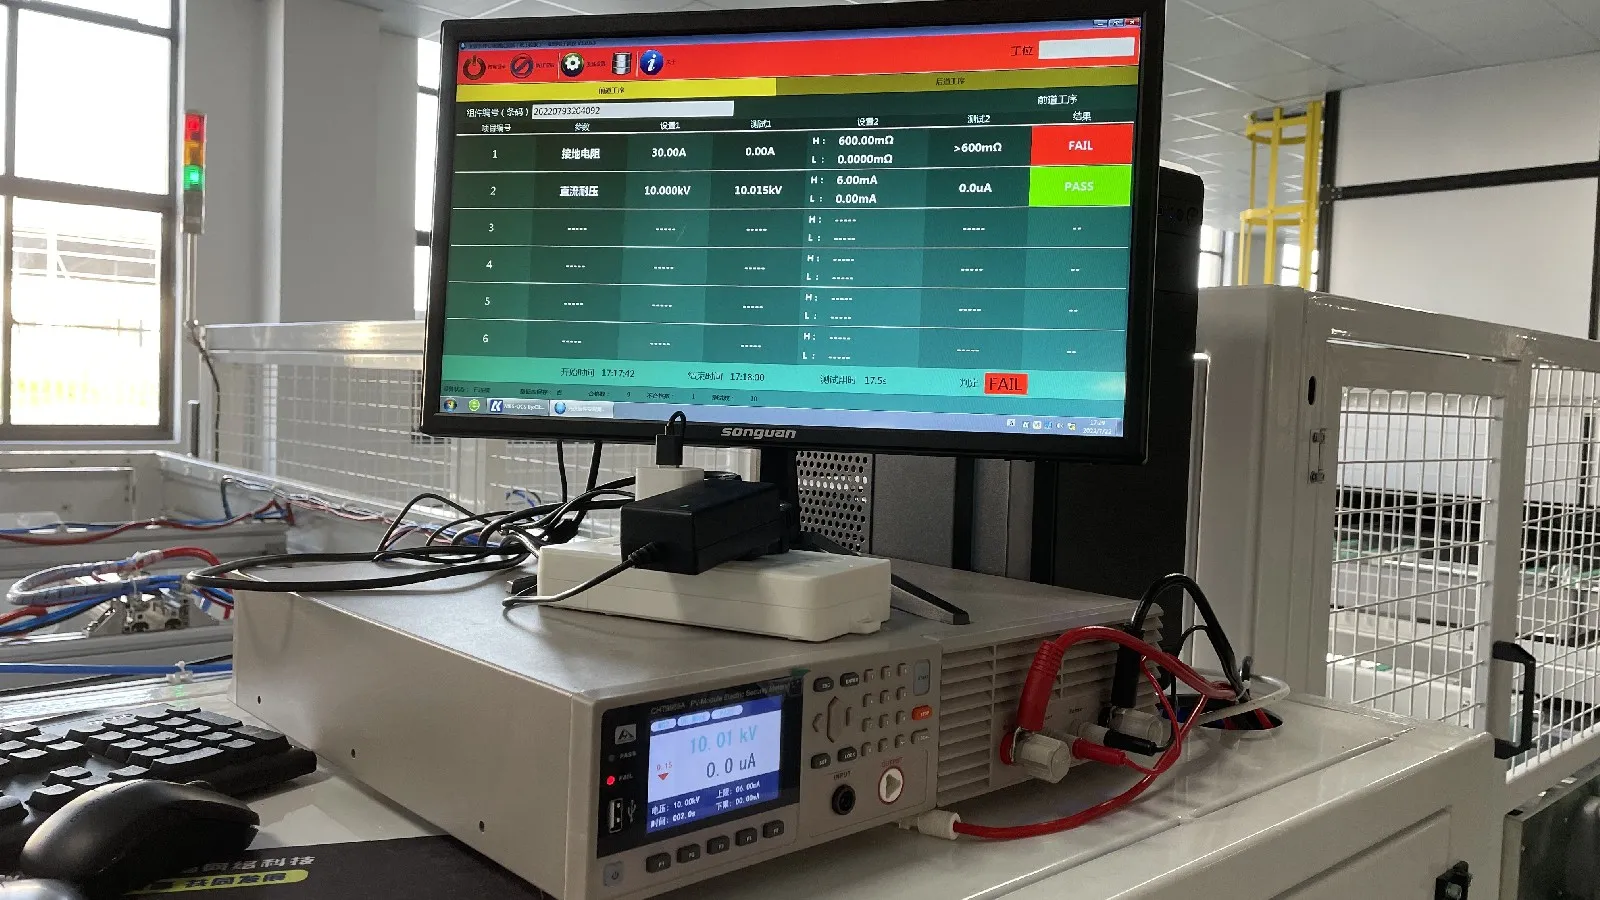
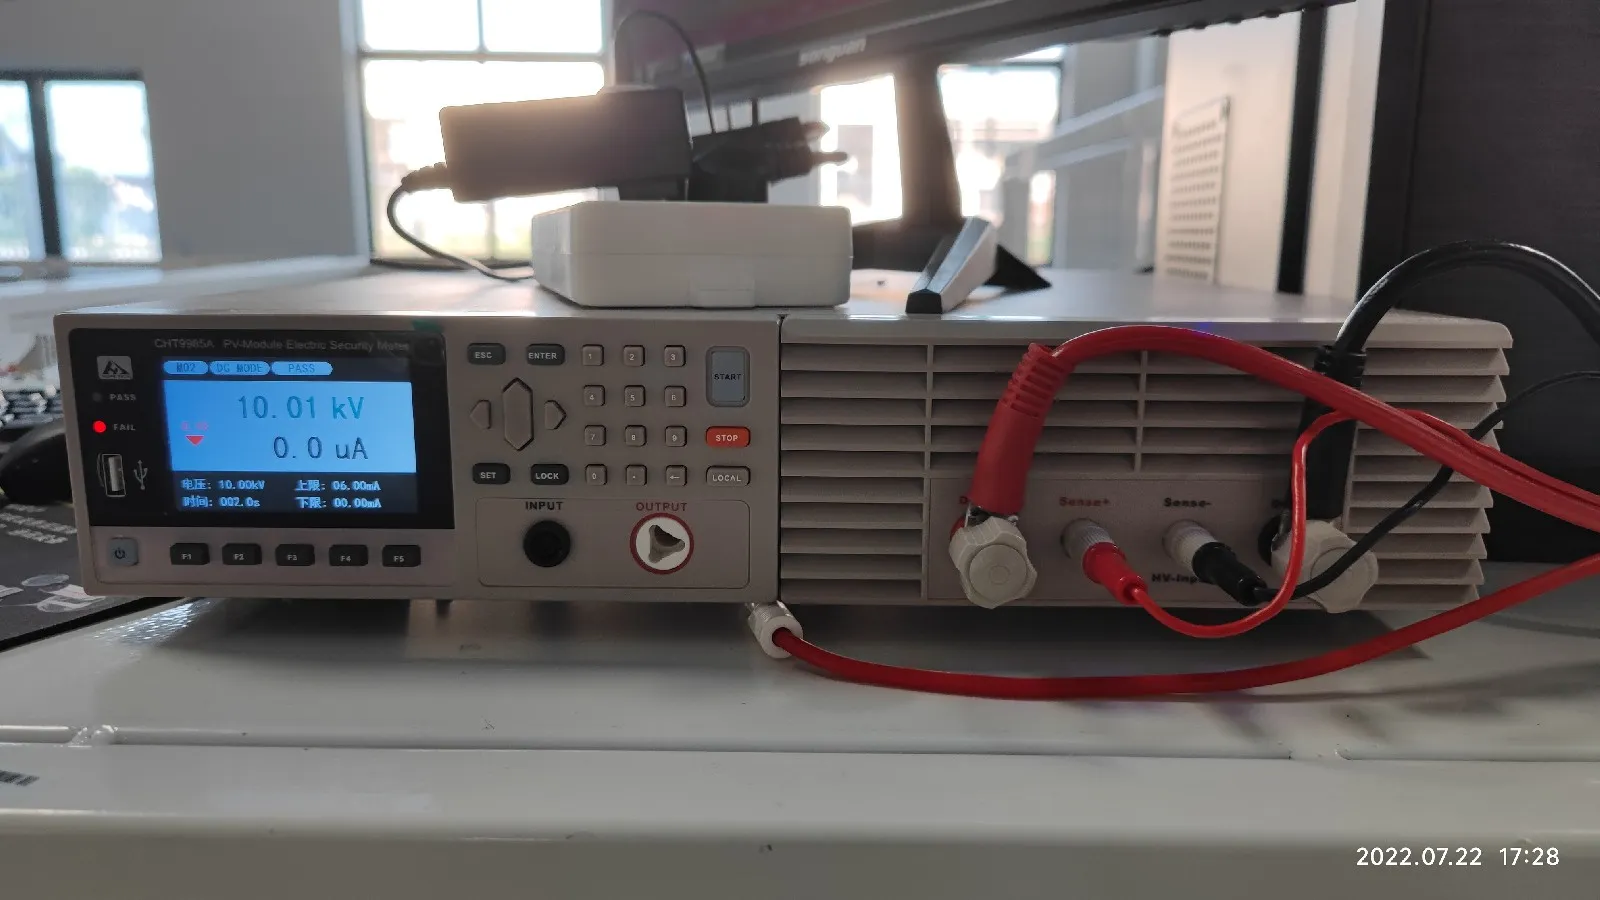
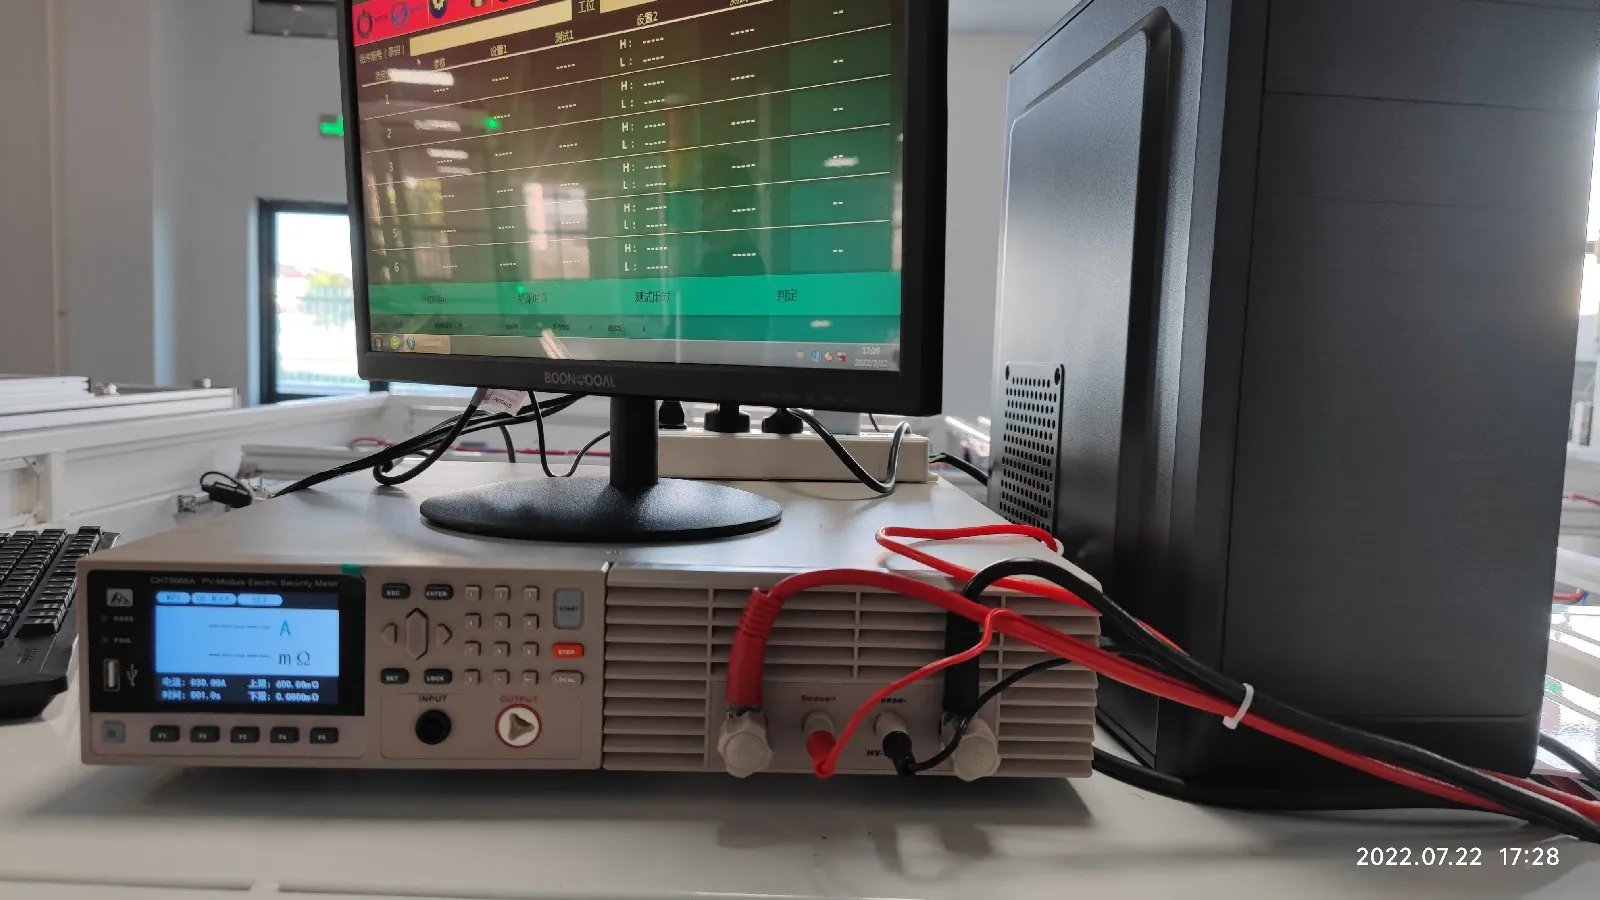
Ang electrical output ay isa lamang bahagi ng final quality control. Dapat ding maging ligtas sa kuryente ang panel.
Kasama sa karaniwang safety-testing equipment ang:
Hi-pot tester
Insulation resistance tester
Ground continuity tester
Leakage current tester
Ang hi-pot test ay naglalapat ng mataas na boltahe sa pagitan ng internal electrical circuit at module frame upang i-verify ang integridad ng insulation.
Sinusukat ng ground continuity test ang electrical connection sa pagitan ng aluminum frame at mga grounding point nito. Sinusuri ng insulation testing kung ang module ay makakapag-operate nang ligtas nang walang mapanganib na leakage path.
Ang mga ito ay mahahalagang production test, hindi opsyonal na quality check.
17. Labeling, Sorting at Packaging Line
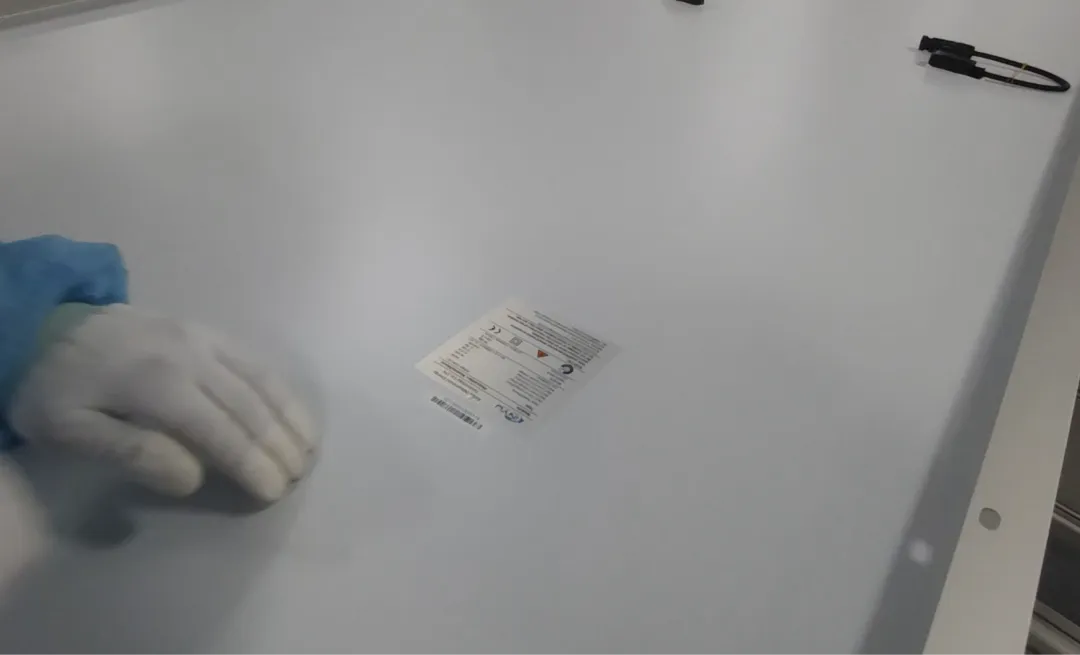
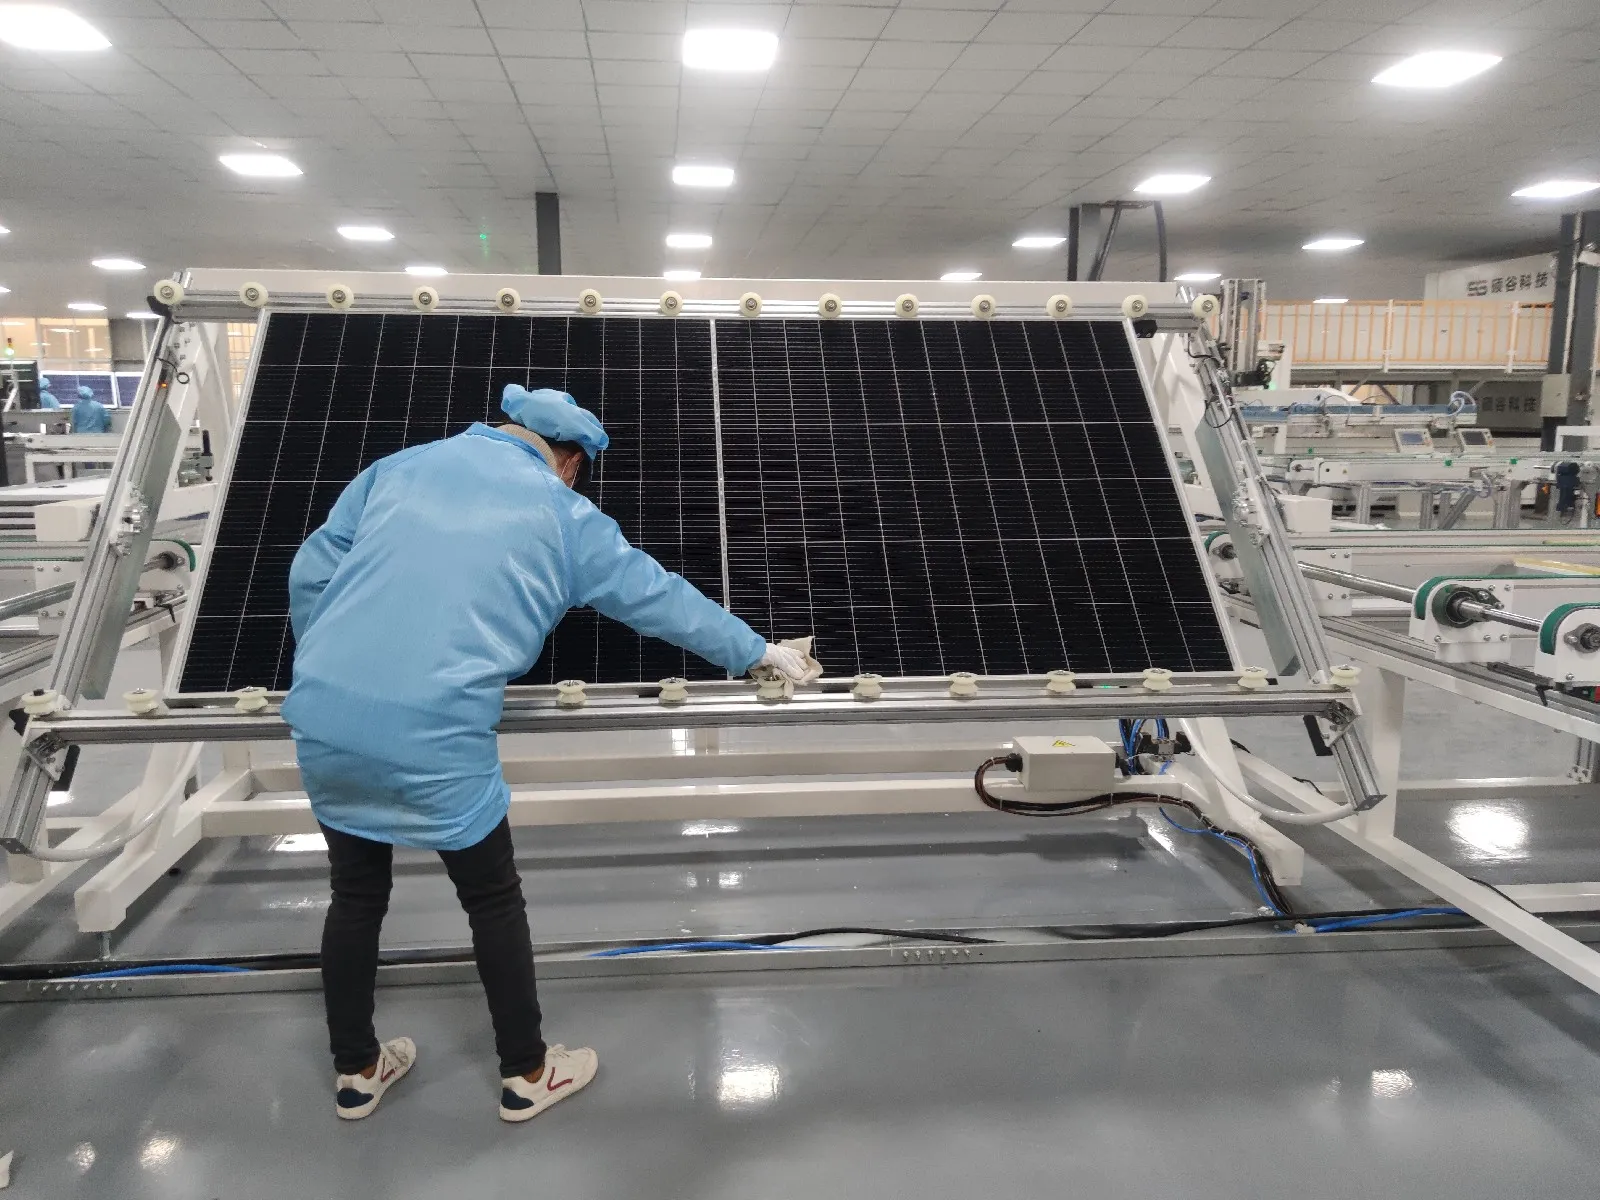
Pagkatapos makapasa ng panel sa electrical, safety, EL at visual inspection, ipi-print ng pabrika ang product label nito at itinatala ang final test results.
Karaniwang tumatanggap ang bawat module ng natatanging serial number. Sa isang automatic line, ang numerong ito ay maaaring ikonekta sa isang MES o traceability system.
Maaari nang masubaybayan ng pabrika ang isang natapos na module pabalik sa impormasyon tulad ng:
Batch ng solar cell
Stringer production data
Mga EL image
Layup station
Laminator recipe
Framing station
Resulta ng I-V test
Resulta ng safety test
Petsa at shift ng produksyon
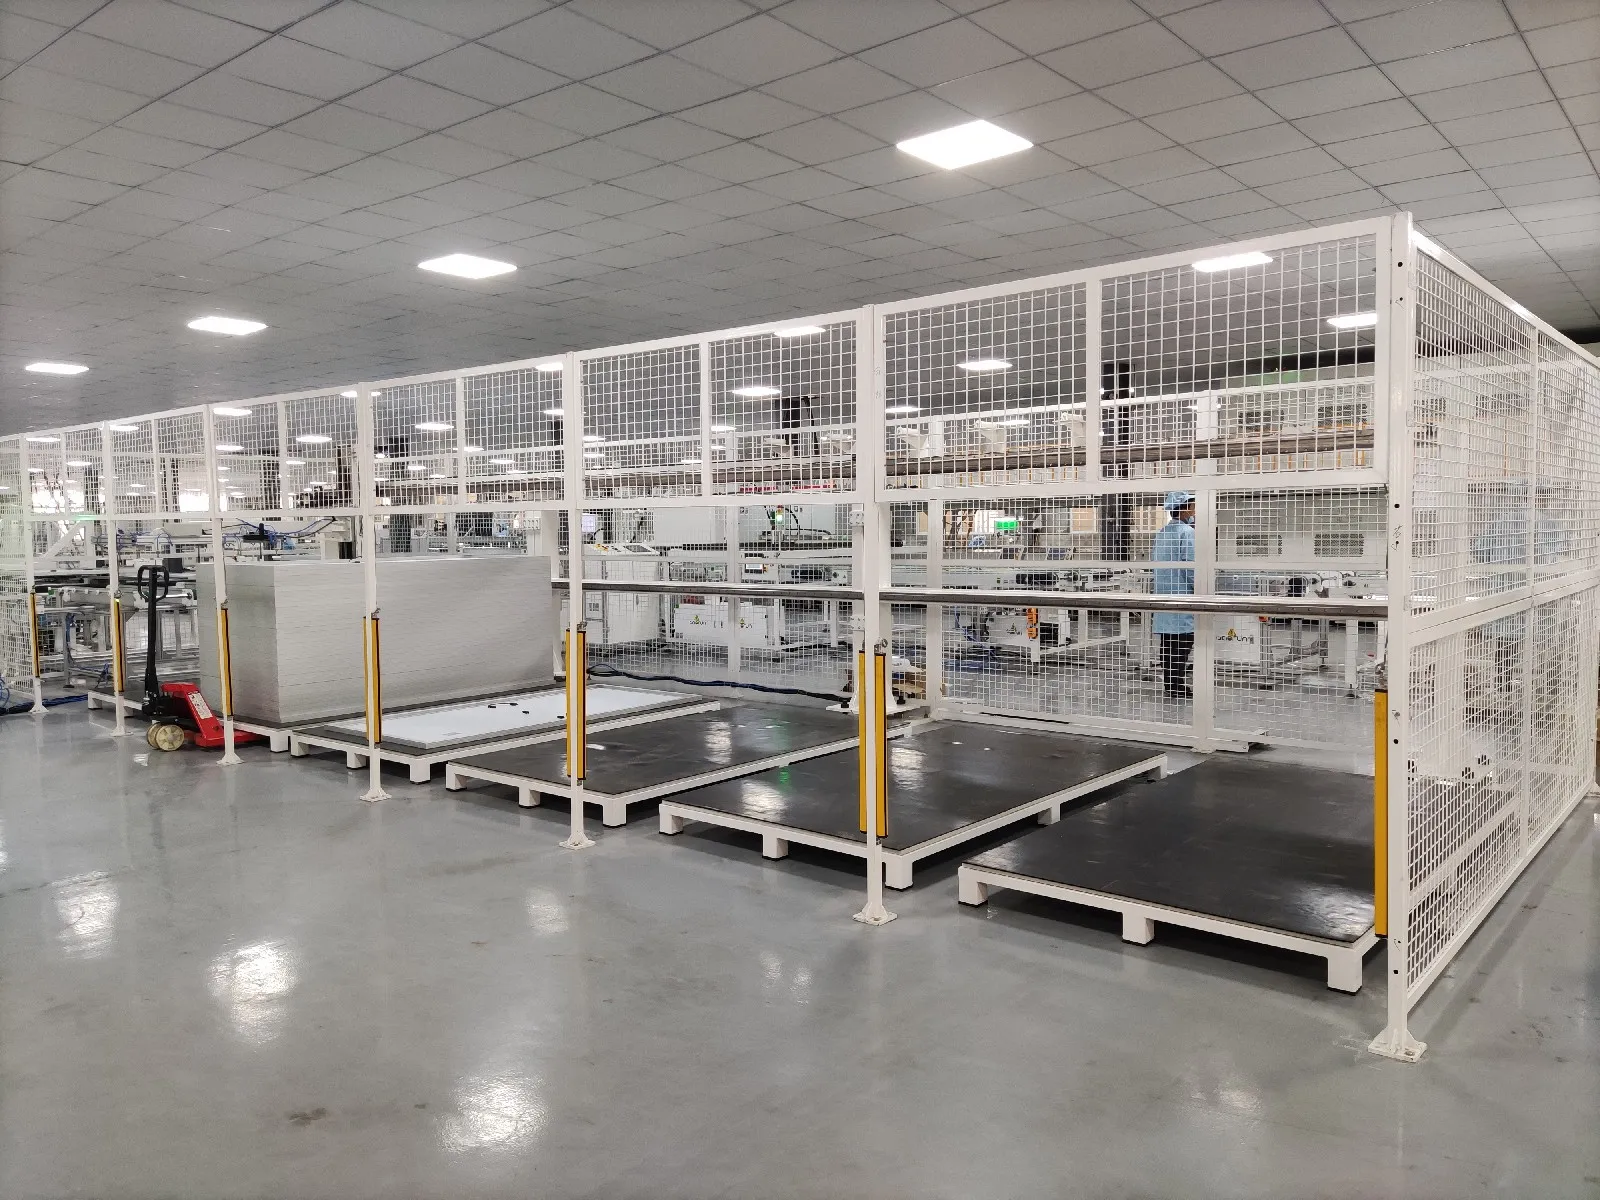
Ang mga natapos na module ay pinagbubukod-bukod ayon sa power class, isinasalansan kasama ng mga protective material at ipinapack para sa transportasyon.
Maaaring mukhang simpleng proseso ang packaging, ngunit ang maling pagsasalansan o hindi sapat na proteksyon ay maaaring makasira ng magagandang module bago pa ito makarating sa project site.
Semi-Automatic o Fully Automatic?
Ang isang pabrika ng solar panel ay hindi laging nangangailangan ng ganap na automation.
Ang mga semi-automatic na linya ay kadalasang angkop para sa mga pilot project, rehiyonal na tagagawa at pabrika na may mas mababang nakaplanong kapasidad. Maaaring hawakan ng mga operator nang manu-mano ang bussing, paghahanda ng materyal, trimming, pag-install ng junction box at visual inspection.
Ang mga ganap na automatic na linya ay nagdaragdag ng robotic handling, automatic conveyors, integrated inspection systems, production buffers at data traceability. Nagbibigay ang mga ito ng mas mataas na throughput at mas pare-parehong process control, ngunit nangangailangan din ang mga ito ng mas malakas na kakayahan sa maintenance at mas mahusay na production management.
Ang tamang antas ng automation ay depende sa:
Nakaplanong taunang kapasidad
Disenyo ng module
Cell technology
Magagamit na investment
Mga lokal na kondisyon ng paggawa
Mga kinakailangan sa kalidad ng produkto
Mga plano sa pagpapalawak sa hinaharap
Huwag Piliin ang Bawat Makina nang Hiwalay
Ang pinakamalaking makina ay hindi laging ang pinakamahalagang makina, at ang pinakamabilis na makina ay hindi awtomatikong lumilikha ng pinakamabilis na linya ng produksyon.
Dapat balansehin ang kapasidad sa cell cutting, stringing, layup, bussing, lamination, framing, pag-install ng junction box at final testing.
Kailangan din ng pabrika ng mga sumusuportang sistema tulad ng:
Mga automatic conveyor
Mga production buffer
Mga air compressor
Mga vacuum system
Mga chiller
Imbakan ng materyal
MES at traceability software
Lugar para sa maintenance
Mga lugar para sa quality-control
Dapat kumpirmahin ang disenyo ng module bago piliin ang kagamitan. Ang linyang dinisenyo para sa conventional PERC full-cell modules ay maaaring hindi angkop para sa large-format TOPCon half-cells, HJT modules, BC cells o mabibigat na glass-glass panels nang hindi binabago ang ilang makina.
Ang isang makatotohanang plano ng pabrika ay dapat samakatuwid magsimula sa target na spesipikasyon ng module at taunang kapasidad ng produksyon. Ang huling listahan ng makina ay darating pagkatapos nito.
Ang aming pananaw ay simple: ang isang maaasahang solar factory ay hindi isang tambak ng kahanga-hangang mga makina kundi isang balanseng sistema ng produksyon, at ang Ooitech ay makapagbibigay ng kumpletong 5 MW hanggang 1.2 GW semi-automatic at ganap na automatic na solar panel production lines, disenyo ng layout ng pabrika, pag-install, pagsasanay, suporta sa raw-material at pandaigdigang after-sales service.
Kaugnay na pagbabasa: ano ang nagtutulak sa presyo ng makina sa paggawa ng solar panel, ano ang solar panel manufacturing plant cost sumasaklaw nang lampas sa kagamitan, at paano magsimula ng solar panel manufacturing business.
Kaugnay: Makina sa Paggawa ng Solar Panel: Mga Estasyon at Layout ipinapaliwanag kung paano ini-resize ang parehong sequence ng proseso mula 5 MW hanggang 1.2 GW at kung aling mga input ang dapat i-freeze bago mag-order.
Kaugnay: Awtomatikong Linya ng Pagtitipon ng Junction Box ng Solar Panel: Mga Estasyon sumasaklaw sa limang pangkat ng makina, ang ~1,000 pcs/h na rating at ang mga utility na nagtatakda ng layout.
Karagdagang pagbabasa at datos sa background
Pampublikong sangguniang materyal sa paksang ito, na inilathala ng mga organisasyong nagpapanatili ng technology roadmap at market data ng industriya: