Ang responsibilidad sa editoryal para sa artikulong ito ay nasa Wuhan Ooi Photoelectric Technology Co., Ltd. Isinulat at sinuri ng pangkat editoryal ng Ooitech. Tingnan ang aming patakaran sa editoryal para sa kung paano kami nagsusulat, saan ginagamit ang mga AI tool, at kung paano humiling ng pagwawasto.
EVA, POE o EPE: Pagpili ng Encapsulant ayon sa Failure Mode
Talaan ng Nilalaman
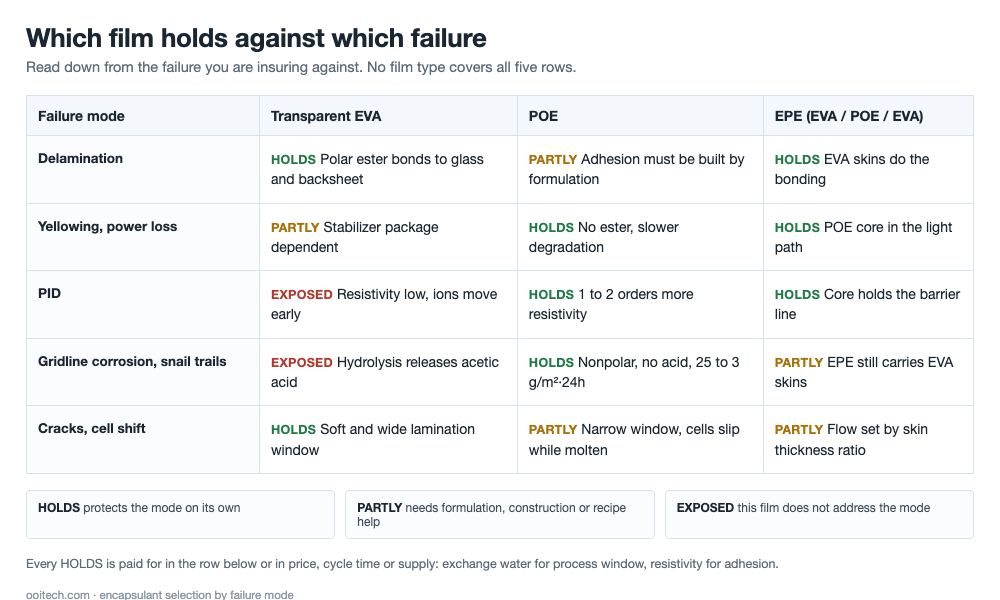
Mabilis na sagot: Walang encapsulant ang gumagawa ng lahat ng limang trabaho nito nang maayos, at iyon ang buong desisyon. Ang transparent EVA ay madaling dumikit at nagla-laminate sa malawak na window, pagkatapos ay nag-hydrolyze sa acetic acid sa ilalim ng damp heat at nagpapasa ng mga 25 g/m²·24h ng water vapor sa 38 °C at 90 % RH. Ang POE ay nagpapasa ng humigit-kumulang 3 g/m²·24h, humahawak ng isa hanggang dalawang order of magnitude na mas maraming volume resistivity at hindi bumubuo ng acid, ngunit ito ay nonpolar, kaya ang adhesion at additive stability ay sumasandal sa formulation, at ang lamination window nito ay makitid. Ang EPE ay nagpapatong ng EVA skins sa isang POE core at napupunta sa pagitan ng dalawa nang hindi sila kabuuan. Kaya pangalanan ang pagkabigo na sinisiguro mo laban bago ka magpangalan ng resin: delamination, yellowing at power loss, PID, gridline corrosion at snail trails, o mga bitak at cell shift. Ang bawat uri ng film ay bumibili ng proteksyon mula sa isa sa mga iyon at nagbabayad para dito sa ibang lugar. Ang mga talahanayan sa ibaba ay nagma-map ng mga failure mode sa mga uri ng film at naglalagay ng presyo sa bawat trade.
Dalawang module ang umaalis sa parehong linya sa parehong araw, isa sa POE at isa sa EVA. Pagkalipas ng limang taon, ang isa ay nag-delaminate sa mga ribbon row at ang isa ay hindi.
Limang trabaho sa laminate, limang paraan ng pagkabigo nito
Ang isang 2382×1134 mm module ay may dalang mga 2.70 m² ng film bawat gilid, kaya ang dalawang layer ay umaabot sa humigit-kumulang 5.4 m² at 2.2 hanggang 2.7 kg sa karaniwang gram weights, laban sa isang industry figure na mga 10 milyon m² bawat GW. Gumagawa ito ng limang trabaho nang sabay, at ang bawat isa ay may pagkabigo na lumalabas pagkalipas ng mga taon, kapag ang laminate ay hindi na maaayos.
Ang film ay humahawak sa glass, silicon, ribbon at backsheet nang sabay at hindi mapapalitan. Ang mga pagkabigo nito ay nababasa bilang mga pagkabigo ng module, kaya ang kapaki-pakinabang na tanong ay hindi kailanman kung aling film ang pinakamahusay.
- Ang bonding ay nagtatakda ng peel strength sa glass at backsheet interfaces, at ang mahalaga ay ang retention pagkatapos ng damp heat at UV hindi ang day-zero value. Ang pagkabigo ay delamination, isang pinto para sa tubig bago ito maging power loss.
- Ang transmission ay sumasaklaw sa transmittance, UV cut-off at yellowness index. Ang pagkabigo ay yellowing at ang power loss sa likod nito, kasama ang interface reflection saanman may void na pumapalit sa polymer ng hangin.
- Ang insulation ay volume resistivity at dielectric withstand. Ang pagkabigo ay PID at wet leakage current sa system voltage.
- Ang barrier ay water vapor transmission rate kasama ang acid release. Ang pagkabigo ay gridline at ribbon corrosion, tumataas na series resistance, at ang madidilim na track na tinatawag ng field na snail trails.
- Ang buffering ay degree of cure, modulus at shrinkage. Ang pagkabigo ay microcracks, breakage, at mga cell na gumagalaw habang ang film ay natutunaw pa.
Lahat ng lima ay tumatakbo sa isang switch: degree of cure. Ang under-cured na film ay gumagapang kapag mainit, at ang adhesion at cushioning ay bumababa kasama nito. Ang over-cured na film ay nagiging malutong at bumababa muli ang adhesion. Iyon ang dahilan kung bakit ang gel content ay nasa incoming inspection at sa recipe control nang sabay, at kung bakit ang film na pumasa sa peel test sa day zero ay maaaring mag-delaminate sa ika-apat na taon.
Ang reverse lookup table
Basahin ang talahanayan mula sa pagkabigo na sinisiguro mo laban, pabalik sa materyal: ang pagkakasunod-sunod na iniisip ng isang reliability engineer, at ang kabaligtaran ng isang catalog.
| Mode ng pagkabigo | Ano ang nakikita ng field | Aling film ang bumibili ng proteksyon | Ano ang binabayaran mo para dito |
|---|---|---|---|
| Delamination | Pag-angat sa glass interface, puting linya sa mga ribbon | EVA skins sa EPE, o POE na may bonding package na ginawa para sa glass | Ang POE ay nangangailangan ng mas mahabang cycle at mas malapit na adhesion control |
| Yellowing, power loss | Yellowness index na tumataas, transmittance na bumababa pagkatapos ng damp heat | POE core sa light path, o isang high cut-off front film | Gastos sa resin, at ang naka-block na UV ay enerhiya na hindi nabuo |
| PID | Power loss sa system voltage na bahagyang bumabalik sa magdamag | POE o EPE, sa isa hanggang dalawang order of magnitude na mas maraming resistivity | Presyo, at isang konsentradong supply ng resin |
| Gridline corrosion, snail trails | Kupas na silver fingers, madidilim na track mula sa gilid papasok | POE core, walang ester groups, mababang transmission rate | Ang adhesion ay depende sa formulation, at ang nonpolar hosts ay nagpapabaya sa additives na mag-bloom |
| Mga bitak, cell shift | Microcracks pagkatapos ng lamination, breakage sa handling, mga string na gumalaw | Kahit anong modulus at flow na tumutugma sa cell at sa string | Ang flow at modulus ay humihila laban sa isa't isa |
Dalawang row ang nararapat sa caveat. Ang mga bitak ay tumutugon sa isang kontradiksyon: ang film na sapat na malambot upang mag-cushion ng 130 µm cell, na may silicon sa 3 ppm/K laban sa copper sa 17 ppm/K, ay sapat din na malambot upang hayaang mag-drift ang string habang natutunaw. At ang delamination row ay kung saan ang film ay sinisisi para sa makina, dahil isang void sa kahabaan ng ribbon row ay maaaring magsimula sa isang ramp rate, isang vacuum level o isang glass surface kasing dali ng sa film.
Walang column ang puno. Ang bawat uri ng film ay nagpoprotekta sa dalawa o tatlo sa limang failure modes at iniiwan ang iba sa recipe, sa construction o sa site.
Ang dalawang soft spot sa EVA: acid at water vapor
Ang photovoltaic-grade EVA ay may dalang 28 hanggang 33 % vinyl acetate ayon sa timbang. Ang polar group na iyon ang dahilan kung bakit ito dumidikit sa glass at backsheet nang kaunting tulong at tumatanggap ng crosslinker, silane at stabilizers nang napakadali. Ito rin ang pinagmulan ng dalawang kahinaan, at pareho ay chemistry kaysa workmanship.
Ang una ay tubig. Ang mga nailathalang figure ay naglalagay sa EVA sa mga 25 g/m²·24h sa 38 °C at 90 % RH laban sa mga 3 g/m²·24h para sa POE, isang factor na humigit-kumulang walo. Walang encapsulant ang humaharang sa tubig; ang tanong ay kung gaano kabilis ito dumarating, at sa aling gilid ito pumapasok.
Ang pangalawa ay acid. Ang ester group ay mabagal na nag-hydrolyze sa ilalim ng damp heat at naglalabas ng acetic acid, na umaatake sa silver gridlines at sa ibabaw ng ribbon. Ang series resistance ay tumataas, nawawalan ng power ang module, at ang bawat visual inspection ay pumapasa pa rin. Tandaan ang hindi nito sinasabi: ang EVA ay hindi nabibigo, gumagastos ito ng margin sa isang reaksyon na hindi sinisimulan ng nonpolar resin, hindi nakikita sa qualification at magastos sa ika-labinglimang taon.
POE: tatlong panalo at tatlong bayarin
Ang POE ay isang copolymer ng ethylene at isang alpha-olefin, kadalasang octene, at ang chain nito ay walang ester group. Lahat ng iba ay sumusunod mula doon.
Ang mga panalo ay direkta. Walang ester ay nangangahulugang walang acetic acid, kaya ang gridline corrosion ay nawawalan ng gasolina. Ang water vapor transmission ay lumalapit sa 3 g/m²·24h. Ang volume resistivity ay tumatakbo ng isa hanggang dalawang order ng magnitude na mas mataas kaysa sa EVA, na kung paano nito pinipigilan ang PID: itinataboy ng field ang sodium ions palabas ng salamin patungo sa cell, at ang mas mahusay na insulator ay nagpapabagal sa drift na iyon, kaya ang pagkawala ay dumarating nang mas huli at mas mababaw. Ang isang mas tahimik na ikaapat na panalo ay ang low-temperature elasticity. Ang EVA ay kapansin-pansing tumitigas sa paligid ng minus 20 °C habang ang POE ay nagpapanatili ng mas marami sa cushioning nito.
Bineberipika namin ang isolation margin na ito sa mga assembled module sa pamamagitan ng pagsukat ng insulation resistance at leakage current sa ilalim ng boltahe, tinitingnan kung ang isa hanggang dalawang order ng magnitude na pagkakaiba ay pumipigil sa daloy ng kuryente sa glass-cell interface.
Ang mga bill ay dumarating sa linya. Dahil nonpolar ito, ang POE ay mahinang host para sa mga additives na kailangan ng film, kaya mas hindi sila compatible at mas malamang na mag-bloom sa ibabaw. Ang adhesion sa salamin ay kailangang muling itayo sa pamamagitan ng formulation sa halip na minana mula sa resin. Ang lamination ay tumatagal ng mas matagal at ang window ay mas makitid, na nangangahulugang mas maraming cell shift at slip bago mag-gel ang film, at ang supply ng resin ay naging konsentrado sa ilang overseas producer.
Ang profile na iyon ay tumuturo sa glass-glass n-type na mga produkto, kung saan ang PID, tubig at corrosion limits ay pinakamahigpit, at malayo sa low-cost single-glass module.
Bakit ang EPE ay isang kompromiso, hindi isang kabuuan
Ang EPE ay isang coextruded three-layer film: EVA skins, POE core. Ang mga skin ay nagbubuklod at dumadaloy, ang core ay humaharang sa tubig at ions. Ito ang halatang sagot sa "EVA laminates well and POE blocks well", at ang pangungusap na iyon ang kadalasang hinto ng pangangatwiran.
Ang three-layer film ay hindi dalawang film na pinagsama. Tatlong bagay ang umiiral dito na wala sa alinman sa single-layer na produkto: ang bond sa pagitan ng skin at core, ang thickness ratio sa pagitan ng mga layer, at ang migration ng additives sa hangganan na iyon. Kung mali ang ratio, ang core ay mas manipis kaysa sa barrier na inaakala mong binili mo. Kung mali ang interlayer bond, nakagawa ka ng delamination plane, na lumalabas bilang isang makikilalang field failure: line-shaped voids na sumusunod sa mga ribbon row. At ang mga skin ay EVA pa rin, kaya ang EPE ay naglalabas pa rin ng ilang acid, mas kaunti kaysa sa isang buong EVA film at mas marami kaysa sa purong POE.
Ang binibili nito ay POE performance sa isang maliit na bahagi ng POE content, kaya naabot nito ang TOPCon glass-glass modules nang mas mabilis kaysa sa purong POE: isang supply at cost argument kasing dami ng physics argument.
| Property | Transparent EVA | POE | EPE, EVA/POE/EVA |
|---|---|---|---|
| Water vapor transmission sa 38 °C, 90 % RH | mga 25 g/m²·24h | mga 3 g/m²·24h | itinakda ng core at ng bahagi nito sa kapal |
| Volume resistivity | reference | isa hanggang dalawang order ng magnitude na mas mataas | sa pagitan ng dalawa, ayon sa core ratio |
| Acetic acid sa hydrolysis | oo | walang ester groups | oo, mula sa dalawang skin |
| Lamination window | malawak | makitid, mas mahabang cycle, panganib ng cell shift | intermediate |
| Karaniwang posisyon | harap at likod ng single-glass modules | glass-glass n-type, parehong mukha | mainstream front film sa TOPCon glass-glass |
Ang White EVA ay tumutugon sa eksaktong isang problema
Ang White EVA ay EVA na may kargang puting filler, kadalasan titanium dioxide, at nababagay lamang ito sa rear face. Ang liwanag na dumadaan sa pagitan ng mga cell, o sa pagitan ng cell edge at frame, ay kung hindi man ay makakarating sa backsheet at mawawala. Ang puting film ay nag-scatter nito pabalik, ang bahagi nito ay sumasalamin sa inner glass, at ang ilan ay bumabalik sa cell. Tumataas ang front-side power, sa dami na itinakda ng gap area sa halip na ng film.
Ang gastos ay structural sa halip na chemical. Ang puting film ay opaque, kaya hindi ito magagamit ng bifacial module sa likod. Pagkatapos ay may overflow: sa panahon ng lamination ang puting film ay dumadaloy at maaaring umakyat sa cell edge, sa masamang kaso ay papunta sa front face, na shading at cosmetic reject nang sabay. Ang sagot ng industriya ay isang pre-crosslinked white film, bahagyang cured sa film plant para hindi ito gaanong dumaloy sa laminator, na ipinagpapalit ang flow para sa posisyon.
Ang conversion film ay sumasagot sa ibang tanong
Ang lahat ng nasa itaas ay tungkol sa tubig, ions, acid at stress. Ang ultraviolet light ay isang hiwalay na axis, at ang harap ng isang n-type TOPCon cell ay mas sensitibo dito kaysa sa p-type na produkto na pinalitan nito. Ang lumang sagot ay isang UV absorber na pumuputol sa UV bago ito makarating sa cell, pinoprotektahan ang cell at itinatapon ang mga photon na maaaring na-convert ng module.
A conversion film ay tumatagal ng ibang ruta: sumipsip ng UV at muling ilabas ito sa visible range kung saan tumutugon ang cell. Kung ito ay isang magandang trade ay isang reliability question bago ito maging efficiency question, dahil ang agent ay kailangang mabuhay sa parehong 25 taon ng liwanag at damp heat gaya ng resin sa paligid nito, at ang pagkabulok nito ay isang failure mode na hindi umiiral noon.
Ang bifaciality ang nagtatakda kung aling panig ang makakakuha ng aling film
Ang isang bifacial module ay nangangailangan ng transparent na likod, kaya ang rear film ay hindi maaaring puti, at inaalis nito ang produktong umiiral para lamang mabawi ang liwanag mula sa mga gap. Ang natitira ay isang pagpipilian sa pagitan ng EVA, POE at EPE sa mga batayan ng barrier at PID. Iyon ang mekanismo sa likod ng pagbabago ng merkado: sa mga figure na nakabatay sa CPIA ang pamilyang POE ay umakyat mula sa mga 23 % ng Chinese market noong 2021 tungo sa mga 35 % noong 2022 at mga 41 % noong 2024.
Binabago rin ng construction ang daanan ng tubig, at madaling makalimutan kapag ang bill of materials ay kinopya. Ang isang single-glass module ay kumukuha ng karamihan ng tubig nito sa pamamagitan ng backsheet, kaya ang film at backsheet ay nagbabahagi ng barrier job. Sa salamin sa parehong mukha ang edge seal ay nagiging front line, na naglalagay sa frame adhesive sa parehong usapan ng encapsulant.
Limang tanong para sa supplier ng film
Ang usapan sa specification ay kadalasan tungkol sa isang numero sa datasheet at bihirang tungkol sa test sa likod nito. Ito ang limang isasulat namin.
Sa aming mga testing protocol, kailangan namin ang hipot, insulation resistance, at wet leakage measurements sa mga tapos na laminate upang kumpirmahin na ang napiling encapsulant ay pumipigil sa dielectric breakdown sa ilalim ng operational system voltages.
- Water vapor transmission rate: sa anong temperatura, humidity at kapal, at ang halaga ba ay normalized sa isang reference gauge o sinipi sa as-supplied na isa.
- Volume resistivity: sa anong temperatura at field, dahil ang halaga ay gumagalaw ng mga order ng magnitude sa buong saklaw na nakikita ng isang module.
- Paglabas ng acid: kung ang supplier ay nag-uulat ng acetate evolution o pH shift lamang, at pagkatapos ng ilang oras ng damp heat.
- Peel strength retention: paunang halaga at retention pagkatapos ng damp heat at pagkatapos ng UV, iniuulat nang hiwalay, dahil ang isang film ay maaaring pumasa sa isa at mabigo sa isa.
- Lamination window: ang lapad nito sa segundo at degree, ang inirerekomendang cure target, at kung ang film ay tumatanggap ng ikalawang pass na kailangan ng rework.
Pagkatapos, isang tanong sa labas ng datasheet. Ang pagpapalit ng film type, kapal o supplier ay ginagawang changed product ang module sa paningin ng qualification standards, at ang hindi nabagong cells ay hindi argumento; IEC TS 62915 ay naglalahad kung ano ang ipinipilit ng material change na i-retest, at mas mura itong basahin bago ang pagbabago kaysa pagkatapos. Kung ang film ay tumatakbo sa iyong umiiral na laminator ay ang ikalawang tanong.
Saan galing ang mga numerong ito
Ang limang trabaho at ang kanilang failure signatures, ang 2382 by 1134 mm module na may humigit-kumulang 5.4 m² ng film sa dalawang layer at 2.2 hanggang 2.7 kg, ang 10 milyong m² per GW figure, ang 3 hanggang 4 % share ng module cost, ang 25 at 3 g/m²·24h rates, ang isa hanggang dalawang order resistivity gap, ang 28 hanggang 33 % vinyl acetate content, ang expansion values para sa glass na humigit-kumulang 9, copper na humigit-kumulang 17 at silicon na humigit-kumulang 3 ppm/K, ang 130 µm cell, at bawat market share dito ay nagmumula sa dalawang Chinese-language na artikulo sa isang photovoltaic materials series, isa sa kung ano ang ginagawa ng film at isa sa film family. Pareho silang practitioner material, at pareho nilang nilalagyan ng label ang kanilang mga figure bilang common published values sa halip na mga pagsukat ng isang pinangalanang produkto.
Tatlong figure ang kailangan ng flag. Ang cost share ay 3 hanggang 4 % sa unang artikulo at 4 hanggang 7 % sa ibang mga pagbilang, kaya ituring ito bilang range na depende sa panahon at sa kung ano ang binibilang. Ang 2024 market structure ay iniuulat nang dalawang beses at ang dalawa ay hindi nagtutugma: ang isa ay naglalagay ng transparent EVA malapit sa apat na ikasampu, EPE malapit sa tatlong ikasampu, at white EVA at POE bawat isa ay bahagyang higit sa isang ikasampu, habang ang isa ay naglalagay ng transparent EVA sa 41.6 %, EPE sa 37.0 % at pure POE malapit sa 13.2 %. Dalawang institusyon, dalawang depinisyon, kaya dalhin ang trend at hindi ang level: bumababa ang EVA share at hindi ang POE family. At ang 2.70 m² per side ay arithmetic sa laki ng module, hindi sinukat na film.
Ang reverse lookup table ay aming konstruksyon, hindi published result. Ang pagpapares ng failure mode sa film type ay sumusunod sa mga mekanismong inilalarawan ng mga source, ngunit ang pagraranggo kung aling failure ang dapat mong katakutan muna ay isang paghuhusga tungkol sa iyong produkto, iyong klima at iyong system voltage, at walang sumukat nito. Ang lamination window at supply observations ay nagmumula sa line experience; ang transmission, resistivity, expansion at market numbers ay sa mga source.
Mga madalas itanong
T: Palagi bang panalo ang POE kaysa EVA sa reliability?
Hindi. Panalo ito sa tubig, ions at acid at ibinabalik ang process window at adhesion margin. Sa single-glass module sa banayad na klima, na may peel retention na tumatagal pagkatapos ng damp heat, ang mga kahinaan ng EVA ay maaaring hindi kailanman masubukan.
T: Bakit ang water vapor transmission ang unang binabanggit na numero ng mga tao?
Dahil hinuhulaan nito ang dalawang failure nang sabay: kung gaano kabilis dumating ang tubig para magdulot ng hydrolysis, at kung gaano kadaling gumalaw ang ions sa ilalim ng field. Walang encapsulant na humaharang sa tubig; itinatakda lamang nito ang rate.
T: Ang walong beses na pagkakaiba sa transmission ba ay walong beses na pagkakaiba sa lifetime?
Hindi. Ang arrival rate ay isang termino sa chain na kasama rin ang temperatura, system voltage, edge sealing at ang acid na inilalabas mismo ng film. Ituring ito bilang ranking, hindi multiplier sa mga taon.
T: Maaari bang i-specify ang EPE na parang POE ito?
Kung i-specify mo ang core. Hilingin ang layer ratio, interlayer peel strength at additive migration data. Ang dalawang EPE film na may pantay na kabuuang kapal ngunit magkaibang core ay magkaibang produkto.
T: Ano ang kaugnayan ng PID sa volume resistivity?
Itinutulak ng field ang sodium ions mula sa glass patungo sa cell, at pinapabagal ng mas mahusay na insulator ang drift na iyon, kaya mas huli at mas mababaw ang pagdating ng loss. Ang leakage current sa voltage at damp heat sa ilalim ng bias ang paraan ng pagsuri nito pagkatapos ng aging.
T: Kailan sulit ang white EVA sa proseso?
Sa single-face module kung saan ang front-side power ang numerong ibinebenta mo. Totoong may gain at nalilimitahan ito ng gap area, kaya lumiliit ito habang lumalaki ang cells at kumikitid ang gaps.
T: Binabago ba ng conversion film ang mga failure mode sa itaas?
Nagdadagdag ito ng isa at nag-aalis ng bahagi ng isa pa. Ang stability ng conversion agent ay nagiging bagong aging path na may sariling decay curve, at bumababa ang UV load sa cell at front film, kaya tinatalakay ito sa n-type cells.
T: Ano ang unang sinusuri natin kung nagde-delaminate ang mga module sa kahabaan ng ribbons?
Kung film o proseso. Ang mga void na sumusunod sa ribbon rows ay maaaring magmula sa moisture sa film, ramp rate na nag-ge-gel sa gilid bago ang gitna, o vacuum level na nag-iiwan ng hangin sa busbar. Ang film type ang nagtatakda ng panganib; ang recipe ang nagpapasya sa araw.
Mga huling pagninilay
Ang encapsulant ay isang set ng trades, at ang pangalan ng film ay mahinang paraan para matandaan ang mga ito. Isulat ang mga failure na kayang lagpasan ng iyong produkto at site, rangguhin ang mga ito, bilhin ang film na sumasaklaw sa nangungunang dalawa, at isama ang iba sa warranty. Ang material ay 3 hanggang 4 % ng module cost, ang warranty ay tumatakbo ng 25 taon, at ang laminate ay hindi maaaring ayusin. Ang ratio na iyon ang dahilan kung bakit ang desisyon ay nararapat sa isang table kaysa sa isang ugali.
Ang OOITech ay nagbibigay ng CHT9980A at CHT9981A PV safety comprehensive tester series, na pinagsasama ang hipot, insulation resistance, ground continuity, at wet leakage testing sa isang station para sa module qualification at inline quality control. Ipadala ang iyong module stack, bill of materials, o test samples sa aming engineering team para suriin ang iyong encapsulant isolation performance at recipe margins.