PL Smudges, Blistering, at Boat Marks: Aling Step
Talaan ng Nilalaman
Mabilis na sagot: Ang Photoluminescence smudges, blistering at boat marks ay tatlong magkakaibang defect signature, at mahalaga ang panahon: mula Hunyo hanggang Setyembre, mahigit 80% ng wafer-level defects sa maraming linya ay nagmumula sa parehong kumpol ng mga sanhi ng proseso. Ang tatlo ay magkamukha sa low-resolution na larawan at may ganap na magkakaibang solusyon. Ang PL smudge ay karaniwang tumutukoy sa isyu sa kontaminasyon o paghawak kaysa sa thermal. Ang blistering ay nagmumula sa deposition o drying step kung saan hindi pantay na nabuo ang isang layer. Ang boat marks ay carrier signature — ang posisyon ng wafer sa boat ay naulit sa proseso. Ang mga kapal ng layer na kasangkot ay 1 nm, 1.5 nm, 3 nm, 5 nm at 6 nm, na sapat na manipis para mangibabaw ang surface effect kaysa sa bulk behaviour. Ang pagkakasunod-sunod ng diagnostic ay dapat sumunod sa hugis ng depekto, hindi sa pagkakasunod-sunod ng proseso.
PV Module Manufacturing · ni Jerry, Ooitech
PL Smudges, Blistering, at Boat Marks: Aling Hakbang ang Dapat Unahing Suriin?
Tuwing taon mula Hunyo hanggang Setyembre, mahigit 80% ng mga solar cell factory ay nakakaranas ng eksaktong parehong sakit ng ulo. Ang workshop ay pinananatili sa pare-parehong 25℃, ang mga process recipe ay hindi ginagalaw, ang mga daloy ng gas ay perpektong normal, at ang mga temperature curve ay nasa loob mismo ng spec limits. Gayunpaman, ang minority carrier lifetime pagkatapos ng passivation ay patuloy na bumababa. Ang mga pagbabago sa yield ay karaniwang binabalewala bilang isang malabong epekto ng tag-init. Ang gabay na ito ay naghahati sa apat na actionable, trackable na root causes at nag-aalok ng praktikal na mga pagsasaayos ng proseso para sa panahon ng tag-init.
Problema sa Eksena at Defect Profile
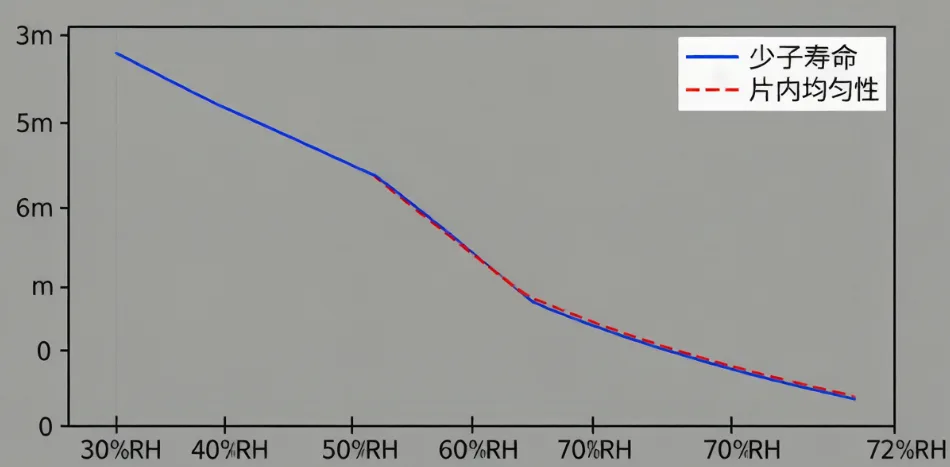
Kumuha ng totoong kaso mula sa isang pabrika sa East China nitong Hunyo. Ang workshop ay stable sa 25℃, ngunit ang cleanroom humidity gauge ay umabot sa 72%. Kung ikukumpara sa 30% humidity sa taglamig, ito ay mahigit doble. Napansin ng mga process engineer na ang post-passivation minority carrier lifetime ay bumaba sa lahat, mula sa karaniwang 2 ms hanggang 1.2 ms. Mas malala pa, ang mga wafer sa itaas at ibaba ng parehong tube ay nagpakita ng 40% variance sa lifetime.
Hindi ito isang isolated na insidente. Maaari mong kontrolin ang temperatura ng workshop, ngunit ang humidity ay ibang hayop. Ang biglaang pag-ulan sa tag-init ay madaling makapagtaas ng cleanroom humidity mula 50% hanggang 80%. Bawat hakbang sa proseso ng passivation ay lubos na sensitibo sa moisture na ito.
Ang passivation ay hindi lamang paglalagay ng film. Isipin ito bilang two-stage rocket. Ang unang yugto ay ang deposition mismo, umaasa sa chemical passivation mula sa Al₂O₃ o SiNₓ upang ma-saturate ang mga dangling bond, kasama ang field-effect passivation upang sugpuin ang surface recombination. Ang ikalawang yugto ay hydrogen passivation. Ang high-temperature firing ay nagtutulak sa hydrogen palabas ng film, itinutulak ito sa silicon surface at bulk defects upang i-passivate ang anumang natitirang dangling bonds.
Ang tunay na salik na tumutukoy sa iyong final passivation quality ay kung gaano kahusay na nailalabas ang hydrogen sa panahon ng firing. Ang pag-uugali ng hydrogen—mula sa anyo nito sa film hanggang sa release kinetics at diffusion path—ay lubos na nauugnay sa temperatura at humidity. Iyon mismo ang dahilan kung bakit ang mga depekto sa tag-init ay na-trigger ng mga pagbabago sa humidity, hindi ng mga pagbabago sa temperatura.
Apat na Humidity Transmission Lines sa Passivation
Hatiin natin ito sa apat na partikular na transmission lines. Ang workshop ay maaaring temperature-controlled, ngunit ang apat na lugar na ito ay direktang naaapektuhan ng mga kondisyon ng tag-init.
Linya 1: Hydrogen Deviation na Dulot ng Temperatura ng Cooling Water
Ang mga PECVD chamber ay nangangailangan ng tuloy-tuloy na paglamig sa panahon ng deposition upang mapanatili ang tumpak na temperature field. Ang mga chiller ay karaniwang may condenser na nasa bubong o labas, gumagamit ng tubig-ilog o tubig-bukal na ganap na nakadepende sa panahon.
Sa taglamig, ang temperatura sa labas ay nasa paligid ng 5–10℃, pinapanatili ang cooling water na perpektong stable sa 20–22℃. Sa tag-init, ang init ay lumalampas sa 35℃. Bumababa ang efficiency ng chiller, at ang temperatura ng cooling water ay madaling umakyat sa 28–30℃.
Ang iyong cleanroom ay maaaring 25℃ pa rin, ngunit ang mas mainit na cooling water ay direktang nagbabago sa temperatura ng PECVD chamber wall. Nagbabago ang distribusyon ng thermal radiation. Ang mga wafer na nasa iba't ibang posisyon sa loob ng tube ay nakakaranas ng ganap na magkakaibang aktwal na temperatura ng deposition. Lumalawak ang agwat ng temperatura sa pagitan ng itaas at ibabang wafer, na nagpapaliwanag sa napakalaking 40% variance sa lifetime sa loob ng parehong batch.
Kung gumagamit ka man ng ALD para sa Al₂O₃ o PECVD para sa SiNₓ, ang nabagong temperatura ng chamber ay nangangahulugan na ang film density at hydrogen content ay magbabago.
| Temperatura ng Deposition | Katangian ng Film | Pag-uugali ng Hydrogen |
|---|---|---|
| Bahagyang Mababa | Siksik, mataas ang H content, pangunahin N-H/Si-H | Nangangailangan ng mas mataas na firing temp para sa kumpletong release |
| Bahagyang Mataas | Maluwag, mataas ang H content, mahinang H bonds | Masyadong mabilis na nagre-release, nagtitipon sa interface |
Ang industriyal na produksyon ay umaasa sa napakasikip na optimal window na nagbabalanse ng film density at hydrogen content. Ang deviation na ±5℃ lamang ay maaaring magtulak sa iyo palabas ng window na iyon. Kapag ang cooling water sa tag-init ay masyadong mainit, ang buong temperature field ng chamber ay nagbabago, at ang mga parameter ng film ay dumadapa kasama nito.
Linya 2: AlOₓ Blistering mula sa Hindi Pagtutugmang Thermal History
Ang isyung ito ay nagtatago sa time gap na hindi napapansin ng karamihan. Ang mainstream ALD equipment ay karaniwang tumatakbo ng 28–35 cycles para sa Al₂O₃ deposition, na umaabot sa kapal na 4.5–6 nm. Ang kasunod na PECVD SiNₓ deposition ay nangyayari sa pagitan ng 400–580℃. Ang temperatura na iyon ay sapat nang mainit upang mapagalaw nang agresibo ang hydrogen sa loob ng Al₂O₃.
Kung ang PECVD heating rate at holding time ay maayos na nakatakda, ang isang bahagi ng hydrogen sa Al₂O₃ ay maayos na nailalabas sa panahon ng preheating phase na ito. Ang natitira ay nananatiling stable at maayos na nailalabas mamaya sa firing furnace. Sinisira ng mga kondisyon ng tag-init ang ritmong ito.
Una, nangyayari ang mga pagbabago sa ALD process. Ang 5 nm Al₂O₃ layer ay sweet spot para sa gastos at passivation, ibig sabihin ang absolute hydrogen content nito ay natural na mataas. Ang mataas na humidity sa tag-init ay nangangahulugan na mas maraming hydrogen ang nakukulong sa film.
Pangalawa, ang PECVD SiNₓ deposition ay nagsisilbing pangunahing annealing phase para sa Al₂O₃. Kung ang pag-init ay masyadong mabilis o ang high-temperature hold ay masyadong maikli, hindi sapat ang pag-release ng hydrogen.
Pangatlo, ang temperatura ng firing ay umaabot sa 700–900℃. Ang lahat ng nakulong na hydrogen ay sumasabog nang sabay-sabay, nagdi-diffuse patungo sa Si/Al₂O₃ interface. Bumubuo ito ng H₂ gas molecules at nagtatayo ng napakalaking lokal na presyon.
Panghuli, kapag ang presyon ay lumampas sa adhesion strength ng film, nangyayari ang blistering.
Mataas na humidity -> Mas maraming nakulong na H -> Mahinang PECVD pre-release -> Mataas na firing temp = Blistering.
Sa ilalim ng mikroskopyo, makikita mo ang ibabaw ng wafer na natatakpan ng maliliit na paltos na 2–10 μm ang diyametro. Ang bawat isang paltos ay kumakatawan sa isang patay na sona kung saan wala na ang passivation.
Linya 3: Tumaas na Background Moisture sa Tube Furnaces
Ito ang pinaka-madalas na hindi napapansin na linya, ngunit sobrang nakamamatay sa produksyon ng tag-init. Sa panahon ng standby, ang PECVD tube furnaces ay nakalantad sa atmospera. Ang hangin ng tag-init ay umaabot sa 60–80% RH. Ang furnace tube ay sumisipsip ng mas maraming moisture kaysa sa taglamig.
Kapag nag-pump down ka at nagpainit para sa deposition, ang nakulong na moisture ay nagde-desorb at nahahalo sa iyong process gas. Ang background moisture na ito ay ganap na nakakagulo sa SiNₓ deposition sa tatlong paraan:
Refractive Index Drift: Ang SiNₓ ay nangangailangan ng mahigpit na refractive index na 2.05–2.10 upang kontrolin ang light absorption at passivation. Binabago ng background moisture ang Si/N ratio. Ang moisture ng tag-init ay madaling makakapagpababa ng index sa ibaba ng 2.05, na pumapatay sa kalidad ng iyong passivation.
Nabagong Hydrogen Bonds: Ang H⁺ sa water vapor ay nakikipagkumpitensya sa Si-H at N-H bonds sa SiNₓ. Ginugulo nito kung paano naglalabas ang hydrogen sa panahon ng firing mamaya.
Nababawasang Interface Cleanliness: Ang moisture ay bumubuo ng metastable Si-OH layer sa ibabaw ng wafer sa simula ng deposition. Sinisira nito ang bond sa pagitan ng silicon at ng Al₂O₃ o SiNₓ, na agad na nagpapataas ng interface trap density.
Linya 4: Ang Nakatagong Q-Time Gap Bago ang Tunneling Oxidation
Nangyayari ito nang maaga sa linya, pagkatapos ng alkaline polishing at bago ang tunneling oxide deposition. Ang hubad na silicon na nakalantad sa hangin ay nagpapatubo ng native oxide layer, at ang bilis ng paglaki nito ay ganap na nakadepende sa ambient humidity at temperatura.
Sa 25℃ at 80% RH, ang hubad na silicon ay nagpapatubo ng 1 nm native oxide layer sa loob lamang ng isang oras. Kung ang mga equipment fault o scheduling delay ay nag-iiwan sa mga wafer na iyon na nakaupo sa cleanroom ng dalawa o tatlong oras, ang native layer na iyon ay maaaring umabot sa 1.5 nm o mas makapal.
Ang native oxide na ito ay maluwag at puno ng mga depekto. Kapag sinubukan mong magpatubo ng iyong mataas na kalidad na 1.2–1.5 nm tunnel oxide sa ibabaw nito, ang dalawang layer ay nagsasama. Ngayon ang iyong tunnel layer ay 2–3 nm ang kapal—doble ng design spec, na may kakila-kilabot na structural quality.
Nag-trigger ito ng brutal na chain reaction. Ang sobrang kapal na tunnel layer ay humaharang sa electron tunneling. Sa panahon ng polysilicon doping, nahihirapan ang phosphorus na mag-diffuse sa makapal na barrier na ito. Ang mga lugar kung saan ang tunnel layer ay masyadong manipis ay nagiging over-doped, na nagdudulot ng auger recombination at pagbaba ng lifetime, na lumalabas bilang madilim na smudges sa PL testing. Ang mga lugar kung saan ito ay masyadong makapal ay nagiging under-doped, na nagpapataas ng contact resistance. Nagdudulot ito ng madilim na gilid sa paligid ng boat marks sa EL testing. Sa huli, ang iyong open-circuit voltage (Voc) ay bumagsak sa buong batch.
Buod ng Root Cause: Apat na Transmissions, Hindi Isang Fault
Ang mga isyu sa passivation ng tag-init ay hindi bago, ngunit ang mga inhinyero ay nag-aaksaya ng oras sa pagsuri ng mga menu at gas flows dahil naghahanap sila ng isang punto ng pagkabigo. Ang root cause ay ang humidity na nakakagambala sa buong chain.
Ang pagtaas ng cooling water ay nagbabago sa temperatura ng chamber. Ang mataas na environmental humidity ay nagpapataas ng hydrogen content at nagdudulot ng blistering. Ang standby furnace moisture ay sumisira sa SiNₓ refractive index. Ang naantalang processing ay nagpapahintulot sa native oxide na lumaki nang walang kontrol, na nagdudulot ng PL smudges at boat marks.
Mga Mungkahi sa Actionable Summer Process Control
Narito kung paano ito ayusin sa floor.
Una, subaybayan ang iyong cooling water. I-track ang inlet temperature at ang temperature delta, hindi lamang ang chamber temp. Kung ang cooling water ay lumampas sa 24℃, suriin agad ang iyong mga chiller at manu-manong mag-compensate gamit ang PECVD power o deposition time kung kinakailangan. Itali ang iyong cleanroom dew point sa pang-araw-araw na pagsubaybay.
Pangalawa, i-tweak ang iyong ALD recipes para sa tag-init. Bahagyang taasan ang ALD deposition temperature sa loob ng 180–300℃ na window, o pahabain ang purge time. Ginagawa nitong mas siksik ang film at binababa ang initial hydrogen content, na pumipigil sa blistering mamaya. Gayundin, pahabain ang heating rate o hold time sa panahon ng PECVD SiNₓ deposition upang bigyan ang hydrogen ng mas maraming oras na lumabas nang maayos.
Pangatlo, mas madalas na i-bake ang iyong tube furnaces. Magpatakbo ng maikling 500℃ bake sa loob ng 15 minuto tuwing 4 na oras sa panahon ng standby upang paalisin ang nasipsip na moisture. Kung maaari, panatilihin ang bahagyang positive pressure N₂ purge sa panahon ng standby.
Pang-apat, bumuo ng dedikadong summer passivation baseline recipe. Huwag manghula. Maghanda ng isang set ng ALD at PECVD parameters na handang ipalit kapag ang humidity ay lumampas sa isang partikular na threshold.
Panglima, mahigpit na kontrolin ang iyong Q-time. Ang mga wafer ay dapat na pumunta mula sa alkaline polishing patungo sa oxidation furnace sa loob ng isang oras. Kung may pagkaantala, itago ang mga ito sa isang low-humidity nitrogen cabinet.
Summer Passivation Quick Checklist
| No. | Check Item | Control Target | Responsible Person |
|---|---|---|---|
| 1 | Cooling water temp | Daily tracking, alert if over threshold | Equipment/Facility |
| 2 | Cleanroom dew point | Strict adherence to baseline limits | Facility |
| 3 | Tube furnace bake | Short bake every 4 hours standby | Process Engineer |
| 4 | Polishing to Ox Q-time | Under 1 hour | Production Team |
| 5 | ALD/PECVD Recipes | Switch to predefined summer baseline | Process Team |
Pananaw ng Ooitech
Ang katatagan ng equipment ay kasinghalaga ng process recipe kapag ang seasonal humidity spikes ay nakakagambala sa production floor. Ang mga pabrika ay madalas na nahaharap sa pagbaba ng yield dahil lamang ang ambient moisture ay nagbabago sa thermal history at hydrogen dynamics ng passivation layers. Ang pagtugon sa mga nakatagong variable na ito—tulad ng chiller efficiency, atmospheric Q-time, at standby moisture desorption—ay gumagawa ng malaking pagkakaiba sa pagpapanatili ng tuloy-tuloy na cell efficiency. Ang pag-master sa mga banayad na environmental controls na ito ang naghihiwalay sa isang karaniwang solar panel manufacturing setup mula sa isang tunay na na-optimize, high-yield production line.