Ang responsibilidad sa editoryal para sa artikulong ito ay nasa Wuhan Ooi Photoelectric Technology Co., Ltd. Isinulat at sinuri ng pangkat editoryal ng Ooitech. Tingnan ang aming patakaran sa editoryal para sa kung paano kami nagsusulat, saan ginagamit ang mga AI tool, at kung paano humiling ng pagwawasto.
PV Ribbon Soldering: Ang Pinagsamang Bahagi, ang Bintana, ang 0BB Shift
Talaan ng Nilalaman
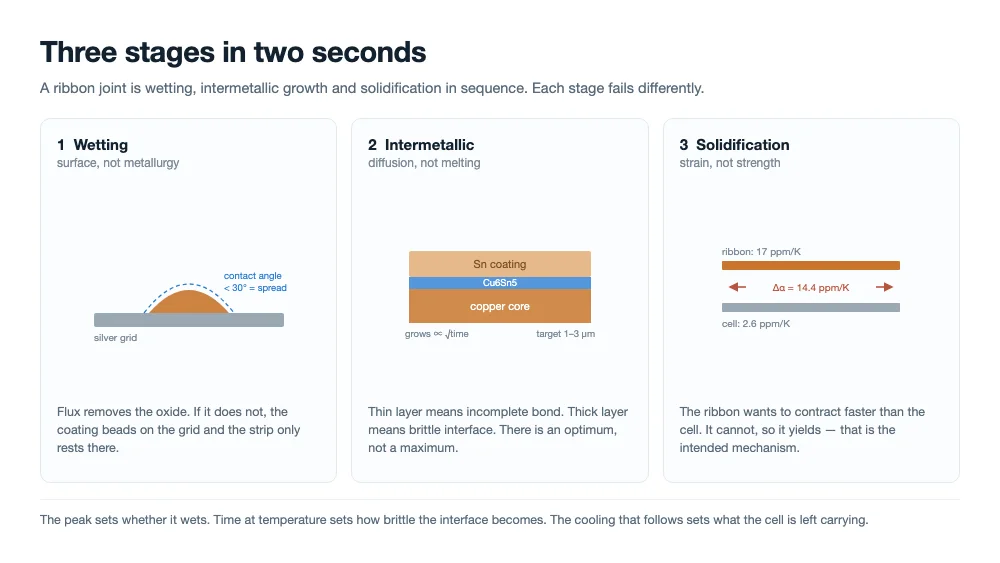
Mabilis na sagot: Ang isang ribbon joint ay tapos na bago pa man ito makita ng kahit sino. Sa loob ng isa hanggang dalawang segundo, natutunaw ang coating, nababasa ang silver grid, tumutubo ang isang micron-scale na intermetallic layer at nagso-solidify. Ang peak temperature ang nagpapasya kung ito ba ay nababasa; ang oras sa temperatura ang nagpapasya kung gaano kabrittle ang nagiging interface; ang cooling na sumusunod ang nagpapasya kung gaano karaming stress ang naiiwan sa cell. Ang soldering window ay hindi itinatakda ng melting point ng solder. Ito ay itinatakda ng strain.
Maaari mong panoorin ang isang stringer sa buong shift at halos wala kang makikitang joint. May isang flash sa ilalim ng lamp box, isang cooling stretch, at isang string na either pumapasa sa electroluminescence o hindi.
Lahat ng nagpasya sa kinalabasan ay nangyari sa loob ng isang window na masyadong maikli para obserbahan at masyadong mabilis para itama sa mata. Tatlong yugto ang sunod-sunod na tumatakbo sa flash na iyon — wetting, intermetallic growth, solidification — at bawat isa ay iba ang paraan ng pagpalya. Ang pagbasa sa mga pagkakaibang iyon ang nagpapahintulot sa isang linya na mag-debug sa isang hapon sa halip na magpalit ng ribbon nang isang buwan.
Ang wetting ang nagpapasya kung may joint ba talaga
Ang wetting ay isang surface event, hindi isang metallurgical. Bago makabond ang tin sa silver, kailangan muna nitong alisin ang oxide sa dalawang surface, at iyon lang ang tunay na trabaho ng flux sa proseso. Kung nananatili ang oxide, ang coating ay nagbe-bead sa grid sa halip na kumalat dito, at ang isang strip na mukhang soldered ay talagang isang strip na nakapatong lang sa isang surface.
Ang contact angle ang tapat na sukatan: sa ibaba ng humigit-kumulang 30 degrees, kumakalat ang alloy, sa itaas ng 60, nakaupo lang ito. Walang sumusukat ng contact angle sa isang stringer, kaya gumagamit ang proseso ng mga proxy sa halip — pull strength, cross-section area, edge EL.
| Variable | Ano ang itinatakda nito | Ano ang kinakalaban nito | Unang sintomas |
|---|---|---|---|
| Temperature | Kung ang coating ba ay may margin na nalalampasan ang liquidus nito, at gaano kabilis nag-a-activate ang flux | Emitter ageing, plate contact, set point | Unwetted strip sa gilid ng cell |
| Oras | Gaano katagal makakareact ang flux at alloy bago mag-freeze | Line speed, pulse length | Mga joint na mukhang kumpleto pero mababa ang pull strength |
| Pressure | Kung ang ribbon at grid ba ay aktwal na nagkakadikit | Pin wear, height drift, cell thickness scatter | Contact marks sa isang gilid lang |
| Flux | Pag-alis ng oxide at surface tension | Flux age, drying, applied weight | Random na unwetted spots na lumilipat sa pagitan ng mga run |
Ang apat ay hindi kapalit ng isa't isa, at doon nagkakamali ang karamihan ng corrective action. Ang pagtaas ng peak para makabawi sa mahinang flux ay nagpapalaki ng intermetallic layer nang hindi inaayos ang wetting. Ang pagtaas ng pressure para makabawi sa malamig na profile ay naglulubog sa ribbon at nagpapasimula ng microcracks sa gilid. Ang mga variable ay mukhang mapagpapalit sa HMI at hindi pala.
Ang flux activation ang bahaging madalas mali ang pagkakaintindi ng mga tao. Ang isang flux ay may activation window: ginagawa nito ang trabaho nito sa isang temperature band, hindi sa isang instant. Kung naabot ng coating ang liquidus nito habang hindi pa aktibo ang flux, ang wetting window ay nauubos lang. Isa ito sa mga dahilan kung bakit ang isang profile na mukhang tama sa emitter curve ay maaari pa ring makagawa ng unwetted joints — nandoon ang enerhiya, pero dumarating ito sa maling pagkakasunod-sunod.
Ang intermetallic layer ay may optimum, hindi maximum
Kung saan nagtatagpo ang tin at copper, tumutubo ang Cu6Sn5. Sa silver grid, nabubuo ang Ag3Sn. Kung saan ginagamit ang nickel barrier, ang layer ay Ni3Sn4. Wala sa mga ito ang contamination. Kung walang intermetallic layer, walang bond — nakapatong lang ang solder sa surface at ang pull test ay nagbabasa ng kung ano man ang ibigay ng friction.
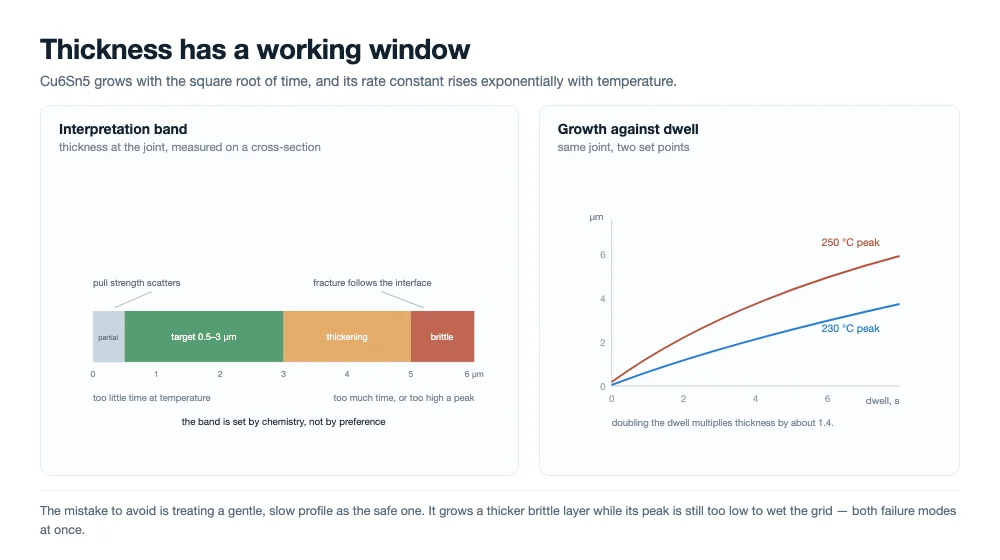
Ang problema ay kapal, dahil ang layer ay matigas, brittle, at hindi tumitigil sa pagtubo kapag huminto ang makina. Ang growth ay diffusion-controlled: tumataas ang kapal kasabay ng square root ng oras, at ang rate constant ay sumusunod sa Arrhenius relationship. Ang doblehin ang dwell ay hindi nagdodoble ng layer, pinaparami ito ng mga 1.4. Ang sampung degrees na dagdag na peak ay higit pa sa ganoon, dahil ang rate constant ay gumagalaw nang exponential.
Ang soldering practice ay nagko-converge sa isang working range na humigit-kumulang 1 hanggang 3 micrometres. Sa ibaba ng mga kalahating micrometre, hindi kumpleto ang bond at nagkakalat ang pull strength. Sa itaas ng mga 5 micrometres, ang interface ay kumikilos na parang brittle ceramic, at ang fracture na nagsisimula doon ay kumakalat sa buong strip sa halip na huminto sa solder.
Ang cross-section ang nagsasabi sa iyo kung aling bahagi ng optimum ang kinaroroonan mo. Kung dumadaan ang fracture sa solder, maayos ang interface at ang bulk alloy o ang pull geometry ang problema. Kung dumadaan ito sa interface sa pagitan ng alloy at grid, masyadong manipis ang layer o hindi kailanman nabasa ang surface. Kung dumadaan ito sa intermetallic layer mismo, masyadong makapal ang layer at ang peak o ang dwell ang lever.
Ano ang kinokontrol ng stringer, at ano ang namamana nito
Ang sequence sa loob ng isang modernong stringer ay maikli: flux, place, preheat, weld, cool, EL. Ang welding step mismo ay isa hanggang dalawang segundo ng contact sa pagitan ng hot plate at cold cell, at halos lahat ng metallurgy ay nangyayari sa isa o dalawang segundong iyon.
Nag-publish ang Fraunhofer ISE ng isang validated thermal model ng step na iyon noong 2025, na binuo sa isang industrial infrared stringer at sinuri laban sa mga thermocouple. Sa kanilang baseline, ang plate ay nagpapainit ng cell hanggang mga 121 °C, pagkatapos ang dalawang pulse na humigit-kumulang 1.2 segundo bawat isa ay nagdadala nito sa mga 180 °C at pagkatapos sa peak na malapit sa 250 °C. Dalawang numero mula sa gawaing iyon ang mas mahalaga kaysa sa profile mismo: ang gilid ng cell ay tumatakbo nang 26 hanggang 36 °C na mas malamig kaysa sa gitna, at ang pagbaba ng lamp power mula 70 percent patungong 50 percent ay nagpapaliit ng agwat na iyon sa mga 26 °C habang hinihila pababa ang peak sa humigit-kumulang 219 °C.
Ang dalawang numero ay tumuturo sa parehong direksyon. Ang isang set point ay isang kompromiso sa buong cell, hindi isang halaga na naaangkop dito. Itakda ang profile na sapat na mainit upang mabasa ang pinakamalamig na gilid, at ang gitna ay gumugugol ng mga segundong iyon na 30 degrees na mas mataas kaysa sa kailangan ng gilid — ang gitna mismo ang lugar kung saan pinakamakapal ang intermetallic layer at kung saan nagsisimula ang bow. Itakda itong sapat na malamig upang protektahan ang gitna, at ang pinakalabas na mga strip ay nanganganib na hindi na mabasa.
Ang preheat ay ang kalahati ng problema na hindi pag-aari ng welding zone. Ang isang plate na naghahatid ng pantay na 120 °C sa buong lugar nito ay naghahati sa enerhiya na kailangang idagdag ng mga lamp, at ang isang mas malamig na cell ay nangangailangan ng mas mainit na peak upang maabot ang parehong joint. Ang contact area, plate flatness at pin loading ay lahat nagbabago sa panimulang temperatura, kaya ang preheat uniformity ay sulit na sukatin nang hiwalay sa peak. Isang praktikal na caveat: ang pyrometer na nagmamasid sa isang welding zone ay hindi nagmamasid sa joint mismo, at ang pagtrato sa pagbasa nito bilang temperatura ng joint ay isang kilalang pinagmumulan ng mga profile na mukhang compliant at kumikilos nang iba.
Ang minamana ng makina ay kasing mapagpasyahan. Ang kapal ng coating at ang estado ng oxide nito, ang camber ng ribbon, ang kapal at firing ng silver grid mismo, ang aktibidad at edad ng flux, at ang thermal mass ng cell ay lahat dumarating sa welding zone bilang mga input na hindi mababago ng recipe. Kapag nabigo ang isang joint, ang kapaki-pakinabang na tanong ay hindi lamang kung ano ang profile, kundi alin sa mga input na iyon ang nagbago sa mga linggo bago ito nagsimulang mabigo.
Ang daloy ng init sa loob ng isa o dalawang segundo ay sulit na ilarawan, dahil ipinapaliwanag nito kung bakit ang pressure at contact ay mas mahalaga kaysa sa hitsura nila. Ang plate ay isang step input sa ibabaw nito; ang ribbon, bilang manipis na tanso, ay halos agad na umabot sa temperatura; ang cell ay umiinit mula sa contact face sa buong kapal nito habang ang weld zone ay nananatiling mainit. Anumang bagay na nakakagambala sa landas na iyon — isang baluktot na plate, isang pin na bumangon, isang cell sa makapal na dulo ng tolerance nito — ay lumalabas bilang isang joint na mas malamig kaysa sa inaasahan ng recipe, hindi bilang isang joint na halatang mali.
Ang coating ng ribbon mismo ay nasa dulong dulo ng chain na iyon, kaya ang kapal ng coating ay nakikipag-ugnayan sa profile sa halip na simpleng nagdaragdag ng solder. Ang mas makapal na coating ay mas maraming alloy na matutunaw, mas mahabang landas para kumilos ang flux, at mas maraming materyal na magyeyelo sa mga sphere sa mga gilid kung lumampas ang peak. Ang kapal ay isang design value, hindi isang quality bonus.
Ang window ay itinakda ng strain, hindi ng melting point
Ang tanso ay lumalawak nang mga 17 parts per million per kelvin; ang silicon mga 2.6. Ang isang joint ay nagyeyelo sa solidus ng alloy, at mula doon hanggang room temperature ang ribbon ay gustong mag-contract ng 14.4 parts per million per kelvin na higit pa kaysa sa cell sa ilalim nito. Ang mismatch na iyon ay walang mapupuntahan maliban sa elastic strain, at maikli ang arithmetic:
strain = (17 − 2.6) × 10⁻⁶ × (solidus − 25)
| Coating alloy | Solidus | Mismatch strain hanggang 25 °C | Kaugnay ng elastic limit ng tanso |
|---|---|---|---|
| Sn42Bi58 | 138 °C | 0.16 % | 2.3× |
| Sn63Pb37 | 183 °C | 0.23 % | 3.2× |
| SAC305 | 217 °C | 0.28 % | 3.9× |
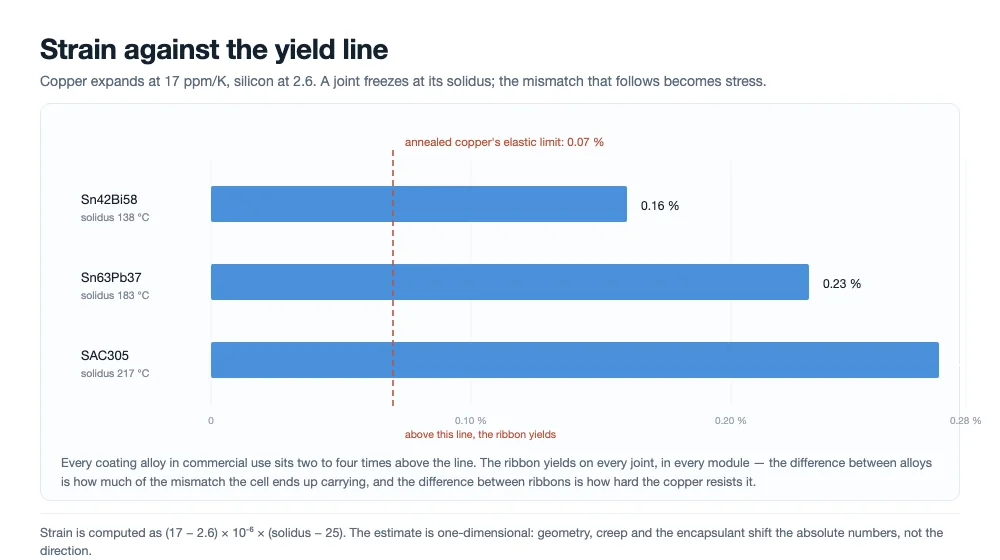
Ngayon ihambing iyon sa kayang absorbihin ng tanso bago ito mag-yield. Ang annealed copper ay may yield strength na mga 80 MPa at modulus na mga 110 GPa, na naglalagay sa elastic limit nito malapit sa 0.07 percent. Ang bawat entry sa table ay dalawa hanggang apat na beses nito. Ang ribbon ay nag-yield sa bawat joint, sa bawat module, sa bawat linya — hindi ito defect, ito ang mekanismo. Ang joint ay nakakaligtas dahil ang tanso ay nagde-deform at kinukuha ang mismatch sa sarili nito.
Ibig sabihin, ang stress na dinadala ng cell ay itinakda ng dalawang bagay: kung gaano karaming strain ang ipinapataw ng freezing point, at kung gaano katigas ang ribbon na lumalaban dito. Ang una ay property ng coating alloy. Ang pangalawa ay sa tanso, at ito ang mabibili mo. Kaya ang isang ribbon specification ay humihingi ng yield strength range sa halip na maximum softness: sapat na malambot upang mag-yield bago ang cell, sapat na matibay upang makaligtas sa handling at lamination nang hindi lumalambot.
May pangalawang thermal cycle na madaling makalimutan: ang laminate. Ang lamination ay humahawak sa buong stack sa 145 hanggang 160 °C nang ilang minuto. Para sa solder, ibig sabihin nito ay creep, at ang creep ay isang partial release ng stress na na-lock in sa solidification. Ang plastic set ng ribbon ay hindi nag-aalis sa sarili nito at hindi naibabalik ng cell ang flatness nito, ngunit ang residual stress ng joint ay nagre-relax patungo sa kung ano ang pinapayagan ng encapsulant. Dalawang kahihinatnan ang sumusunod: ang final bow ng isang module ay itinakda sa stringing at bahagyang lumalambot lamang sa lamination, at ang dalawang linya na may magkaparehong profile ay maaaring makagawa ng magkaibang module kung ang kanilang cooling at stacking bago ang lamination ay magkaiba.
Sa aming mga laminator, pinapatakbo namin ang stage na ito sa pagitan ng 145 at 160 °C na may uniform platen heating, hinahayaan ang mga solder joint na maibsan ang frozen-in stress nang hindi inilalantad ang mga underlying cell interface sa hindi pantay na thermal gradients sa buong laminate.
Ang window samakatuwid ay may dalawang pader, at magkasalungat ang kanilang paghila. Sa ibaba nito, ang coating ay hindi kailanman lumalampas sa liquidus nito nang may sapat na margin, hindi kumpleto ang wetting, at ang joint ay nabigo sa pull. Sa itaas nito, ang strain at ang non-uniformity sa buong cell ay tumataas, at ang failure ay lumilipat mula sa joint patungo sa silicon. Ang parehong pader ay gumagalaw kasama ng kapal ng cell: ang mas manipis na cell ay may mas kaunting thermal mass, mas bumubow para sa parehong gradient, at nagtutolerate ng mas maliit na strain bago ito mag-crack.
Ang estimate sa itaas ay one-dimensional at hindi pinapansin ang geometry, creep at kung paano pinipigilan ang stack sa panahon ng lamination. Ang mga absolute na numero ay magbabago para sa isang tunay na assembly. Ang direksyon at ang order of magnitude ay hindi, at ang mga ito ang gumagawa sa window na makitid.
Ang HJT at back-contact cells ay lalo pang nagpapakitid nito
Dalawang cell architecture ang tumutulak laban sa parehong window mula sa magkaibang panig.
Ang heterojunction cells ay may amorphous silicon passivation stack sa ilalim ng transparent conductive oxide. Ang stack na iyon ay hindi nakakaligtas sa conventional reflow peak, at ang praktikal na ceiling para sa buong stringing step ay karaniwang sinasabing nasa o mas mababa sa 200 °C. Ang dalawang paraan upang malampasan ito ay isang low-temperature coating alloy — SnBi systems, na may solidus malapit sa 138 °C — at conductive adhesive na cured sa 150 hanggang 170 °C range. Pareho silang gumagana. Wala sa kanila ang libre: ang bismuth-bearing joints ay hindi gaanong ductile kaysa sa tin-lead o tin-silver, kaya ang pull strength na mukhang malusog sa unang araw ay kakaunti ang sinasabi tungkol sa isang joint na mag-the-thermal-cycle nang 25 taon, at ang adhesive joints ay ipinagpapalit ang process simplicity para sa cost at cure control.
Ang mga back-contact cell ay umaatake sa window mula sa mekanikal na panig. Single-sided ang mga ito sa pagkakagawa, kaya walang front ribbon na nagbabalanse sa rear ribbon, at sa 240 °C na gusto ng conventional stringing, yumuyuko ang mga ito nang sapat para maabala ang downstream handling. Iyan ang pressure sa likod ng tape-based at adhesive stringing para sa pamilyang ito, at mekanikal na problema ito bago maging metallurgical: ang parehong joint na magiging maayos sa double-sided cell ay pinagmumulan ng warpage sa single-sided.
Inililipat ng 0BB ang joint papasok sa laminator
Ang mga busbar cell ay gumagawa ng joint sa stringer at sinusuri ito sa stringer. Sinisira ng zero-busbar interconnection ang dalawang bahagi ng pangungusap na iyon. Depende sa ruta, ang electrical connection ay ginagawa sa stringer kasama ang mechanical bond na idinadagdag ng adhesive, o hinahawakan ng adhesive ang wire sa lugar at ang aktwal na alloying ay nangyayari sa ilalim ng laminator. Sa ikatlong ruta, isang film ang nagdadala ng adhesive, cell at wire papasok sa laminator nang sabay, at walang sinasolda.
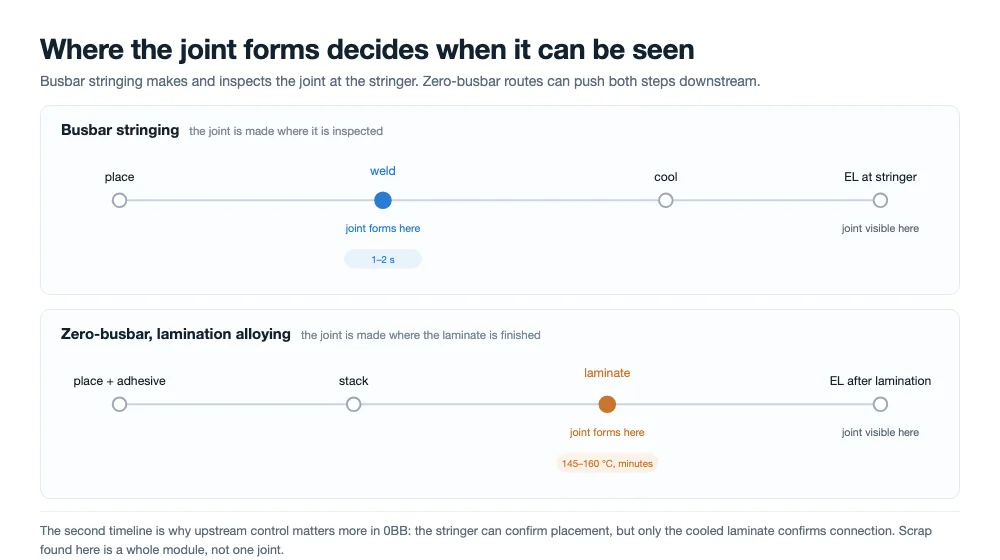
Para sa ribbon, ang mga kahihinatnan ay tiyak sa halip na pilosopikal. Ang solidus ng coating ay tumitigil na maging metallurgical na detalye at nagiging process parameter: sa lamination-alloying na ruta kailangan itong matunaw sa loob ng lamination window, na para sa EVA ay nasa paligid ng 145 hanggang 150 °C at para sa POE ay medyo mas mataas. Ang tin-lead o SAC coating ay hindi kailanman umabot doon, at ang low-temperature coating na umabot doon ay kailangang itugma sa encapsulant, sa adhesive at sa temperature ceiling ng cell nang sabay.
Kapag nagpapatakbo ng zero-busbar stacks gamit ang EVA, hinahawakan namin ang chamber sa loob ng 145 hanggang 150 °C na window para ang coating ay mag-reflow at mag-alloy nang maaasahan sa bawat wire contact nang hindi nagbubula ang encapsulant o nawawala sa alignment ang grid.
Lumiliit din ang joint area. Kung walang busbar, walang malawak na pad na magpapatawad sa placement error; ang contact ay kung saan tumatawid ang fine wire sa finger, at ang bahagi ng area na iyon na aktwal na nababasa ang nagdadala ng current. Ang mas pinong wire ay nangangahulugan din na humihigpit ang straightness at stiffness specifications, dahil ang wire na gumagala ay hindi na nakatago ng 1 mm na busbar.
Ang pinakamahal na pagbabago ay wala sa ribbon. Nasa kung saan nagiging visible ang defect. Ang joint na nabuo sa ilalim ng laminator ay masusuri lamang pagkatapos ng lamination, kapag assembled na ang module at ang scrap value ng isang failure ay ang buong laminate. Tumitigil ang stringer na maging quality screen, at ang mga kontrol na dating humuhuli ng problema sa joint ay kailangang lumipat upstream — coating thickness, wire placement accuracy, adhesive weight — kung saan mas mura ang bawat defect pero mas mahirap makita.
Ang pinapanatili ng stringer, sa bawat ruta, ay placement. Kailangang dumating ang wire sa finger na may tamang spacing at tamang tension, at kailangang hawakan ito ng adhesive doon hanggang sa handling papasok sa laminator. Ibang kasanayan ito kaysa sa soldering: walang reflow window na i-tune, walang wetting na babantayan, at walang pull test na maaaring gawin sa isang joint. Ang mga kontrol ay vision, tension at adhesive weight, at ang kumpirmasyon ay EL image na kinuha pagkatapos lumamig ang laminate.
Ito ang dahilan kung bakit binabago ng zero-busbar transition ang hinihinging patunayan sa isang ribbon supplier. Sa busbar stringing, ang trabaho ng ribbon ay maaaring i-verify joint by joint. Sa lamination alloying, ang ribbon, ang adhesive at ang encapsulant ay bumubuo ng isang sistema na ang pag-uugali ay makikita lamang sa dulo, at ang specification ay kailangang isulat bilang compatibility requirement sa halip na isang set ng independent values.
Anim na defect at ang sinasabi ng bawat isa
| Sintomas | Karaniwang sanhi | Unang bagay na dapat suriin |
|---|---|---|
| Cold joint, mababang pull strength | Masyadong mababa ang peak, expired o kulang ang flux, coating oxide | Profile laban sa coating solidus; batch date ng flux |
| Dilaw, over-soldered na joint | Masyadong mataas ang peak o masyadong mahaba ang dwell | Emitter ageing; kamakailang pagbabago ng recipe |
| Microcracks pagkatapos ng stringing | Masyadong matigas ang ribbon, mataas ang pin pressure, hindi pantay ang heating | Yield strength ng kasalukuyang ribbon batch; pin force |
| Ribbon off pad, puting gilid | Camber, placement error | Camber limit laban sa incoming certificate |
| Solder balls | Masyadong makapal ang coating, masyadong mataas ang peak | Coating thickness bawat side |
| String bow | Thermal mismatch, matigas na ribbon, mabilis na cooling | Ribbon softness, cooling rate, kapal ng cell |
Ang table ay kapaki-pakinabang lamang kung binabasa ito bilang elimination order sa halip na diagnosis. Dalawang magkaibang sanhi ang maaaring magbigay ng parehong sintomas, at ang distinguishing evidence ay karaniwang mura: camber gauge, pull test sa known-good batch, cross-section. Ang nagpapabagal sa debugging ay hindi ang diagnosis mismo kundi ang pagbabago ng dalawang lever nang sabay, dahil wala nang paraan ang proseso na i-attribute ang improvement.
Ano ang ilalagay sa ribbon at process specification
Anim na value ang sumasaklaw sa karamihan ng pinagtatalunan ng artikulong ito. Sulit silang isulat nang tahasan dahil ang bawat isa ay tumutugma sa failure mode na kung hindi ay matutuklasan ng linya sa alas-3 ng madaling araw.
| Espesipikasyon | Bakit ito nasa listahan |
|---|---|
| Yield strength bilang range (Rp0.2) | Itinatakda kung gaano karami ng mismatch strain ang sinisipsip ng ribbon sa halip na ng cell |
| Coating thickness bawat side, may tolerance | Nagdudulot ng solder-ball formation at ang dami ng alloy na available para mag-wet |
| Coating alloy at ang solidus nito | Itinatakda ang strain na pinagsisimulan ng joint, at ang lamination window na maaari nitong gamitin |
| Camber at straightness limit | Pinipigilan ang white-edge at ribbon-off-pad defects na lumalaki kasabay ng line speed |
| Flux activation window laban sa profile | Tinitiyak na aktibo ang flux bago umabot ang coating sa liquidus nito |
| Peak at edge-to-centre uniformity | Pinapanatiling nagwe-wet ang pinakamalamig na strip nang hindi nag-o-overheat ang gitna |
Kung kailangan mong unahin, ang hanay ng yield strength at ang solidus ng coating ang dalawang nagbabago sa failure mode kaysa sa failure rate. Ang ribbon na medyo masyadong makapal ay magbubunga ng solder balls at maitatama ng tolerance. Ang ribbon na medyo masyadong matigas ay nagbubunga ng bitak na cells sa manipis na wafers at isang scrap event na dumarating linggo pagkatapos matanggap ang batch. Ang asymmetry na iyon ay dapat tandaan kapag ang desisyon sa pagbili ay bumaba sa presyo kada tonelada.
Ang verification ay nabibilang sa pagdating, hindi sa linya. Ang pull strength, kapal ng coating, camber at cross-section ay tumatagal ng minuto kada consignment; ang bitak na string ay nagkakahalaga ng cells, labor at schedule ng anumang module line na nasa downstream nito. Ang mga incoming test ay sapat na mura kaya ang tanging tunay na tanong ay kung may nakatakdang magpatakbo ng mga ito.
Mga madalas itanong
Sa anong temperatura hinihinang ang mga solar cell?
Sa mga conventional tin-based coating, ang peak sa joint ay karaniwang 230 hanggang 250 °C, na naaabot sa isa hanggang dalawang segundo pagkatapos ng preheat na malapit sa 120 °C. Ang mga heterojunction cell ay naglilimita sa step sa 200 °C o mas mababa, kaya gumagamit sila ng low-temperature alloys o conductive adhesive. Sa mga zero-busbar na ruta kung saan nabubuo ang joint sa ilalim ng laminator, ang alloying ay nangyayari sa lamination window na humigit-kumulang 145 hanggang 160 °C.
Bakit nag-yield ang ribbon habang lumalamig?
Dahil ang mismatch strain ay dalawa hanggang apat na beses ng kayang absorb ng copper nang elastic. Mula sa tin-lead solidus na 183 °C, ang strain hanggang room temperature ay humigit-kumulang 0.23 porsiyento; ang elastic limit ng annealed copper ay humigit-kumulang 0.07 porsiyento. Ang sobra ay kailangang maging plastic deformation, at iyon ang inaasahang pag-uugali — nag-yield ang ribbon para hindi ang silicon.
Mas malakas ba ang joint kapag mas makapal ang intermetallic layer?
Hindi. Ang tuloy-tuloy na layer na humigit-kumulang 1 hanggang 3 micrometres ang nagbibigay ng pinakamahusay na kombinasyon ng bond strength at toughness. Mas manipis kaysa doon, hindi kumpleto ang bond. Mas makapal kaysa humigit-kumulang 5 micrometres, ang interface ay malutong at ang bitak na nagsisimula doon ay tumatakbo kasama nito sa halip na huminto. Ang tagal sa temperatura ay nagpapalaki ng layer nang mas mabilis kaysa sa pagpapabuti ng bond.
Maaari bang i-solder ang busbarless cell sa isang stringer?
Oo, sa mga ruta kung saan ang wire ay hinihinang sa stringer at ang adhesive ang nagbibigay ng mechanical bond. Sa rutang hawak ng adhesive ang wire at natutunaw ang alloy habang lamination, walang solder reflow sa stringer. Mahalaga ang pagkakaiba para sa pagpili ng equipment, dahil inilalagay ng dalawang ruta ang process control sa magkaibang makina.
Bakit lumalabas lamang ang mga zero-busbar defect pagkatapos ng lamination?
Dahil sa lamination-alloying na ruta, hindi umiiral ang joint hanggang umabot sa temperatura ang laminate. Ang stringer ay naglalagay at humahawak lamang; ang electrical connection ay nabubuo mamaya. Anumang inspeksyon bago ang lamination ay makakapagkumpirma ng placement ngunit hindi ng connection, kaya ang mga upstream control sa coating, adhesive at placement ay may mas malaking bigat kaysa sa conventional line.
Pinapahina ba ng flux residue ang joint?
Hindi direkta. Ang lakas ng joint ay itinatakda ng wetting at ng intermetallic layer; ang residue na nasa ibabaw ay hindi nagbabago sa alinman. Mahalaga ang residue para sa pangmatagalang reliability at sa hitsura ng module, na ibang usapin kaysa sa kung nabuo ang joint.
Paano ko malalaman ang cold joint mula sa lifted ribbon?
Tingnan ang fracture surface. Ang cold joint ay naghihiwalay sa alloy-to-grid interface at iniiwan ang grid na halos buo, madalas may makinis at makintab na oxide film na nakikita. Ang lifted o maling pagkakalagay na ribbon ay nag-iiwan ng punit sa grid o hinihila ang grid metal kasama nito. Magkamukha ang dalawa sa EL image at magkaibang problema sa linya.
Palagi bang pinapahaba ng mas mababang peak temperature ang buhay ng cell?
Hindi. Binabawasan ng pagpapababa ng peak ang strain at bow, ngunit kung sapat ang pagbaba para pigilan ang coating na mag-wet nang maayos, ang joint ay mekanikal na nabibigo bago pa mabigo ang cell. Ang optimum ay ang pinakamataas na peak na pinapanatili pa rin ang strain at ang edge-to-centre gradient sa loob ng limitasyon, hindi ang pinakamababang peak na kayang panatilihin ng makina.
Mga huling pagninilay
Ang ribbon joint ay napagpapasya sa isa o dalawang segundo, ng apat na variable na kinokontrol ng makina at anim na namamana nito. Ang metallurgy ang nagtatakda ng floor, ang strain ang nagtatakda ng ceiling, at ang dalawang pader ay palapit nang palapit habang nagiging manipis ang cells, lumalamig ang mga arkitektura, at itinutulak ng zero-busbar ang joint sa ilalim ng laminator. Ang mabuting balita ay ordinaryo ang mga lever: profile na tumutugma sa flux, ribbon na may tamang hanay ng yield strength, at mga incoming check na nakakahuli ng masamang batch bago ito maging bitak na string.
Kaugnay na pagbabasa:
- Makina ng tabber at stringer: paano ito gumagana at paano pumili
- Mga mekanismo ng solar cell stringer: gabay bawat sona
- Mga materyales ng PV ribbon: copper core, tigas at patong
- Istruktura at mga uri ng PV ribbon: patag, bilog at hugis
- Teknolohiyang 0BB cell: ano ang binabago ng pagtanggal ng busbar
- Bakit mahalaga ang flux para sa photovoltaic soldering
- Solar module stringing: pag-troubleshoot ng cold solder joints
- Mga paraan ng PV ribbon test: ano ang dapat i-verify bago ang produksyon
Mga pinagmulan: thermal profile data mula kay Joseph et al., EPJ Photovoltaics 16, 9 (2025), isang validated na modelo ng infrared ribbon welding sa isang industrial stringer; mga figure ng strain na kinakalkula mula sa mga nai-publish na coefficient of thermal expansion para sa copper at silicon; mga obserbasyon ng bow sa conventional stringing temperatures para sa back-contact cells gaya ng iniulat ng TaiyangNews.
Nagbibigay kami ng single at double chamber solar panel laminator machines na may oil-heated o electric platens para suportahan ang parehong standard stringed modules at zero-busbar lamination-alloying schedules. Kung pinipino mo ang iyong thermal cycle o nag-qualify ng mga bagong encapsulant recipe, ibahagi ang iyong module stack, lay-up drawings, o sample materials sa aming engineering team para sa equipment evaluation.