Solar Module Stringing: Isang Praktikal na Gabay
Talaan ng Nilalaman
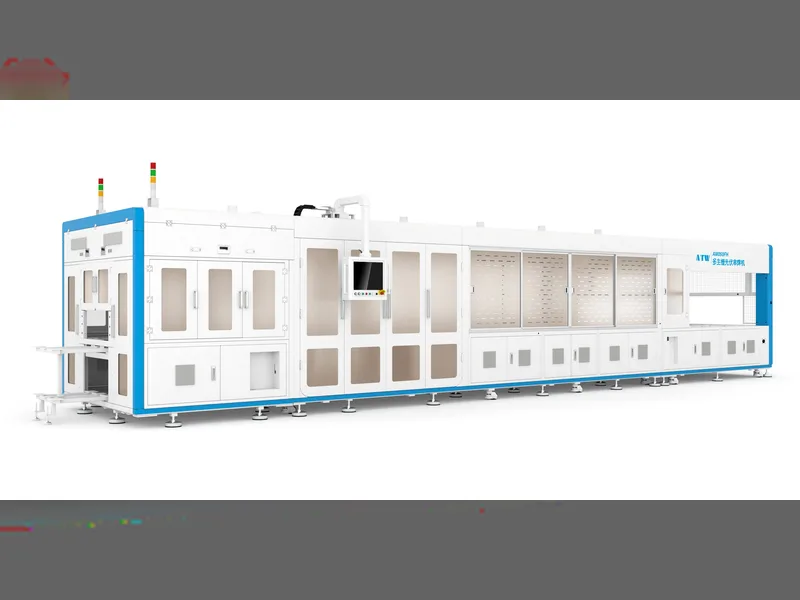
Mabilis na sagot: Ang stringing ay ang hakbang kung saan ang mga indibidwal na solar cell ay hinihinang sa isang series string, at ito ang nagtatakda ng kapangyarihan ng module at ang kisame sa line yield. Ang tabber ay naglalagay at naghihinang ng ribbon sa bawat cell; ang stringer naman ay naglalagay ng mga cell na iyon sa pagkakasunod-sunod at pinagsasama ang mga ito. Dahil ang isang basag na cell o cold solder joint ay hindi na maaayos sa downstream, lahat ng mali dito ay naisusulat sa tapos na module. Ang praktikal na stringing work ay bumubuo sa apat na variables: cell format flexibility, busbar count para sa multi-busbar layouts, ribbon placement accuracy, at breakage rate. Mahalaga rin ang kapal ng ribbon — ang mas manipis na ribbon ay nagpapababa ng material cost at nagpapataas ng resistance, kaya may floor kung saan ang efficiency na nakuha sa cell ay nawawala muli sa joint. Ang mga machine platform tulad ng ATW050 class ay humahawak ng maraming cell format nang walang line change.
PV Module Manufacturing · ni Jerry, Ooitech
Pagpapakilala ng Produkto
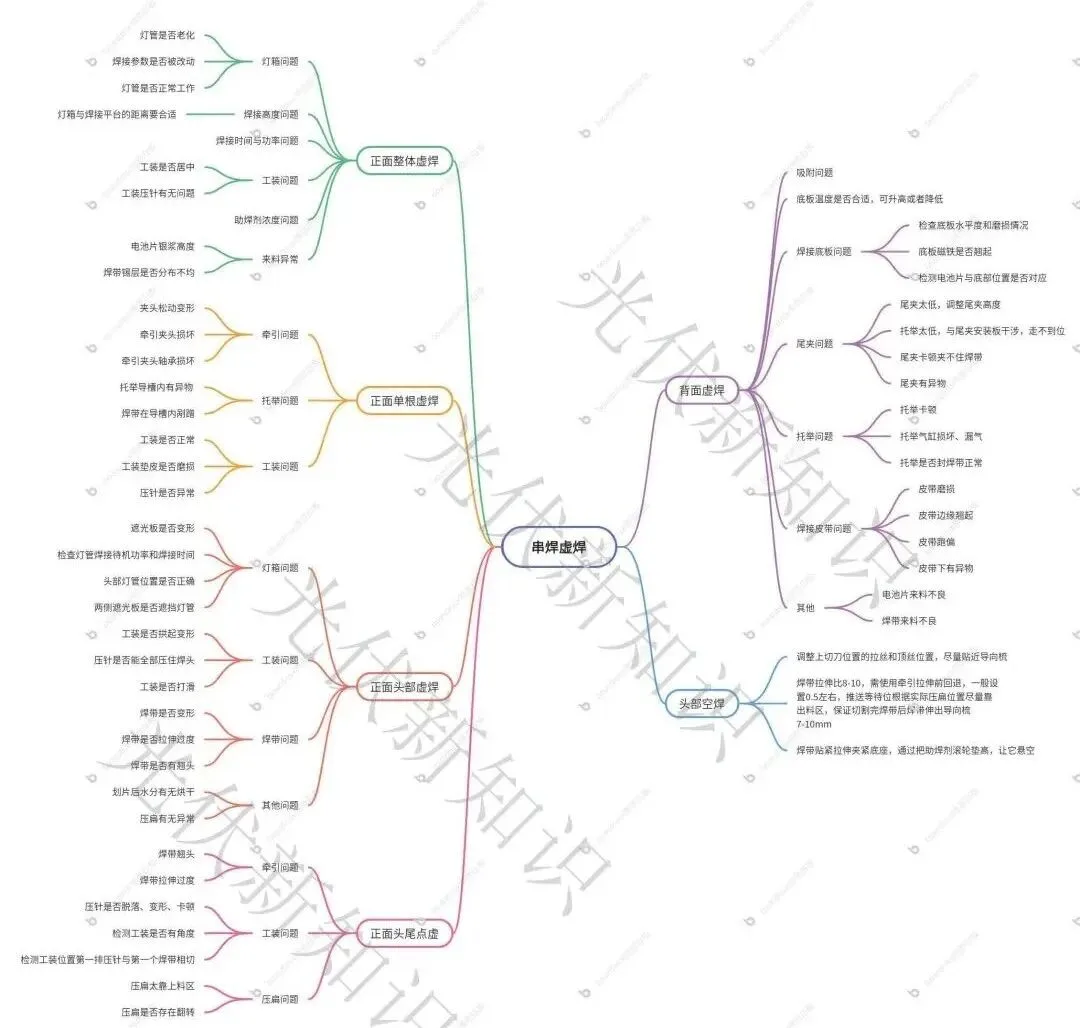
Walang mahabang intro. Ang mind map ang mauna. Kung nakakatulong, i-save ang artikulo at i-download ang larawan. Maaari ka ring makipag-ugnayan sa pamamagitan ng WeChat backend upang sumali sa PV module tech chat group para sa high-res version. (Sabihin lang kung aling bahagi ang hawak mo, tulad ng process, quality, equipment, o production.)
Bago tayo pumasok sa cold solder troubleshooting, talakayin muna natin kung paano talaga gumagana ang stringing. Ang ribbon, na hinihila ng drawing mechanism, ay inilalagay nang tumpak sa itaas ng busbar ng cell. Pagkatapos ay bumababa ang welding fixture, at ang press pins sa fixture ay naglalagay ng pressure sa ribbon upang mahawakan nito ang busbar. Gumagalaw ang cell sa ilalim ng light box ng stringer, kung saan ang infrared ay nagpapainit sa ribbon at cell. Natutunaw ang tin sa ribbon at nagbubuklod sa silver paste sa busbar, na bumubuo ng metal alloy.
Isang bagay na dapat tandaan. Para sa anumang cold solder inspection, tingnan muna ang exposed white (unbonded) areas. Kung may nakita kang exposed white, ayusin muna iyon bago mo hatulan ang soldering mismo. Lahat ng nasa ibaba ay gumagamit ng TOPCon cell stringing at ang ATW050 stringer bilang halimbawa.
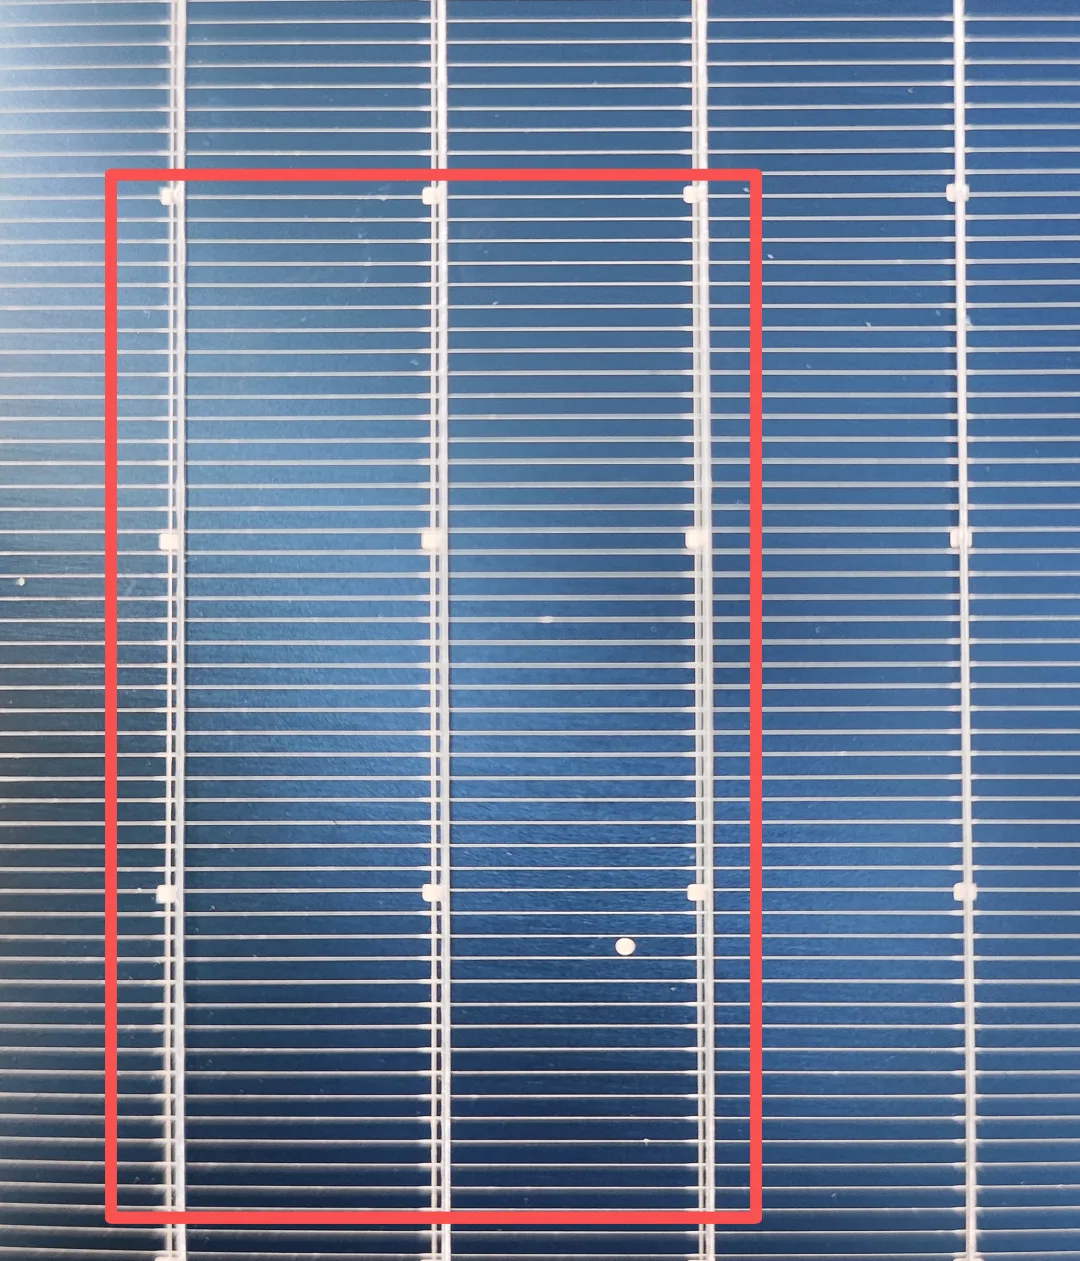
Tulad ng ipinapakita, ang una, pangalawa at pangatlong ribbon sa loob ng red box ay exposed white. Ang pang-apat sa labas ng box ay normal.
Technical Parameters
1. Front full-panel cold solder
Kapag ang buong front side ay nagpapakita ng cold solder, tingnan ang mga ito:
| Item | Ano ang titingnan |
|---|---|
| Light box | Mag-focus sa soldering parameters. Nagsisimula na bang tumanda ang light box? Tingnan ang anumang nakakaapekto sa pag-init ng buong panel. |
| Welding height | Sa stop, bahagyang tumataas ang light box upang maiwasan ang over-soldering ng cell sa ilalim. Kung masyadong malaki ang agwat sa pagitan ng light box at welding platform habang naghihinang, bumababa ang infrared efficiency at nagkakaroon ka ng cold solder. |
| Time at power | Ang soldering time at light box power ang malalaking factors. Tingnan muna ang mga ito. |
| Flux concentration | Ang abnormal na flux, lalo na kung masyadong mababa, ay hindi nakakalinis ng oxide sa ibabaw ng ribbon, at bumababa ang kalidad ng soldering tungo sa full-panel cold solder. |
| Incoming material | Ang mga cell na may masyadong kaunting silver paste ay nagdudulot ng cold o over solder. Ang hindi pantay na tin coating sa ribbon ay nangangahulugan na ang manipis na bahagi ay hindi makakabuklod nang maayos sa paste. Ang expired o degraded na flux ay hindi makakapag-alis ng oxides at nabibigo ang joint. |
| Fixture | Nakasentro ba ang fixture? Ang off-center na fixture ay nangangahulugan na ang press pins ay hindi mahawakan ang ribbon laban sa busbar, na nag-iiwan ng agwat at cold solder. Tingnan din ang press pins mismo. |
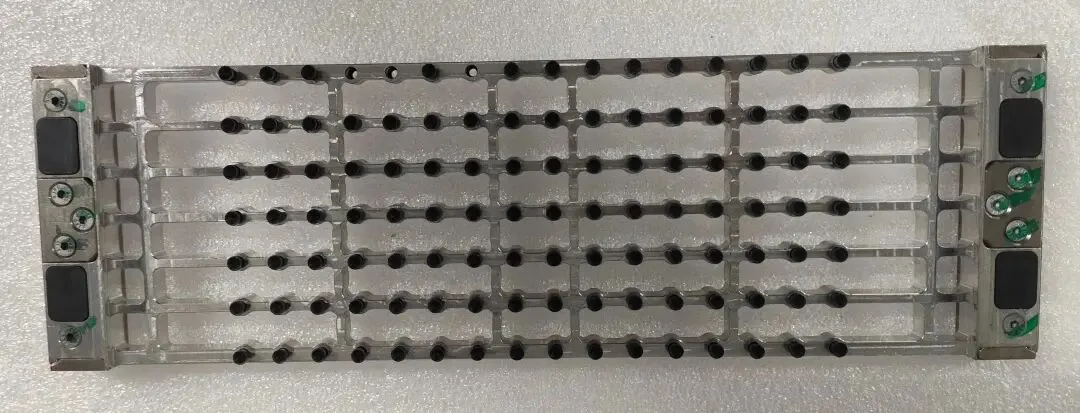
16BB welding fixture
2. Front single-ribbon cold solder
Dahil single ribbon ito, tingnan lang ang mekanismong nauugnay sa partikular na ribbon na iyon.
| Item | Ano ang titingnan |
|---|---|
| Drawing | Maluwag na draw clamp, sira na clamp, o sirang clamp bearing. Anumang fault sa mekanismo ng single ribbon na iyon ay naglalagay sa ribbon sa maling posisyon at nakakasira sa joint. |
| Lifting | May banyagang bagay sa lifting guide slot, o ang ribbon ay kumakaskas sa loob ng slot. |
| Fixture | Normal ba ang fixture? Sira na ba ang fixture pad? Abnormal ba ang press pin? |
| Light tube | Para sa cold solder sa isang fixed spot, tingnan ang light tube sa posisyong iyon kung may aging o maling power. |
| Cutter | Pagkatapos ng cutting, may bends o burrs ba ang ribbon? Pareho itong nagiging dahilan ng pagkaskas ng ribbon sa belt o iba pang bahagi at nakakasira sa joint. |
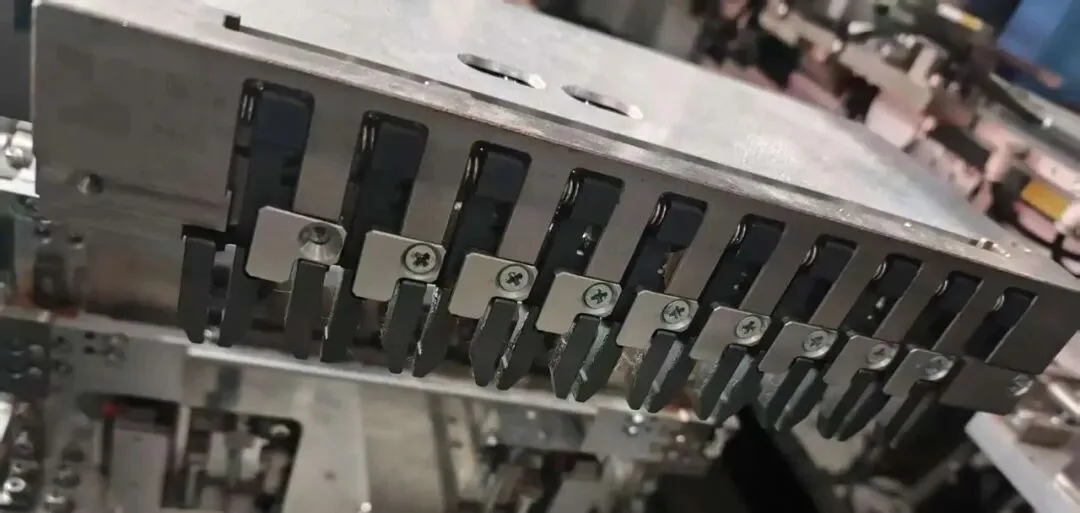
10BB stringer drawing mechanism
3. Front head cold solder
| Item | Ano ang titingnan |
|---|---|
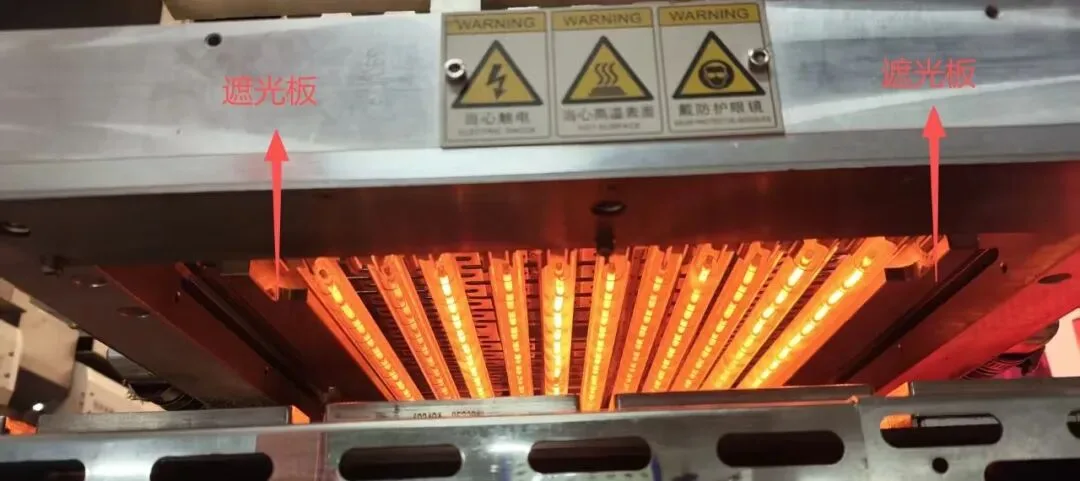
| Light box | Deformed ba o nakaharang ang shading plate sa light tube? Ang maling posisyon ng shading plate ay nagpapahintulot sa ribbon na matunaw ang tin bago ito pumasok sa light box, iyon ay premature tin melting, at nagkakaroon ka ng head cold solder. Tingnan ang standby power at soldering time ng light tube. |
| Fixture | Arched o deformed ba ang fixture? Ang arched na fixture ay hindi makakapagdiin sa ribbon, kaya lumilitaw ang cold solder. Hinahawakan ba ng lahat ng press pins ang solder head? Dumudulas ba ang fixture? |
| Ribbon | Ang deformed o over-stretched na ribbon ay yumuyuko at hindi makakahanay sa busbar, na nagdudulot ng cold solder. Tingnan din ang lifted ribbon ends, na hindi makakahawak sa busbar. |
| Iba pa | Pinatuyo ba ang moisture pagkatapos ng cell cutting? |
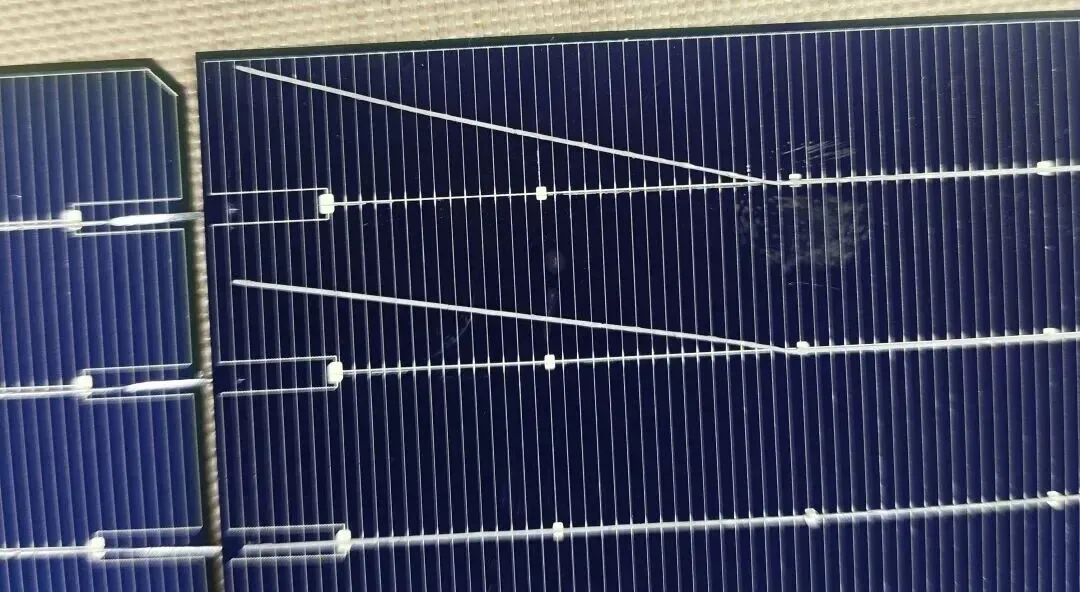
4. Head at tail spot cold solder
| Item | Ano ang titingnan |
|---|---|
| Drawing | Lifted ribbon end o over-stretched ribbon. |
| Fixture | Nahulog, deformed, o stuck ang press pin. Ang spot cold solder ay karaniwang nagmumula sa problema sa press pin. Kung walang pin, hindi maabot ng ribbon ang busbar. |
| Flattening | Masyadong malapit ang flattening sa loading area, o bumabaligtad ang flattening. |
5. Back-side cold solder
| Item | Ano ang titingnan |
|---|---|
| Adsorption | Kapag off ang base plate adsorption, nagbabago ang posisyon ng cell at ribbon na may kaugnayan sa isa't isa habang gumagalaw, na nagdudulot ng back cold solder. (Karaniwan ay buong back-side.) |
| Welding base plate | Mahinang base plate levelness o matinding pagkasira. Nakataas ba ang base plate magnet? Tugma ba ang posisyon ng cell at base? |
| Tail clamp | Masyadong mababa ang tail clamp, stuck, hindi makahawak sa ribbon, o may banyagang bagay sa loob. |
| Lifting | Stuck ang lifting, sira o may tagas ang cylinder, o abnormal ang ribbon sealing, kaya tumatalbog at nagbabago ang ribbon at hindi ito nakaupo nang tama. |
| Welding belt | Pagod na belt, nakataas na gilid, o banyagang bagay sa ilalim ng belt ay nagpapalipat sa back ribbon habang gumagalaw ang cell at fixture. (Wala nang ibang nakakaapekto dito. Ang front ribbon ay hawak ng fixture at hindi madaling gumalaw.) |
| Iba pa | Masamang papasok na cells o masamang papasok na ribbon. |
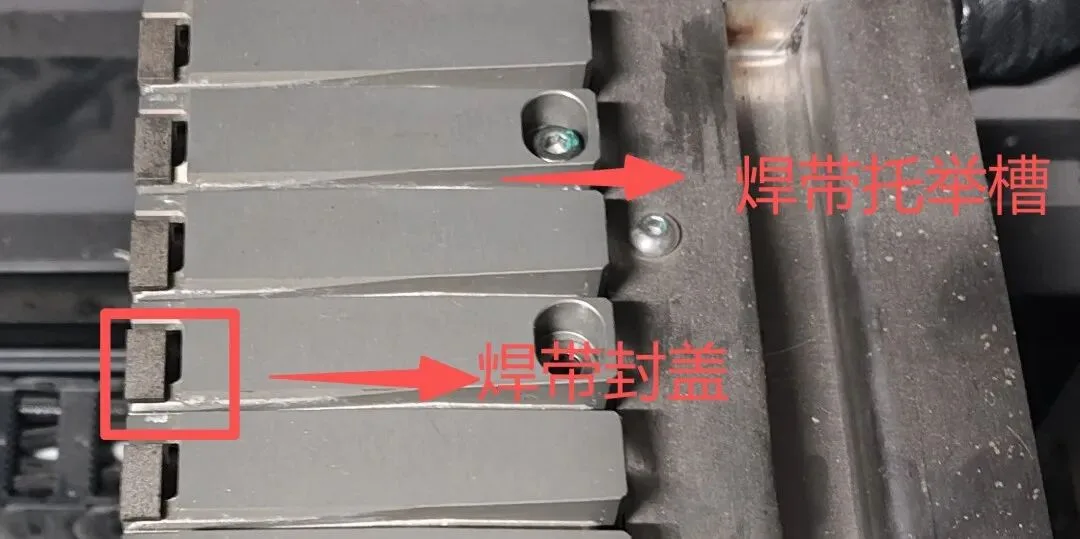
Hulaan kung ilang BB ang lifting jig na ito. (PS: hindi pa ito nagamit sa loob ng kalahating taon.)
Mga Teknikal na Kalamangan
Logic-first troubleshooting: laging suriin ang nakalantad na puti bago hatulan ang joint, para maayos mo ang tunay na depekto hindi ang sintomas
Location-based method: front full-panel, single ribbon, head, tail spot at back side bawat isa ay may sariling checklist, para mabilis mong mapaliit ang saklaw
Root-cause coverage: light box, drawing, lifting, fixture, ribbon, flux, base plate at belt ay lahat naka-map sa partikular na uri ng depekto
Real-line reference: itinayo palibot sa TOPCon cells at ATW050 stringer, tumutugma sa aktwal na nakikita ng mga operator sa floor
Application ng Produkto
Ang troubleshooting logic na ito ay naaangkop sa mga pangunahing module lines. Sa front side, ang light box, fixture centering at flux concentration ay karaniwang nagpapaliwanag ng full-panel issues, habang ang single-ribbon at head defects ay tumuturo pabalik sa drawing at cutting mechanisms. Sa back side, adsorption, base plate levelness at belt condition ang karaniwang mga suspect. Kung ikaw ay nagpapatakbo ng 10BB, 16BB o MBB stringer, ang parehong defect-to-mechanism mapping ay nagpapanatili sa process, quality, equipment at production teams na nasa parehong pahina habang naghahanap ng cold solder.
Pananaw ng Ooitech
Ang nakikita natin sa mga tunay na linya ay malapit na tumutugma sa gabay na ito: karamihan ng reklamo sa cold solder ay bumabalik sa fixture centering at flux state bago pa sisihin ang light box mismo, kaya ang pagsuri sa nakalantad na puti muna ay nakakatipid ng maraming nasayang na oras sa teardown. Ang TOPCon busbars ay mas manipis at ang silver paste window ay masikip, kaya naman ang ribbon flatness at press-pin condition ay mas mahalaga kaysa noong panahon ng PERC. Ini-tune namin ang mga parameter na ito sa panahon ng commissioning at operator training para sa bawat module line na inihatid namin, at kung gusto mong makita ang stringing setups tulad ng ATW-style flow sa aksyon, ang Ooitech YouTube channel sa www.youtube.com/ooitech ay may maraming factory footage na sulit tingnan.
Tandaan: ang artikulo ay tumutukoy sa "Summary of Soldering Defects" ng ATW.