Mabilis na sagot: Ang isang makinang gumagawa ng solar panel ay binibili nang estasyon bawat estasyon, hindi bilang isang bagay — bawat yunit ay may sariling pisikal na operasyon (pagputol, paghihinang, paglalagay, pagdikit, pagseal, pagsubok) at may sariling paraan ng pagkasira kapag ang spesipikasyon ay mas manipis kaysa sa gawain.
Solar Panel Manufacturing Machine: Isang Gabay ayon sa Estasyon
Mukhang tuloy-tuloy ang isang linya ng module, ngunit ito ay isang kadena ng magkakahiwalay na makina, bawat isa ay may sariling motion system at sariling paraan ng pagsira sa panel. Ang mga mamimili na itinuturing ang makinang gumagawa ng solar panel bilang isang linya ng quotation ay natutuklasan ang mga pagkakaiba pagkatapos ng pag-install, kapag ang tabber ay nagbabagsak ng mga string o ang laminator ay nagkukulong ng hangin sa mga gilid.
Pagputol ng cell at pagproseso ng laser
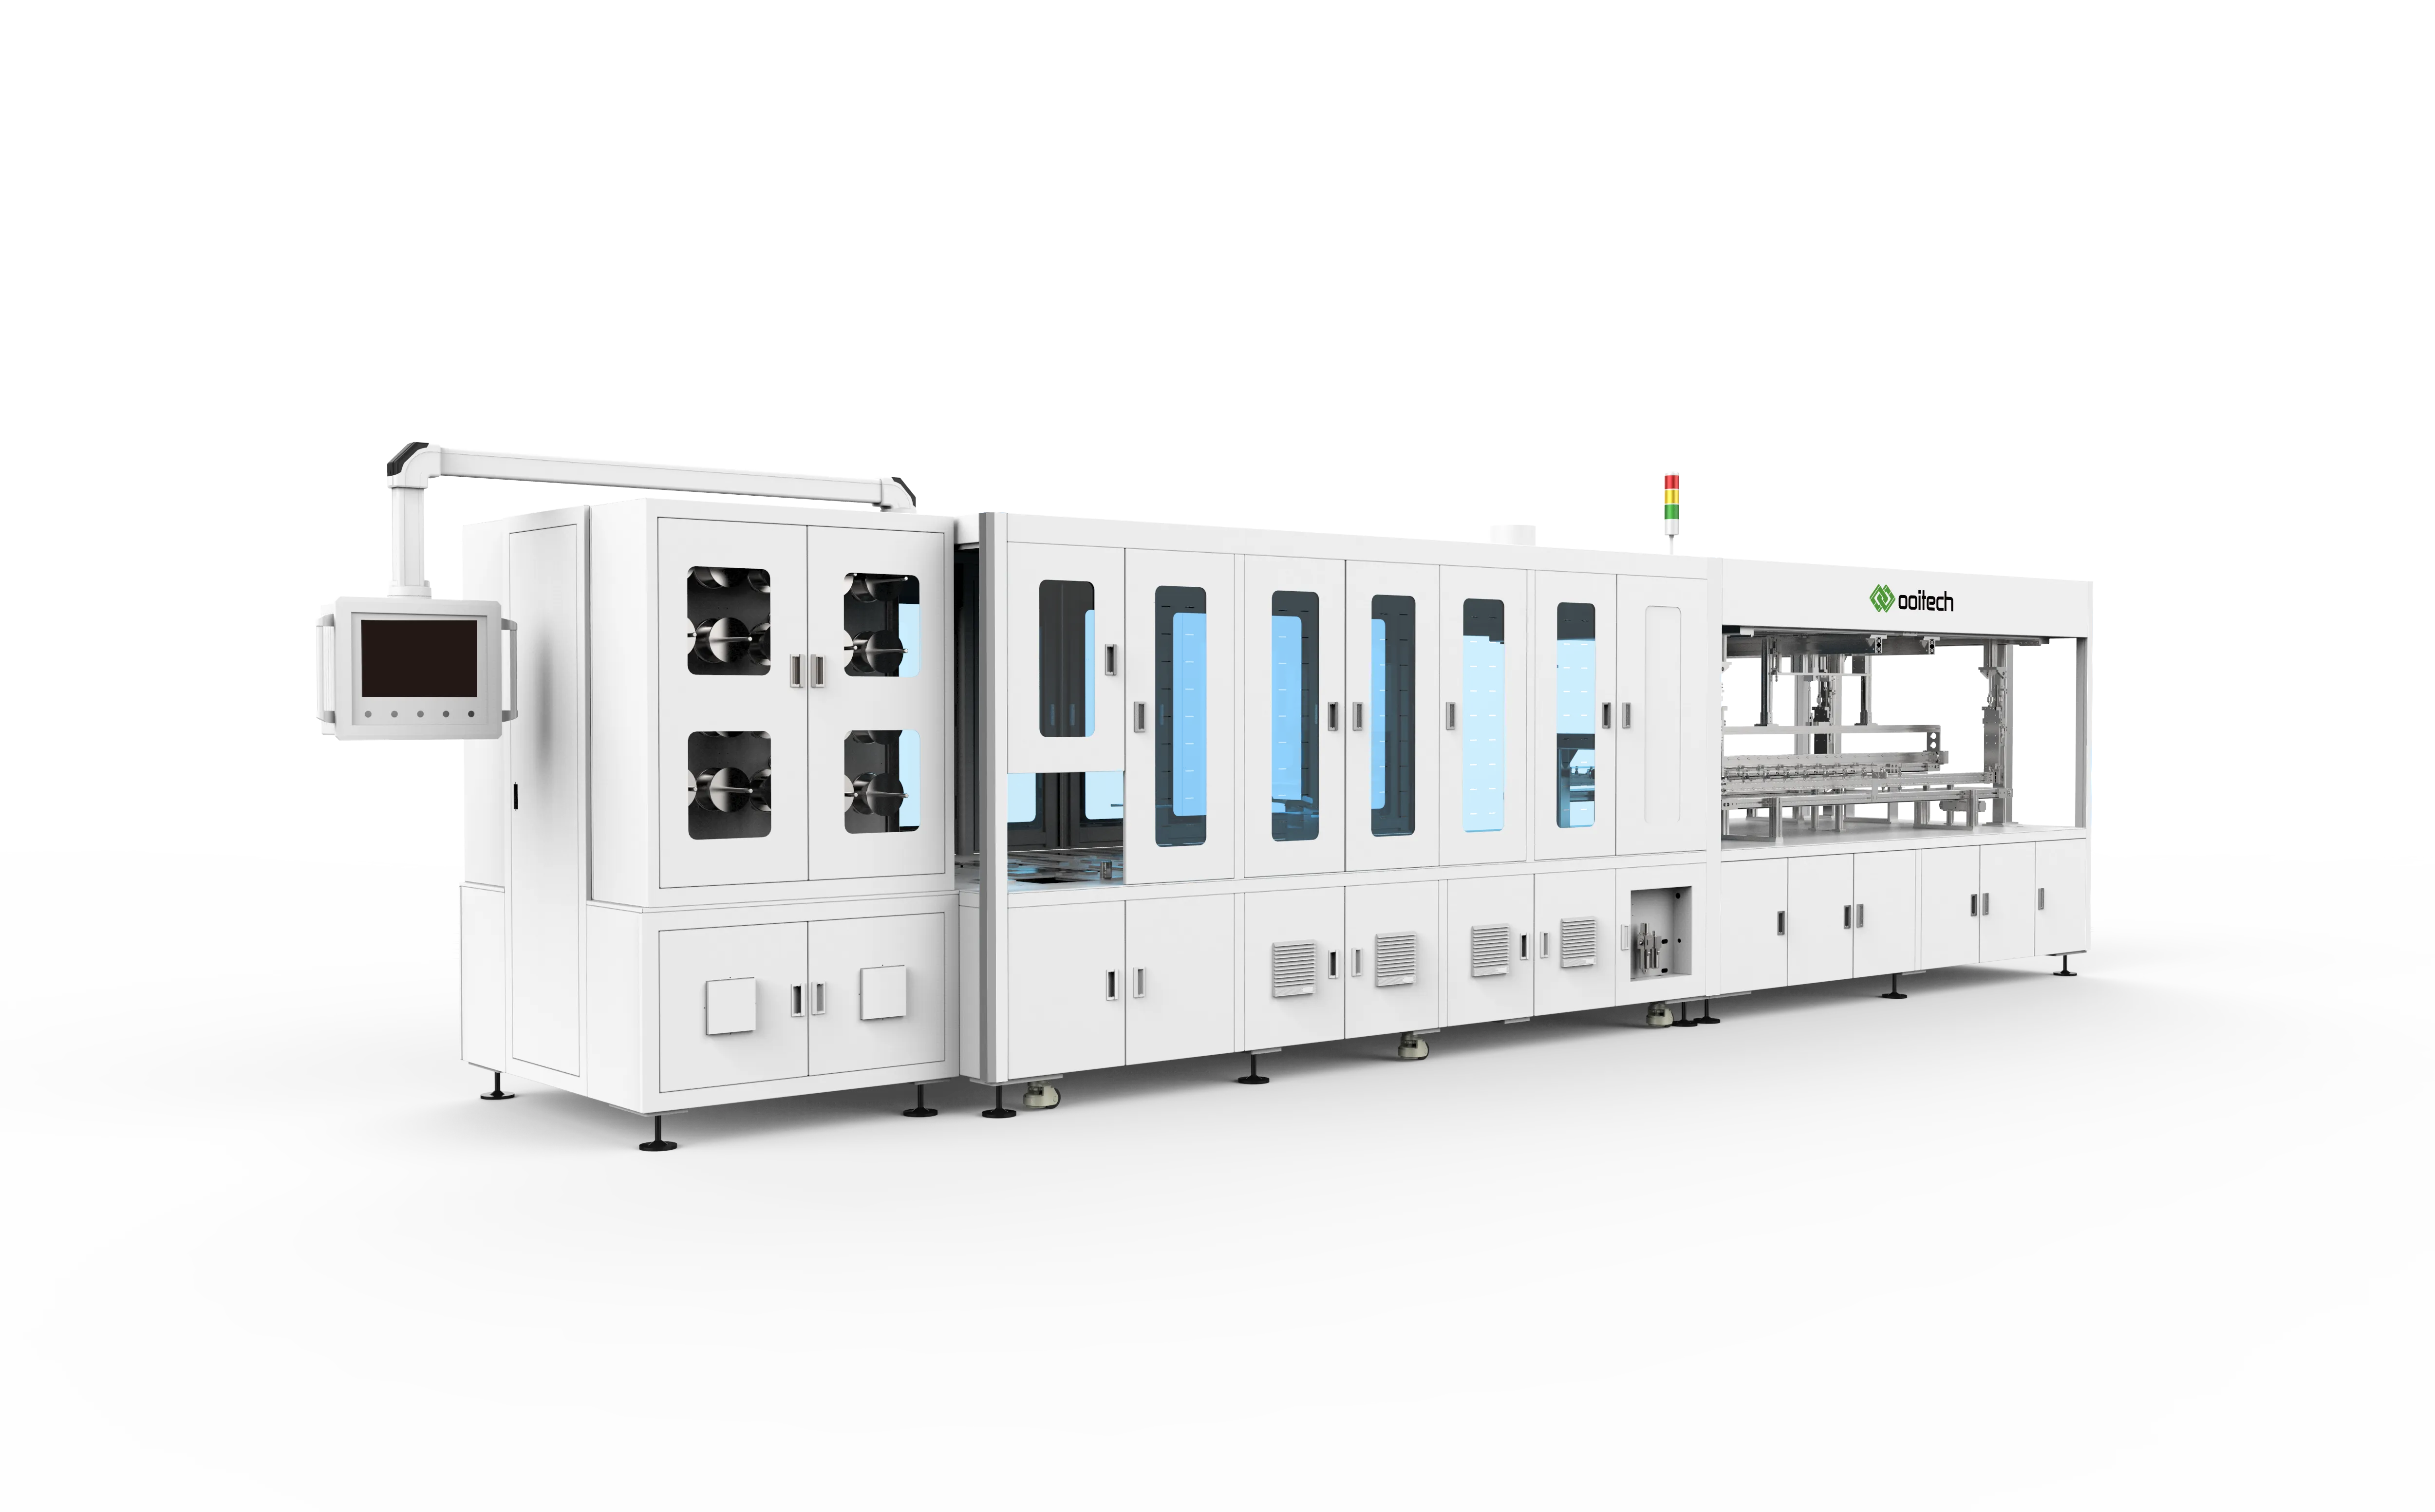
Ang half-cell, shingled at back-contact na arkitektura ay nagsisimula sa pagbabago ng cell kaysa sa pag-assemble nito. Ang laser scribing at cleaving ay naghahati ng cell sa kalahati o strip; ang edge-passivation at contact-opening na mga tool ay naghahanda ng ibabaw para sa interconnection. Binubuo ng Ooitech ang grupong ito sa paligid ng OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 at ECPC-C350 na pamilya, bawat isa ay natatanging papel kaysa sa isang unibersal na kahon.
Ang kulang sa spesipikasyong pagputol ay nabibigo sa ibaba ng proseso: ang cleave na nag-iiwan ng micro-cracks ay pumapasa sa visual inspection, pagkatapos ay nabibigo sa lamination o sa EL image. Itanong kung paano kinokontrol ang lalim ng scribe laban sa kapal ng cell, paano hinahawakan ang cell bow, anong debris extraction ang umiiral sa kerf, at kung ang pagbabago ng format ay recipe o rebuild.
Tabber-stringer
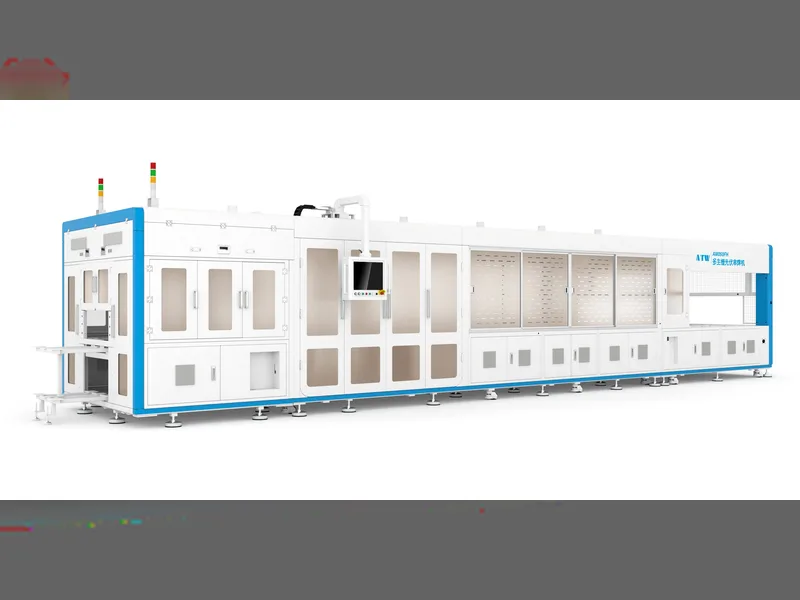
Ang tabber-stringer ang nagtatakda ng elektrikal na kalidad ng buong module. Hinihinang nito ang ribbon sa mga busbar at pinagsasama ang mga cell sa mga string — ang tanging estasyon kung saan ang thermal cycling, placement accuracy at ribbon tension ay sabay na kumikilos sa parehong bahagi. Ang hanay ay sumusunod sa teknolohiya ng cell: AM050FH para sa MBB half-cell, SS-1500B at SS-2500B para sa mainstream stringing, OSLB-1300 para sa BC cells, SL-1000 para sa IBC at back-contact, SL-30C para sa shingled layouts.
Bihirang dramatiko ang pagkasira — ito ay mga joint na nagkokondukta ngunit may resistensya, mga haba ng string na nagkakalat nang sapat upang ma-jam ang layup robot, o mga cell na pumuputok dahil ang profile ay naitono para sa ibang paste. Itanong ang tungkol sa kontrol ng heating at cooling profile, placement verification, regulasyon ng ribbon tension, in-process joint detection, at kung paano vine-validate ang mga pagbabago sa recipe. Ang gabay sa pagpili ng tabber at stringer ay mas malalim na tumatalakay.
Layup
Ang layup ay ginagawang stack ang bill of materials: glass, encapsulant, string matrix, encapsulant, backsheet. Ang manual layup ay nananatili sa maliit na sukat; lampas doon, ang mga robot ang pumapalit, dahil ang paglalagay ng kamay ay hindi kayang manatiling repeatable sa buong shift. Nag-aalok ang Ooitech ng WS-CL80D para sa high-speed MBB half-cell laying, HS-PBR para sa robot string layup, SAW-100A para sa layup at bussing na pinagsama, at ALU-HBL para sa layout na may integrated na bussing.
Ang kulang sa spesipikasyong layup ay nagdudulot ng misalignment na permanenteng naka-lock sa lamination. Itanong kung paano nire-reference ang gilid ng glass, paano kinukumpirma ang presensya ng string, ano ang nangyayari kapag nabigo ang pick, at kung bago o pagkatapos ng placement ang vision checks. Tingnan ang makinang layup na WS-CL80D.
Bussing
Ang bussing ay naghihinang ng mga dulo ng string sa busbar geometry na umaabot sa junction box — kaunting solder, maraming trabaho, dahil bawat ampere ay dumadaan dito. Sinasaklaw ng DH200-Y at HDX200-P ang automatic bussing role.
Ang mahinang bussing ay nananatiling hindi nakikita hanggang sa pagsukat ng kuryente, pagkatapos ay lumalabas bilang module na medyo mababa lamang at sinisisi sa mga cell kaysa sa makinang gumagawa ng solar panel na ito. Itanong kung paano itinatakda ang posisyon ng busbar laban sa mga dulo ng string, paano kinokontrol ang soldering energy, paano vine-verify ang continuity, at kung kasya ang routing para sa disenyo ng iyong module. Tingnan ang makinang bussing na DH200-Y.
Lamination
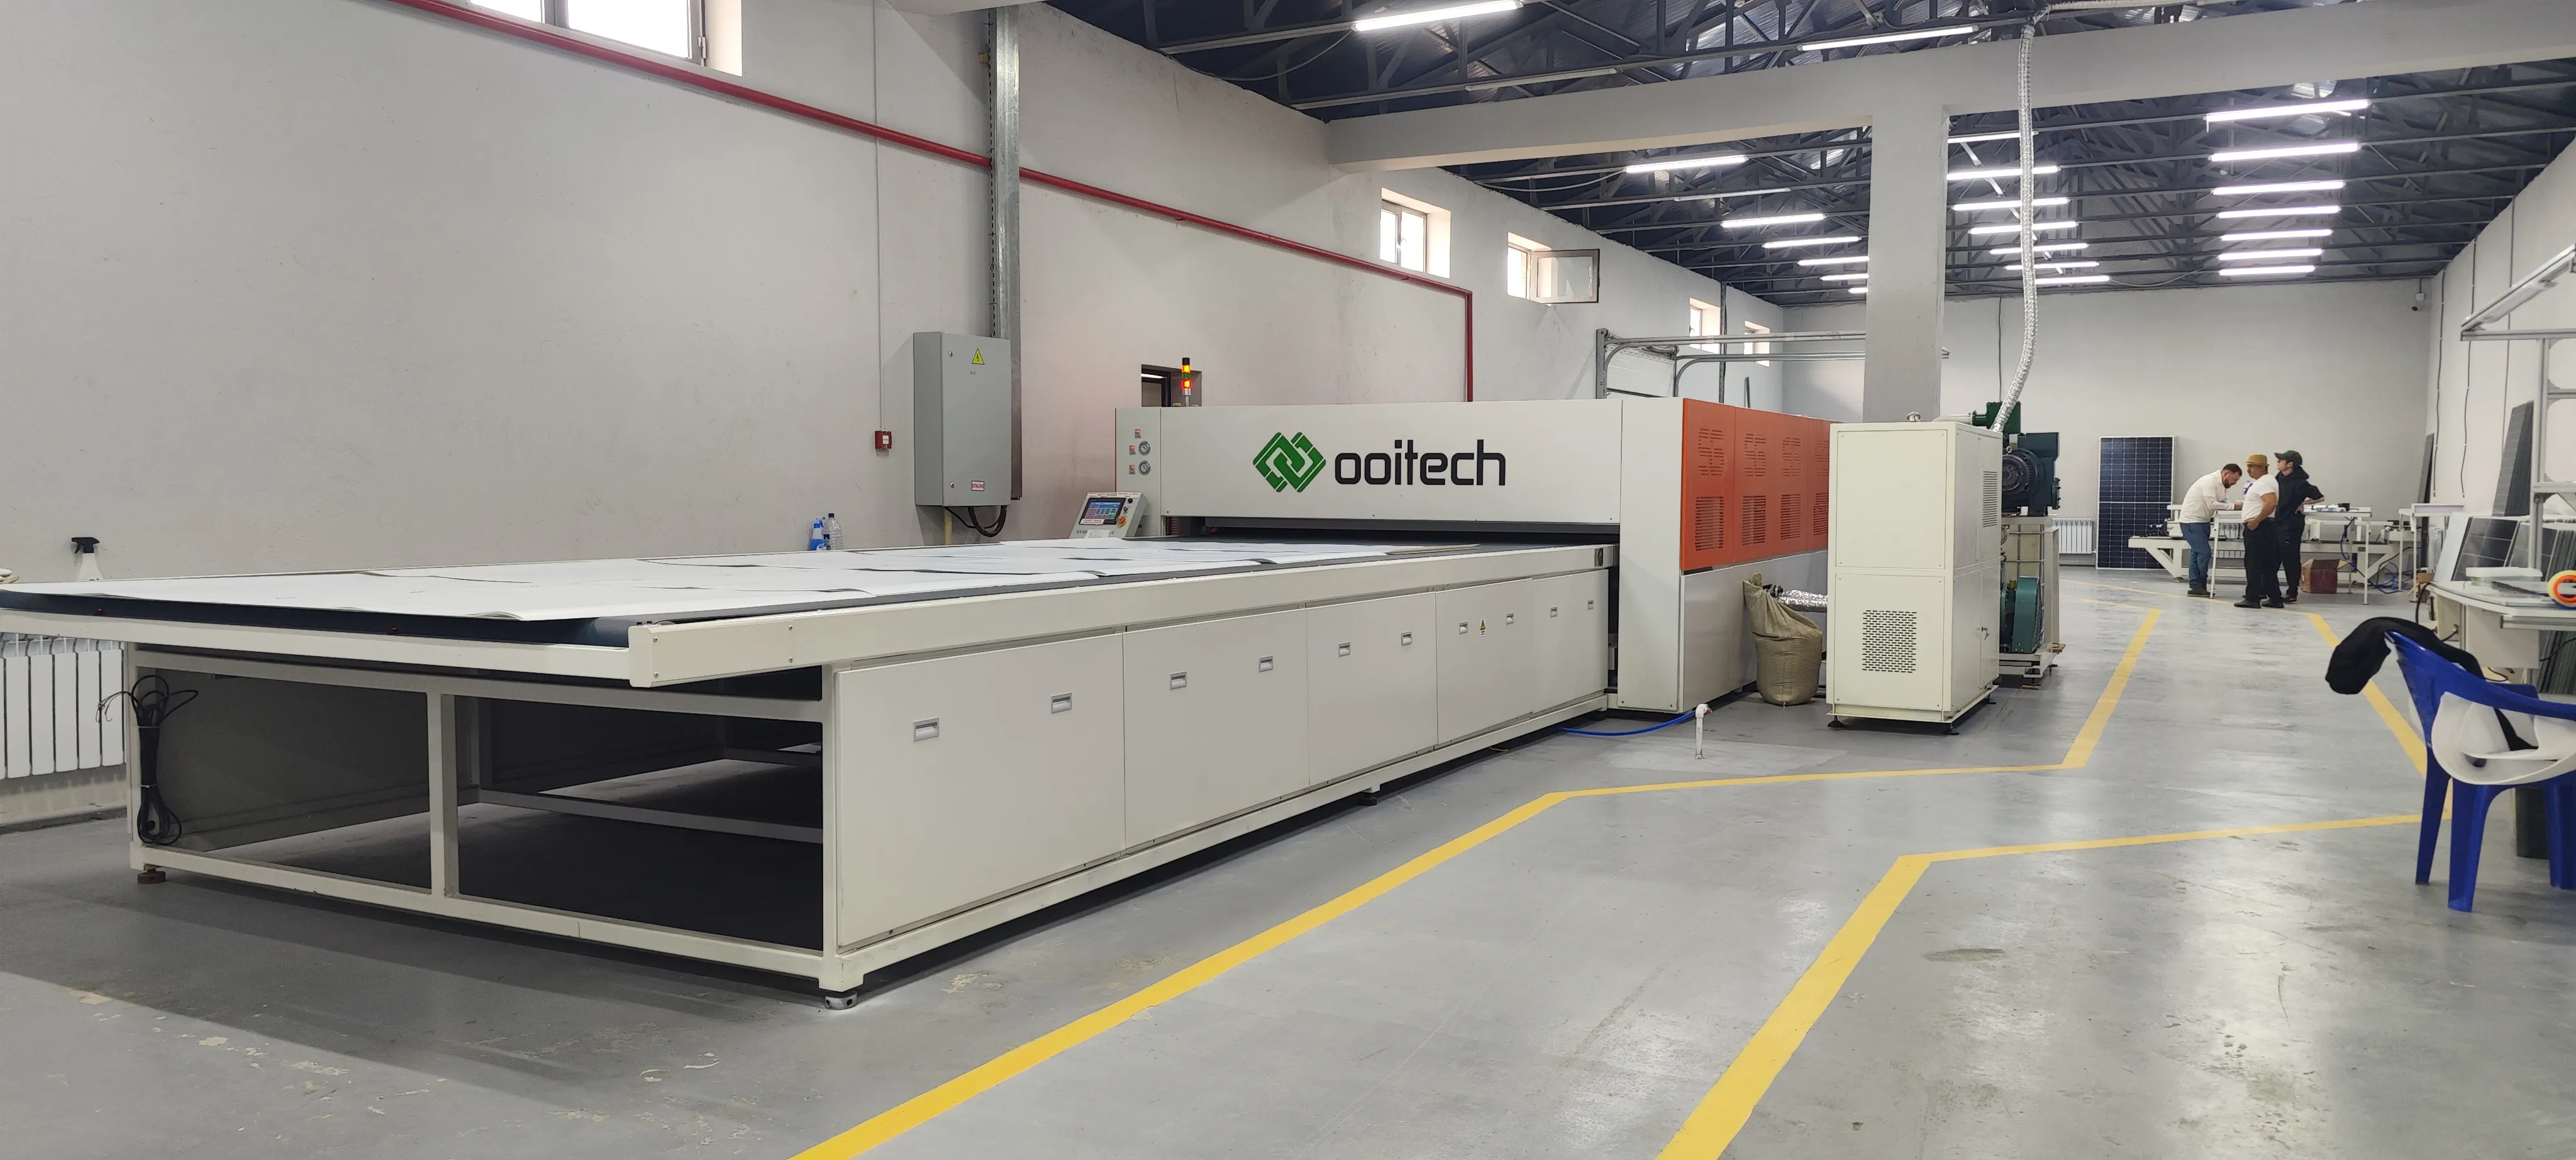
Ang laminator ang makinang gumagawa ng solar panel na pinakamadalas maliitin, dahil sa papel ito ay isang press na may init. Sa praktika ito ay isang vacuum, temperature at pressure profiling machine, at ang profile ang produkto. Ang OTCY-2754DD ay single-layer double-chamber na disenyo na nakatuon sa BIPV na gawain; ang OCY-H600D ay semi-automatic laminator para sa mas maliliit na operasyon.
Ang kulang sa spesipikasyong lamination ay nagdudulot ng bula, squeeze-out, paggalaw ng cell, o backsheet na hindi kailanman ganap na nag-cross-link — lahat ay pumapasa sa mabilisang tingin at nabibigo sa damp-heat o EL check mamaya. Itanong kung ilang heating zone at pressure stage ang pinapayagan ng recipe, paano hinihila at hinahawakan ang vacuum, at paano naitatala ang aktwal na profile laban sa setpoint. Higit pa sa gabay sa pagpili ng laminator.
Framing
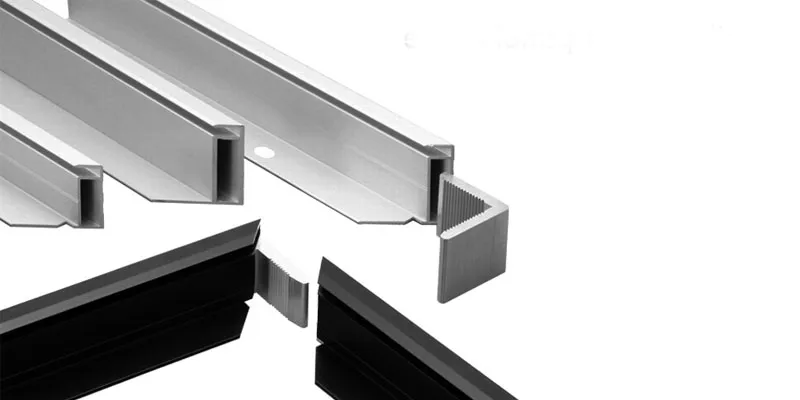
Ang framing ay nagpipiga ng frame sa laminated panel at, sa karamihan ng makina, naglalabas ng structural adhesive sa parehong pass. Ang dami at placement ng bead ay nagtatakda ng parehong mechanical retention at moisture sealing. Ang OTZK-A ay ang automatic framing machine na may automatic glue dispensing.
Ang kulang sa spesipikasyong estasyon ay alinman sa ginugutom ang joint, na nag-iiwan ng mga frame na lumuluwag mamaya, o binabaha ito, na naglalagay ng adhesive sa glass. Itanong kung paano kinokontrol ang bead geometry, paano hinahawakan ang corner interference, paano natutukoy ang napalampas na bead, at aling frame profile ang tinatanggap ng tooling. Detalye sa makinang framing na OTZK-A.
Junction box welding at glue filling
Dalawang operasyon ang nasa loob nito. Ang KS-01C ay gumagawa ng junction box welding, ang koneksyon mula busbar hanggang box terminal; ang SPZ-AB10S/JH ay gumagawa ng glue filling, na nagpo-pot sa box laban sa moisture. Kailangan ng linya ang pareho, at magkaiba ang kanilang pagkasira: ang cold weld ay elektrikal na fault, ang hindi kumpletong pot ay corrosion fault na lumalabas makalipas ang mga buwan.
Itanong kung paano vine-verify ng welder ang joint kaysa sa pagkumpleto ng motion, paano sinusukat ang potting volume, paano tinatanggap ang mga box mula sa iba't ibang supplier, at anong cure handling ang nasa pagitan ng mga hakbang. Tingnan ang makinang welding na KS-01C.
Cleaning
Ang paglilinis ay nasa pagitan ng framing at test, nag-aalis ng flux residue, adhesive smear at handling marks bago kunan ng litrato ng EL camera ang panel. Ito ang pinakamadalas na hindi napag-uusapang makinang gumagawa ng solar panel sa linya at ang pinakamadalas na gawing manual wipe — katanggap-tanggap sa maliit na sukat, problema sa yield habang lumalaki ang volume, dahil ang hindi pare-parehong pagpupunas ay nagiging false defects. Itanong kung inline ang paglilinis, paano iniiwasan ng mga brush na markahan ang glass, at magkano ang consumables bawat panel.
EL at IV testing
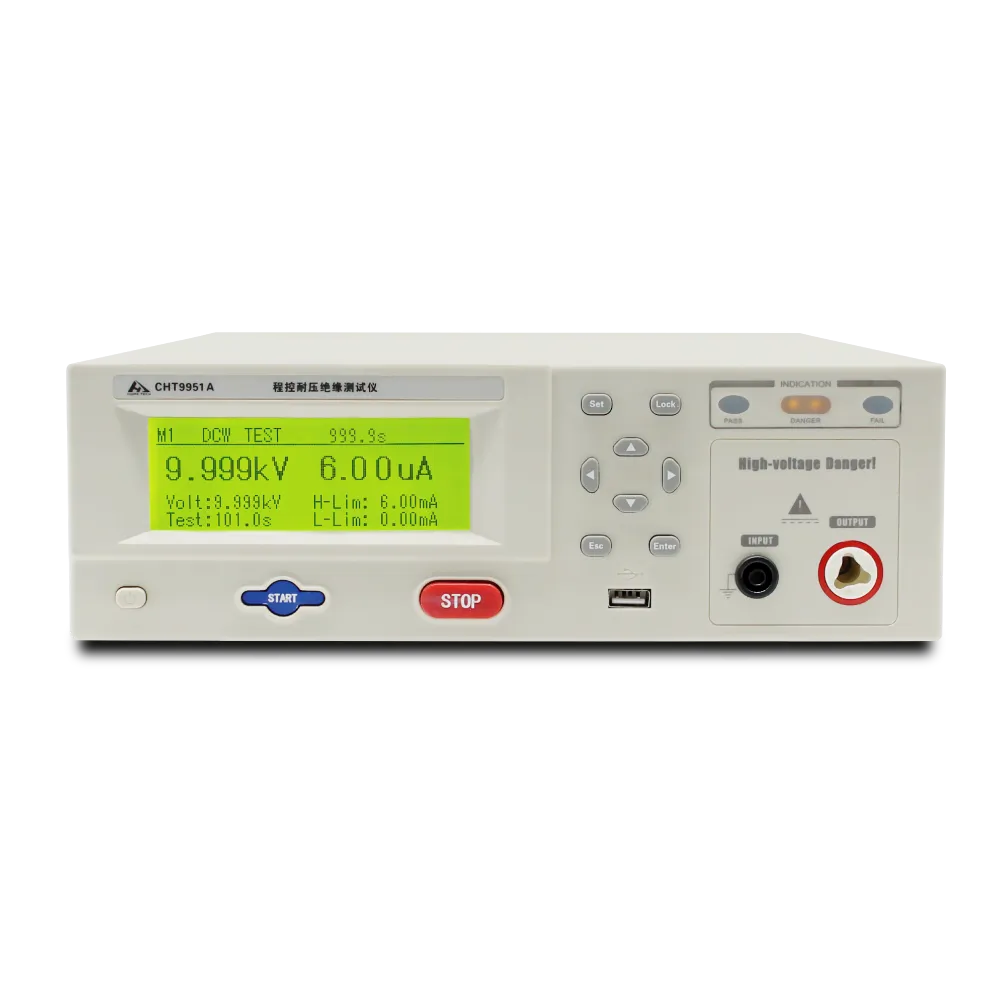
Ang testing ang tanging estasyon na nagsasabi sa iyo kung ginawa ng naunang siyam ang kanilang trabaho, at ito ang pinakamahalagang pagbili sa linya. Naghahati ang mga pamilya ayon sa pagsukat: OEL-S2400 para sa electroluminescence imaging; OPT-M960B, OPT-M951B at OPT-M950B para sa pinagsamang EL at VI; OTMT para sa AAA-class sun simulation at IV curves; ST-TLD3A para sa sun-simulator role; CHT9951A/B para sa hipot; CHT9980A/9981A para sa safety; OPT-S110H para sa string-level EL bago ang lamination.
Ang isang tester na kulang sa detalye ay hindi malakas na nabibigo. Pinapasa nito ang mga panel na dapat sana ay nahuli nito, o tinatanggihan ang mga magaganda, at ang operator ay tumitigil sa pagtitiwala dito. Itanong kung paano nire-resolve ng camera ang mga klase ng depekto na iyong ibinebenta, kung paano naka-calibrate ang IV reference, kung paano nag-trace ang mga resulta sa isang panel serial, at kung ano ang ginagawa ng software sa isang borderline na resulta. Tingnan ang OEL-S2400 EL tester.
Mga makina sa bahagi ng materyal
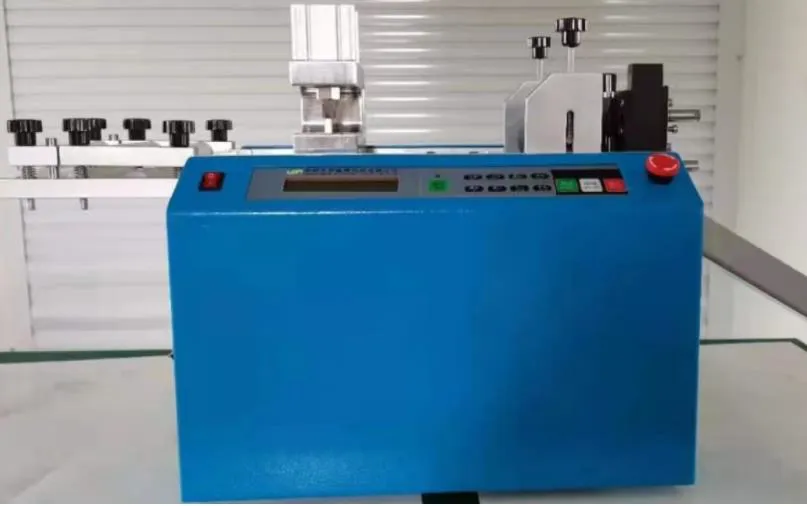
Hindi lahat ng makina sa paggawa ng solar panel ay humahawak sa isang cell. Ang pagputol at paghubog ng ribbon, pagputol ng EVA at backsheet, at paghawak ng salamin ay nagtatakda ng kalidad ng input sa downstream: ang ribbon na hindi pare-pareho ang pagkakaputol ay bumabara sa stringer, ang ragged na encapsulant ay nag-iiwan ng seal path na hindi kayang isara ng lamination, ang backsheet na pinutol laban sa grain ay nagkukulubot sa ilalim ng vacuum. Ang mga unit na ito ay mura kumpara sa mga process station, kaya ito ang madalas laktawan. Itanong ang cut-length repeatability.
Buod ng station
| Station | Mga pamilya ng modelo | Dapat tukuyin ng spec sheet |
|---|
| Pagputol ng cell | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | Lalim ng scribe, debris extraction, changeover |
| Tabber-stringer | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | Thermal profile, placement check, joint detection |
| Layup | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | Glass referencing, pick failures, vision timing |
| Bussing | DH200-Y, HDX200-P | Busbar positioning, solder energy, continuity |
| Lamination | OTCY-2754DD, OCY-H600D | Zones, vacuum staging, profile logging |
| Framing | OTZK-A | Bead geometry, bead detection, frame range |
| Junction box | KS-01C, SPZ-AB10S/JH | Weld verification, potting metering, box fit |
| Pagsubok | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | Defect resolution, IV calibration, traceability |
Paano pinaghihigpitan ng mga station ang isa't isa
Walang independiyente dito. Ang isang tumpak ngunit mabagal na stringer ay nagugutom ang layup robot; ang mahabang laminator cycle ay pinipilit ang framing na mag-buffer ng mga panel; ang mabagal na tester ay nagiging pila na hinihintay ng lahat. Kapag tinukoy mo ang isang makina sa paggawa ng solar panel nang isa-isa, itanong kung ano ang ipinapalagay nito tungkol sa mga station sa magkabilang gilid — cycle compatibility, panel size envelope, handling method. Doon nakatira ang integration risk. Ang mga desisyon sa pagpapangkat ay nabibilang sa gabay sa mga station at line layout.
Ang Ooitech ay nagbibigay ng mga station na ito bilang turnkey lines, semi-automatic at fully automatic, kasama ang operator training at after-sales support sa loob ng delivery scope.
FAQ
Aling station ang pinakamahalaga sa isang module line?
Ang tabber-stringer at ang laminator, sa ganoong pagkakasunod-sunod: sila ang nagtatakda ng electrical at mechanical yield. Ang lahat ng nasa downstream ay nakaka-detect lamang ng kanilang mga pagkakamali.
Maaari ba akong bumili ng makina sa paggawa ng solar panel nang isang unit sa isang pagkakataon?
Oo, at maraming bagong pabrika ang gumagawa nito, nagdadagdag ng mga station habang pinapayagan ng volume. Ang bawat unit ay dapat tumugma sa panel size envelope at handling ng pagmamay-ari mo.
Paano ko matutukoy ang isang kulang sa detalyeng station bago bumili?
Itanong kung ano ang sinusukat nito sa proseso kaysa sa kung ano ang ginagawa nito. Ang isang station na nagtatapos lamang ng isang galaw, na walang in-process check, ay tahimik na nagpapasa ng mga depekto.
Ang mga makinang ito ba ay para lamang sa crystalline silicon modules?
Ang inilarawang sequence ay ang para sa crystalline silicon. Ang back-contact, shingled at BIPV na mga produkto ay pinapanatili ang pagkakasunod-sunod ng station ngunit binabago ang tooling, kaya nagkakaiba ang mga pamilya ng modelo ayon sa cell technology.
Upang talakayin ang isang station o humiling ng full-line quotation, ipadala ang iyong module design at target output at imamapa namin ito laban sa listahan ng station.