Paano Pumili ng Tamang Solar Module Laminator
Talaan ng Nilalaman
Mabilis na sagot: Ang pagpili ng solar module laminator ay nagsisimula sa drawing ng module at sa recipe ng lamination, hindi sa taunang MW figure sa brochure. Ang laki ng chamber ang unang desisyon dahil ito ang nagtatakda kung ilang module ang naglo-load nang sabay: ang 2200 mm by 3600 mm na chamber ay itinakda para sa tatlong conventional 72-cell modules, ang 2300 mm by 4600 mm na chamber para sa apat, at mas malalaking chamber para sa lima, lahat ay batay sa mas lumang mga format ng module na hindi dapat gamitin muli para sa kasalukuyang large-format modules nang walang bagong layout drawing. Ang isang spesipikasyon na nangangailangan ng hindi bababa sa 50 mm sa pagitan ng mga module ay nangangahulugan na ang paghahati ng platen area sa module area ay nagpapalabis sa load. Ang isang supplier na nag-quote ng kapasidad gamit ang 156 mm cells at 275 W modules ay magpapakita ng mas mataas na MW figure para sa parehong makina. Ihambing ang saleable modules kada oras sa halip.
PV Module Manufacturing · ni Jerry, Ooitech
Pangkalahatang-ideya ng Produkto at Metodolohiya ng Pagpili
Pagpili Batay sa Mga Kinakailangan ng Module
Ang pagpili ng solar module laminator ay nangangailangan ng pagtingin nang lampas sa mga nakahiwalay na brochure ng kagamitan. Ang laki ng chamber ng laminator ay dapat tumugma sa mga sukat ng module, ang siklo nito ay dapat tumugma sa pangkalahatang bilis ng linya ng produksyon, at ang vacuum at temperature profile nito ay dapat umangkop sa partikular na encapsulant (EVA o POE). Ang pagpili ng kagamitan ay dapat magmula sa mga drawing ng module at mga recipe ng lamination sa halip na sa taunang MW figures na nakalimbag sa mga materyal na pang-promosyon.
Ang mga na-advertise na MW rating ay madalas na nagkakalkula ng kapasidad batay sa mga lipas na format ng module (hal., 156 mm cells, 275 W modules). Ang mas mataas na wattage ng module ay nagpapalaki ng na-advertise na MW kahit na ang kabuuang throughput ng panel ay nananatiling pareho. Para sa obhetibong pagsusuri, ihambing ang mga makina sa pamamagitan ng saleable modules kada oras:
Saleable modules kada oras = modules kada load × natapos na load kada oras × first-pass yield × uptime
Kahalagahan ng Loading Drawings
Ang pagpili ay nagsisimula sa mga sukat ng module, kapal ng salamin, mga detalye ng layup, mga spesipikasyon ng encapsulant, at mga posisyon ng junction-box. Ang isang scaled loading drawing ay dapat magpakita ng eksaktong mga clearance. Halimbawa, ang pagpapanatili ng 50 mm clearance sa pagitan ng mga module ay nangangahulugan na ang simpleng paghahati ng platen area sa module area ay nagpapalabis sa kapasidad ng load. Ang mga format ng chamber ay dapat suriin laban sa mga modernong large-format na sukat ng module.
Mga Teknikal na Parameter at Configuration Matrix
Pagpili ng Arkitektura ng Chamber
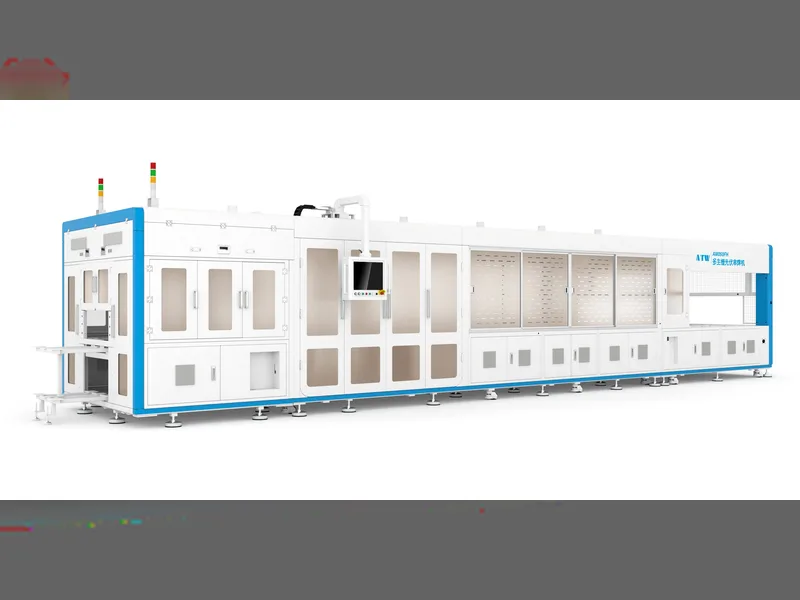
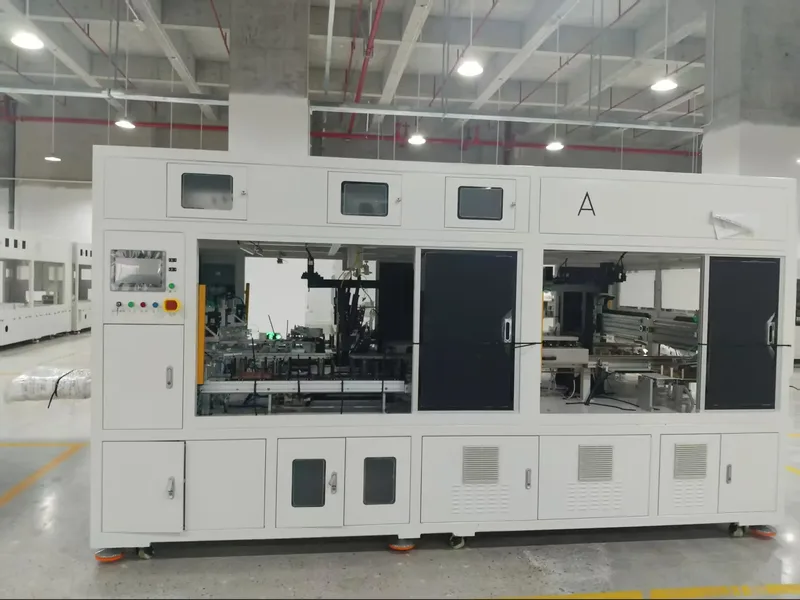
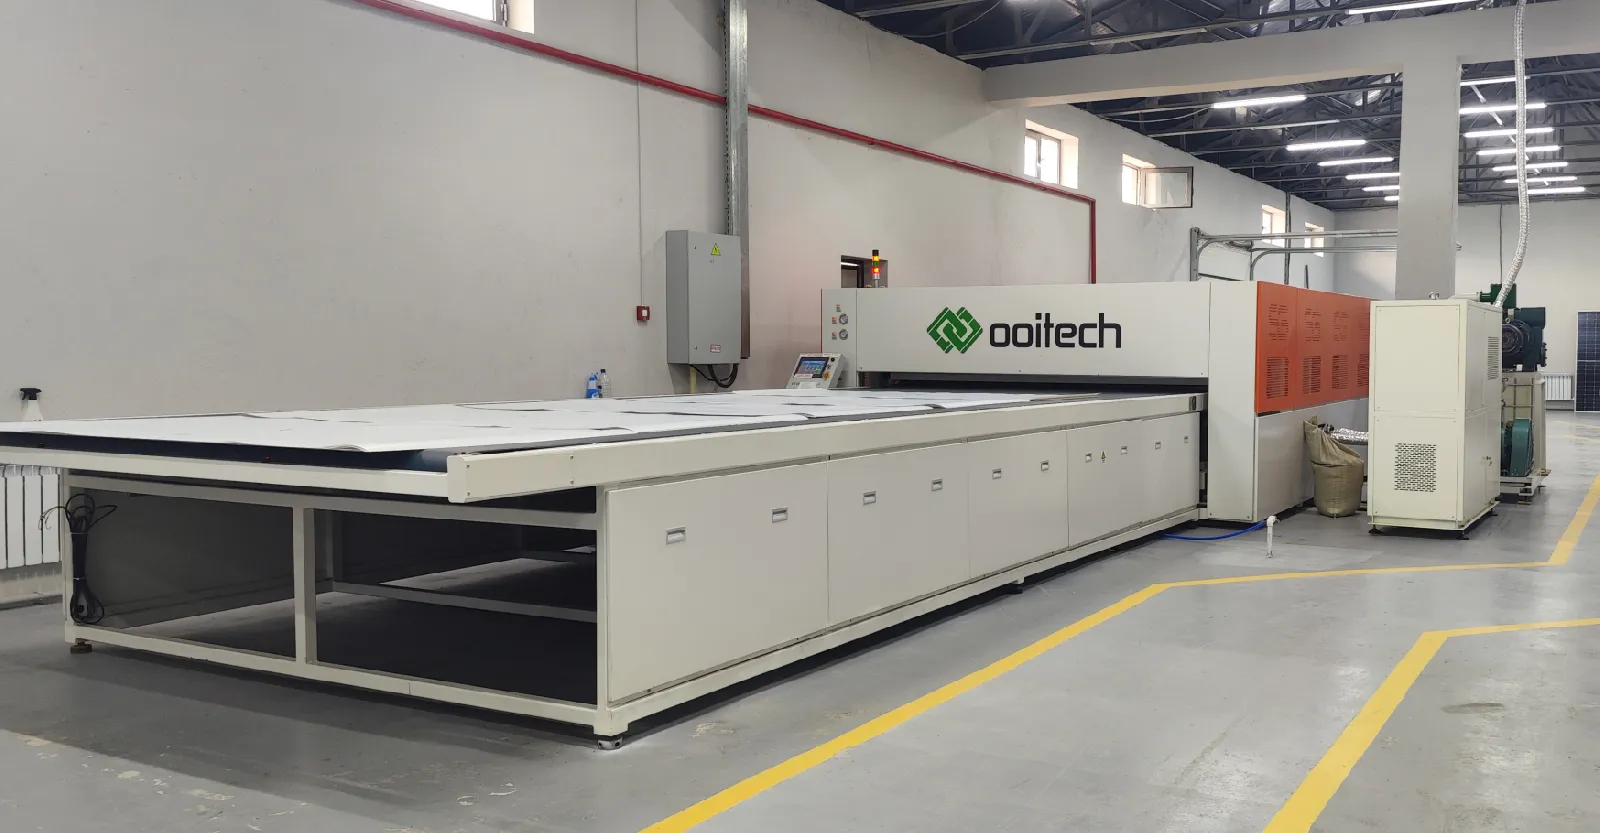
Ang single-chamber laminator ay nagsasagawa ng evacuation, pressing, curing, at venting sa loob ng isang chamber. Nagtatampok ito ng mas maliit na footprint at mas mababang pangangailangan sa utility. Ang dual-chamber laminators ay naghihiwalay ng lamination mula sa curing, na nagpapahintulot sa isang load na mag-cure habang ang susunod na load ay nag-e-evacuate, na nagdodoble ng output kada oras.
| Configuration | Epektibong Working Area | Quoted Work Cycle | Average Operating Power | Pangkalahatang Sukat | Angkop na Gamit |
|---|---|---|---|---|---|
| Semi-automatic | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2.65 × 2.30 × 1.35 m | Pagkukumpuni, pilot work, maliliit na module |
| Automatic single chamber | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12.1 × 3.15 × 1.8 m | Mas mababang dami ng produksyon |
| Automatic dual chamber | 2200 × 3600 mm kada chamber | ≤9 min | ≤60 kW | 16.9 × 3.15 × 1.8 m | Tuloy-tuloy na produksyon ng module |
| Stacked dual chamber | Apat na 2400 × 4600 mm working levels | ≤9 min | ≤130 kW | 22.1 × 3.50 × 2.65 m | Mataas na output na may limitadong floor area |
| Large dual chamber | 2700 × 8700 mm kada chamber | ≤9 min | ≤95 kW | 37.3 × 3.68 × 1.8 m; 63 t | Malalaking module at high-volume na linya |
Mga Spesipikasyon ng Vacuum at Thermal
Ang pagganap ng vacuum ay nangangailangan ng mabilis na evacuation sa isang mainit at may load na chamber. Ang mga sistema ay karaniwang gumagamit ng rotary-vane pumps (hal., 2X-70) na sinamahan ng Roots boosters (hal., ZJP300 o ZJP600) para sa dual-chamber configurations upang makamit ang process pressures na mas mababa sa 100 Pa sa loob ng 90 segundo. Ang mga heating system ay gumagamit ng heat-transfer oil na may multi-zone PID control, na naghahatid ng pagkakapareho ng temperatura ng platen sa loob ng ±1.5°C hanggang ±2.0°C sa hindi bababa sa limang measuring points kada chamber.
Mga Teknikal na Kalamangan at Pangunahing Salik sa Pagsusuri
Ang dahilan sa likod ng mga vacuum at thermal figure na iyon, kabilang kung bakit ang Roots boosters ay ipinares sa rotary vane pumps, ay nakasaad sa laminator vacuum pumps, ang EVA window at kung paano naka-configure ang pump set.
Line Synchronization at Timing
Line-Level Buffer Matching: Ang isang laminator ay dapat na walang putol na mag-integrate sa stringing, layup, buffer, cooling, inspection, at framing stations. Ang downstream handling capacity ang nagtatakda ng tunay na output ng linya.
Malinaw na Kahulugan ng Cycle Time: Ang mga detalyadong time chart ay dapat sumaklaw sa loading, chamber-one evacuation/pressing, transfer, chamber-two curing, venting, at unloading, na iniuugnay ang kabuuang oras ng pananatili sa EVA/POE cure windows.
Advanced Vacuum Architecture: Ang high-volume evacuation na sinamahan ng Roots booster pumps ay pumipigil sa air entrapment at pagbuo ng bula sa double-glass at backsheet stacks.
Mahigpit na Platen Uniformity: Ang multi-point PID heating ay nagsisiguro ng pantay na cross-linking sa mga large-format glass modules nang walang malamig na sulok.
Kontraktwal na Uptime at Maintainability: Ang mga target ng paggamit ng kagamitan (98%-99%) ay dapat tukuyin ang mga hindi kasamang oras ng operasyon, mga iskedyul ng pagpapalit ng silicone diaphragm (3,000+ cycles), at mga automated belt cleaning system.
Mga Aplikasyon ng Produkto at Integrasyon sa Linya
Mga Application Scenarios
Pilot Lines at R&D Facilities: Ang mga semi-automatic configuration (1100 × 2200 mm) ay perpekto para sa maliit na batch na produksyon ng module, pagsubok ng proseso, at pagkukumpuni ng module.
Standard Commercial Lines: Ang automatic single-chamber at dual-chamber units (2200 × 3600 mm) ay angkop para sa medium hanggang high-volume na paggawa ng solar panel.
Mga High-Density Manufacturing Plant: Ang mga stacked multi-level dual-chamber configuration ay nagma-maximize ng output kada square meter sa mga pasilidad na limitado ang espasyo.
Large-Format & Utility Scale Lines: Ang mga extended dual-chamber unit (hanggang 2700 × 8700 mm) ay ini-engineer para suportahan ang heavy double-glass, TOPCon, HJT, at PERC module manufacturing.
Mga Kinakailangan sa Facility Integration: Ang installation ay nangangailangan ng tumpak na facility planning kabilang ang 380V/50Hz power, 0.6–0.8 MPa pneumatic supply, vacuum pump cooling water, floor load ratings hanggang 1.5 t/m², at floor flatness sa loob ng ±10 mm.
Mga Kinakailangan sa Rekomendasyon at FAT Acceptance
Specification Checklist at Acceptance Criteria
Para ma-evaluate at mapili ang angkop na laminator model, limang kritikal na data inputs ang kailangan:
Detalyadong module design drawing at dimensional envelope.
Mga specification ng Glass, encapsulant, at backsheet/rear glass stack.
Encapsulant technical datasheet (EVA o POE cure windows).
Kinakailangang module output kada shift at operational target.
Facility layout plan na nagpapakita ng utility drop points (power, air, cooling water).
Factory Acceptance Testing (FAT)
Ang final FAT evaluation ay dapat magpatakbo ng aktwal na production material stacks sa magkakasunod na loads sa stable operational temperatures. Kasama sa mga key acceptance metrics na naitala sa FAT ang finished modules per hour, vacuum pump curves, platen multi-point thermal distribution, PLC alarm logs, first-pass yield, at restart timing pagkatapos ng planned maintenance.
Kaugnay: Bakit ang bussing (overlap soldering) ay nagdudulot ng mga bitak sa cell sumasaklaw sa joint geometry na pinagkikilosan ng lamination, na kadalasan ang pinagmumulan ng centre-hole crack.
Karagdagang pagbabasa at datos sa background
Pampublikong sangguniang materyal sa paksang ito, na inilathala ng mga organisasyong nagpapanatili ng technology roadmap at market data ng industriya: