Bakit Mas Madaling Mabaluktot at Magwarp ang BC Solar Cells
Talaan ng Nilalaman
Mabilis na sagot: Ang mga back-contact cell ay mas madaling kapitan ng pagyuko at pagbaluktot kaysa sa front-contact cell dahil ang parehong polarity contacts ay nasa likuran, kaya ang dami ng rear metallisation at ang stress na idinudulot nito ay hindi balanse laban sa harap. Kapag lumamig ang cell pagkatapos ng firing, ang rear metal ay kumukontra laban sa isang unmetallised na harapang mukha, at ang resulta ay isang kurbada na maaaring masukat sa mga fraction ng isang milimetro sa isang 182 mm o 105 mm na cell. Ang mga temperatura ng pagproseso na kasangkot — humigit-kumulang 110 °C sa mga huling hakbang laban sa isang ambient reference na malapit sa 22 °C — ay nagtatakda kung gaano karaming differential contraction ang naipon. Mahalaga ang pagyuko dahil ang isang baluktot na cell ay hindi nakalapat nang patag sa stringer o sa laminate, na nagdudulot ng mga error sa posisyon, hindi pantay na kapal ng encapsulant pagkatapos ng lamination at, sa pinakamasamang kaso, micro-cracks sa joint.
PV Module Manufacturing · ni Jerry, Ooitech
BC Solar Cell Bowing and Warpage
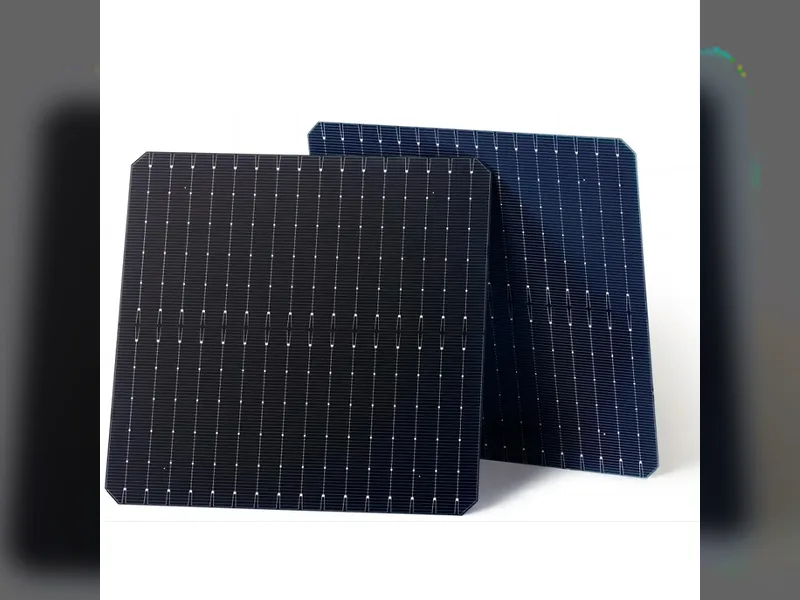
Sa matinding kompetisyon sa pagitan ng mga ruta ng teknolohiyang photovoltaic, ang BC, o back-contact, solar cells ay namumukod-tangi para sa kanilang mahusay at malinis na disenyo. Dahil walang metal grid lines sa harapang ibabaw, ang mga BC cell ay naging isa sa mga pinakamalapit na sinusubaybayang direksyon ng teknolohiya sa industriya.
Sa likod ng malinis na hitsura na iyon, gayunpaman, ay may mahirap na problema sa paggawa: ang mga BC cell ay natural na mas malamang na yumuko at magbaluktot.
Gaya ng itinuro ng mga espesyalista sa industriya, ang lahat ng electrodes ay matatagpuan sa likurang bahagi, kaya ang cell ay likas na madaling kapitan ng deformation. Sa panahon ng pag-assemble ng module, mas maraming materyales ang patuloy na idinadagdag sa likuran, kabilang ang insulating adhesive, solder ribbons, at solder paste. Habang nag-iipon ang mga layer na ito, ang problema sa warpage ay maaaring maging lalong seryoso.
Kaya, bakit ang mga BC cell ay mas madaling kapitan ng pagyuko at pagbaluktot kaysa sa mga conventional solar cell?
1. Ang Structural Asymmetry ay Lumilikha ng Likas na Panganib ng Warpage
Ang pinaka-natatanging katangian ng isang BC cell ay ang parehong positive at negative electrodes ay inilalagay sa likurang ibabaw. Walang metal grid lines sa harap. Ang disenyong ito ay nagpapabuti ng pagsipsip ng liwanag, ngunit nagpapakilala rin ito ng likas na kahinaan sa istruktura.
Ipinapakita ng pananaliksik na ang BC cells ay nagpapakita ng makabuluhang mas malaking warpage kaysa sa TOPCon cells na may mga electrodes na nakakalat sa harap at likurang ibabaw. Sa ilalim ng katulad na mga istruktura sa likuran, ang mga front grid line ay maaaring bahagyang mabawasan ang deformation na dulot ng pag-urong sa likod.

Ang mga BC cell ay walang mga front grid line na ito. Ang nagreresultang kawalan ng balanse ng stress sa pagitan ng harap at likurang ibabaw ay nagpapataas ng posibilidad ng cylindrical deformation sa panahon ng paggawa at paggamit.
Ang structural asymmetry na ito ay mahalagang resulta ng hindi pantay na stress. Ito ay katulad ng paraan ng pagyuko ng sunflower patungo sa sikat ng araw dahil sa magkaibang rate ng paglaki sa may lilim at naiilawang bahagi nito. Sa isang BC cell, ang contraction stress na nalilikha ng maraming layer sa likuran ay mas malaki kaysa sa stress sa harap, na natural na nagdudulot ng pagyuko ng wafer.
2. Thermal Expansion Mismatch sa Pagitan ng mga Materyal sa Likuran
Ilang functional layer ang dapat ilapat sa likuran ng isang BC cell. Bilang karagdagan sa mga conventional metal electrode, maaaring kabilang dito ang mga insulating material, solder paste, at solder ribbon. Ang mga pagkakaiba sa coefficients of thermal expansion sa mga materyal na ito ay isang pangunahing dahilan ng warpage.
Ang pagkakaiba sa expansion sa pagitan ng metal at silicon ay partikular na makabuluhan. Ang silver ay may coefficient of thermal expansion na humigit-kumulang pitong beses kaysa sa silicon. Sa panahon ng paggawa ng cell, ang pagkakaibang ito ay maaaring makabuo ng malaking thermal stress sa pagitan ng silver metallization at silicon substrate. Ang warpage ay maaaring maging mas malala pa pagkatapos ma-print ang solder paste.
Ang mga insulating material ay may mahalagang papel din. Kinakailangan ang insulation upang paghiwalayin ang positive at negative electrodes sa likurang ibabaw, ngunit ang thermal expansion coefficient ng insulating material ay naiiba sa silicon wafer. Kung ang contact area sa pagitan ng insulation at ng cell ay masyadong malaki, tumataas ang pagkonsumo ng materyal at tumataas din ang stress na dulot ng thermal expansion mismatch. Maaari nitong palakasin ang warpage ng cell at humantong sa mga panganib sa proseso tulad ng pagkasira ng cell at pagkadikit o pag-overlap ng mga cell sa panahon ng paghawak.
3. Ang Single-Sided Soldering ay Nagdudulot ng Hindi Balanseng Mechanical Stress
Ang mga BC module ay karaniwang gumagamit ng single-sided soldering, kung saan ang lahat ng solder ribbon ay puro sa likurang ibabaw. Ito ay pangunahing naiiba sa conventional double-sided soldering.
Halimbawa, kapag 21 solder ribbon ang nakakabit sa isang 182 mm × 105 mm na cell, nagaganap ang makabuluhang warpage habang bumababa ang temperatura mula 110°C hanggang 22°C. Nangyayari ito kahit ang kapal ng cell ay 0.13 mm, 0.15 mm, o 0.18 mm.
Ang deformation ay pangunahing nagmumula sa hindi pantay na thermal stress na nalilikha sa panahon ng soldering. Ito ay isang likas na isyu sa istruktura na nauugnay sa single-sided interconnection na ginagamit para sa mga BC cell.
Mas nakababahala ay ang hindi epektibong nalulutas ng pagtaas ng kapal ng cell ang problema. Ipinapakita ng mga resulta ng simulation na ang single-sided soldering ay maaaring makabuo ng warpage na kasing taas ng 4.9 mm. Kahit na ang kapal ng cell ay itaas sa 0.18 mm, ang warpage ay bumababa lamang ng humigit-kumulang 18%. Sa ilalim ng parehong mga kondisyon, ang maximum na warpage na dulot ng double-sided soldering ay 0.07 mm lamang.
| Kondisyon ng soldering | Kondisyon ng cell o proseso | Iniulat na pag-uugali ng warpage |
|---|---|---|
| Single-sided soldering | 182 mm × 105 mm na cell na may 21 ribbon | Makabuluhang warpage sa panahon ng paglamig mula 110°C hanggang 22°C |
| Single-sided soldering | Kapal ng cell na 0.13 mm, 0.15 mm, o 0.18 mm | Nananatiling makabuluhan ang warpage sa lahat ng tatlong kapal |
| Single-sided soldering | Resulta ng simulation | Maaaring umabot ang warpage sa 4.9 mm |
| Single-sided soldering | Tumaas ang kapal sa 0.18 mm | Bumababa ang warpage ng humigit-kumulang 18% lamang |
| Double-sided soldering | Parehong kondisyon ng paghahambing | Ang maximum na warpage ay humigit-kumulang 0.07 mm |

Nangangahulugan ito na ang pagkamit ng antas ng warpage ng double-sided soldering sa pamamagitan lamang ng pagpapakapal ng wafer ay mangangailangan ng kapal na lampas pa sa 0.18 mm. Malaki ang maidudulot nitong pagtaas sa konsumo ng silicon at gastos sa materyal.
Ang problema ay maaari ring magpatuloy sa lamination. Ang asymmetric warpage na dulot ng single-sided soldering ay maaaring mag-compress sa encapsulant sa paligid ng mga gilid ng cell at gitnang bahagi. Ang encapsulant ay maaaring maging mas manipis o kahit butasin, na lumilikha ng mga lokal na punto ng konsentrasyon ng stress na nagbabanta sa structural integrity at pangmatagalang pagiging maaasahan ng module.
4. Ang Mas Manipis at Mas Malalaking Cell ay Nagpapalala sa Problema
Ang industriya ng photovoltaic ay patuloy na naghahangad ng mas manipis na wafer upang mabawasan ang gastos sa silicon at mas malalaking format ng cell upang mapataas ang kapangyarihan ng module. Ang parehong mga trend na ito ay maaaring gawing mas malala ang warpage ng BC cell. Ipinapakita ng pananaliksik na ang pagbabawas ng kapal ng cell at pagpapalaki ng sukat ng cell ay parehong makabuluhang nagpapataas ng deformation.

Para sa isang 210 mm × 210 mm na cell, ang pagbabawas ng kapal mula 150 μm hanggang 70 μm ay nagpapataas ng naiulat na warpage mula 1.69 mm hanggang 8.25 mm, halos limang beses na pagtaas.
| Cell size | Kapal ng cell | Naiulat na warpage |
|---|---|---|
| 210 mm × 210 mm | 150 μm | 1.69 mm |
| 210 mm × 210 mm | 70 μm | 8.25 mm |
Malinaw na ipinapakita ng mga figure na ito ang hamon na dulot ng pagpapamanipis ng wafer. Para sa isang industriya na naghahanap ng parehong mas mataas na efficiency at mas mababang gastos, ang pagkontrol sa warpage habang binabawasan ang kapal ng silicon ay naging isang teknikal na hadlang na dapat tugunan.
6. Mga Estratehiya sa Pagbawas ng Industriya at Pananaw
Ang industriya ay nag-e-explore na ng ilang paraan upang pamahalaan ang warpage ng BC cell. Kabilang sa mga karaniwang pamamaraan ang:
Mga disenyo ng half-cell module: Ang mas maliit na sukat ng cell ay makakabawas sa absolute bowing height.
Mga na-optimize na materyales at lapad ng grid-line: Ang pagsasaayos ng mga istruktura ng metallization ay makakatulong sa pamamahala ng stress sa likod.
Low-temperature soldering: Ang mas mababang temperatura ng proseso ay makakabawas sa thermal stress sa panahon ng interconnection.
Conductive adhesive hot pressing: Nagbibigay ito ng alternatibo sa mga conventional high-temperature soldering process.
Mga mekanismo ng pagwawasto ng curved pressure-block: Ang mga espesyal na istruktura ng pagwawasto ay maaaring isama sa tabber at stringer equipment upang kontrolin ang hugis ng cell sa panahon ng pagproseso.

Low-Temperature Solder Ribbon Interconnection

Mga Sanggunian
Dong Peng, Research on High-Efficiency N-Type Back-Contact Solar Cell Processes
MeCan Solar, Warpage Behavior and Grid-Line Structure Optimization of Large-Format Thin BC Cells
Solar and Energy Storage Review, The Attractive Appearance of Single-Sided Soldering Cannot Hide Warpage and Its Related Risks
Pananaw ng Ooitech
Ang pagkontrol sa warpage ay dapat ituring bilang isang kumpletong isyu sa proseso ng module, hindi lamang isang problema sa kapal ng cell. Ang temperatura ng soldering, layout ng ribbon, pagkontrol sa pressure, handling, at lamination ay dapat na i-tune nang magkasama, lalo na kapag ginagamit ang manipis at malalaking format na BC cell. Ang maliit na deformation na hindi nakontrol sa yugto ng interconnection ay maaaring maging problema sa yield o pagiging maaasahan sa ibang bahagi ng linya ng produksyon.