Ang responsibilidad sa editoryal para sa artikulong ito ay nasa Wuhan Ooi Photoelectric Technology Co., Ltd. Isinulat at sinuri ng pangkat editoryal ng Ooitech. Tingnan ang aming patakaran sa editoryal para sa kung paano kami nagsusulat, saan ginagamit ang mga AI tool, at kung paano humiling ng pagwawasto.
Nilalaman ng Gel: Ang Bilang na Nagtatakda ng Iyong Lamination Window
Talaan ng Nilalaman
Mabilis na sagot: Ang nilalaman ng gel ay ang bahagi ng isang encapsulant na hindi matutunaw, at ito ang tanging karaniwang pagsukat kung ang reaksyon ng cross-linking ay talagang naganap sa loob ng iyong laminate. Ang karaniwang mga window ay 80 hanggang 95 % para sa EVA at 70 hanggang 95 % para sa EPE, at ang dalawang dulo ng mga window na iyon ay mga failure mode sa halip na mga margin. Ang masyadong mababa ay nag-iiwan ng hindi nag-react na peroxide at ang mga by-product nito na nakatakip sa loob ng module. Ang masyadong mataas ay ginagawang malutong ang film at inililipat ang failure sa interface. Dalawang detalye ang nagtatakda kung ano ang ibig sabihin ng numero. Ang pagsubok ay tumatakbo sa isang coupon na na-laminate gamit ang sarili mong recipe, kaya sinusukat nito ang iyong proseso kasing dami ng materyal. At ang pambansa at internasyonal na mga paraan ng extraction ay nagkakaiba sa oras ng extraction, na sapat upang ilipat ang isang resulta sa linya ng acceptance sa mababang cure, kung saan nakaupo ang bahagi ng merkado ng EPE.
Ang isang resulta ng nilalaman ng gel na pumasa sa ulat ng supplier at nabigo sa sarili mong lab ay karaniwang hindi isang kontradiksyon. Ito ay dalawang magkaibang pagsubok, sa dalawang magkaibang laminate, na binasa laban sa isang linya ng acceptance.
Ano ang aktwal na sinusukat ng numero
Bago ang lamination ang isang encapsulant ay isang linear polymer. Sa laminator ang peroxide sa formula ay nabubulok sa mga radical, ang mga radical na iyon ay humihila ng hydrogen mula sa mga kalapit na chain, at ang mga chain ay sumasama sa isang three dimensional na network. Ang isang network ng ganoong uri ay hindi na natutunaw. Ito ay namamaga, at ang bahagi na natutunaw pa ay pumapasok sa solvent.
Ang nilalaman ng gel ay ang mass fraction na natitira. Ang kahulugan na iyon ay may dalang kahihinatnan na nakakalimutan sa mga argumento ng acceptance: ang numero ay isang ratio, hindi isang paglalarawan. Ang siyamnapung porsyento ay nangangahulugan na sampung porsyento ng film ay linear pa rin, nakakapag-flow pa rin sa temperatura, nakakapag-migrate pa rin. Dalawang film na nagbabasa ng 90 ay maaaring kumilos nang iba kung ang sampung porsyento ay kumalat nang pantay sa isa at nakatutok sa isang ibabaw sa iba.
Ang pagsubok, kung paano ito aktwal na isinasagawa
Ang paraan ng xylene extraction ay standardised at sulit na talakayin, dahil tatlo sa mga hakbang nito ang nagtatakda ng sagot nang higit kaysa sa materyal.
Dalawang sheet ang pinagsasalansan, karaniwang mga 200 by 200 mm, na may release film sa itaas at ibaba upang ang cured film ay maaaring balatan pagkatapos. Ang sandwich ay na-laminate sa recipe na ginamit sa linya ng produksyon, hindi sa isang generic na recipe, at pinalamig. Ang cured film ay tinatanggal, hiniwa sa mga granule na mas maliit sa 3 by 3 mm, at 0.5 g ± 0.05 g ay tinitimbang sa isang 120 mesh stainless steel bag. Tatlong specimen ang inihahanda bawat sample.
Ang bag ay nililinis, pinatuyo at tinitimbang na walang laman bilang W1, tinitimbang kasama ang mga granule bilang W2, tinatakpan, at ini-extract sa kumukulong xylene ayon sa pamamaraan sa GB/T 29848. Pagkatapos ng extraction ang bag ay pinatuyo sa 140 °C hanggang sa pare-parehong masa, pinalamig sa isang desiccator sa loob ng 30 minuto, at tinitimbang bilang W3. Ang nilalaman ng gel ay (W3 − W1) / (W2 − W1), bilang isang porsyento, na na-average sa tatlong specimen.
- Ang recipe ng coupon. Ang isang coupon na na-cure sa ibang temperatura o dwell kaysa sa linya ay nagsasabi sa iyo tungkol sa lab, hindi sa produkto.
- Ang laki ng granule. Ang magaspang na mga granule ay nagpapakita ng mas kaunting ibabaw sa solvent at nagbabasa ng mataas.
- Pagpapatuyo hanggang sa pare-parehong masa. Ang natitirang solvent ay nagdadagdag ng masa at nagtutulak sa resulta pataas. Ito ang pinakamadaling pagkakamali na gawin at pinakamahirap na mapansin, dahil ang numero ay mukhang makatwiran.
Dalawang panig ng window, at ang failure na ginagawa ng bawat isa
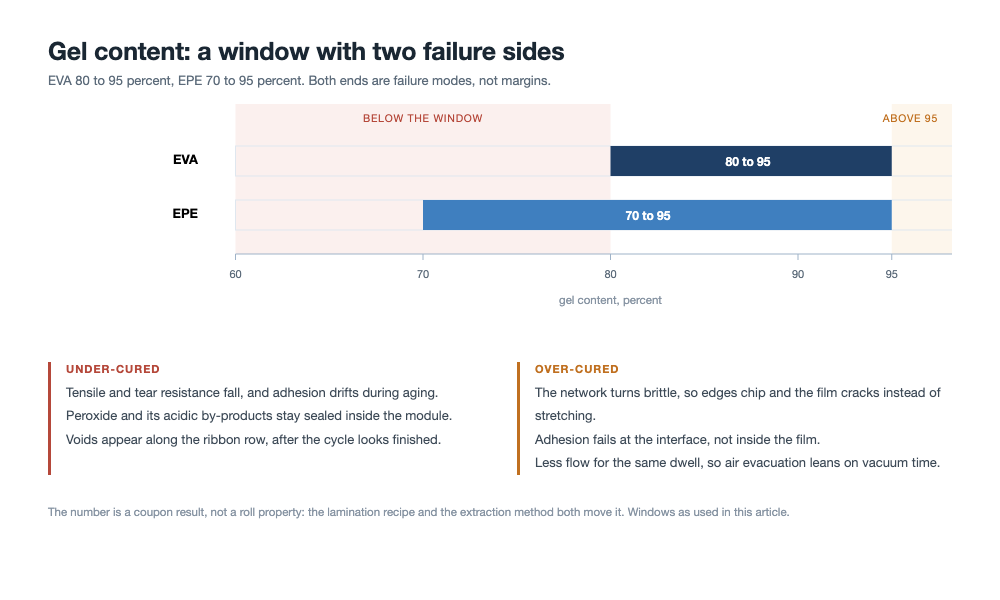
Ang mga acceptance window na karaniwang ginagamit ay 80 hanggang 95 % para sa EVA at 70 hanggang 95 % para sa EPE. Ang talahanayan ay ang bahagi na sulit na i-pin sa dingding, dahil ang dalawang failure signature ay nagsasapawan sa lugar kung saan karaniwang tumitingin ang mga tao.
| Ano ang sinusukat mo | Sa ibaba ng window | Sa itaas ng window |
|---|---|---|
| Lakas ng tensile | Mas mababa | Mas mataas, pagkatapos ay bumababa habang nagiging malutong ang network |
| Paglaban sa pagkapunit | Mas mababa at hindi matatag | Mas mababa: ang film ay nabibitak sa halip na umunat |
| Adhesion sa salamin at backsheet | Hindi matatag, at nagbabago habang tumatanda | Mas mababa, at nabigo sa interface sa halip na sa film |
| Mga bula pagkatapos ng lamination | Karaniwan | Hindi gaanong karaniwan sa lamination, mas karaniwan sa field |
| Delamination | Huli, pagkatapos ng damp heat | Maaga, sa mga gilid at paligid ng busbars |
| Ano ang nananatili sa loob ng module | Hindi nag-react na peroxide at acidic na mga produkto ng decomposition | Mga volatile mula sa sobrang reaksyon |
Window ng nilalaman ng gel para sa EVA at EPE, kasama ang failure mode sa bawat panig. Ang numero ay nagmumula sa isang coupon na na-cure sa sarili mong platen, hindi mula sa roll.
Ang dalawang dulo ay gumagawa ng delamination, kaya't ang delamination lamang ay hindi makapagsasabi sa iyo kung aling panig ng window ang nahulog ka. Kailangan mo ang numero, at kailangan mong malaman kung ano ang natitira sa film.
Masyadong mababa: ang failure na patuloy na gumagana pagkatapos ng lamination
Ang mababang nilalaman ng gel ay nangangahulugan na ang peroxide ay hindi ganap na naubos. Ang bahagi nito ay isang mekanikal na problema, na nakikita agad bilang mas mababang lakas ng tensile at paglaban sa pagkapunit, at bilang adhesion na mukhang katanggap-tanggap sa araw na iyon at nagbabago pagkatapos. Ang iba pang bahagi ay kemikal, at ito ang bahaging nagpapagastos ng mga module.
Ang natitirang cross-linking agent at ang mga by-product ng decomposition nito ay nananatiling nakatakip sa loob ng isang laminate na walang sinuman ang magbubukas sa loob ng dalawampu't limang taon. Sa temperatura ng serbisyo maaari silang maglabas ng acidic na mga species, at ang mga species na iyon ay naghahanap ng eksaktong mga materyales na nagsasagawa: ang ibabaw ng ribbon at ang silver grid. Ang resulta ay lumalabas bilang isang mabagal na pagtaas ng series resistance, hindi bilang isang halatang depekto, kaya't ang isang hindi maayos na na-cure na batch ay maaaring pumasa sa final inspection at mabigo sa damp heat.
Ito rin ay isa sa mga ruta patungo sa mga bula na sinisisi sa laminator. Kapag ang cure ay hindi kumpleto, ang film ay patuloy na dumadaloy at naglalabas ng mga volatile pagkatapos ng cycle na dapat ay tapos na, at ang mga void ay lumilitaw kung saan ang film ay pinakanipis, na nasa kahabaan ng ribbon row. Hindi bawat bula ng laminate ay ang kasalanan ng encapsulant, ngunit sapat sa kanila ay ganoon kaya't ang talaan ng cure ay nabibilang sa tabi ng mapa ng bula.
Masyadong mataas: brittleness, at adhesion na nabibigo sa interface
Ang over-cure ay ang direksyon na dinadaluyan ng mga operator, dahil ang mas maraming init at mas mahabang oras ay parang seguro. Ang mekanika ay kabaligtaran. Ang mas siksik na network ay may mas kaunting kakayahan na mag-relax, kaya bumababa ang tear resistance at ang film ay kumikilos tulad ng manipis na sheet ng goma na nawalan ng elasticity. Humihina rin ang adhesion, at humihina ito sa interface kaysa sa loob ng film, na siyang failure mode na lumalabas bilang chipping sa gilid ng module at bilang delamination sa paligid ng busbar. Sa EPE ang parehong over-cure ay unang lumalabas sa kahabaan ng cell ribbon, kung saan ang line shaped voids ay sumusunod sa geometry ng joint kaysa sa pattern ng vacuum cycle.
May pangalawang gastos na hindi lumalabas sa gel content number. Ang mas matigas na network ay mas kaunti ang daloy sa parehong dwell, kaya ang pagpuno sa gap sa paligid ng ribbon at ang step sa gilid ng cell ay nagiging mas nakadepende sa vacuum time at sa pressure ramp. Ang cure at flow ay ipinagpapalit sa isa't isa, at ang palitan ay hindi nakikita maliban kung pareho ang sinusukat.
Kapag binabalanse ang cure laban sa flow, ini-stage namin ang vacuum time at inaayos ang chamber pressure ramp upang ang film ay pumuno sa paligid ng ribbon step bago ang cross-linking ay gawing matigas ang polymer network.
Bakit hindi nagkakasundo ang supplier number at ang numero mo
Dalawang bagay ang nagkakaiba sa pagitan ng report sa quality file at ng coupon sa lab mo, at isa lang sa kanila ang material.
Ang una ay ang coupon recipe, na natalakay na. Ang pangalawa ay ang method. Ang GB/T 29848 at IEC 62788-1-6 ay parehong tinutukoy ang degree of cure sa pamamagitan ng extraction, at nagkakaiba sila sa extraction time. Ang gawaing inilathala sa EPJ Photovoltaics noong 2024 ay naghambing sa dalawa at natuklasan na ang national method ay mas mataas ang reading, na may pinakamalaking agwat sa mababang cure. Mahalaga ito dahil ang bahagi ng EPE market ay may acceptance line na nasa loob ng rehiyon kung saan hindi nagkakasundo ang dalawang method. Ang isang film ay maaaring compliant sa isang standard at non-compliant sa isa pa sa parehong degree of cure, at walang lab ang mali.
Ang DSC ay sumasagot sa ibang tanong
Sumasagot ito sa ibang tanong. Sinusukat ng DSC ang residual reaction exotherm, na kung gaano karaming cross-linking ang maaari pang mangyari, kaysa sa kung gaano karaming network ang umiiral na. Mabilis ito, nangangailangan ng milligrams, at mahusay itong nagtrend ng proseso. Hindi rin ito maihahambing sa gel content specification, dahil ang dalawang numero ay hindi parehong quantity.
| Paraan | Ano ang iniuulat nito | Pinakamahusay gamitin para sa | Saan ito nakakaligaw |
|---|---|---|---|
| Xylene extraction, GB/T 29848 | Insoluble mass fraction pagkatapos ng tinukoy na extraction | Pagtanggap laban sa gel content specification | Sensitibo sa granule size at drying; ang extraction time ay naiiba sa IEC method |
| Xylene extraction, IEC 62788-1-6 | Ang parehong quantity sa ibang procedure | Mga cross border supply agreement | Mas mababa ang reading kaysa sa national method sa parehong cure |
| DSC residual exotherm | Cross-linking na maaari pang mangyari | Process trending, incoming screening, cure studies | Hindi maihahambing sa gel content percentage |
Saan talaga nakatakda ang numero
Tatlong lever ang pag-aari ng film maker: ang recipe, ibig sabihin ang peroxide at ang co-agent na nagdadala ng cross-linking efficiency; ang compounding at ang absorption ng liquid additives sa pellets; at ang extrusion, na kailangang manatili sa ilalim ng temperatura kung saan nagsisimulang mag-decompose ang peroxide, kung hindi ang film ay darating na partly cured.
Tatlong lever ang pag-aari ng module line: ang aktwal na laminate temperature, ang dwell sa temperaturang iyon, at ang uniformity ng pareho sa buong platen. Sa tatlo, ang uniformity ang nagtatago. Ang platen na ilang degrees na mas mainit malapit sa manifold kaysa sa dulong gilid ay gagawa ng dalawang magkaibang gel content sa isang module, at ang coupon na kinuha mo mula sa gitna ay ia-average ang mga ito tungo sa pass.
Upang maalis ang mga variation ng temperatura sa buong platen, nagko-configure kami ng multi-zone heating circuits at nagbe-verify ng surface uniformity upang ang laminate ay makaranas ng parehong thermal dwell mula sa manifold hanggang sa mga panlabas na gilid.
Ang temperaturang mahalaga ay ang laminate, hindi ang setpoint. Ang EVA window ay ang praktikal na paraan upang makita ito: ang mga thermocouple na inilagay sa glass at sa cell plane, na binasa laban sa gel content series mula sa mga coupon na na-cure sa parehong kondisyon, ay nagbibigay sa iyo ng process window sa isang hapon. Ang recipe table na kinopya mula sa supplier ay nagbibigay sa iyo ng numerong nagkataong gumagana sa makina ng iba. Ang natitirang bahagi ng cycle, kabilang kung paano ini-stage ang vacuum, ay inilarawan sa the lamination process mismo.
Ang coupon ay ang specification
Ang specification na nagsasabing 80 hanggang 95 % nang hindi pinangalanan ang coupon recipe at ang method ay hindi maipapatupad, dahil ang parehong partido ay maaaring maging tapat at hindi magkasundo. Isulat ang tatlong bagay dito: ang lamination recipe para sa coupon, kabilang ang platen temperature at dwell; ang standard at ang extraction time na ginamit; at ang sampling position, dahil ang gilid at gitna ng full size module ay hindi parehong laminate.
Ang ikaapat na bagay na sulit isulat ay ang distribution kaysa sa mean. Ang supplier na nag-uulat ng 88 % na may range na 86 hanggang 90 sa buong roll width ay ibang supplier mula sa isang nag-uulat ng 88 % na may range na 79 hanggang 96, kahit na ang acceptance test ay pumasa sa pareho.
Kapag nabigo ito sa linya, tingnan sa ganitong pagkakasunod-sunod
- Ang method. Patakbuhin muli ang parehong coupon nang dalawang beses bago mo hawakan ang proseso. Ang granule size at drying time ay tumutukoy sa mas maraming hindi pagkakasundo kaysa sa inaakala ng karamihan ng imbestigasyon.
- Ang laminate temperature. Thermocouple ang glass at ang cell plane, hindi ang platen surface, at ihambing laban sa recipe na gumawa ng mga pumapasang coupon.
- Ang uniformity. Mga coupon mula sa feed end at discharge end ng parehong platen, na na-cure sa parehong cycle.
- Ang vacuum at dwell. Kung maayos ang cure sa gitna at mababa sa gilid, ang problema ay karaniwang heat transfer sa ilalim ng mahinang vacuum kaysa sa chemistry.
- Ang recipe. Ngayon lang. Ang peroxide loading, co-agent, at ang edad at imbakan ng crosslinker masterbatch, dahil ang mga peroxide ay nawawalan ng aktibidad sa imbakan at ang isang loteng maayos noong Marso ay hindi na pareho sa Setyembre.
Ano ang itatanong bago mo lagdaan ang espesipikasyon
Apat na tanong ang naghihiwalay sa magagamit na supplier mula sa sumusunod lamang. Aling pamantayan at aling oras ng extraction nagmula ang numerong ito. Anong recipe ng coupon ang ginamit. Ano ang minimum at maximum sa buong lapad ng roll at sa haba, hindi ang mean. At para sa EPE, kung nagbago ba ang ratio ng layer sa pagitan ng qualification sample at ng production roll, dahil gumagalaw ang window kasama ng istruktura at ang qualification ay balido lamang para sa istrukturang sinubukan. Ang huling puntong iyon ay kapareho ng lohika ng pagbabago sa bill of materials sa mga pamantayan ng module: ang ebidensya ay nakakabit sa configuration, hindi sa brand.
Saan galing ang mga numerong ito
Ang mga acceptance window na 80 hanggang 95 % para sa EVA at 70 hanggang 95 % para sa EPE, ang mga failure signature sa magkabilang panig, at ang extraction procedure kasama ang laki ng granule, mesh, temperatura at mga hakbang sa pagtimbang ay nagmumula sa source article na pinagbasehan ng pirasong ito, na isang Chinese technical note tungkol sa encapsulant cross-linking. Ang paghahambing sa pagitan ng GB/T 29848 at IEC 62788-1-6 ay nagmumula sa parehong artikulo, na sumisipi ng gawaing nailathala sa EPJ Photovoltaics noong 2024; hindi namin muling ginawa ang pag-aaral na iyon. Ang paghahambing ng DSC ay karaniwang kaalaman sa laboratoryo sa halip na sinukat na resulta dito.
Ang mga pahayag tungkol sa platen uniformity, posisyon ng coupon at imbakan ng peroxide ay aming pangangatwiran mula sa polymer chemistry at sa kung paano kumikilos ang mga laminator, hindi mga sukat na aming isinagawa. Wala kaming ginawang coupon series para sa artikulong ito. Ituring ang pagkakasunod-sunod sa failure checklist bilang paraan upang magamit nang mahusay ang isang shift, hindi bilang isang balidong procedure.
T: Magandang resulta ba ang 90 porsiyento?
Nasa loob ito ng parehong window, kaya pumasa ito. Kung maganda ito ay depende sa kung saan nakalagay ang natitirang bahagi ng roll at sa ginagawa ng sampung porsiyentong natutunaw pa. Ang masikip na distribusyon sa paligid ng 88 ay mas mahusay na proseso kaysa sa malawak na distribusyon sa paligid ng 90.
T: Maaari bang sukatin ang gel content sa isang tapos nang module?
Hindi sa pamamagitan ng extraction, dahil ang film ay nakadikit sa pagitan ng glass at cell. Ang mga pag-aaral sa antas ng module ay gumagamit ng cross sections, DSC sa mga sample na hiwa mula sa laminate, o adhesion tests pagkatapos ng aging. Para sa acceptance, ang coupon ang praktikal na instrumento.
T: Bakit mas mababa ang window ng EPE kaysa sa window ng EVA?
Dahil ang istruktura ay tatlong layer, at ang POE core ay hindi gaanong madaling mag-cross-link kaysa sa EVA skin sa parehong temperatura. Ang acceptance line na itinakda kung saan naroroon ang EVA ay tatanggihan ang ganap na maayos na EPE, kaya ang window ay pinapalawak pababa upang umangkop sa istruktura sa halip na sa resin lamang.
T: Mas mataas bang gel content ay nangangahulugang mas mahusay na PID resistance?
Hindi. Ang PID ay sumusunod sa ionic mobility at resistivity ng daan mula sa cell hanggang sa ground, na karamihan ay tanong ng materyal at moisture, at sumusunod ito sa system voltage. Ang over-cure ay hindi ito pinapabuti at maaaring makasira sa adhesion at edge sealing.
T: Aling paraan ang dapat pangalanan ng espesipikasyon?
Alinman, basta't pinangalanan nito ang pamantayan, ang oras ng extraction at ang recipe ng coupon, at basta't pareho ang ginagamit ng dalawang lab. Ang failure mode na dapat iwasan ay ulat ng supplier sa isang paraan at incoming inspection sa iba, na may pagtatalo sa gitna.
T: Ilang coupon ang dapat subukan?
Ang procedure ay humihingi ng tatlong specimen bawat sample. Ang mas mahalaga para sa isang module line ay kung aling mga sample: isa mula sa bawat dulo ng roll at isa mula sa gitna, kasama ang isa mula sa gilid ng platen sa regular na batayan, ay mas mahusay na paggamit ng mga coupon kaysa sa tatlo mula sa gitna ng isang roll.
T: Binabago ba ng grammage ng film ang window?
Binabago nito ang dwell na kailangan upang maabot ang parehong cure. Ang cure ay integral ng temperatura sa paglipas ng panahon sa kapal ng film, kaya ang mas mabigat na film sa parehong recipe ay nagbabasa ng mas mababang gel content. Kung mag-qualify ka ng supplier sa 400 g/m² at bumili sa 500, muling i-qualify ang pares ng recipe at film nang magkasama.
T: Paano kung isang linya ang nagpapatakbo ng EVA at EPE sa isang recipe?
Kung gayon, hindi bababa sa isa sa kanila ang tumatakbo sa labas ng window nito. Ang dalawang istruktura ay nangangailangan ng magkaibang dwell o magkaibang platen temperature upang mapunta sa parehong lugar, kaya nga ang mga mixed campaign ang pinaglalagyan ng mga problema sa cure.
Mga huling pagninilay
Ang gel content ay murang pagsukat na sumasagot sa isang mamahaling tanong: natapos ba ang reaksyon sa loob ng laminate na ito. Sinasagot lamang nito iyon kung tumutugma ang coupon sa linya, kung tumutugma ang paraan sa espesipikasyon, at kung binabasa mo ang parehong gilid ng window sa halip na ituring na mas ligtas ang mas maraming cure. Ang numero ay hindi grado para sa materyal. Ito ay pahayag tungkol sa cycle na gumawa nito.
Ang OOITech ay gumagawa ng single at double chamber solar panel laminator machines na may oil-heated o electric platens na dinisenyo para sa tumpak na thermal uniformity at pressure control. Ipadala sa amin ang iyong mga drawing, module stack specifications, o test samples para sa process evaluation, at tutulungan ka ng aming technical team na tukuyin ang tumpak at paulit-ulit na lamination window.