Ang responsibilidad sa editoryal para sa artikulong ito ay nasa Wuhan Ooi Photoelectric Technology Co., Ltd. Isinulat at sinuri ng pangkat editoryal ng Ooitech. Tingnan ang aming patakaran sa editoryal para sa kung paano kami nagsusulat, saan ginagamit ang mga AI tool, at kung paano humiling ng pagwawasto.
Paano Ginagawa ang isang Encapsulant Roll, at Saan Ito Nagkakalihis
Talaan ng Nilalaman
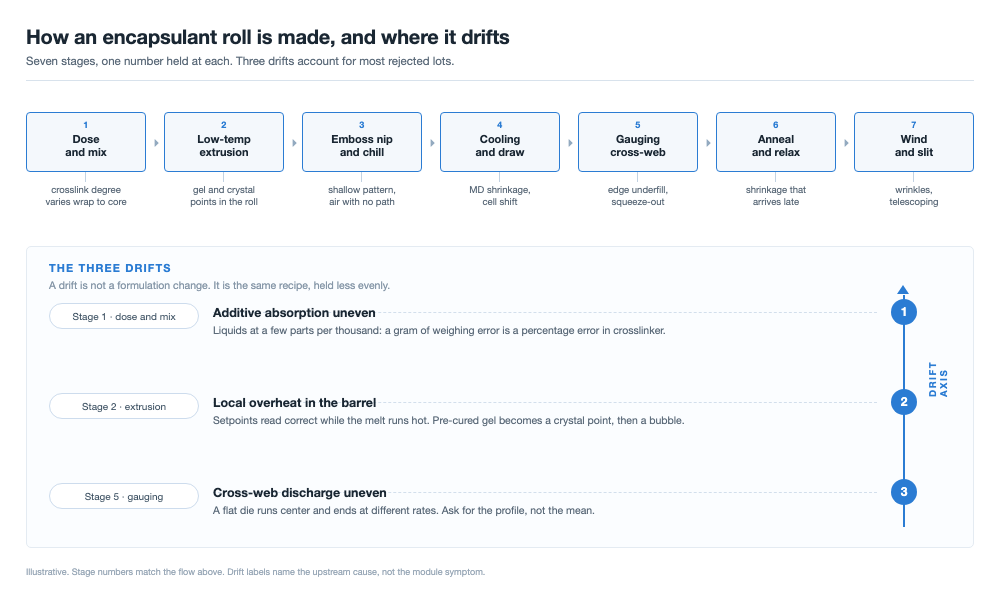
Mabilis na sagot: Maikli ang isang linya ng encapsulant: dose at mix, extrude cold, emboss, cool, gauge, anneal, wind. Ang pagkakasunod-sunod ay hindi ang kahirapan. Ang paghawak ng isang numero sa buong lapad ng isang roll, sa mga shift at sa mga linya ang mahirap, at sinusukat iyon sa variance kaysa sa peak values. Ang parehong formulation ay maaaring umalis sa dalawang planta bilang isang roll na pumasa sa incoming inspection at isa na tinatanggihan. Tatlong paglihis ang dahilan ng karamihan nito: mga additive na hindi pa natapos sumipsip sa mga pellet, isang hot spot na nag-pre-cure sa crosslinker sa extruder, at isang die na naghahatid ng mas maraming melt sa gitna kaysa sa gilid. Bawat isa ay nag-iiwan ng signature na umaabot sa module: crosslink degree na nagbabago sa buong sheet, crystal points na nagiging pinagmumulan ng bula sa lamination, at gram weight na bumababa sa mga gilid.
Parehong formulation, dalawang linya, isang roll ang pumasa sa incoming inspection at ang isa ay tinatanggihan. Ang formulation ay hindi ang variable. Ang linya ang variable.
Isang linya sa pitong yugto
Ang transparent EVA, white EVA at POE film ay nagbabahagi ng pangunahing ruta, at ang isang linyang ginawa para sa isang produkto ay karaniwang maaaring i-convert para sa iba. Mula pellet hanggang wound roll: dose at mix, low-temperature extrusion sa pamamagitan ng flat die, embossing, cooling, gauging, annealing, winding at slitting.
Bawat yugto ay may hawak na isang numero, at nakikita lamang ito ng module maker sa dulo, pagkatapos ng lamination. Inilalagay ng talahanayan ang mga yugto sa tabi ng sintomas na nalilikha ng bawat isa kapag naglihis ito.
| Yugto | Ano ang hawak nito | Ano ang lumalabas sa module |
|---|---|---|
| Dose at mix | Additive weight bawat batch, distribution, soak time | Crosslink degree at adhesion na nagbabago sa pagitan ng mga roll |
| Low-temperature extrusion | Melt temperature na mas mababa sa crosslinker decomposition onset | Pre-cured gel, crystal points, pinagmumulan ng bula |
| Embossing | Lalim at kalinawan ng pattern sa ibabaw | Nakulong na hangin sa lamination, blocking sa roll |
| Cooling | Chill rate, draw, at ang orientation na pinatigas nito | Machine-direction shrinkage, cell shift |
| Gauging | Gram weight mean at ang cross-web profile | Underfill sa gilid, o squeeze-out papunta sa frame |
| Annealing | Relaxation temperature at dwell bago ang winding | Shrinkage na huli dumating, pagkatapos ng storage |
| Winding at slitting | Tension taper, roll geometry, kalidad ng gilid | Mga wrinkles, telescoping, misalignment sa layup |
Pitong yugto, isang numero bawat isa. Ang mga may bilang na paglihis ang unang nakakaharap ng isang module maker, bilang isang incoming lot na dapat sana ay pumasa.
Basahin ang ikatlong column bilang diagnostic index. Ang mga crystal point ay nagtuturo sa mixing room at sa extruder, at ang extruder ang mas malamang sa dalawa. Ang cell shift pagkatapos ng lamination ay tumuturo sa cooling at annealing, hindi sa recipe.
Mixing: kailangang sumipsip ng mga additive sa pellet
Ang crosslinker at silane coupling agent ay likido sa karamihan ng formulation, dinodose sa ilang bahagi kada libo laban sa resin. Ang ratio na iyon ang kinaroroonan ng unang paglihis: isang error sa pagtimbang na mukhang walang halaga sa gramo ay isang percentage error sa additive na nagtatakda ng crosslink density at adhesion.
Dalawang katangian ang dapat manatili, ang weight bawat batch at ang landas mula distribution hanggang absorption. Ang distribution ay mekanikal, at ang sapat na tagal ng paghahalo ay nagbabalot sa bawat pellet. Ang absorption ay mas mabagal, dahil kailangang mag-diffuse ng molecule papasok sa polymer. Putulin ang hakbang na iyon at ang mga pellet ay mukhang tuyo habang ang crosslinker ay nasa ibabaw, nawala sa dingding ng mixer o sa unang mga metro ng screw.
Ang polarity ang nagtatakda ng soak time. Ang EVA ay polar at madaling tumanggap ng mga additive. Ang POE ay non-polar, mabagal sumipsip, at limitado ang uptake nito, kaya ang parehong recipe ay nangangailangan ng mas mahabang soak, o ang additive ay dinodose bilang masterbatch sa isang carrier resin. Ang isang planta na nagpapatakbo ng pareho sa isang dwell time ay may isang produktong tama at isang naglilihis.
Low-temperature extrusion: isang pulang linya na hindi mo makikita sa roll
Ang extrusion ang punto kung saan ang isang linya ng encapsulant ay tumitigil na maging ordinaryong film line: ang film ay ini-extrude na may dalang crosslinker, na kailangang manatiling inert sa barrel at mabilis na mag-react sa laminator sa 140 hanggang 150 °C. Ang mga pangangailangang iyon ay nagtutulakan laban sa isa't isa, at ang kompromiso ay temperatura.
Ang melt temperature ay dapat manatiling mas mababa sa punto kung saan nagsisimulang mag-decompose ang peroxide. Ang mga pampublikong patent ay naglalagay ng ceiling na iyon malapit sa 90 °C, ilustratibo kaysa unibersal, dahil nagbabago ito kasama ng crosslinker, ang resin at ang residence time. Sa itaas nito, nagsisimula ang reaksyon sa extruder sa halip na sa laminator, at walang nasa downstream ang makakabawi niyon.
Ang pagpapatakbo nang ganoon kalamig ay lumilikha ng sarili nitong problema. Ang melt sa 90 °C ay malapot, ang malapot na melt ay nagpapagana nang mas malaki sa screw, at ang gawaing iyon ay nagdadagdag ng init sa lugar na hindi mo sinusukat: ang mga barrel setpoint ay maaaring magbasa nang tama habang ang melt sa compression zone ay nasa mas mataas pa. Ang mga numerong sulit i-log ay melt temperature sa ilang punto, screw speed at residence time.
Mahalaga ang shutdown sa parehong dahilan: ang materyal na naiiwang mainit sa barrel ay nagde-degrade at nagko-crosslink, pagkatapos ay bumabalik bilang gel sa susunod na run. Ang paglilinis pagkatapos ng stop ay bahagi ng temperature control.
Mula hot spot hanggang crystal point hanggang bula
- Ang lokal na overheat ay nagtataas ng melt lampas sa decomposition onset, at ang crosslinker ay nagre-react sa loob ng extruder.
- Ang nag-react na materyal ay bumubuo ng gel particles: maliliit na volume ng crosslinked polymer sa melt na hindi pa nag-react.
- Ang gel ay hindi na muling natutunaw. Sa roll, ang mga particle ay nababasa bilang crystal points, maliliit na optical defect sa ilalim ng light box.
- Sa lamination, ang gel ay hindi dumadaloy kasama ng melt sa paligid nito. Dumadaloy ang film, nananatili ang particle, at ang interface nila ang lugar kung saan hindi naipapalabas ang hangin at nagko-concentrate ang stress.
Ang huling hakbang na iyon ang mahalaga sa module. Ang crystal point ay isang depekto ng isang maliit na bahagi ng milimetro; ang isang void na nabubuo sa paligid ng parehong particle pagkatapos ng lamination ay kung saan nagsisimula ang isang bula, at ang isang bula sa isang cured laminate ay hindi nagsasara. Iyon ang dahilan kung bakit ang isang film ay maaaring mapindot nang patag sa isang lab press at pa rin ay bumula sa isang module na may mga ribbon at frame.
Ang distribusyon ay kasinghalaga ng kabuuan. Ang mga void ay nagtitipon sa kahabaan ng ribbon row, kung saan ang laminate ay dumadaloy nang pinakamalayo at ang geometry ay nagbibigay ng puwang para maupo ang hangin, ang mekanismo sa likod ng line-shaped voids along the ribbon. Hindi lahat ng bula sa lamination ay kasalanan ng film, at ang proseso ay nakasaad sa the causes behind module bubbles. Ang kontribusyon ng film ay isang nucleation site, at ang crystal point ay isang maaasahang isa.
Embossing: ang air path ay bahagi ng produkto
Ang melt ay lumalabas sa die papunta sa isang nip na nabuo ng isang emboss roll at isang chill roll, at ang pattern ay pinipindot sa mukha habang tumitigas ang film. Ang pattern ay hindi dekorasyon; ang tatlong trabaho na ginagawa nito ay mekanikal.
- Air path. Ang vacuum ay nag-aalis lamang ng hangin na nakakarating sa gilid. Sa isang flat film, ang hangin na nakulong sa gitna ng stack ay walang mapupuntahan, at ang mga puwang sa pagitan ng mga pattern feature ay ang mga channel na nagdadala nito palabas.
- Blocking. Ang encapsulant ay malagkit sa temperatura ng silid, at ang isang pattern ay pumuputol sa contact area sa pagitan ng mga wrap upang ang roll ay mag-unwind nang hindi dumidikit sa sarili nito.
- Handling. Ang parehong pagbawas sa contact area ay nagpapababa ng sliding at suction laban sa salamin at mga cell, kaya ang isang stack ay nananatili kung saan ito inilagay ng operator.
Ang pattern ay kailangan pang mabuhay sa paglamig na nagpapatigas nito. Masyadong mainit sa emboss nip at ang mga feature ay lumulubog at bahagyang nagsasara, na nagkakawala ng air path eksakto kung saan ito pinaka-kailangan ng stack; ang vacuum side ng cycle ay makakapagtrabaho lamang sa geometry na ibinigay dito, kaya ang the vacuum stage of the laminator at ang emboss pattern ay nabibilang sa isang specification, at ang choosing the laminator ay ang parehong usapan. Masyadong matigas ang paglamig sa ibabaw at ang pattern ay matalim, ngunit ang film ay may mas maraming orientation. Ang lalim at depinisyon sa buong lapad, hindi sa isang punto, ang numerong dapat hawakan.
Tinutugunan namin ito sa pamamagitan ng paghubog ng evacuation curve sa aming vacuum chamber, hinihila ang hangin sa mga channel ng film bago ang buong platen contact ay mag-compress sa module stack.
Paglamig, orientation, at ang memorya na tinatawag na shrinkage
Mula sa die papunta sa chill roll ang melt ay hinihila at ang mga chain ay umaayon sa direksyon ng paglalakbay. Ang paglamig ay nagpapalamig sa alignment na iyon, kaya ang film ay lumalabas sa linya na may dalang memorya ng direksyon kung saan ito hinila. Ang init ay naglalabas nito.
Sa laminator, sa 140 hanggang 150 °C, ang mga chain ay sumusubok na bumalik sa isang coiled state at ang film ay kumukontra sa kahabaan ng machine direction. Ang mga kahihinatnan ay geometriko bago pa ito elektrikal: ang mga cell ay gumagalaw, ang agwat sa pagitan ng mga string ay nagbabago, ang isang cell ay maaaring mabasag laban sa isang ribbon, at ang film ay humihila pabalik mula sa gilid ng frame, na isang ruta papunta sa frame jump and its edge defects.
Upang maiwasan ang paggalaw ng cell sa panahon ng contraction na ito, ini-synchronize namin ang heating rate at membrane pressure sa 140 hanggang 150 °C na window, hinahawakan ang mga cell string nang patag bago mag-cure ang resin.
Ang pagsukat ay tinukoy. Ang T/CPIA 0071-2024, ang pamantayan ng China Photovoltaic Industry Association para sa coextruded encapsulant film na inilathala noong 2024, ay tumutukoy ng sample sa isang iron plate sa 120 °C ±5 °C sa loob ng 3 minuto, na may machine-direction shrinkage na 4.0 % o mas mababa at transverse shrinkage na 2.0 % o mas mababa. Ang transverse figure ay mas maliit dahil ang isang cast film ay halos hindi hinihila patagilid.
Dalawang lever ang nagpapababa ng numero, at ang lamination cycle ay kung saan lumilitaw ang halaga ng pagkakamali. Ang isa ay ang mag-imbak ng mas kaunting orientation, na may mas mababang draw ratio at mas banayad na cooling curve. Ang isa pa ay ang ilabas ito bago ipadala ang roll, sa pamamagitan ng annealing nang bahagya sa ibaba ng temperatura kung saan magre-react ang crosslinker, upang ang mga chain ay mag-relax habang tulog ang chemistry; ang ruta ay lumilitaw sa patent literature, halimbawa US 9331232. Ang parehong lever ay may halagang line speed, kaya tinatanong mo ang supplier kung anong bilis ang tumatakbo ang linya kapag nag-quote ito ng mababang shrinkage figure.
Gram weight at ang cross-web profile
Ang film ay tinutukoy ng gram weight, o area density sa gramo bawat metro kuwadrado, sa halip na sa kapal, dahil pagkatapos ng embossing ay walang iisang kapal na matutukoy. Ang T/CPIA 0071-2024 ay nagtatakda ng saklaw sa 250 hanggang 600 g/m² na may deviation na hindi hihigit sa ±5 %. Masyadong magaan at ang laminate ay kulang sa laman: mas kaunting cushion sa ibabaw ng ribbon, mas kaunting dielectric margin. Masyadong mabigat at nagbabayad ka para sa resin na hindi mo kailangan, at ang sobra ay dumadaloy sa frame at sa paligid ng gilid.
Ang pagkakapareho sa buong lapad ang mas mahirap na kalahati. Ang isang flat die ay hindi naghahatid ng pantay na curtain ng melt: ang mga dulo at gitna ay tumatakbo sa magkaibang bilis, at ang profile ay gumagalaw kasama ng temperatura at kasama ng sariling kasaysayan ng die. Ang mga modernong linya ay nagsasara ng loop gamit ang isang automatic die, kung saan ang mga lip bolt o lip heater ay nag-aayos ng gap nang lokal, at isang inline gauge na nag-scan sa buong lapad at nagpapakain sa die. Ang numerong mahalaga ay ang profile, hindi ang mean: ang isang roll sa 452 g/m² average na may 7 % band mula sa gilid hanggang gitna ay nabigo sa ±5 % na kinakailangan habang mukhang perpekto sa isang certificate.
Ano ang masasabi sa iyo ng isang certificate, at ano ang maaari nitong itago
Ang certificate of analysis ay isang buod, at ang isang buod ay kung saan nawawala ang impormasyon.
| Incoming inspection item | Upstream stage it points at | What a failure suggests |
|---|---|---|
| Gram weight low, or low at the edge only | Gauging, die profile | A die not being trimmed, or a gauge loop left open |
| MD shrinkage above 4.0 % | Cooling, draw, annealing | Orientation stored faster than released; ask the line speed |
| Crystal points above the count limit | Extrusion, cleaning | A hot spot, or degraded material from a stop |
| Crosslink degree low or scattered | Dosing, mixing | A short soak, uneven distribution, or a weighing error |
| Peel strength low after damp heat | Mixing, storage | Silane that took up moisture, or a batch that never absorbed |
| Bubbles the film should not cause | Embossing, extrusion | Isang pattern na masyadong mababaw, o gel bilang nucleation site |
Ang maaaring itago ng isang sertipiko ay sulit dalhin sa isang review. Isang average na walang cross-web range. Isang sampling position na binasa na parang inilarawan ang buong roll. Shrinkage mula sa outer wrap, kung saan ang tension history ay naiiba sa core. Isang crosslink degree na na-cure sa dwell na hindi nagre-reproduce ang iyong laminator.
Ang storage ay kabilang sa parehong usapan at bihirang tsekihin: 0 hanggang 30 °C, relative humidity na mas mababa sa 60 %, gamitin sa loob ng 8 oras mula sa pagbukas, shelf life na hindi bababa sa 120 araw mula sa produksyon. Ang isang roll na umabot sa lahat ng numero sa gate at pagkatapos ay naupo sa mainit na warehouse ay ibang materyal na sa oras na umabot ito sa iyong laminator.
Limang lugar na titingnan sa isang site visit
Ang limang tanong na ito ang nakakahanap ng pinakamarami kada oras ng isang visit, sa ayos na unang nagbabayad.
- Dosing at soak records. Hingin ang weight ticket kada batch at ang soak time kada silo, hindi ang recipe card. Kung ang POE ay nagbabahagi ng equipment sa EVA, itanong kung ano ang nagbabago.
- Melt temperature, sinusukat kaysa itinakda. Ang barrel setpoints ay isang intensyon; ang log na gusto mo ay melt temperature sa die at sa compression zone, kasama ang screw speed sa tabi nito.
- Die profile at gauge. Aling mga bolt ang inayos, kailan huling na-profile ang lip, at ang cross-web chart kaysa sa mean.
- Emboss at chill rolls. Pattern depth sa roll at sa film, tsekin sa isang punto o sa buong lapad.
- Annealing at winding. Anneal temperature at dwell, tension taper, at ano ang nangyayari sa isang roll na pumapalya: ni-rework, dinowngrade, o ipinadala.
Isang karagdagang tanong ang sulit sa oras. Hingin ang parehong numero mula sa dalawang shift. Ang consistency sa pagitan ng mga shift ay ang dahilan kung bakit umiiral ang buong linya, at ito ang pinakamahirap pekeng convincingly ng isang planta.
Saan galing ang mga numerong ito
Ang mga limitasyon at test conditions ay sinipi mula sa T/CPIA 0071-2024, ang pamantayan ng China Photovoltaic Industry Association para sa coextruded encapsulant film: ang 120 °C ±5 °C iron plate at 3 minutong sample, machine-direction shrinkage na 4.0 % o mas mababa laban sa 2.0 % o mas mababa transverse, ang 250 hanggang 600 g/m² range sa ±5 %, at ang storage terms na 0 hanggang 30 °C, mas mababa sa 60 % relative humidity, 8 oras pagkatapos ng pagbukas at 120 araw ng shelf life. Ang single-layer EVA at POE products ay maaaring tukuyin sa ilalim ng ibang dokumento, kaya gamitin ang alinmang standard na pinangalanan ng iyong customer.
Tatlong item ay hindi measurements mula sa standard na iyon. Ang ceiling na malapit sa 90 °C ay nagmumula sa isang halimbawang formulation sa isang pampublikong patent at ito ay illustrative: ang tunay na halaga ay depende sa crosslinker, ang resin at ang residence time. Ang annealing route ay nagmumula sa patent literature (US 9331232), at ang source ay tinatrato ang line speed at shrinkage nang qualitative lamang, kaya ang trade-off ay sinabi nang walang numero. Ang lamination window na 140 hanggang 150 °C ay isang process range, hindi isang standard limit.
Ang framing ay amin: na ang isang roll ay nagd-drift sa tatlong lugar kaysa sa formulation, ang stage-to-symptom mapping sa parehong table, ang diagnostic reading ng isang certificate at ang limang site questions.
Mga madalas itanong
T: Bakit ang isang formulation ay magbibigay ng ibang film sa dalawang linya?
Ang formulation ay nagtatakda ng target at ang linya ang nagtatakda ng variance. Ang mas mahabang soak, mas malamig na melt, trimmed die at mas mabagal na wind ay inililipat ang parehong film patungo sa target na iyon, at wala sa kanila ang sumasama sa recipe. Ang dalawang planta sa isang formulation ay pinaka-nagkakaiba sa dwell, melt temperature at cross-web control.
T: Anong melt temperature ang dapat patakbuhin ng isang encapsulant?
Sapat na mababa na ang crosslinker ay hindi nabubulok sa barrel. Ang mga pampublikong patent ay naglalagay ng ceiling na malapit sa 90 °C, at ang direksyon ay mas mahalaga kaysa sa figure, dahil nagbabago ito kasama ang peroxide, ang resin at ang residence time. Sukatin ang melt, hindi ang barrel.
T: Bakit ang machine-direction shrinkage ay tinukoy nang hiwalay?
Dahil ang dalawang direksyon ay nag-iimbak ng magkaibang dami ng orientation. Ang cast film ay hinihila sa machine direction at halos hindi patagilid, kaya halos lahat ng memorya ay longitudinal. Sinasalamin ito ng standard sa 4.0 % laban sa 2.0 % sa 120 °C ±5 °C sa loob ng 3 minuto.
T: Bakit gram weight ang tinutukoy kaysa sa thickness?
Dahil ginagawang ambiguous ng embossing ang thickness: ang isang punto ay nagbabasa ng makapal o manipis depende kung tumama ka sa isang feature. Ang area density ay nag-a-average ng pattern at tumutugma sa kung gaano karaming resin ang nakaupo sa ibabaw ng ribbon. Ang range ay 250 hanggang 600 g/m² sa ±5 % o mas mababa.
T: Ano ang ginagawa ng crystal point sa isang module?
Minamarkahan nito ang isang gel particle na hindi matutunaw. Ang film ay dumadaloy sa lamination habang ang particle ay nananatili, kaya ang kanilang interface ay isang lugar kung saan hindi naipapalabas ang hangin at nagko-concentrate ang stress. Ang defect na halos hindi mo makita sa roll ay nagiging bubble mamaya.
T: Pinapabagal ba ng annealing ang linya?
Oo, at iyon ang trade. Ang pagbabawas ng orientation ay nagkakahalaga ng draw ratio at cooling rate, at ang annealing ay nagkakahalaga ng heated section at dwell bago ang winding. Ang supplier na nagsasabi ng mababang shrinkage ay nagsasabi rin ng line speed kasama nito, kaya hingin ang pareho.
T: Gaano karami ng isang certificate ang maaasahan ko para sa isang bagong lot?
Umasa sa kung ano ang sinasabi nito at tsekin kung ano ang iniiwan. Ang mean na walang cross-web range, sample mula sa isang posisyon, o shrinkage mula sa outer wrap ay naglalarawan ng mas kaunti kaysa sa hitsura nito. Sa isang bagong supplier, saksihan ang sampling.
T: Aling incoming test ang dapat kong pagkatiwalaan kapag dalawa ang hindi nagkasundo?
Ang pinakamalapit sa prosesong pinapatakbo mo. Ang lab press na walang ribbons at walang frame ay hindi magpapakita ng voids na ipinapakita ng tunay na laminate, at ang shrinkage sample na pinutol nang malamig mula sa aged roll ay hindi tutugma sa bago. Kapag ang certificate at linya ay hindi nagkasundo, ang linya ang panalo.
Mga huling pagninilay
Ang formulation ay nagtatakda ng ceiling at ang linya ang nagpapasya kung maabot mo ito sa isang Martes sa ikaapat na buwan ng isang campaign. Ang susunod na rejected lot ay darating na may certificate na nagsasabing ang numero ay nasa range, kaya itanong kung aling stage ang gumawa ng drift: soak time, melt temperature, o ang cross-web profile. Isa sa tatlo ay karaniwang nakikita sa mga record na iniingatan mo na, at wala sa kanila ang naaayos sa pamamagitan ng pagbabago ng formulation.
Ang OOITech ay gumagawa ng single at double chamber solar panel laminator machines na may oil-heated at electric platens na inengineer para sa stable thermal distribution. Kung ang iyong production line ay nahaharap sa encapsulant shrinkage, bubble formation, o shifting strings, ipadala sa amin ang iyong module stack designs, component drawings, o sample films para sa process evaluation.