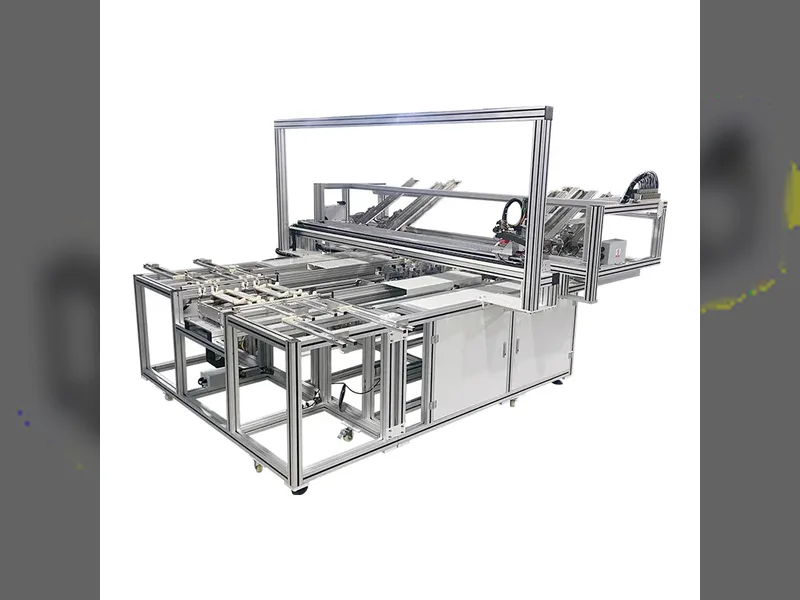
Mula Cell hanggang Module: Ang Proseso ng Paggawa
Talaan ng Nilalaman
Mabilis na sagot: Ang paglipat mula cell patungong module ay dito binabago ng back-contact technology ang proseso ng paggawa, hindi lamang ang produkto. Ang industriya ay nasa gitna ng isang transisyon kung saan dalawang bagay ang nangyayari nang sabay: tumataas ang mga cell efficiency band, na may mga figure na humigit-kumulang 25.5%, 26.0%, 26.5%, 27.0% at 27.1% na kumakatawan sa sunod-sunod na henerasyon, at ang rear contact architecture ay nagiging manufacturing variable sa halip na fixed design. Para sa isang module line, nangangahulugan ito na ang stringing at bussing stations ay may mas malaking bahagi ng panganib, dahil ang rear pattern ay mas siksik at ang mga joint ay mas mahirap inspeksyunin. Ang lamination at framing steps ay hindi gaanong nagbabago, ngunit ang process window para sa encapsulant at ang handling requirements para sa mas manipis na cell ay parehong humihigpit. Kaya ang line planning ay dapat magsimula sa cell route na balak mong patakbuhin.
PV Module Manufacturing · ni Jerry, Ooitech
Panimula: Bakit Binabago ng Back Contact Technology ang Solar Industry
Ang PV industry ay nasa gitna ng isang tunay na technology shift. Naghari ang PERC nang maraming taon, mabilis na tumaas ang TOPCon, at ngayon ang ikatlong architecture ay nakakakuha ng seryosong atensyon mula sa mga manufacturer at project developer: Back Contact (BC) cell technology.
Ang mga conventional front-contact cell ay nagsasayang ng bahagi ng sikat ng araw dahil ang metal gridlines ay nasa mismong maaraw na bahagi. Inililipat ng BC cells ang lahat ng electrical contact sa likod. Nananatiling ganap na malinis ang harap. Nangangahulugan ito ng mas mataas na short-circuit current, mas makinis na itsura, at module efficiency na ngayon ay direktang nakikipagkumpitensya sa mainstream.
Narito ang bahaging nagpapainteres sa BC para sa sinumang nagpapatakbo ng linya: ang pagpunta mula sa tapos na BC cell patungo sa ganap na assembled BC module ay hindi katulad ng trabahong ginawa ng industriya sa loob ng mga dekada. Walang front busbars, walang front fingers. Ang nag-iisang katotohanang iyon ay nagbabago kung paano pinagsasama ang mga cell, kung paano binubuo ang mga string, kung paano dinisenyo ang mga ribbon, at kung paano mo itinatakda ang iyong lamination recipe.
Ang blog na ito ay dumadaan sa buong proseso mula BC cell patungong BC module, sunod-sunod, kasama ang mga kagamitang kasangkot at ang mga prosesong bitag na kailangan mong bantayan.
1. Pag-unawa sa BC Cell: Isang Mabilis na Panimula
1.1 Ano ang Back Contact Cell?
Ang Back Contact (BC) cell, kung minsan ay tinatawag na Interdigitated Back Contact (IBC) o all-back-contact lang, ay inilalagay ang parehong emitter at base contacts sa likod na bahagi ng wafer sa isang interdigitated pattern. Ang harap ay hubad na silicon, na pumapatay sa tatlong bagay nang sabay:
Shading losses, karaniwang 3-5% ng cell area sa mga conventional cell
Resistive losses na nauugnay sa front-grid design trade-offs
Nakikitang gridlines, na napakahalaga para sa itsura
Mga nangungunang BC variant noong 2024-2025:
| Technology | Pangunahing Developer(s) | Cell Efficiency (Lab) | Cell Efficiency (Mass Production) |
|---|---|---|---|
| HPBC (High-Performance BC) | LONGi | ~26.5% | 25.0-25.5% |
| ABC (All Back Contact) | Aiko Solar | ~27.0% | 25.5-26.0% |
| TBC (TOPCon-based BC) | Maraming Chinese manufacturer | ~27.1% | 25.0-25.8% |
| HBC (HJT-based BC) | CSEM, Maxeon, Risen | ~27.1% | 24.5-25.5% |
| Classic IBC | Maxeon (dating SunPower) | ~26.0% | 24.5-25.0% |
Malinaw ang direksyon: ang BC ay lumilipat mula sa niche premium product patungong mainstream contender, itinutulak nang malakas ng mga Chinese maker na nag-scale sa buong 2024-2025.
1.2 Ang Kritikal na Pagkakaiba: Contact Geometry
Sa isang PERC o TOPCon cell, ang front busbars (9-16 sa mga modernong cell) at fingers ay pinapanatiling kasing nipis hangga't maaari habang nangongolekta pa rin ng current. Ikaw solder ribbon diretso sa mga busbar na iyon. Simple.
Sa isang BC cell, ang likod na bahagi ay may mga alternating strip ng n-type at p-type contacts sa isang parallel, interdigitated pattern. Ang lapad, pitch at spacing ng mga strip na iyon ay iba para sa bawat maker, at proprietary ang mga ito. Sila rin ang nagtatakda nang eksakto kung paano maikokonekta ang cell sa loob ng isang module.
2. Ang BC Module Manufacturing Process: Sunod-sunod
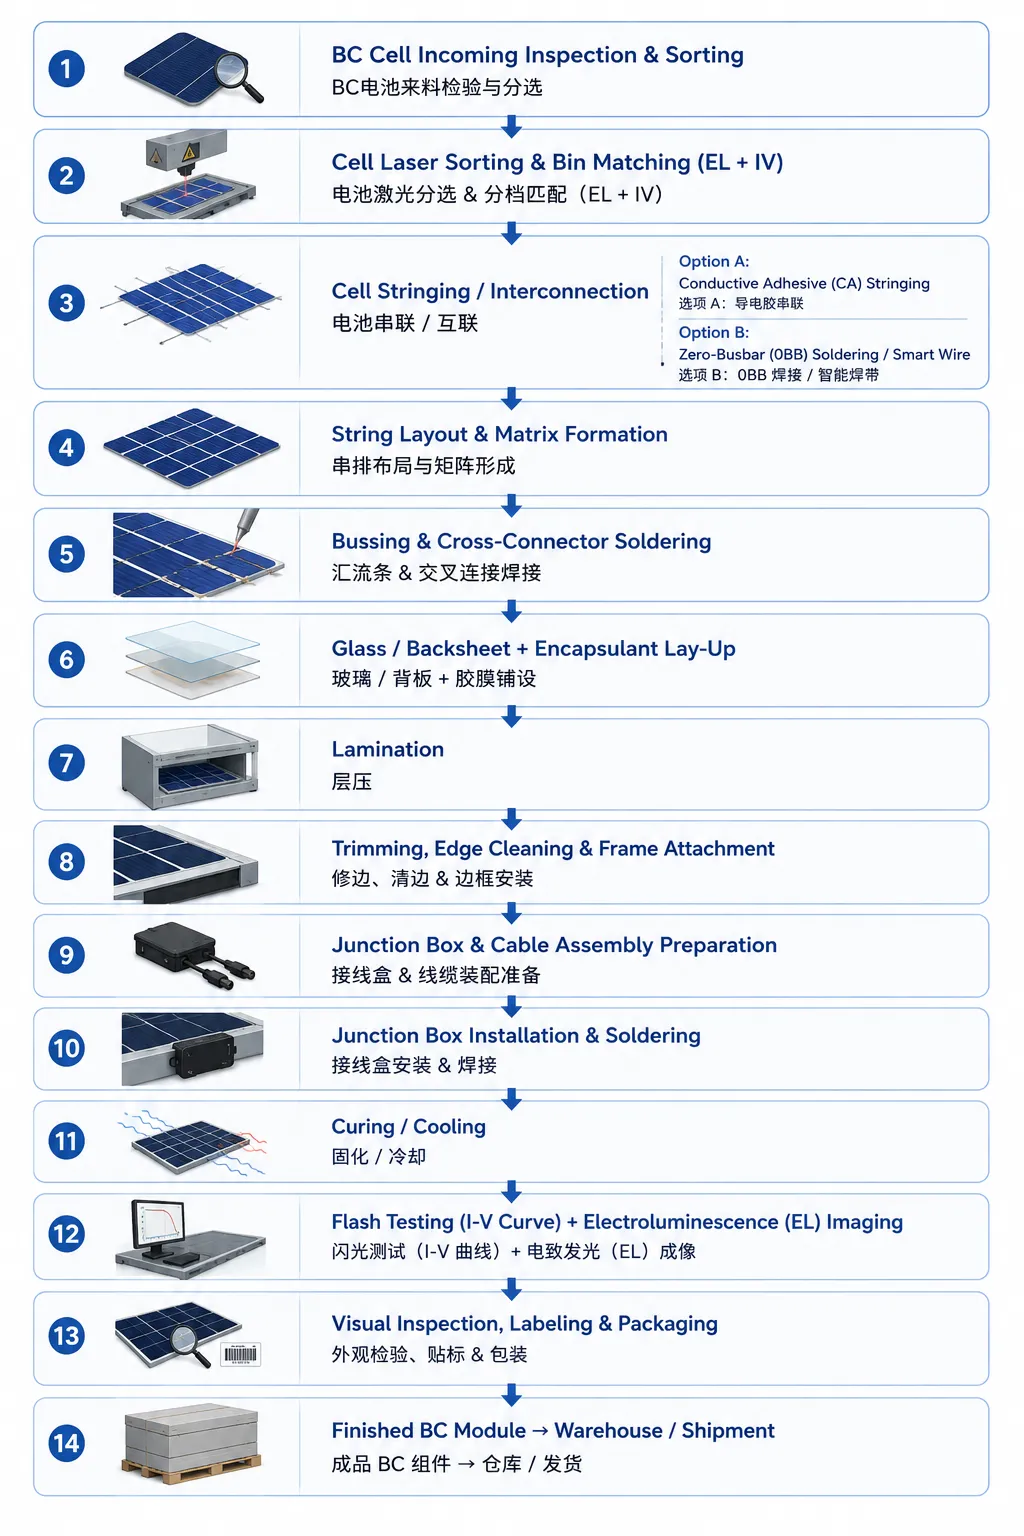
Ang isang BC module line ay may maraming kagamitang kapareho ng conventional line, tulad ng laminators, stringers at framing stations. Ngunit ang interconnection at string-forming steps ay tunay na naiiba. Narito ang buong flow:
Ngayon, tingnan natin ang bawat hakbang nang isa-isa.
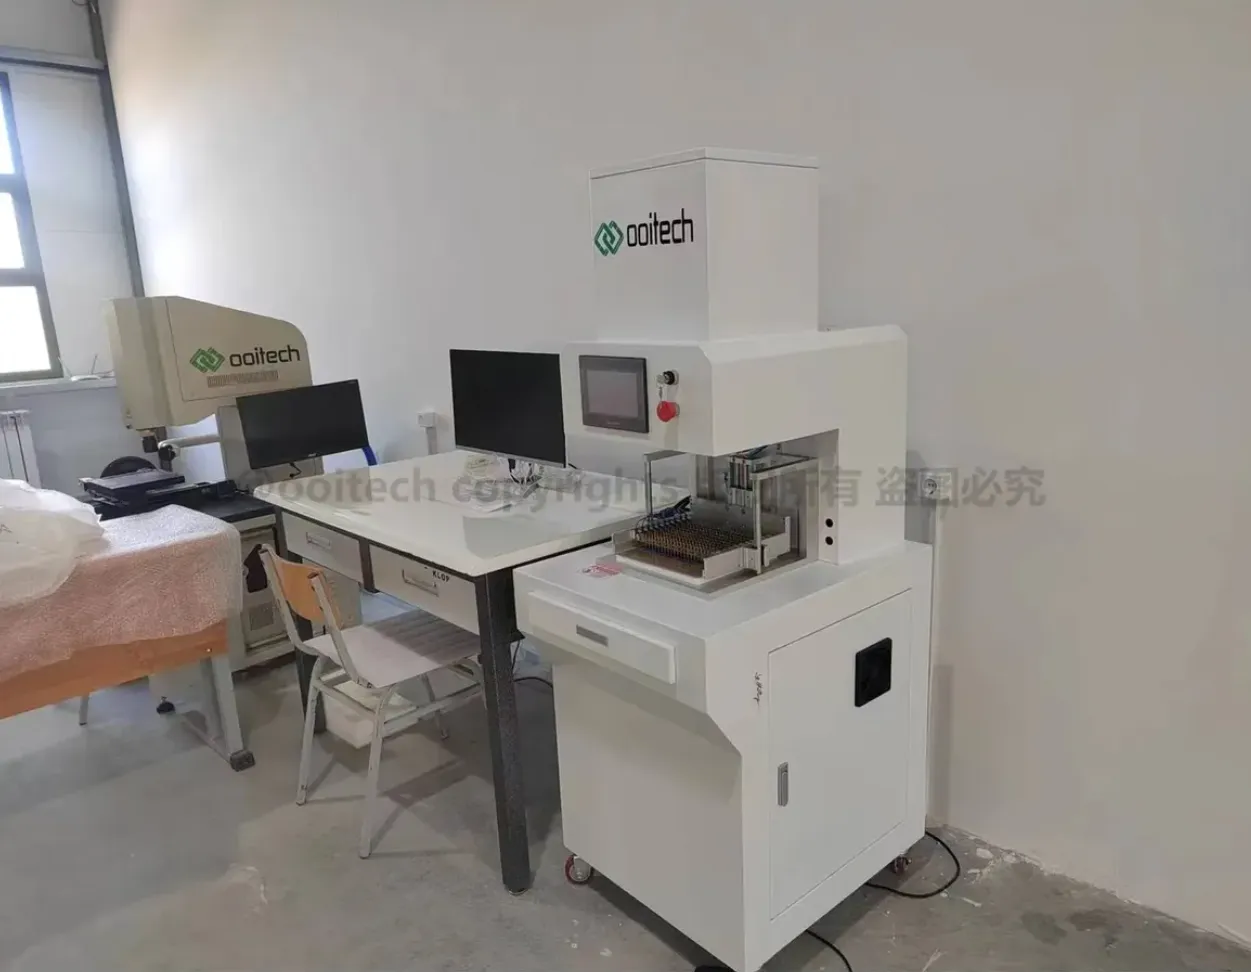
Hakbang 1: Cell Incoming Inspection at Sorting
Dumarating ang mga BC cell mula sa cell factory bilang quadrants, full-size o half-cut, depende sa module design. Ang unang hakbang ay katulad ng anumang module line:
Visual inspection para sa microcracks, chipping, contamination o color variation
I-V testing para sa Voc, Isc, Pmax at fill factor
Electroluminescence (EL) imaging upang mahuli ang microcracks, sirang fingers, shunting o dead areas
Cell sorting at binning ayon sa power class, karaniwang 1-2.5W bins, at para sa BC cells ayon din sa color uniformity, dahil ang hubad na harap ay nagpapakita ng anumang color drift
BC-specific challenge: na walang front metal, ang color consistency ay lahat, lalo na para sa residential at BIPV kung saan ang itsura ang nagtutulak ng benta. Maraming BC maker ang gumagamit ng mas mahigpit na color bins, kung minsan ay custom-sorted gamit ang colorimeters na nagbabasa ng Lab* values, kumpara sa mga conventional module.
Hakbang 2: Cell Stringing / Interconnection - Ang Puso ng BC Module Manufacturing
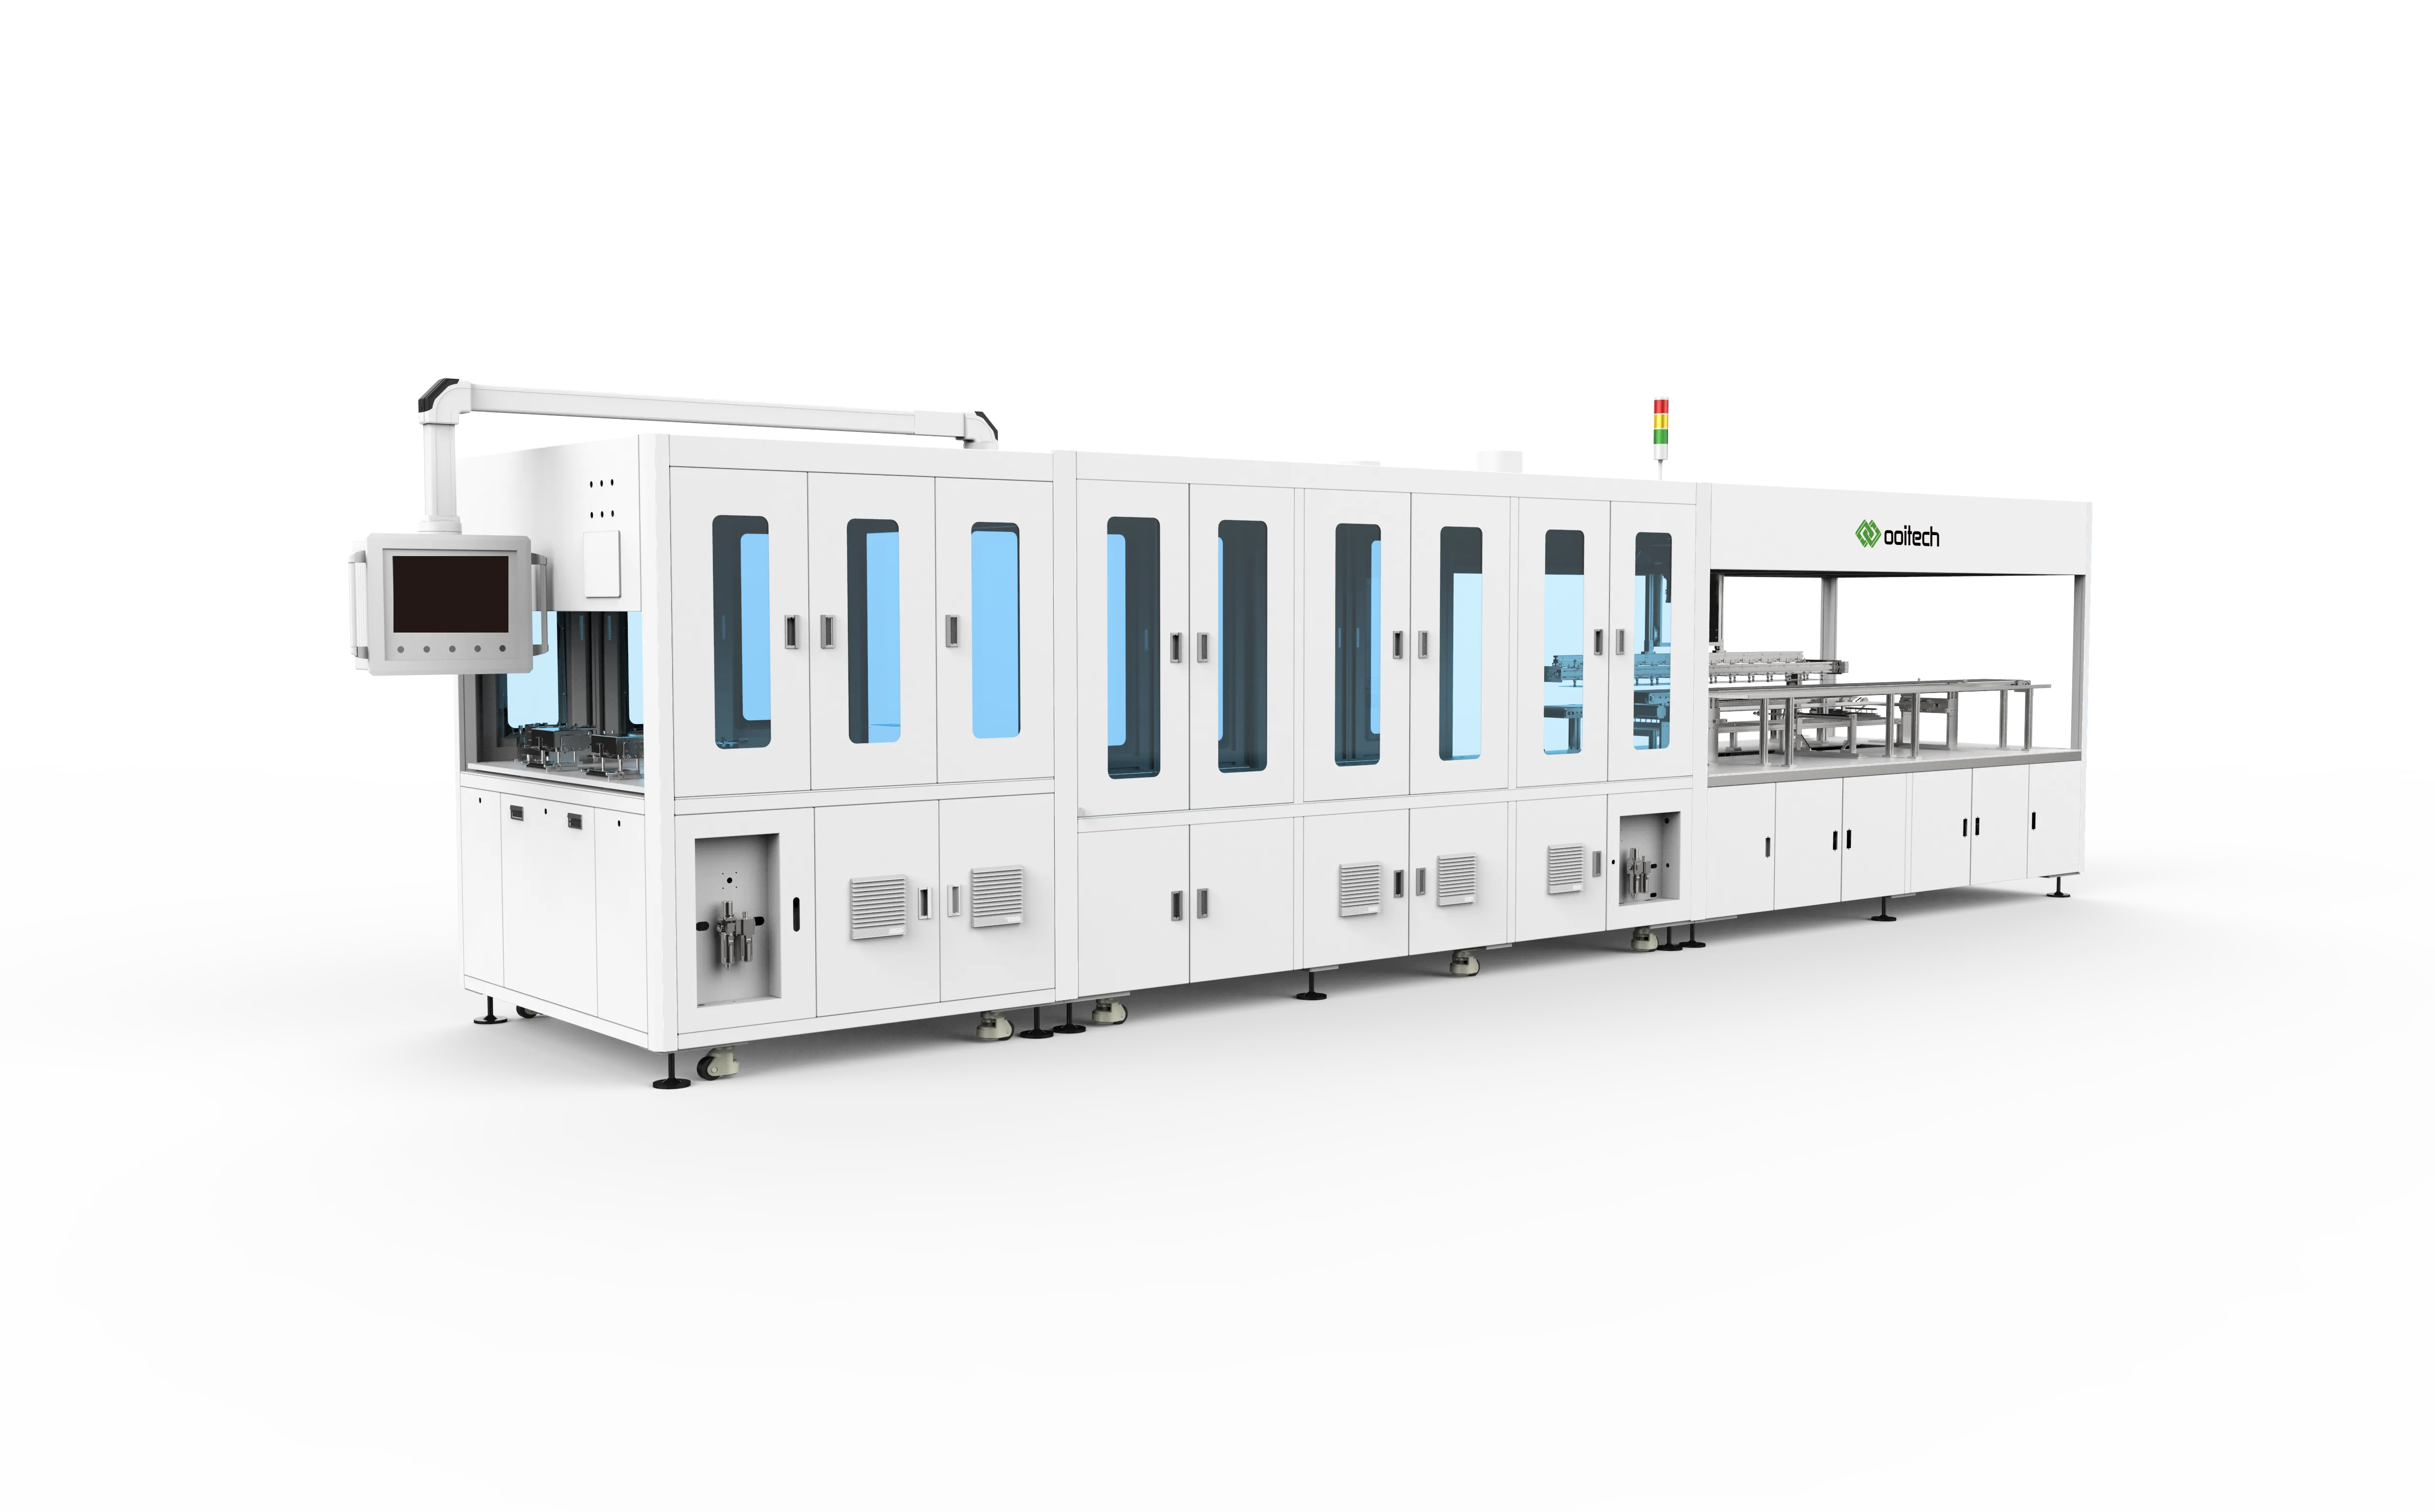
Dito pinakamalaki ang pagkakaiba ng BC modules sa mga conventional, at dito bumabagsak ang karamihan ng kamakailang equipment innovation.
2.1 Ang Hamon sa Interconnection
Sa isang normal na cell, nagso-solder ka ng flat ribbon sa mga front busbar at tinutupi ito sa likod ng susunod na cell. Madaling geometry.
Sa isang BC cell, ang positibo at negatibong contacts ay parehong nasa likod sa isang interdigitated pattern. Kaya:
Hindi gagana ang simpleng front-to-back fold-over ribbon
Kailangang i-bridge ng interconnection ang mga rear contact strip ng magkatabing cell
Ang strip pitch, lapad at alignment ay partikular sa maker
Ang misalignment habang nag-j-join ay nagdudulot ng series resistance losses o shunting
Dalawang interconnection approach ang nangingibabaw sa mass production ngayon.
Opsyon A: Conductive Adhesive (CA) Stringing
Sinusuportahan ng mga maker tulad ng Aiko Solar para sa kanilang ABC modules, gumagamit ito ng electrically conductive adhesive (ECA), isang silver-filled epoxy, sa halip na solder.
Proseso:
Ang precision dispenser ay naglalagay ng kontroladong dami ng conductive adhesive sa mga rear contact strip
Ang interconnector, isang flat tinned copper ribbon o flexible printed circuit (FPC), ay inilalagay sa adhesive
Ang assembly ay nag-c-cure sa low-temperature oven, humigit-kumulang 150-180C sa loob ng 1-3 minuto, o habang lamination
Mga upside:
Low-temperature processing, kaya mas kaunting thermal stress sa mga cell, na mahalaga habang ang mga wafer ay papunta sa 130 microns at pababa
Walang soldering iron contact, kaya mas kaunting microcracks
Fine-pitch capability hanggang sub-millimeter, tumutugma sa fine interdigitated pattern
Ang cured adhesive ay nananatiling medyo flexible at sumisipsip ng thermal-cycling stress nang mas mahusay kaysa sa rigid solder
Mga downside:
Ang silver-filled ECA ay mahal
Ang curing ay nagdadagdag ng cycle time, kahit nakakatulong ang inline curing habang lamination
Ang long-term ECA joint reliability ay pinapatunayan pa rin sa scale, kahit maganda ang hitsura ng early accelerated-test data
Opsyon B: Zero-Busbar (0BB) Soldering / Smart Wire Technology
Ang mas conventional na ruta, ginagamit ng mga maker tulad ng LONGi para sa HPBC-based modules, madalas may low-temperature solder o SmartWire methods.
Proseso:
Ultra-thin round wires, mga 0.2-0.35mm, o flat wire (SmartWire) ay pre-set sa isang carrier frame
Ang BC cell ay face-up, nakalantad ang rear, papunta sa wire assembly
Ang thermode (hot bar) o infrared heating ay saglit na nagre-reflow ng solder sa wire para i-bond ito sa rear strips
Ang wire ay dumadaan sa susunod na cell
Ang pangunahing ideya ay 0BB, zero busbar. Sa halip na mag-solder ng makapal na ribbon sa discrete busbars, dose-dosenang ultra-thin wires ang direktang dumadampi sa fine rear contact fingers, kaya hindi kailangan ng makapal na busbar.
Mga upside:
Nakabatay sa umiiral na soldering gear, kaya mas mababang capex
Ang solder joints ay lubos na nauunawaan, kaya malakas ang reliability
Ang 0BB wires ay umaayon sa interdigitated pattern
Mga downside:
Nangangailangan ng precise thermal control, masyadong maraming init ay nakakasama sa manipis na wafer
Ang wire-to-contact alignment ay masikip at kritikal
Medyo mas mataas na series resistance kaysa CA sa ilang setup
Stringing Equipment: Ang Pinakabagong Henerasyon
Simula 2026-2027, ang mga nangungunang supplier para sa BC stringing ay kinabibilangan ng:
| Equipment Supplier | Technology | Key Feature |
|---|---|---|
| SC Solar (o Jinchen) | CA Stringing + 0BB | High-speed CA dispensing,<0.5s/cell |
| Autowell | 0BB Soldering | Multi-wire SmartWire compatible sa BC |
| Leadmicro / Lead Intelligence | 0BB + CA hybrid | Flexible platform para sa parehong teknolohiya |
| Teamtechnik (Germany) | Multi-wire stringer | Napatunayan sa Maxeon IBC production |
| ooitech | 0BB BC line | China BC module lines |
Ang stringing ng BC cells ay tumatakbo nang humigit-kumulang 10-15% mas mabagal kaysa sa conventional cells dahil sa mas masikip na alignment, ngunit mabilis na isinasara ng mga supplier ang agwat na iyon.
Hakbang 3: String Layout at Matrix Formation
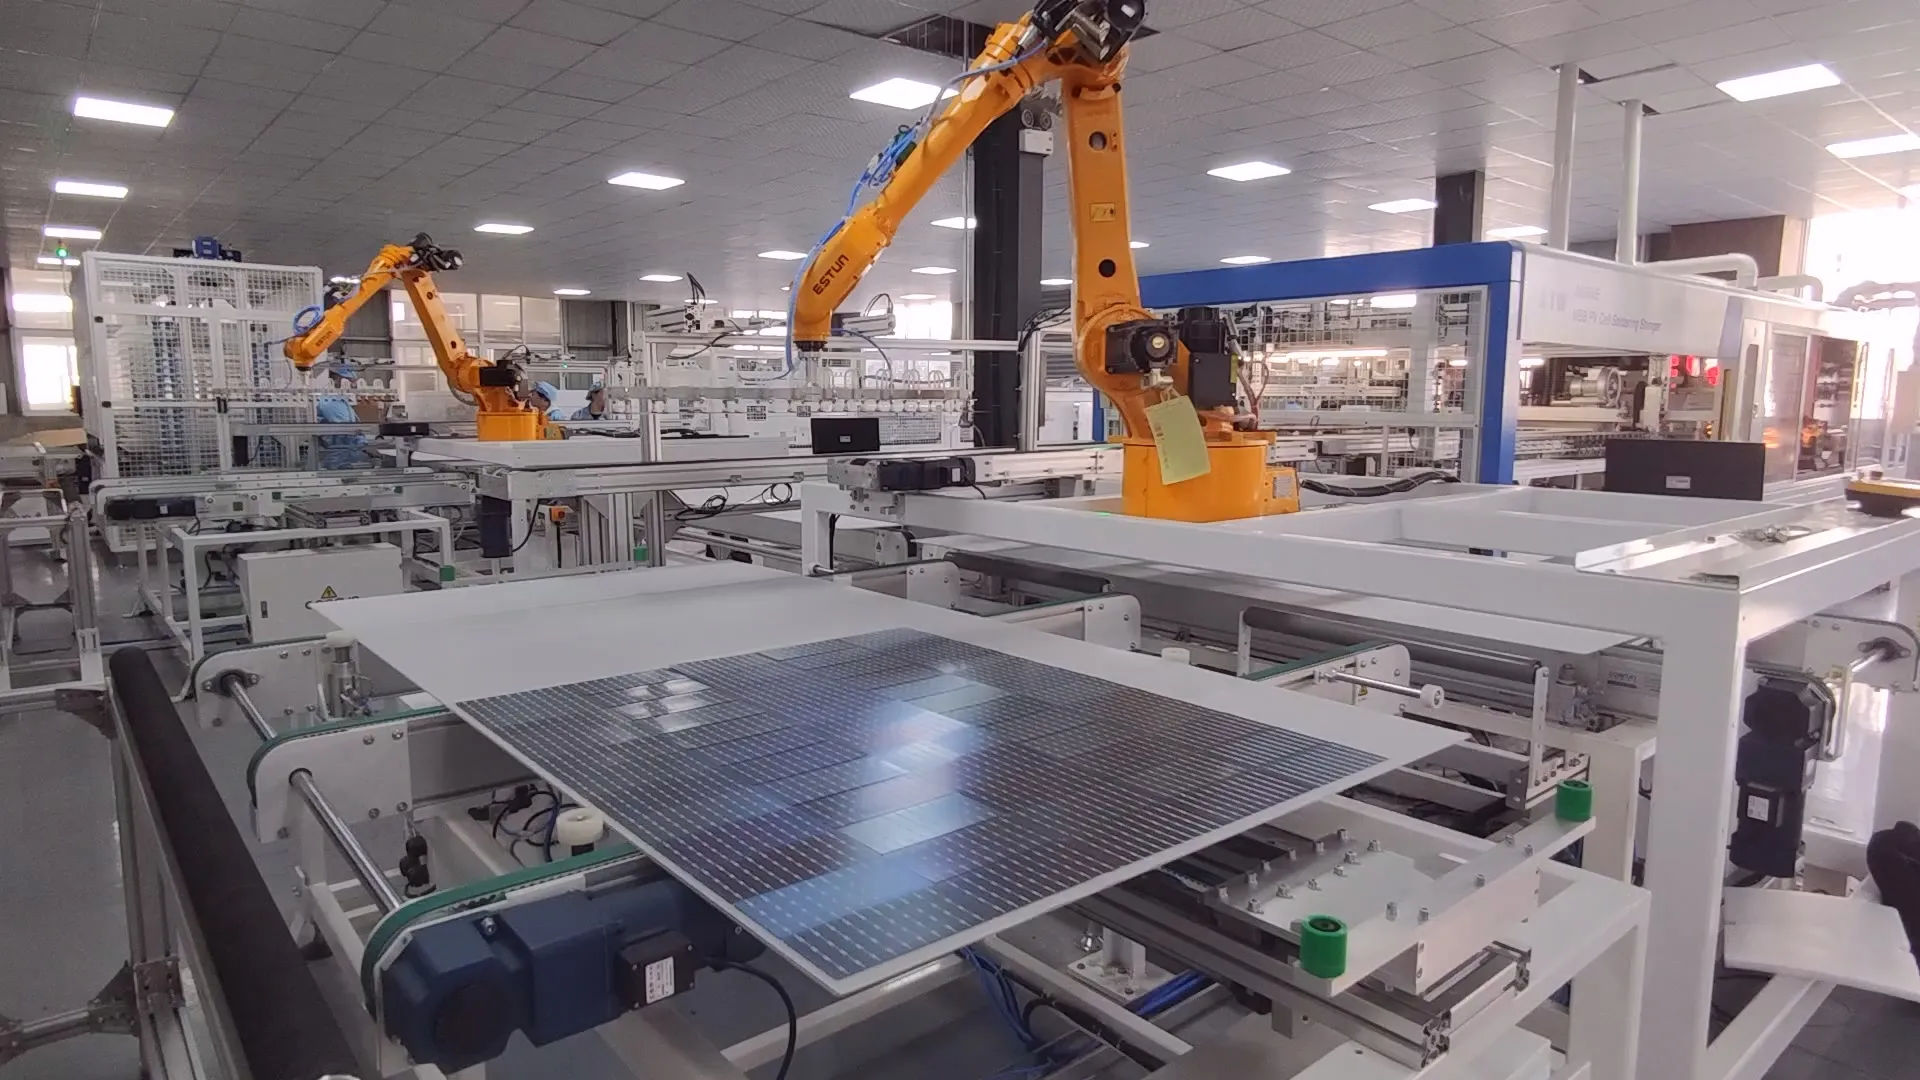 Layup Machine | Awtomatikong Sistema ng Paglalagay ng Solar Module - Ooitech" title="Mula Selyula hanggang Module: Ang Proseso ng Paggawa ng Back-Contact (BC) Solar Modules"/>
Kapag nabuo na ang BC strings, kadalasan 2xN cells para sa half-cut layouts, pumapasok sila sa module matrix:
Single-glass (glass/backsheet) o dual-glass (glass/glass), ang huli ay lalong karaniwan para sa BC na naglalayon ng mataas na reliability at BIPV
Ang mga string ay inilalagay sa rear encapsulant sa tamang series orientation
Ang string spacing ay sumusunod sa module size, hal. ang M10-based 72-cell module ay humigit-kumulang 2278 x 1134 mm
BC-specific consideration: Ang BC cells ay nagtutulak ng kaunting mas maraming current, dahil sa zero front shading, at walang front busbars bilang visual cue. Kaya ang layout ay kadalasang nagdadagdag ng optical check para kumpirmahin ang cell polarity bago ang lamination. Ang baliktad na BC cell ay mas madaling mapalampas kaysa sa front-contact cell na may malinaw na busbars.
Hakbang 4: Bussing at Cross-Connector Soldering
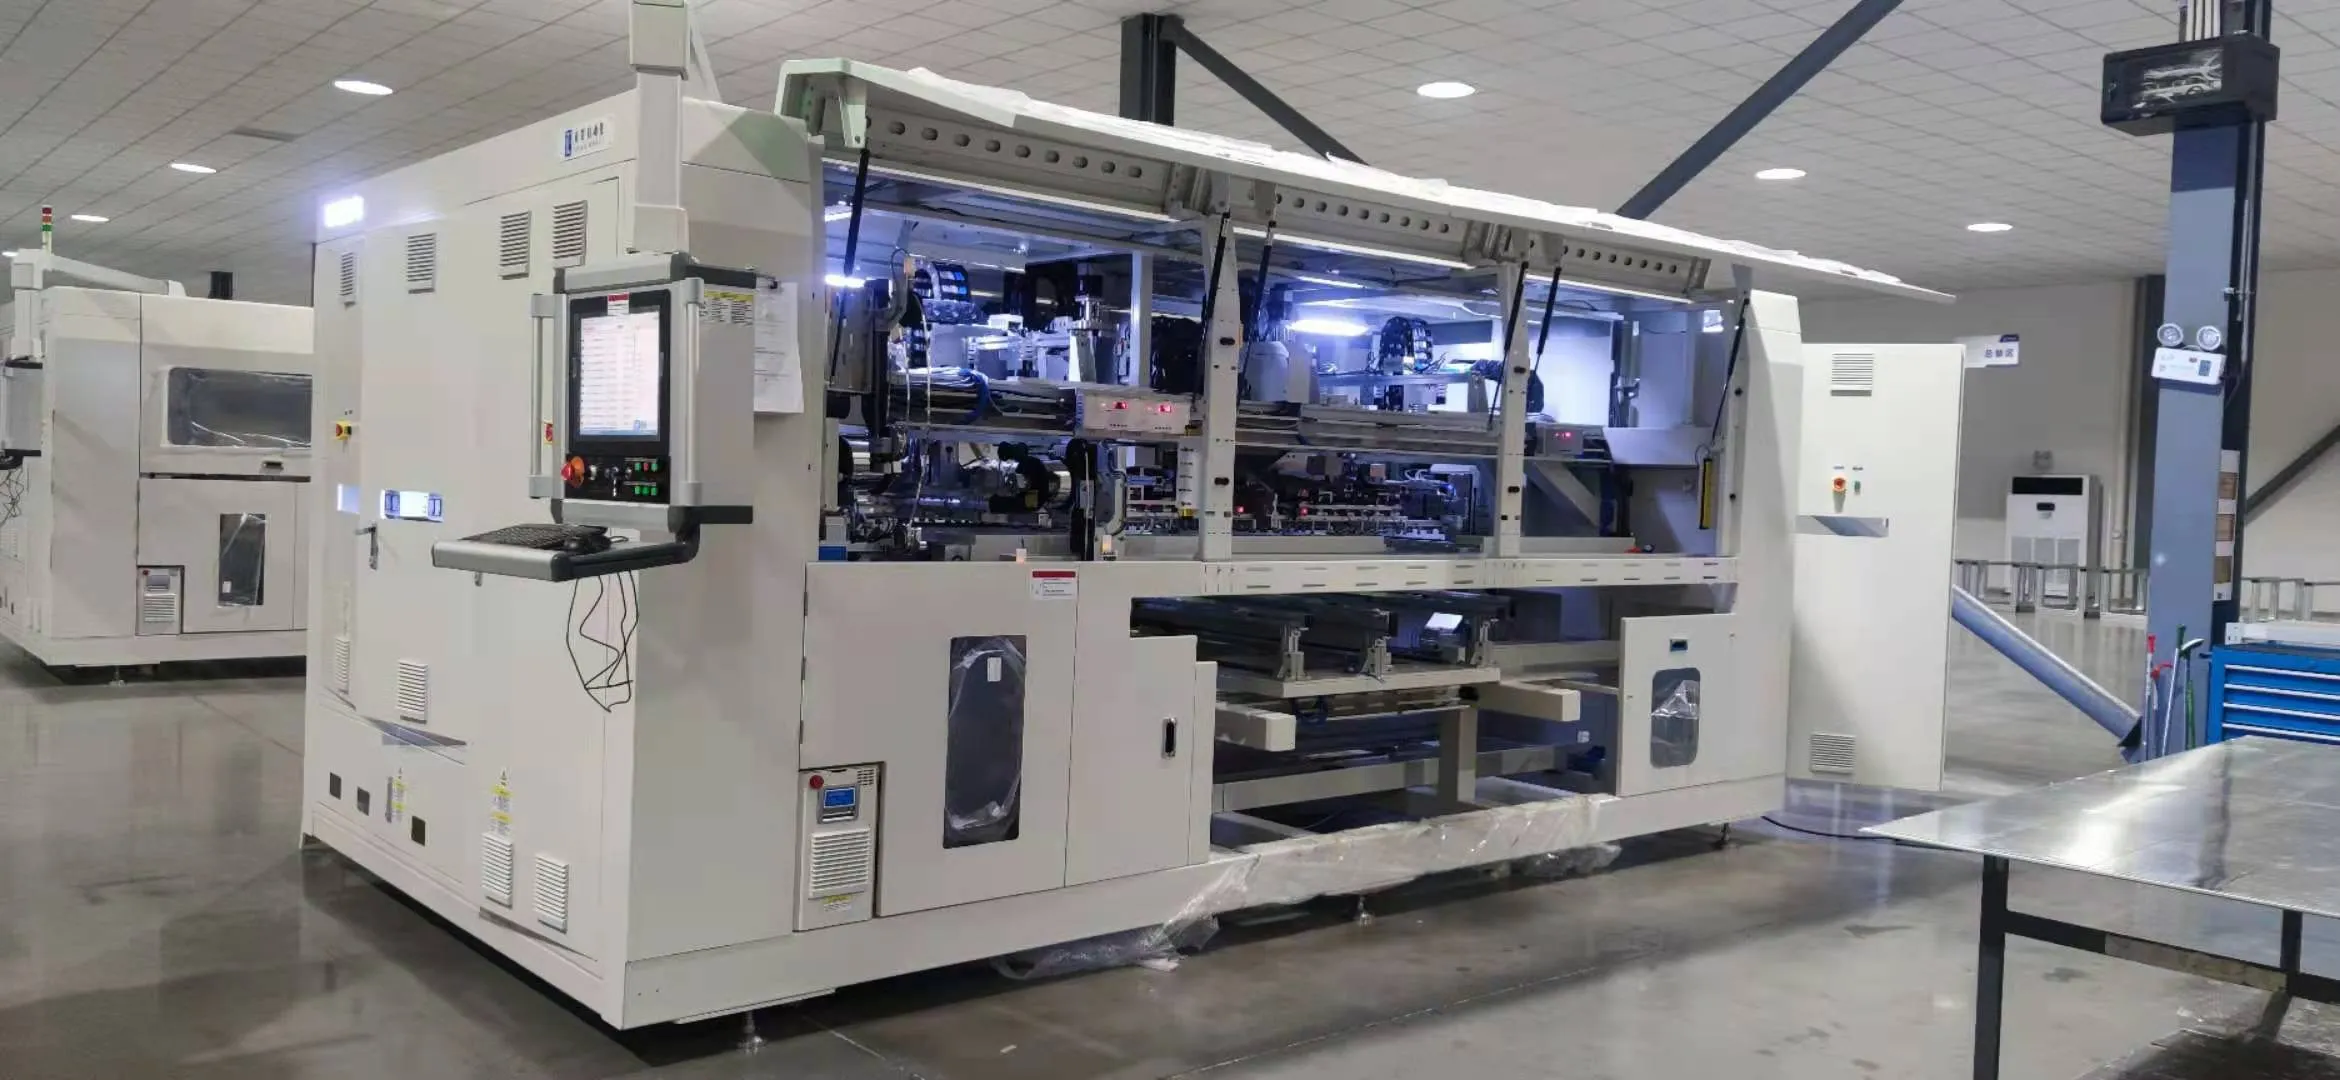
Pagkatapos ng layout, ang mga main bus ribbon ay nagkokonekta ng mga string sa series para bumuo ng voltage.
Para sa BC modules:
Ang bus ribbon attachment ay sumusunod sa parehong prinsipyo tulad ng conventional modules, ribbon na naka-solder sa busbar pads sa gilid ng cell
Ang BC cells ay madalas may purpose-made busbar pads sa mga gilid, mas malapad kaysa sa fine interdigitated fingers, kaya ang bus soldering ay nananatiling manageable sa conventional gear
Ang ilang BC designs ay gumagamit ng integrated string connectors na nakakabit habang stringing, na maaaring magtanggal ng hiwalay na bussing step
Pinakabagong twist, shingled + BC hybrid: ang ilang maker ay sumusubok ng shingled BC, pinuputol ang BC cells sa strips at pinapatong ang mga ito, kaya walang hiwalay na bus ribbon na kailangan. Ang conductive adhesive sa bawat overlap ay gumagawa ng series connection. Niche pa rin noong 2025, ngunit promising para sa high-density layouts.
Hakbang 5: Lay-Up (Encapsulant + Glass + Backsheet/Glass Assembly)
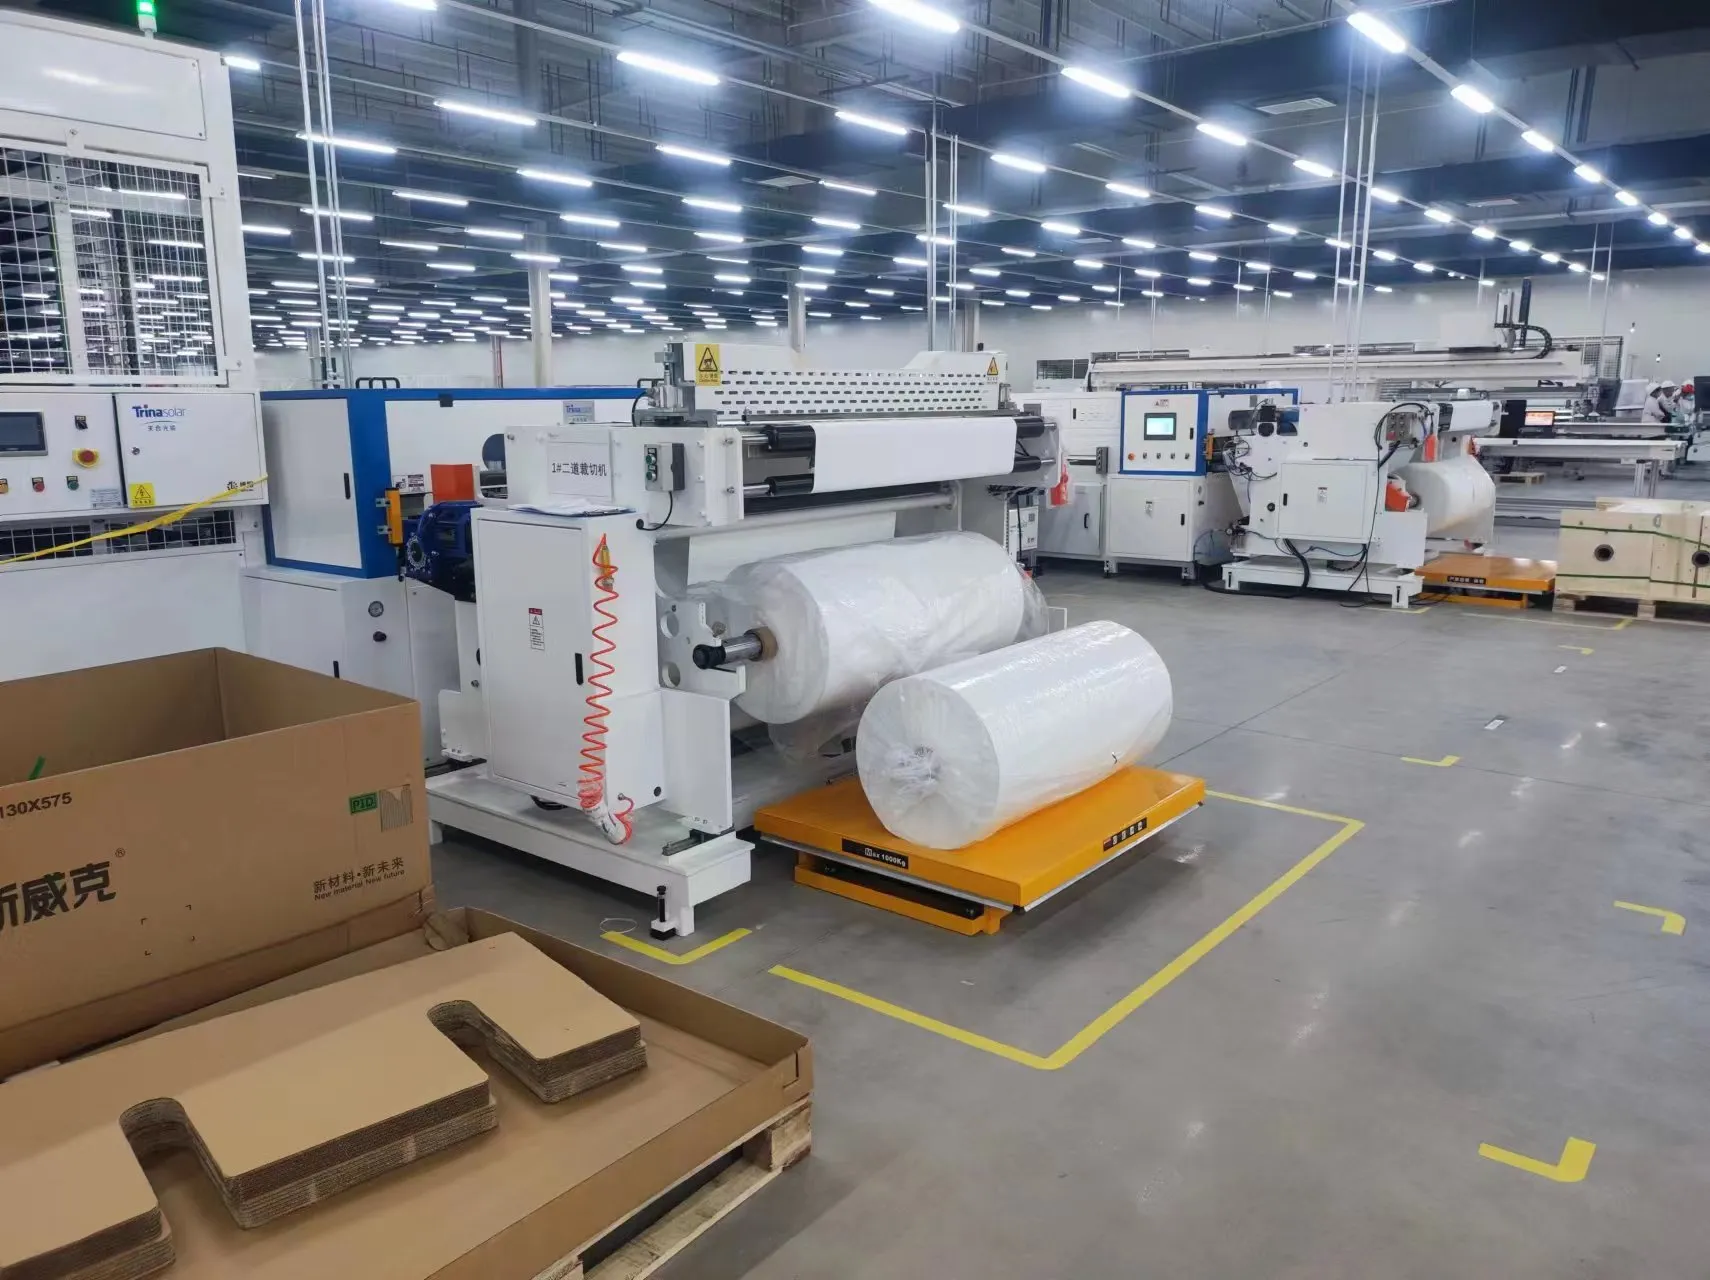
Ang lay-up ay mukhang halos katulad ng conventional module.
Para sa glass/backsheet BC module:
Rear encapsulant sheet, EVA o POE, 0.45-0.5mm, inilalagay sa lay-up table
Ang mga string/matrix ng BC ay nakaposisyon dito
Ang front encapsulant sheet ay tumatakip sa mga cell
Ang front glass, tempered at AR-coated para sa max transmission, ay nasa itaas
Para sa glass/glass BC module, lalong popular:
Front glass, front encapsulant, cell matrix, rear encapsulant, rear glass (transparent para sa bifacial gain o opaque)
Mga BC-specific na tala sa encapsulant:
Ang POE (Polyolefin Elastomer) ay mas pinipili kaysa EVA para sa BC dahil sa mas mababang water vapor transmission, na nagpoprotekta sa rear contacts mula sa moisture corrosion; mas mahusay na PID resistance, na mahalaga kapag ang buong electrical architecture ay nasa likod; at mas malakas na adhesion sa makinis na metallized rear surface
Ang uniformity ng kapal ng encapsulant ay mas mahalaga dito, dahil ang hindi pantay na flow ay lumilikha ng optical differences sa harap, ang show side ng BC module. Ang hindi consistent na encapsulant ay maaaring mag-iwan ng nakikitang bubbles o watermark defects na kitang-kita sa busbar-free na harap
Hakbang 6: Lamination
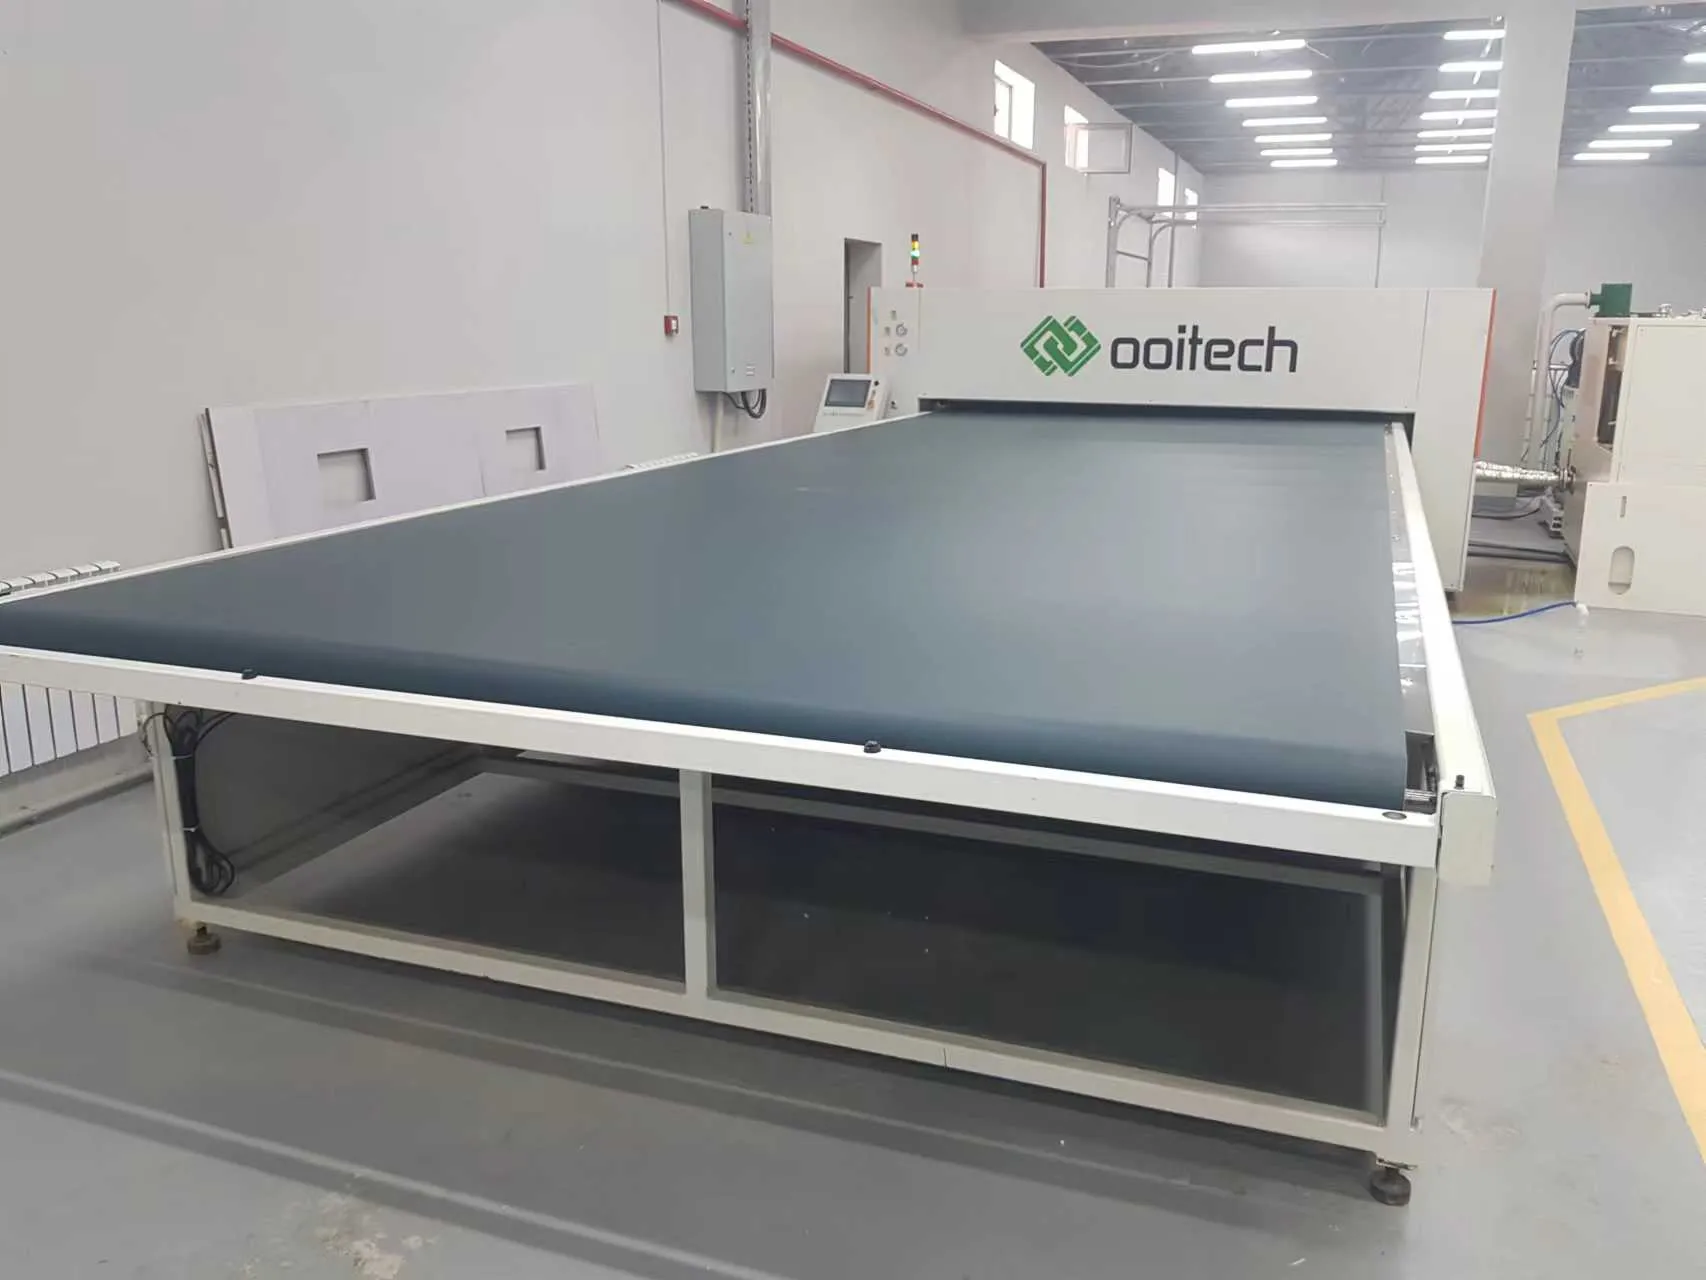
Ang stack ay papasok sa laminator, na maituturing na pinakamahalagang makina sa anumang module line.
Isang tipikal na lamination profile para sa BC modules:
| Phase | Temperature | Vacuum | Pressure | Duration |
|---|---|---|---|---|
| Pre-heat | 135-145C | Full vacuum (<1 mbar) | - | 3-5 min |
| Gelation | 145-150C | Full vacuum | - | 5-8 min |
| Curing / Pressing | 145-155C | Vacuum release | 0.8 atm (silicone diaphragm) | 12-18 min |
| Cooling | <80C | - | Maintain pressure | 5-10 min |
Kabuuang cycle time: 25-40 minuto depende sa encapsulant at laminator.
Mga BC-specific na hamon sa lamination:
Air entrapment sa rear contacts. Ang interdigitated finger pattern ay lumilikha ng micro-topography na nagkukulong ng hangin habang nagla-lamination. Ang mga top maker ay gumagamit ng textured o micro-channeled encapsulant films, kung minsan tinatawag na venting encapsulant, para mas madaling makalabas ang hangin sa mga vacuum phase.
Curing conductive adhesive. Kung ang stringing ay gumamit ng CA, ang lamination ay may dalawang tungkulin, sabay na nag-e-encapsulate ng module at nag-cucure ng adhesive. Ang profile ay kailangang makamit ang full cure ng adhesive, humigit-kumulang 150C sa loob ng 10-plus minuto, nang hindi naluluto ang encapsulant.
Cell bow management. Ang mga BC cell, lalo na ang manipis sa 140 microns o mas mababa, ay maaaring bahagyang yumuko dahil sa asymmetric stress ng rear metallization. Ang lamination ay kailangang sumipsip ng bow na iyon nang hindi nagbabago ang cell-to-cell spacing, kaya ang encapsulant viscosity habang gelation ay maingat na tinutune.
Kagamitan sa laminator para sa BC modules. Ang parehong major brands ay naglilingkod sa conventional at BC lines, ngunit ang BC-tuned laminators ay may enhanced vacuum (dual-stage hanggang <0.5 mbar), mas tight na temperature uniformity (mga ±1.5C sa buong table), at programmable diaphragm pressure profiles, soft-press hanggang full-press.
Hakbang 7: Trimming, Edge Cleaning, at Framing
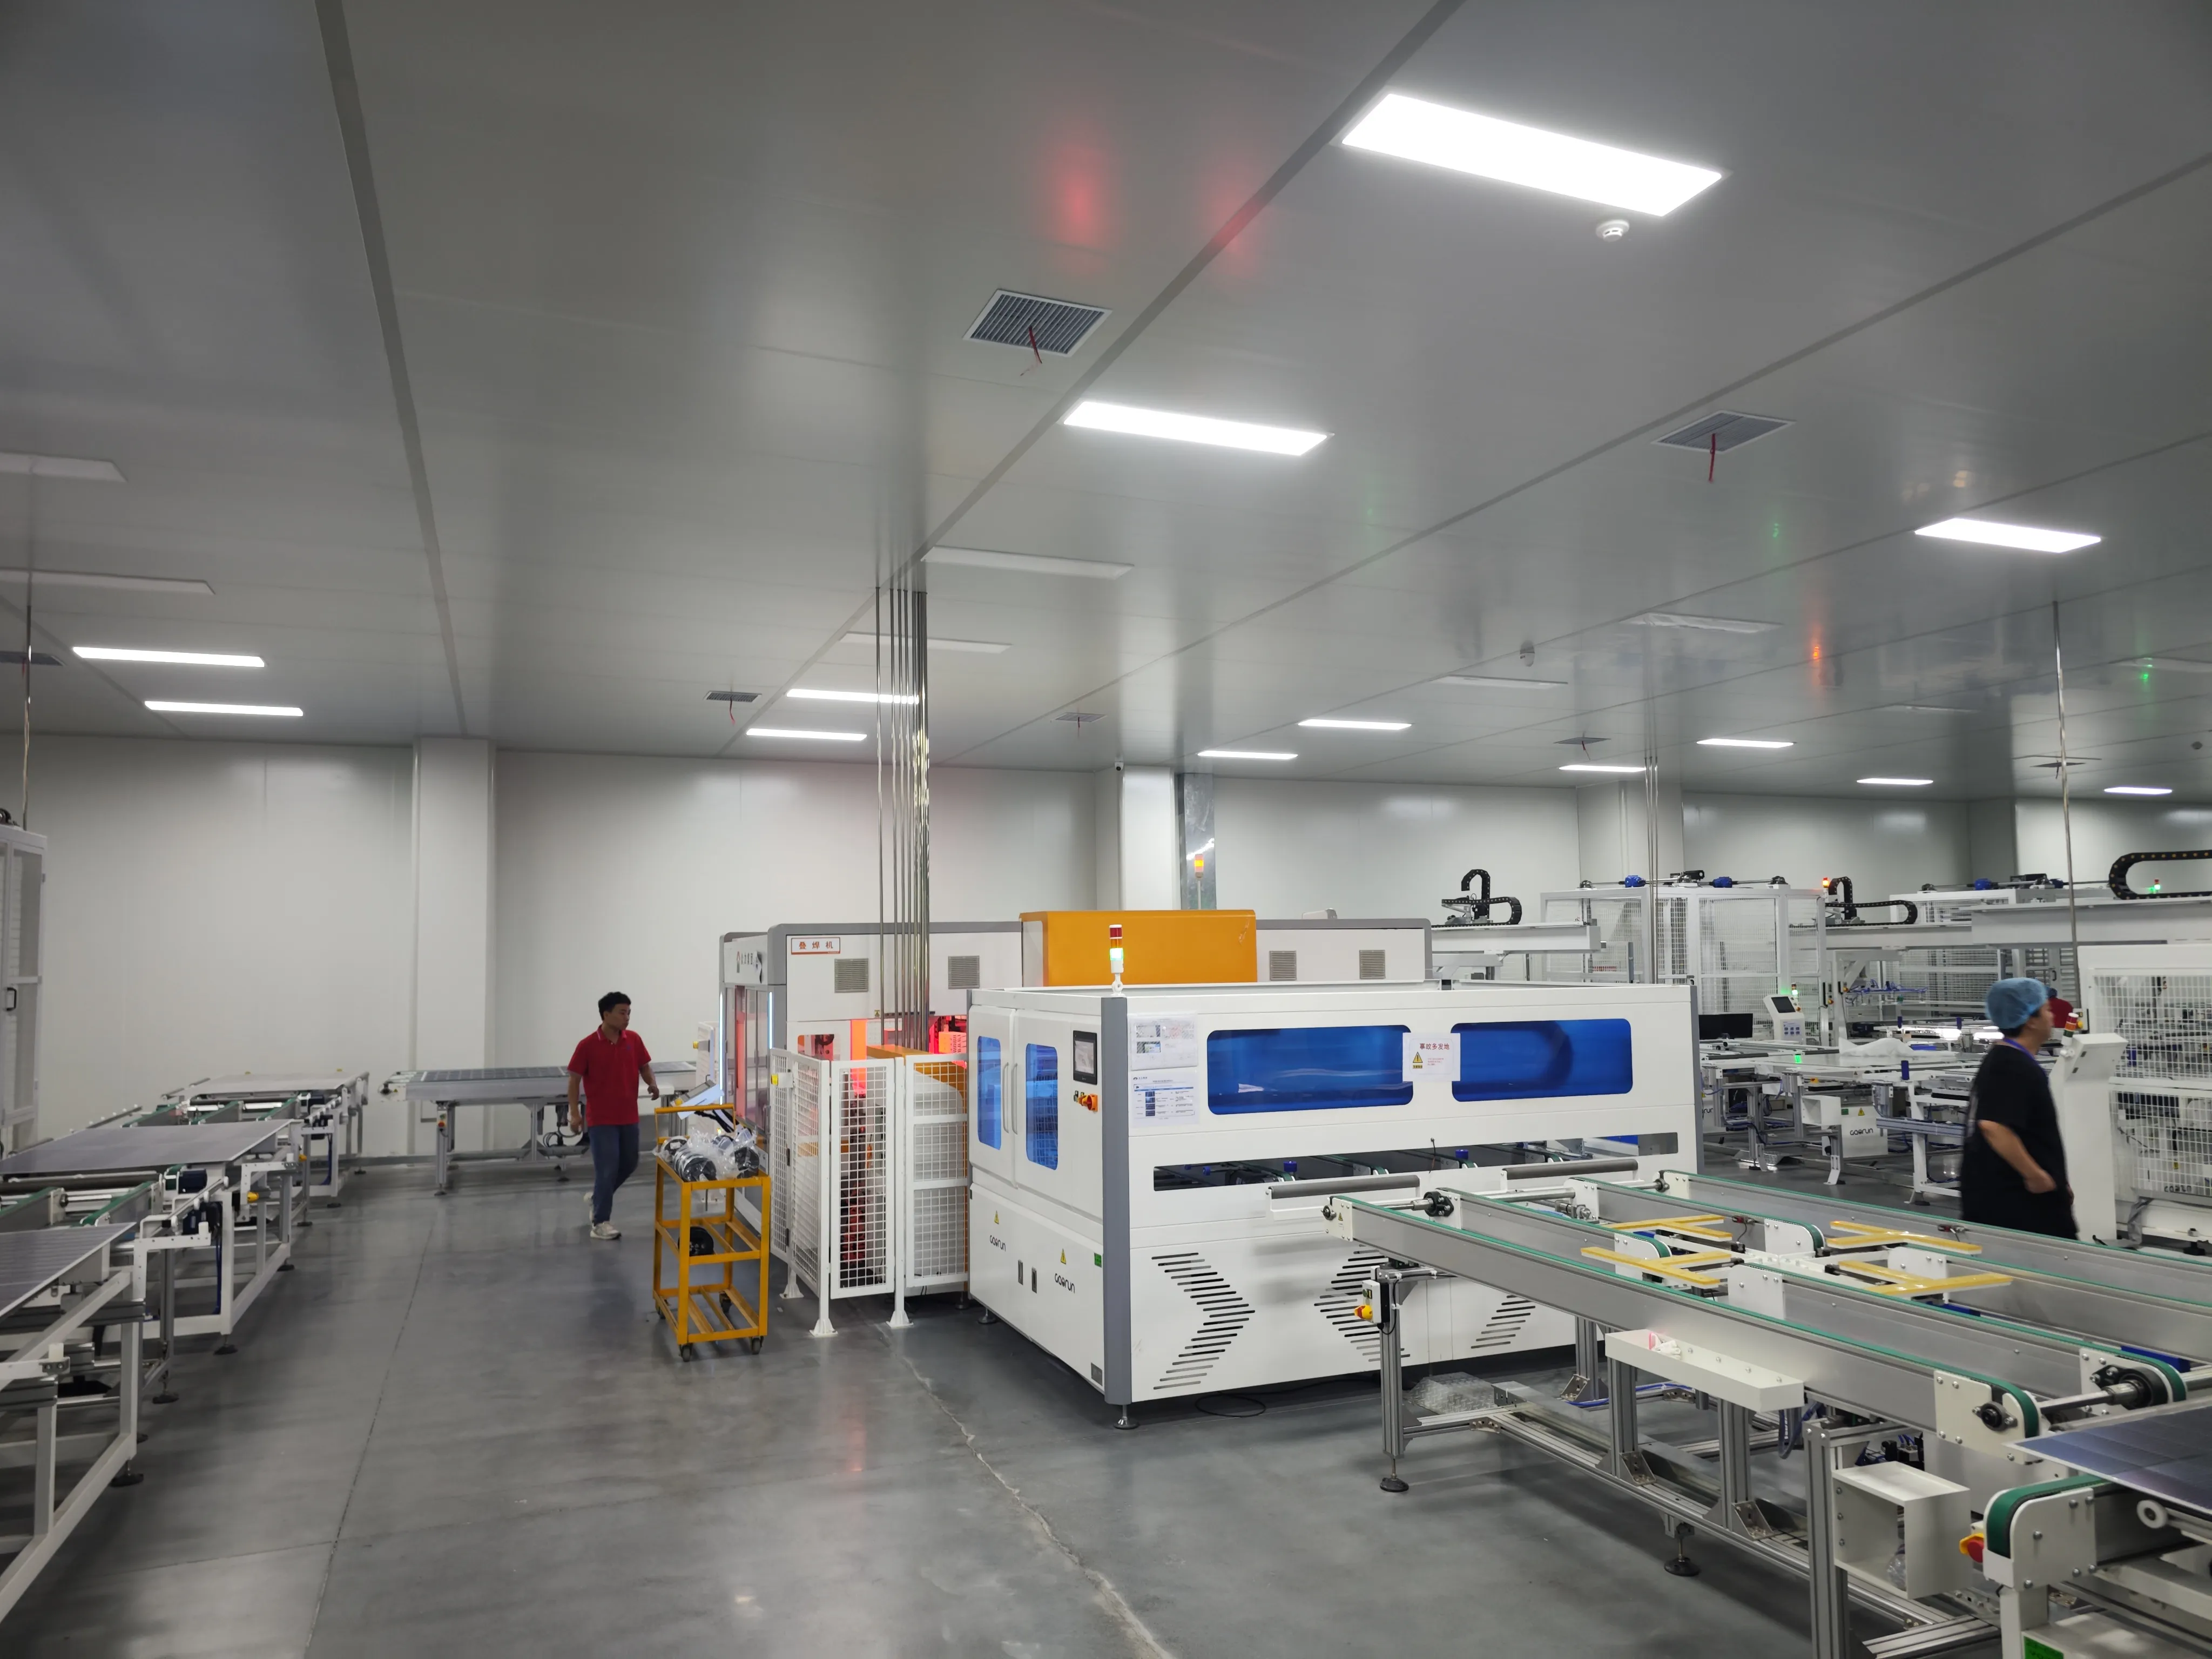
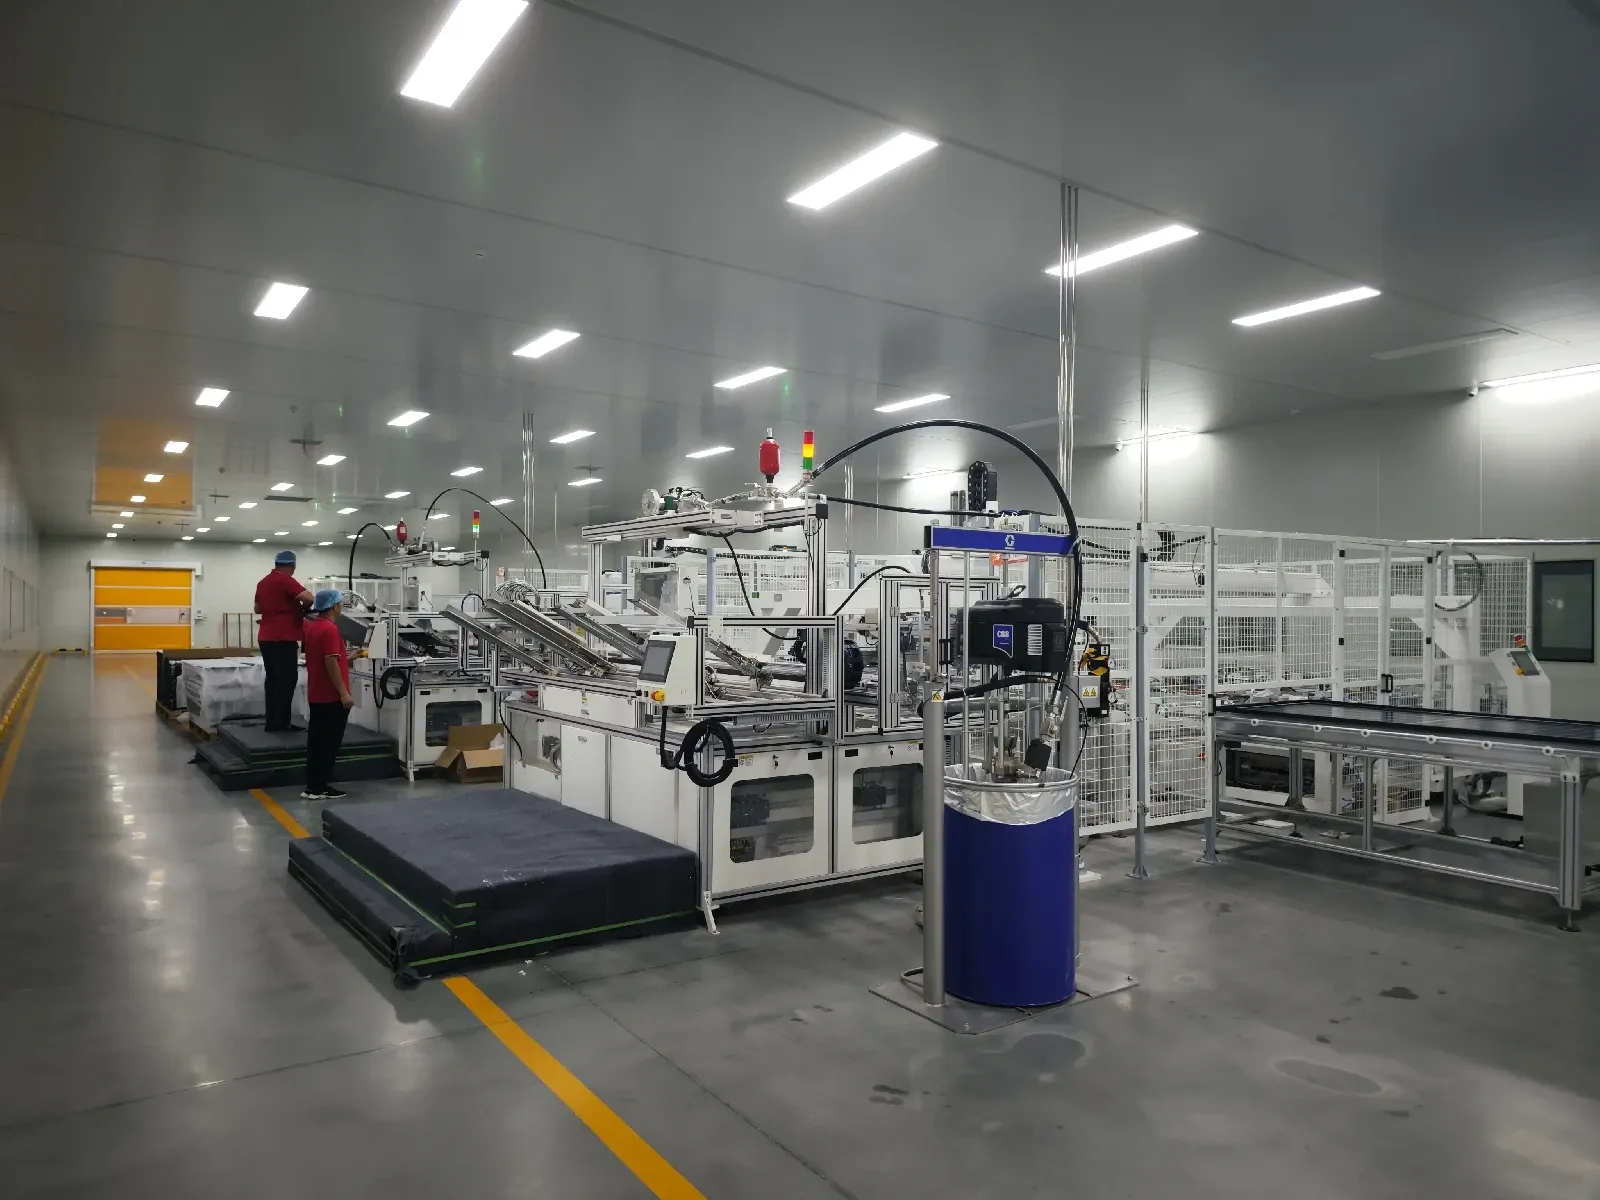
Pagkatapos ng lamination ang module ay:
Edge trimming, tinatanggal ang encapsulant na umagos lampas sa gilid ng glass
Edge grinding/seaming para sa kaligtasan at para putulin ang stress points
Frame attachment gamit ang silicone sealant o mechanical crimping
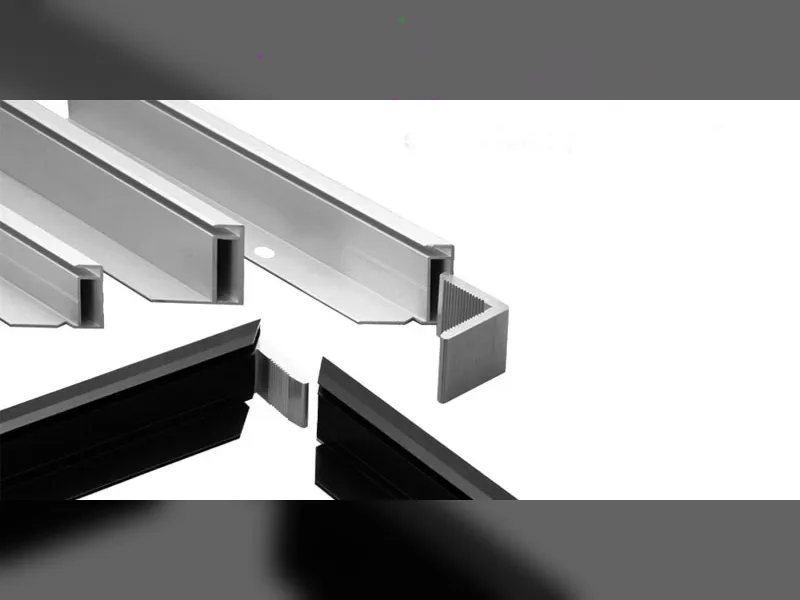
BC-specific na framing. Ang mga BC module ay karaniwang premium products para sa residential rooftop, BIPV at high-end commercial, kaya mas mahalaga ang itsura ng frame. Ang black frames, anodized o painted, ay standard para mapanatili ang all-black look. Ang ilang BC module ay frameless na may edge sealant lamang, lalo na para sa BIPV. Ang frame profiles ay maaaring mas manipis o gumamit ng mas malinis na corner joints para tumugma sa makinis na itsura ng cell.
Hakbang 8: Junction Box Installation
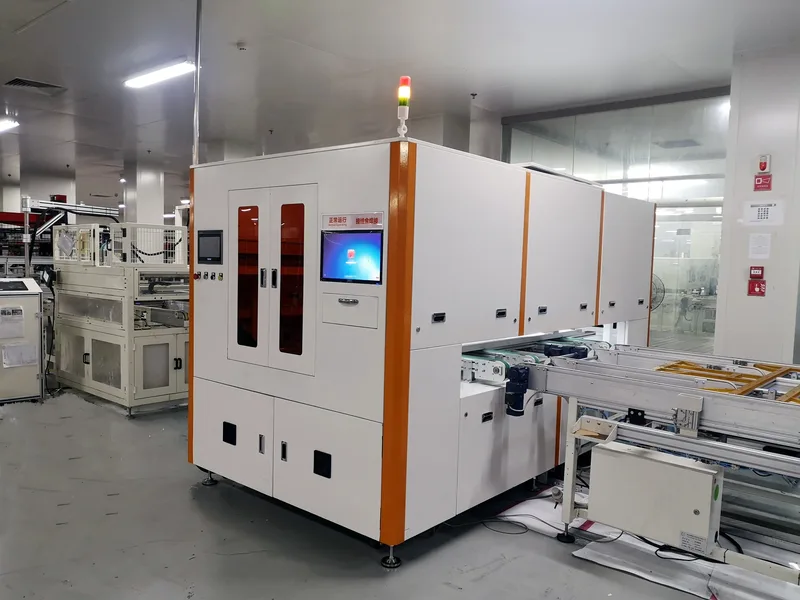
Ang junction box ay nakakabit sa likod at kumokonekta sa bus ribbons.
Para sa BC modules, mas pinipili ang small-profile low-relief J-boxes, para sa itsura at BIPV fit. Ang ilang maker ay gumagamit ng integrated J-box designs na may bypass diodes na naka-embed sa module kaysa sa external box. Ang pag-solder o pag-crimp ng J-box leads sa bus ribbon tails ay pareho sa conventional modules, ngunit ang mga lead ay dapat dumaan palayo sa contact-dense na rear surface para maiwasan ang anumang shorting.
Hakbang 9: Curing at Cooling
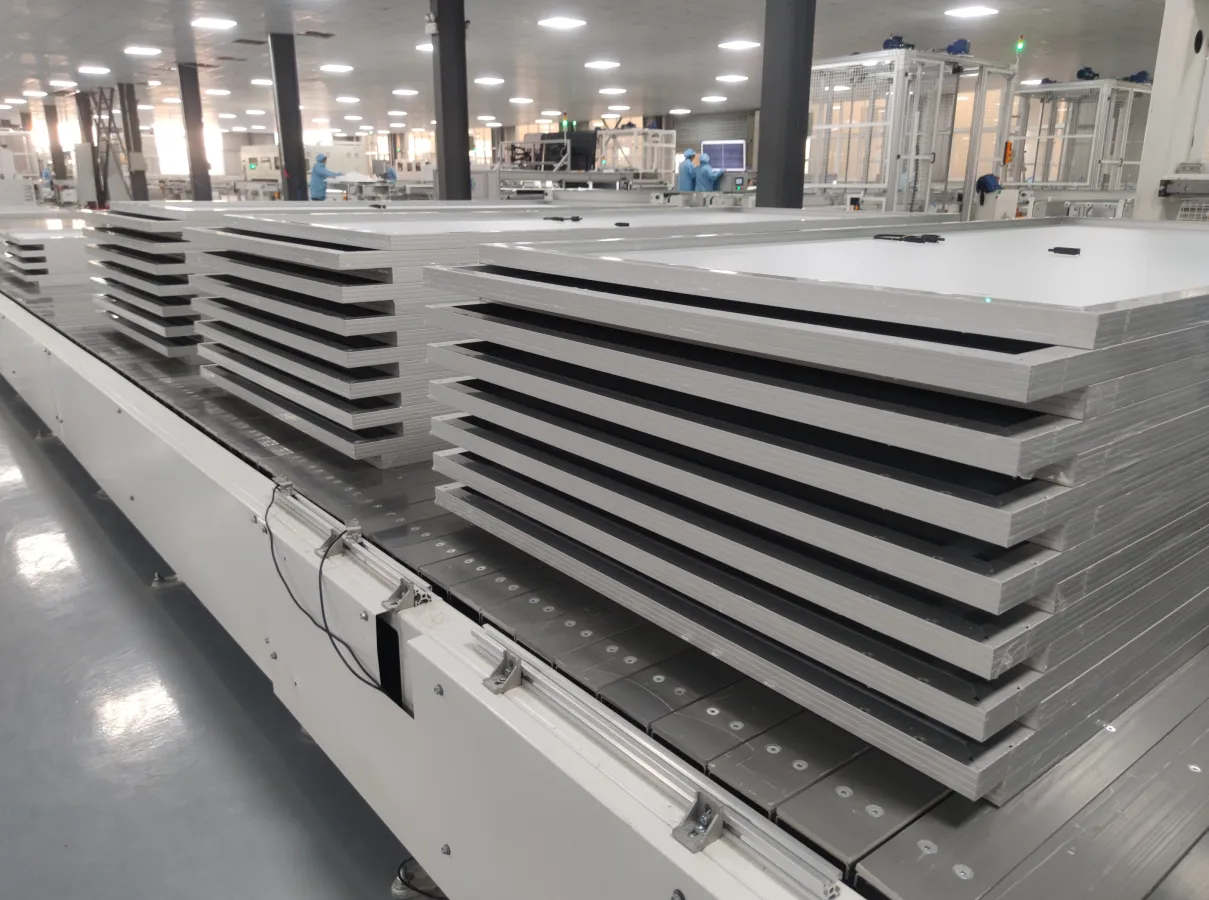
Pagkatapos ng frame at J-box:
Silicone cure: 15-30 minuto sa room temperature, o mas mabilis sa warm-air tunnel sa 60-80C sa loob ng 5-10 minuto
Thermal conditioning: ang ilang maker ay pinapadaan ang framed module sa controlled cooling tunnel para i-settle ang encapsulant at ma-relieve ang residual stress bago ang electrical test
Hakbang 10: Flash Testing at Electroluminescence (EL) Imaging
Ang huling quality gate bago ang packing.
Flash testing (I-V curve). A solar simulator, kadalasang AAA+ class ayon sa IEC 60904-9, nagpapaputok ng calibrated light pulse (AM1.5G, 1000 W/m2, 25C) at binabasa ang buong I-V curve: Pmax, Voc, Isc, FF at module-area efficiency.
Ang mga BC module ay karaniwang umaabot sa:
22.5-24.0% module efficiency para sa mainstream 182mm o 210mm formats
580-620W para sa standard 72-cell half-cut module gamit ang M10 cells
Electroluminescence (EL) imaging. Ang current ay ini-inject sa forward bias at ang infrared camera ay kumukuha ng glow. Ang dark spots ay nagtuturo ng microcracks, sirang fingers o contact strips, shunting, o dead cells.
BC-specific na tala sa EL. Ang EL para sa mga BC module ay kinukunan mula sa likuran, kung saan naroroon ang mga contact at daloy ng kuryente. Ang mga larawan ay naiiba sa front-cell EL, malinaw na makikita ang interdigitated finger pattern at iba ang hitsura ng mga depekto. Ang mga operator at AI-based EL system ay nangangailangan ng BC-specific na mga library ng depekto.

Hakbang 11: Visual Inspection, Labeling, at Packaging
Mga huling hakbang:
Visual inspection para sa mga cosmetic defect, gasgas sa front-glass, depekto sa frame, pag-apaw ng sealant
Lagyan ng label na may electrical data, mga sertipikasyon (IEC 61215, IEC 61730, MCS, UL at iba pa), serial number, petsa ng paggawa
Packaging, kadalasan 30-36 module bawat pallet, may mga corner protector, naka-strap at nakabalot
Dahil ang mga BC module ay nasa premium na dulo, madalas tumataas ang mga quality tier: ang ilang tagagawa ay nagsasagawa ng 100% EL inspection sa halip na sampling, nagiging mas mahigpit ang mga cosmetic standard (walang nakikitang depekto sa loob ng active area), at maaaring magdagdag ng branded na materyales o installer guide ang packaging para sa residential audience.
3. Mga Pangunahing Pagsasaalang-alang sa Kalidad at Pagkakaaasahan para sa BC Modules
| Hamón | Pangunahing Sanhi | Pag-iwas |
|---|---|---|
| Korrosion sa rear contact | Ang moisture ay umaatake sa mga metallized contact | POE encapsulant, disenyo ng edge-seal, glass-glass build |
| Pagkasira ng conductive adhesive | Thermal-cycling fatigue ng mga CA joint | Na-optimize na CA formulation, disenyo ng stress-relief joint |
| Cell microcracking (manipis na wafer) | Mechanical stress sa stringing/layup | Low-stress handling, CA sa halip na solder, mas manipis na encapsulant |
| PID (Potential-Induced Degradation) | High-voltage stress sa rear junction | POE encapsulant, anti-PID cell design, grounded J-box |
| Pagkakapareho ng kulay | Nakikita ang variation ng wafer sa bare front | Mahigpit na incoming color binning, konsistensi ng proseso |
4. Ang Kalagayan ng BC Module Manufacturing sa 2026-2027
Mabilis na lumalaki ang BC module market:
Ang LONGi ay naging all-in sa BC (HPBC 2.0) bilang susunod nitong pangunahing teknolohiya, na may inanunsyong capacity target na lampas 50 GW sa pagtatapos ng 2025
Ang Aiko Solar ay nag-ramp ng ABC sa multi-GW scale, na may mass-production cell efficiency na higit sa 25.5%
Ang Tongwei, JinkoSolar at Risen Energy ay lahat nagpapaunlad ng TBC (TOPCon-BC hybrid) o purong BC variant para sa 2025-2026 production
Patuloy na gumagawa ang Maxeon ng premium IBC modules sa mga planta nito sa Malaysia at Mexico
Ang mga equipment supplier tulad ng Autowell, SC Solar at Leadmicro ay naglunsad ng mga dedicated BC-ready stringer at layup system
Ang module-level efficiency ay umabot na ngayon sa 23.0-24.0% para sa commercial BC modules (single-junction silicon), na may 600W-plus power classes sa standard form factors.
Ang cost gap sa pagitan ng BC at TOPCon modules ay lumiit sa humigit-kumulang 0.05-0.10 yuan/Wp, sa ilalim ng mga $0.0180–0.0220/Wp, at maraming analyst ang umaasang maaabot ng BC ang cost parity sa TOPCon sa 2026-2027 habang tumataas ang equipment utilization at patuloy na bumababa ang silver per watt.
5. Konklusyon: BC Module Manufacturing - Higit Pa sa Pagbabago ng Cell
Ang paggawa ng BC module ay hindi lang basta paglalagay ng BC cells sa isang conventional line. Ang interconnection, pagpili ng encapsulant, lamination recipe, inspection protocol at quality standards ay lahat nangangailangan ng purpose-built na mga sagot na gumagalang sa geometry at value proposition ng back-contact cells.
Ang magandang balita: mabilis na nag-mature ang equipment, materials at process know-how. Ang dati ay para lamang sa premium residential market limang taon na ang nakalipas ay ngayon nasa gilid na ng GW-scale mainstream adoption.
Para sa sinumang tumitimbang sa BC path, simple ang payo. Unahin ang interconnection step, doon nakasalalay ang humigit-kumulang 80% ng process work. Gawing tama ang stringing, piliin ang tamang encapsulant, at ang natitirang bahagi ng linya ay mas evolution kaysa revolution.
Narito na ang panahon ng back-contact modules.
Pananaw ng Ooitech
Paulit-ulit naming sinasabi sa mga customer ang parehong bagay kapag nagtatanong sila tungkol sa BC lines: ang buong laro ay nasa stringer at encapsulant, hindi sa natitirang bahagi ng linya. Gawing repeatable ang CA dispensing at pumili ng magandang POE, at ang isang mahusay na pagkakagawa na module line ay hahawak sa rear-contact geometry nang walang problema. Isang bagay na dapat tandaan, ang Ooitech ay nagbibigay lamang ng module (assembly) lines, hindi cell production, kaya ang isang BC project ay ipinapares ang aming layup, lamination at testing equipment sa anumang BC cells na makuha ninyo. Kung gusto ninyong makita ang flow na ito na tumatakbo sa isang tunay na pabrika, ang Ooitech YouTube channel sa www.youtube.com/ooitech ay isang magandang lugar para panoorin ang aktwal na stringing at lamination footage.
Kaugnay: 0BB sa back-contact cells: mga kita at limitasyon ng ani sinusundan ang mga module paitaas hanggang sa punto kung saan ang isang ganap na metalisadong likurang ibabaw ay sumasabay sa isang napakaliit na dugtungan.
Kaugnay: Teknolohiyang 0BB cell: ano ang binabago ng pagtanggal ng busbar inilalarawan ang hakbang ng interkoneksyon sa konteksto, kabilang kung saan binabago ng isang selulang walang busbar ang pagkakasunod-sunod.
Kaugnay: Flat vs round na ribbon: bakit nilalabag ng BC cells ang panuntunan — ang geometry ng ribbon sa likod ng hakbang ng interkoneksyon sa likuran.
Kaugnay: Hybrid contact BC cells: ano pa ang kailangang patunayan ng 28% — ang pagkakasunod-sunod sa panig ng module para sa isang cell na may kontak sa likuran.
Karagdagang pagbabasa at datos sa background
Pampublikong sangguniang materyal sa paksang ito, na inilathala ng mga organisasyong nagpapanatili ng technology roadmap at market data ng industriya: