Hindi Lahat ng Laminate Bubble Ay
Talaan ng Nilalaman
Mabilis na sagot: Hindi lahat ng bula sa isang laminated module ay nagmumula sa encapsulant, at ang pagtrato sa lahat ng ito bilang problema sa materyal ay nagdudulot ng maling solusyon. Ang ilang bula ay nagmumula sa vacuum system: kung ang chamber ay hindi nag-evacuate nang sapat na mabilis o ang pump set ay hindi makapagpanatili ng kinakailangang vacuum sa buong cycle, ang hangin ay nananatiling nakulong sa stack at lumalabas bilang mga void pagkatapos ng crosslinking. Mahalaga ang pagkakaiba dahil ang dalawang sanhi ay may ganap na magkaibang lunas. Ang sanhi mula sa materyal ay tumutukoy sa moisture content ng encapsulant, storage o ang crosslinking window. Ang sanhi mula sa vacuum ay tumutukoy sa pump capacity, kondisyon ng seal, leak rate o ang evacuation profile. Ang pump configuration at ang EVA thermal window ang nagtatakda ng deadline para sa pagtanggal ng hangin bago magsimulang mag-gel ang encapsulant.
PV Module Manufacturing · ni Jerry, Ooitech
Introduction
Ang ilang depekto ng bula ay nagmumula sa vacuum system sa halip na sa encapsulant; ang mga pump configuration at ang pumping deadline ay ipinaliwanag sa laminator vacuum pumps, ang EVA window at kung paano naka-configure ang pump set.
Sa tuwing may bula na lumalabas sa isang solar module, agad na sinisisi ng mga tao ang EVA/EPE film. Hindi ganoon kasimple.
Sa PV module encapsulation, ang mga bula sa laminate ay ang pinakakaraniwan at pinakamatigas na paulit-ulit na depekto sa kalidad. Karamihan sa mga tao sa industriya ay may matibay na paniniwala na ang lahat ng bula sa laminate ay sanhi ng EVA/EPE encapsulant na mga problema sa kalidad. Hindi iyon totoo. Ang mga depekto sa encapsulant ay isa lamang sa maraming sanhi. Ang mga depekto sa raw material, abnormal na lamination equipment, pagkakamali ng tao sa operasyon, at workshop environment na wala sa kontrol ay maaaring magdulot ng iba't ibang uri ng bula sa laminate.
Ang mga bula ay mukhang kosmetikong depekto sa ibabaw, ngunit patuloy nilang naaapektuhan ang power output ng module, pangmatagalang stability at service life. Ang mga ito ay isa sa mga pangunahing nakatagong sanhi ng outdoor degradation, delamination at failure. Tinitingnan ng blog na ito ang klasipikasyon ng bula, mga ugat na sanhi at pinsala sa performance mula sa maraming anggulo, na nagbibigay sa iyo ng tumpak na batayan para sa proseso ng optimization at defect traceability.
Mga Uri ng PV Module Laminate Bubbles at ang Kanilang mga Sanhi
Batay sa hugis ng bula, distribusyon at mekanismo ng pagbuo, ang mga bula sa laminate ay nahahati sa dalawang pangunahing kategorya.
Mga Natitirang Bula
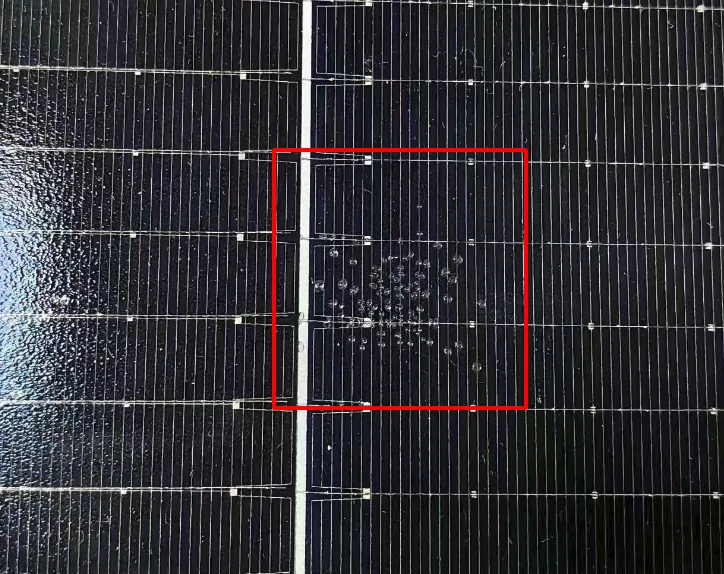
Ang mga ito ay pangunahing lumalabas sa mga cell gaps, string spacing, gilid ng module at apat na sulok. Lumalabas ang mga ito bilang siksik na maliliit na bula, hugis-strip na bula o hugis-snowflake na bula. Ang pangunahing sanhi ay ang hangin sa pagitan ng mga layer ay hindi ganap na naipapalabas sa panahon ng lamination at ang vacuum degassing ay hindi kumpleto. Ang mga ito ay pisikal na natitirang bula, karamihan ay nauugnay sa mga parameter ng equipment, proseso ng operasyon at layup process, na may napakaliit na bahagi mula sa mga depekto sa materyal. Ang mga bulang ito ay maliit sa simula, lubos na nakatago, at maaaring pumasa pa sa quality standard ng bawat pabrika. Sa mass production, madali silang hindi napapansin, ngunit ang panganib ng paglawak sa hinaharap ay napakataas.
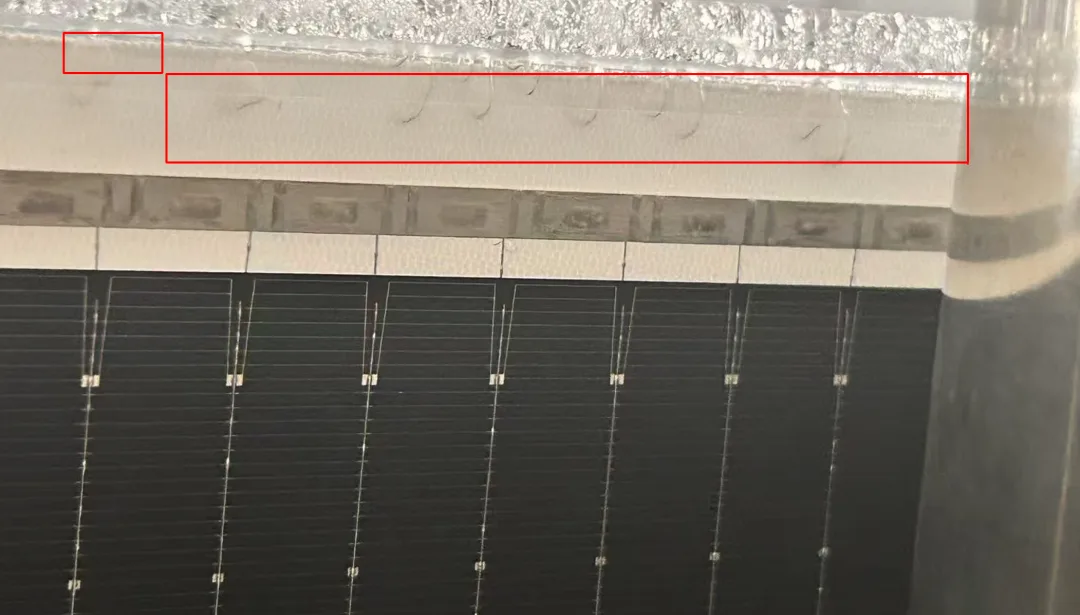
Detalyadong pagsusuri:
Mga fault sa vacuum system: Ang paghina ng performance ng vacuum pump, pagtagas ng vacuum lines, hindi sapat na vacuum level, masyadong maikling evacuation time o hindi sapat na pumping speed ay lahat ay nabibigo na ganap na maipatapon ang hangin sa pagitan ng mga layer. Ito ang pangunahing sanhi ng mga natitirang bula.
Kawalan ng balanse sa temperatura at presyon: Ang masyadong mabilis na pag-init o masyadong mataas na preheating ay nagiging dahilan upang ang ibabaw ng film ay mabilis na mag-crosslink at mag-cure, na nakukulong ang hangin at moisture sa pagitan ng mga layer, na bumubuo ng mga nakabalot na bula. Ang hindi sapat na lamination pressure o masyadong maikling holding time ay pumipigil sa film na dumaloy at magbasa nang ganap, kaya ang mga void sa pagitan ng mga layer ay hindi maipapalabas, na nagdudulot ng malaking lugar na hollow bubbles. Ang hindi pantay na temperatura ng heating plate, na may malaking lokal na pagkakaiba sa temperatura, ay nagiging dahilan upang ang film ay mag-cure sa hindi pare-parehong bilis at magdulot ng lokal na bula.
Mga pagkabigo sa component at mekanikal: Ang mga luma, deformado, kulubot na silicone sheets na may mahinang breathability ay hindi makapagbigay ng pantay na presyon upang maipatapon ang hangin. Ang hindi tugmang laki ng lamination frame o deviation sa taas ay nag-iiwan ng mahinang pagkakadikit sa mga sulok at gilid. Ang hindi pantay na ibabaw ng mesa o deviation sa transfer precision ay nagbabago sa posisyon ng laid-up stack, na lahat ay nagdudulot ng mahinang degassing at regular na bula sa gilid o snowflake bubbles sa sulok.
Mga Outgassing Bubbles
Ang mga ito ay pangunahing lumalabas sa ibabaw ng cell, sa paligid ng ribbon at sa mga lokal na bahagi ng module, pangunahin bilang nag-iisang malaking bula o lokal na siksik na bula. Ang pangunahing sanhi ay ang moisture sa loob ng mga materyales (film, glass, ribbon, cells), volatiles (flux, atbp.), o natitirang impurities sa auxiliary materials. Sa panahon ng high-temperature lamination, ang moisture at maliliit na molekula na impurities ay nagiging singaw sa ilalim ng init at ang gas ay hindi makalabas, kaya nagtitipon ito at nagiging bula. Ito ay pangunahing nauugnay sa kalidad ng raw material, kontrol sa auxiliary material at pretreatment ng materyal. Kaya marami ring sanhi mula sa materyal — huwag masyadong sigurado na ito ay ang film sa tuwing may bula na lumalabas. Detalyadong pagsusuri:
Mga salik sa encapsulant: Ang EVA/EPE film ay medyo hygroscopic at isang karaniwang materyal na nagdudulot. Ang mahinang moisture-proof storage, masyadong mahabang pagkakalantad sa hangin pagkatapos buksan, o cut film na hindi ginamit sa tamang oras ay sipsipin ang maraming moisture mula sa hangin. Kung ang crosslinking degree ng film ay wala sa spec, ang formula ay may maraming impurities, o ang kalidad ng batch ay hindi stable, maglalabas ito ng maliliit na molekula na volatiles sa panahon ng high-temperature lamination. Kapag ang moisture at volatiles ay naging singaw at hindi makalabas sa tamang oras, bumubuo sila ng pantay na siksik na bula sa pagitan ng mga layer. Ang hindi pantay na kapal ng film o kulubot na pagkakadikit ay nakukulong din ang lokal na hangin at hindi direktang nagdudulot ng bula.
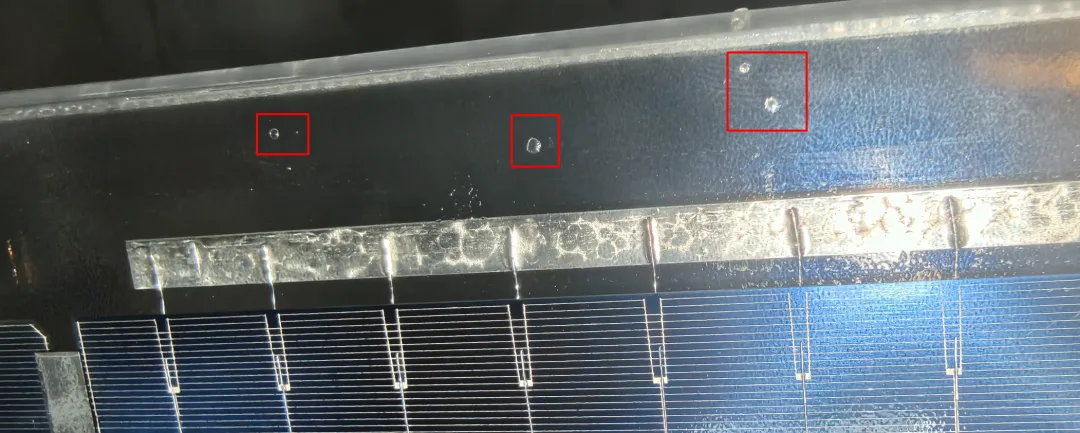
Mga salik sa glass: Ang PV tempered glass ay maaaring may mantsa, alikabok o langis na mahirap makita, o maaaring hindi ganap na tuyo pagkatapos linisin, na nag-iiwan ng water marks sa gilid. Sa ilalim ng init ng lamination, ang moisture at langis ay nagiging singaw at bumubuo ng lokal na bula sa interface ng glass-film. Ang deviation sa flatness ng glass o abnormal na edge chamfering ay nag-iiwan ng maluwag na pagkakadikit pagkatapos ng layup, kaya ang hangin sa gilid ay hindi makalabas at bumubuo ng tuloy-tuloy na bula sa gilid.
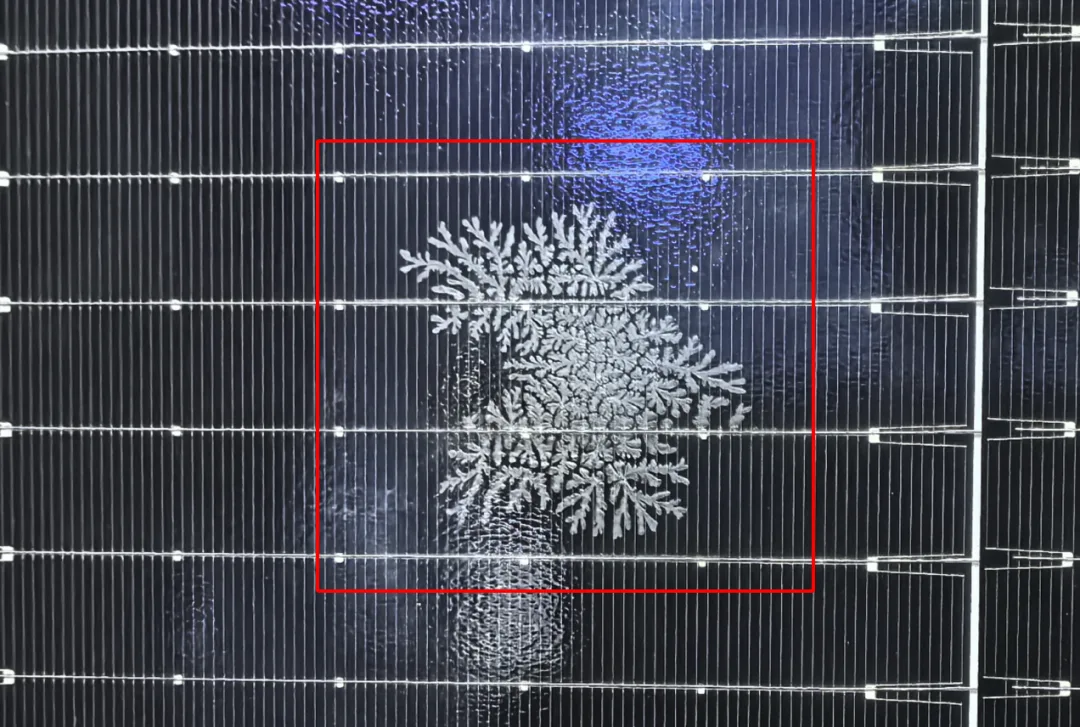
Mga salik sa ribbon at flux: Ito ay isang bubble trigger na madaling hindi mapansin. Ang mga na-oxidize na ibabaw ng ribbon, hindi pantay na coating o natitirang langis ay nag-iiwan ng mga puwang sa interface ng ribbon-film pagkatapos ng soldering. Ang sobrang na-spray na flux, o flux na hindi ganap na sumingaw at natuyo pagkatapos ng soldering, ay nag-iiwan ng organic residue na mabilis na sumisingaw sa ilalim ng init ng lamination, na bumubuo ng strip o dot bubbles sa magkabilang gilid ng ribbon at sa paligid ng cell gridlines. Ito ang pangunahing sanhi ng mga bubble sa lugar ng ribbon.
Mga salik ng cell: Ang mga cell na hindi maayos na nalinis ay maaaring may dalang chemical residues, alikabok at particle mula sa texturing at diffusion steps. Ang mga cell na nakaimbak na basa o may surface condensation ay makakaranas ng impurities na nabubulok at moisture na sumisingaw sa ilalim ng init ng lamination, na bumubuo ng kalat-kalat na bubbles sa ibabaw ng cell. Ang cell microcracks o surface damage ay nag-iiwan din ng lokal na bonding voids at nakakulong na hangin.
Higit pa sa Kagamitan, Proseso at Materyales: Mga Operator at Kapaligiran
Bukod sa kagamitan, proseso at materyales, ang mga pagkakamali ng tao sa operasyon at kapaligiran ng workshop ay maaari ring maging sanhi ng mga depekto ng bubble.
Hindi pamantayang operasyon ng tao ay nagdudulot ng random, hindi regular na mga bubble; ang single-batch sporadic defects ay kadalasang nagmumula sa human factors. Sa panahon ng layup, ang maling pagkakahanay kapag inilalagay ang glass, film, cells at backsheet sa pamamagitan ng kamay, kasama ang film stretching, wrinkling o dislocation, ay lumilikha ng lokal na nakulong na hangin. Ang paghawak sa mga ibabaw ng materyal gamit ang mga hubad na kamay ay nag-iiwan ng fingerprints, pawis at langis na sumisingaw sa mataas na temperatura upang maging interface bubbles. Ang hindi pantay na paglalagay ng auxiliary material o pagkakaayos ng ribbon ay nag-iiwan ng lokal na bumps at suspended areas na nagiging bonding voids pagkatapos ng lamination. Ang mga operator na hindi mahigpit na sumusunod sa material pretreatment — pagpapakain ng basang film o hindi tuyong ribbon nang direkta sa produksyon — ay nagdudulot din ng mga bubble.
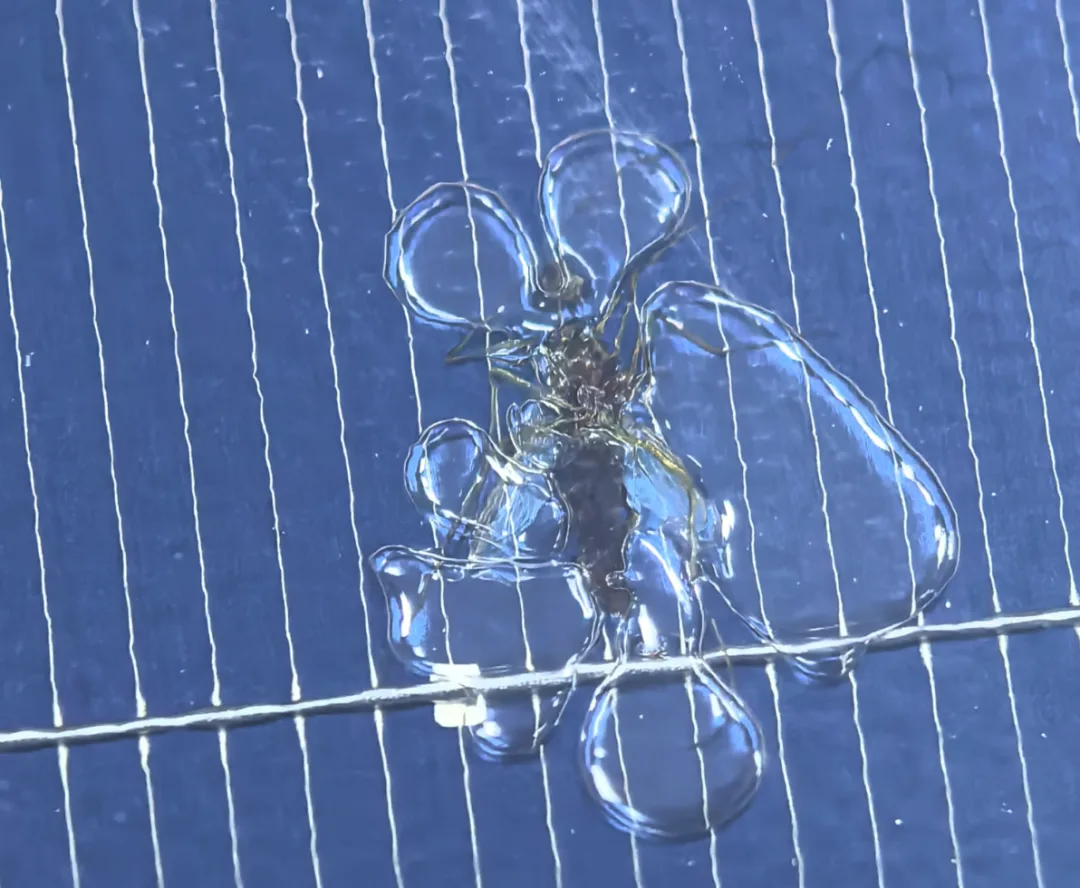
Isang kapaligiran ng workshop na wala sa kontrol ay madaling nagdudulot ng mga problema sa batch bubble at isang pangunahing trigger ng pagbabago ng kalidad sa mass-production. Ang mahinang kalinisan na may masyadong maraming airborne dust at particles na dumadapo sa mga materyales ay bumubuo ng isolation layer, na nagdudulot ng mahinang film wetting at micro-bubbles. Ang nabigong kontrol sa temperatura at humidity — na may mataas na humidity — ay ginagawang mabilis na sumipsip ng moisture ang lahat ng nakalantad na materyales, na lubhang nagpapataas ng outgassing bubble rate. Ang magulong airflow at air outlets na direktang umiihip sa work table ay nagdudulot ng mabilis na condensation at alikabok sa ibabaw ng materyal, habang ang malalaking pagbabago ng temperatura ay nakakasira sa layup precision at film pretreatment stability. Bukod pa rito, ang mga bubble mula sa insect specimens — ipis, lamok, langaw — ay karaniwan din, sanhi ng mahinang 5S.
Ang Pinsala ay Higit pa sa Hitsura: Reliability at Kaligtasan Din
Ang laminate bubbles ay nakakaapekto hindi lamang sa hitsura ng module — tinatamaan nila ang reliability at kaligtasan.
Hitsura: Direktang Reject, Mas Mababang Yield
Ang mga bubble ay sumisira sa patag at pantay na hitsura ng ibabaw ng module at bumubuo ng nakikitang cosmetic defect. Ang mga ito ay pangunahing failure item sa unang inspeksyon. Ayon sa PV module inspection standards, kapag ang bilang, laki o posisyon ng bubble ay lumampas sa spec, ang module ay direktang hinuhusgahan bilang cosmetic reject at hindi maaaring ipadala. Nangangahulugan ito ng scrap at rework loss, at mas mababang line yield at efficiency. Ang hindi regular na mga bubble ay ginagawang hindi pantay ang surface light transmission, na nakakasira sa consistency ng produkto at market perception.
Performance: Mas Mababang Output, Mas Mabilis na Power Loss
Ang bubble ay mahalagang isang selyadong cavity sa pagitan ng mga layer, na may hawak na residual air, moisture o outgassed gas, at binabago nito ang internal optical structure ng module. Sa isang banda, ang bubble area ay nagre-refract, nagre-reflect at nagsc-scatter ng liwanag, na pumuputol sa epektibong light-receiving area ng cell at nagpapababa ng photoelectric conversion efficiency — ang initial power ay lumalabas na mababa. Sa kabilang banda, sa bubble area ang encapsulant ay hindi makakabit nang mahigpit sa cell, glass at backsheet, kaya ang heat conduction ay bumagsak nang husto, ang lokal na init ay nag-iipon sa panahon ng operasyon at lumilikha ng hot-spot risk. Sa pangmatagalang pagtakbo, ang mga hot spot ay patuloy na nagsusunog sa mga cell, na nagdudulot ng microcracks at pinabilis na degradation, kaya ang taunang power loss ay malayo sa lumalampas sa standard value at ang epektibong generating life ay lumiit nang husto.
Reliability: Encapsulation Failure at Safety Hazards
Ito ang pinaka-core at nakamamatay na pinsala mula sa laminate bubbles. Ang mga module ay nasa labas sa loob ng mga taon sa init, lamig, ulan, niyebe, hangin, buhangin at UV. Ang day-night at seasonal temperature swings ay ginagawang lumalawak at umuunti ang gas sa loob ng bubble nang paulit-ulit, na patuloy na humihila sa interlayer interface. Sa ilalim ng pangmatagalang stress, ang maliliit na bubble ay unti-unting lumalaki at nagsasama, na sa huli ay nagdudulot ng delamination at peeling sa pagitan ng film at glass, cells at backsheet. Kapag na-delaminate, ang seal ng module ay ganap na nabibigo, at ang moisture, damp at corrosive media ay patuloy na tumatagas, na humahantong sa ribbon oxidation, cell corrosion, PID degradation, mold at blackening. Sa malubhang kaso ito ay nagdudulot ng insulation drop, leakage o short circuit — mga safety fault na nakakasira sa plant generation stability, nagpapataas ng O&M cost, at nagdadala ng plant safety accident risk, na lubhang pumuputol sa 25-year service life guarantee.
Pananaw ng Ooitech
Ang mga bubble ay bihirang nagmumula sa isang solong sanhi, at iyon mismo ang dahilan kung bakit ang pagtrato sa kanila bilang "isang problema sa encapsulant" ay nagsusunog ng oras sa paghabol sa maling batch ng film. Mula sa mga linya na inihatid namin, ang pattern ay nananatili: ang residual bubbles ay nagmumula sa vacuum, pressure at layup, habang ang outgassing bubbles ay nagmumula sa moisture at flux control — kaya ang isang stable na laminator recipe kasama ang disiplinadong pretreatment at 5S ay karaniwang nag-aayos ng higit pa kaysa sa pagpapalit ng film. Kung gusto mong makita kung paano nagaganap ang tamang degassing, holding pressure at layup alignment sa isang tunay na linya ng produksyon, ang mga walkthrough sa aming YouTube channel www.youtube.com/ooitech ay sulit na tingnan. Gawin muna nang tama ang proseso, pagkatapos ay makakakuha ang film ng patas na pagsubok.