Paano Ginagawa ang PV Ribbon: Pagguhit, Annealing at Tinning
Talaan ng Nilalaman
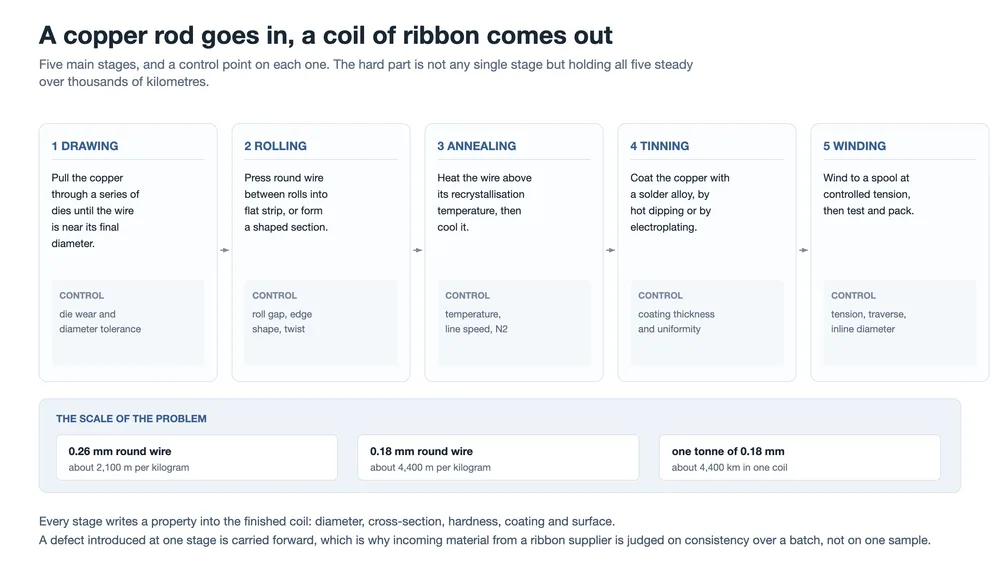
Mabilis na sagot: Ang isang PV ribbon ay ginagawa sa limang yugto — pagguhit, pag-roll o paghubog, annealing, tinning, at pag-wind na may inspeksyon. Itinatakda ng bawat isa ang isang katangiang hindi kayang ayusin ng susunod na yugto: itinatakda ng mga die ang diyametro, itinatakda ng mga roll ang cross-section, itinatakda ng furnace ang tigas at elongation, itinatakda ng solder pot ang kapal ng coating at alloy, at ang winder ang nagpapasya kung paano kikilos ang coil sa stringer ng customer. Mas matindi ang epekto ng mga tolerance na ito habang lumiliit ang wire. Ang kakulangan ng 0.01 mm sa diyametro ay nagdudulot ng tinatayang 6% na dagdag na resistance sa 0.35 mm na wire at humigit-kumulang 12% sa 0.18 mm na wire.
Ang isang coil ng ribbon ay dumarating sa isang module factory na nakabalot sa film at mukhang ordinaryong produkto. Hindi ito ganoon. Ang wire sa loob ng coil na iyon ay dumaan sa isang pagkakasunod-sunod kung saan ang bawat yugto ay nagsusulat ng isang numero sa tapos na produkto, at nag-uugnayan ang mga numero: ang diyametrong nagbabago ay nagpapabago sa resistance, ang furnace na medyo masyadong mainit ay nagbabago sa kilos ng ribbon kapag hinihila ito ng stringer, ang solder pot na hindi madalas sinusuri ay nagbabago kung kailan natutunaw ang coating.
Sinusundan ng pahinang ito ang tanso mula sa rod hanggang sa tapos na spool. Ang bahagi ng materyal — aling grado ng tanso, aling coating alloy, ano ang ginagawa ng coating sa joint — ay saklaw sa Mga materyales ng PV ribbon: copper core, tigas at patong, at ang bahagi ng produkto sa Istruktura at mga uri ng PV ribbon. Ang nasa ilalim ng dalawa ay ang linyang gumawa sa kanila.
Isang paalala tungkol sa saklaw. Ang mga paglalarawan ng proseso dito ay kung paano karaniwang pinapatakbo ang mga linyang ito, hindi mga sukat na kinuha sa isang partikular na linya. Kung ang isang pigura ay geometriko kaysa sinukat, minarkahan ito bilang ganoon sa dulo ng pahina.
Ang limang yugto, at kung ano ang pinapasya ng bawat isa
Hindi basta-basta ang pagkakasunod-sunod. Itinatakda ng pagguhit at pag-roll ang hugis ng tanso habang sapat pa ang tigas nito upang hilahin at pisilin. Kailangan ng annealing na palambutin ang hugis na iyon nang hindi ito binabago. Kailangan ng tinning na balutin ang nalikha ng annealing, sa temperatura na hindi binabaligtad ang anneal. Kailangan ng pag-wind na i-spool ang resulta nang hindi ito hinihila. Namamana ng bawat yugto ang geometry ng nauna.
| Yugto | Ano ang itinatakda nito | Paano ito tahimik na nabibigo |
|---|---|---|
| Drawing | Tapos na diyametro | Binubuksan ng pagkasira ng die ang bore, kaya pataas na nagbabago ang diyametro sa isang batch |
| Pag-roll at paghubog | Cross-section: lapad, kapal, hugis | Binibilog ng pagkasira ng roll ang mga gilid ng strip at hinahayaang umikot ang section |
| Annealing | Yield strength at elongation | Ang maliit na pagbabago sa bilis o temperatura ay nagbabago sa tigas sa loob ng coil |
| Tinning | Kapal ng coating, pagkakapareho, alloy | Nagbabago ang pot habang natutunaw ang tanso dito at habang nauubos ang alloy |
| Pag-wind | Tension, traverse pattern, haba ng nakabalot | Hinihila ng sobrang tension ang malambot na ribbon; ang mahinang traverse ay nagkakagulo sa payoff |
Ang mga yugtong pinakamaliit ang pansin sa dulo ng bumibili ay karaniwang siyang nagdudulot ng pinakamalaking problema sa dulo ng linya. Ang tigas at traverse pattern lalo na ay hindi nakikita sa datasheet ngunit nagpapasya kung tumatakbo ang stringer nang walang hinto.
Pagguhit: nagiging wire ang rod
Hinihila ng pagguhit ang tanso sa isang die na ang bore ay bahagyang mas maliit kaysa sa wire na pumapasok dito. Hindi naiipit ang metal; hinihila ito, kaya humahaba ang wire habang lumiliit. Dahil napananatili ang masa, ipinagpapalit ng bawat pass ang diyametro sa haba, at walang iisang pass na makakagawa ng malaki nang walang panganib na maputol ang wire.
Ang copper rod na ilang milimetro ay umaabot sa 0.2 hanggang 0.4 mm sa loob ng dose-dosenang pass, na karaniwang pinagsama-sama sa rough drawing, intermediate drawing at fine drawing. Ang huling ilang pass ang pinakamahalaga, dahil ang tapos na diyametro ay kabuuan ng bawat die na pinagdaanan ng wire, at ang huling die ang may pinakamalaking iisang impluwensya.
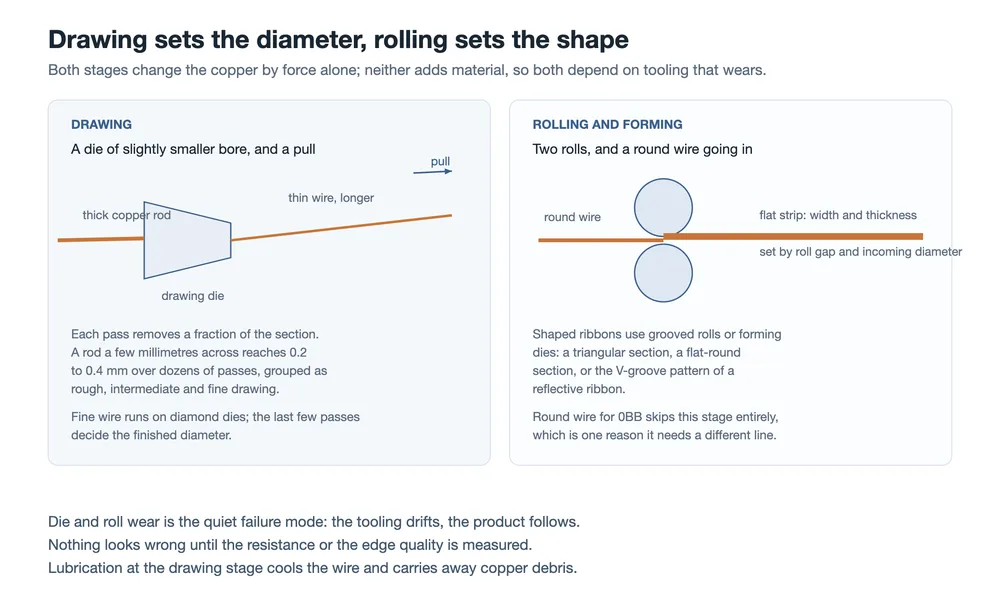
Tatlong bagay ang nagpapasya sa diyametro
- Kalagayan ng die. Ang fine wire ay dumadaan sa mga diamond die, na mas lumalaban sa pagkasira at mas matagal pinapanatili ang bore kaysa sa mga alternatibo. Unti-unti ang pagkasira, kaya ang wire na lumalabas sa linya ay maaaring manatili sa loob ng specification ngayon at lumabas dito sa susunod na linggo nang walang nakikitang pagbabago.
- Lubrication at paglamig. Dinadala ng drawing fluid ang init palayo at nililinis ang copper debris. Ang kulang na lubrication ay lumalabas bilang mga gasgas at pagkaputol, at ang debris mismo ay nagagasgas sa ibabaw na kailangang balutin ng susunod na yugto.
- Kalidad ng ibabaw. Namamana ang mga gasgas, burr at copper pickup. Ang depektong naipasok sa yugto ng pagguhit ay hindi nawawala sa furnace o sa solder pot; muling lumalabas ito bilang mahinang coating adhesion o bilang problema sa solderability sa customer.
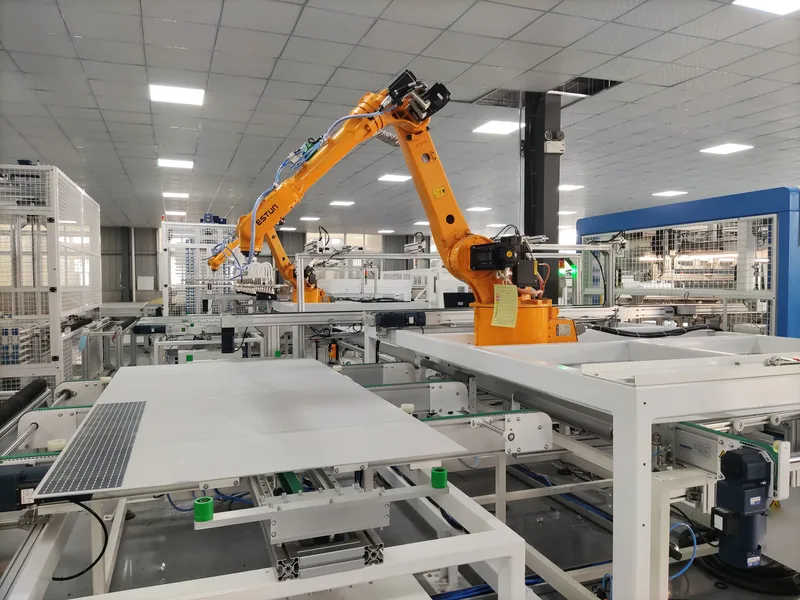
Ito ang yugtong pinagbubuoan ng drawing section ng isang ribbon line, at dito rin pinakamarami ang instrumentation ng karamihan sa ribbon-making equipment na ibinebenta bilang package. Ang aming sariling wire drawing machine para sa produksyon ng ribbon at ang integrated na drawing and tinning line ay parehong nakasalalay sa pamamahala ng die kaysa sa bilis ng paghila.
Pag-roll at paghubog: nagiging flat strip ang round wire
Ang flat ribbon para sa mga busbar at para sa mas lumang interconnect layout ay ginagawa sa pamamagitan ng pagdaan ng round wire sa pagitan ng dalawang roll. Ang lapad at kapal ay nagmumula sa roll gap at sa diyametro ng wire na pumapasok, kaya kailangang maging pare-pareho ang yugto ng pagguhit bago pa man mag-roll: ang dalawang pinagmumulan ng variation na magkasunod ay mas masama kaysa sa kabuuan ng kanilang indibidwal na tolerance.
Ang nominal na kapal ang halatang katangiang dapat panatilihin, ngunit kasinghalaga rin ang hugis ng gilid. Ang roll na napudpod sa gitna ay gumagawa ng strip na mas manipis sa gitna, at ang strip na may bilugan o feathered na gilid ay kakaiba ang kilos sa busbar forming station kaysa sa strip na may parisukat na gilid. Ang twist ang isa pang tahimik na depekto: ang strip na lumalabas sa mill na may twist ay mukha pa ring katanggap-tanggap sa spool at nagiging problema lamang kapag sinusubukan ng makina na ilagay ito nang patag.
Ang round wire para sa 0BB layouts ay lumalaktaw nang buo sa yugtong ito. Iyon ay isang dahilan kung bakit binabago ng paglipat sa 0BB kung paano naka-configure ang isang ribbon line sa halip na basta baguhin ang isang product code, at ito ang dahilan kung bakit ang integrated drawing, rolling at tinning line ay tinutukoy para sa busbar ribbon sa halip na para sa fine round wire.
Annealing: ang hakbang na nagtatakda kung paano kumikilos ang ribbon sa isang stringer
Pinapagod ng drawing ang tanso. Nagbabago ang crystal structure, tumitigas ang wire, at hindi ito makakaligtas sa paghila ng isang stringer nang hindi naglilipat ng stress sa isang cell. Binabaligtad ito ng annealing: pinapainit ang wire nang lampas sa recrystallisation temperature nito at pagkatapos ay pinalalamig, at ang pinagod na structure ay pinapalitan ng mga bagong grain.
Karaniwan ang dalawang heating arrangement. Ang tube furnace ay nagdadala ng wire sa isang heated zone. Ang direct resistance heating ay nagpapadaan ng current sa wire mismo, kaya ang tanso ang gumagawa ng sarili nitong init. Alinman sa dalawa, pareho ang physics: ang natatanggap ng tanso ay kombinasyon ng temperatura at oras, at pareho itong itinatakda ng line speed.
Ang bilis at temperatura ay isang kontrol, hindi dalawa
Ang mabilis na linya ay nagbibigay sa bawat sentimetro ng wire ng mas kaunting oras sa hot zone, kaya kailangan nito ng mas mataas na temperatura upang maabot ang parehong resulta. Ang pagpapares ay nangangahulugang ang maliit na pagbabago sa line speed ay nagbabago ng hardness kahit hindi gumalaw ang furnace setpoint, at lumalabas ang epekto sa buong haba ng coil sa halip na sa isang test sample. Kaya ang isang coil ay maaaring makapasa sa laboratory check at kumilos pa rin nang hindi pare-pareho sa isang stringer, dahil nakikita ng stringer ang buong haba.
Mahalaga ang atmosphere sa parehong dahilan. Madaling mag-oxidise ang mainit na tanso, at ang oxide layer sa ibabaw ay makakasagabal sa coating na susunod. Karaniwang ginagamit ang nitrogen upang ilayo ang oxygen sa panahon ng anneal at ng cooling na sumusunod dito.
Ang kapal ng cell ay lalo pang nagpapaliit sa window. Ang mas manipis na cell ay hindi gaanong nakakayanan ang stress sa joint, kaya lumiliit ang katanggap-tanggap na banda ng yield strength, at kailangang panatilihin ng ribbon line ang bandang iyon nang pare-pareho sa halip na sa average. Ang mechanical behaviour ng joint ay tinatalakay nang mas detalyado sa what a PV ribbon does: three jobs, one trade-off, at ang hardness window mismo sa PV ribbon materials.
Sa downstream, ito ang nararanasan ng stringer. Ang ribbon na dumating na masyadong matigas ay naglilipat ng stress sa cell; ang dumating na masyadong malambot ay maaaring hatakin at banatin ng sariling handling ng makina, at ipinapaliwanag ng how a stringer handles ribbon kung bakit tinatanggap ng makina ang isang range sa halip na isang value.
Tinning: dalawang paraan upang maglagay ng alloy sa tanso
Ang tanso lamang ay hindi malinis na magso-solder at mag-o-oxidise sa imbakan, kaya ang wire ay pinapahiran ng solder alloy. Ang mainstream na paraan ay hot dip. Dumadaan ang wire sa flux bath na nag-aalis ng surface oxide, pumapasok sa palayok ng molten alloy, lumalabas sa pamamagitan ng wipe — alinman sa sizing die o air knife — na nag-aalis ng sobra, at pagkatapos ay lumalamig. Ang wipe ang nagtatakda ng kapal ng coating, at ito ay mechanical setting na kailangang manatili nang maraming oras ng produksyon sa halip na para sa isang sample.
Ang alternatibo ay electroplating, kung saan ang coating ay idineposito mula sa electrolyte. Gumagawa ito ng mas manipis at mas pantay na layer, na mahalaga kapag kailangang mahigpit na panatilihin ang kapal ng coating, ngunit mas mabagal ito, mas mahirap i-adjust ang alloy composition, at nagdadala ito ng plating bath at wastewater stream sa isang pabrika na maaaring ayaw sa alinman.
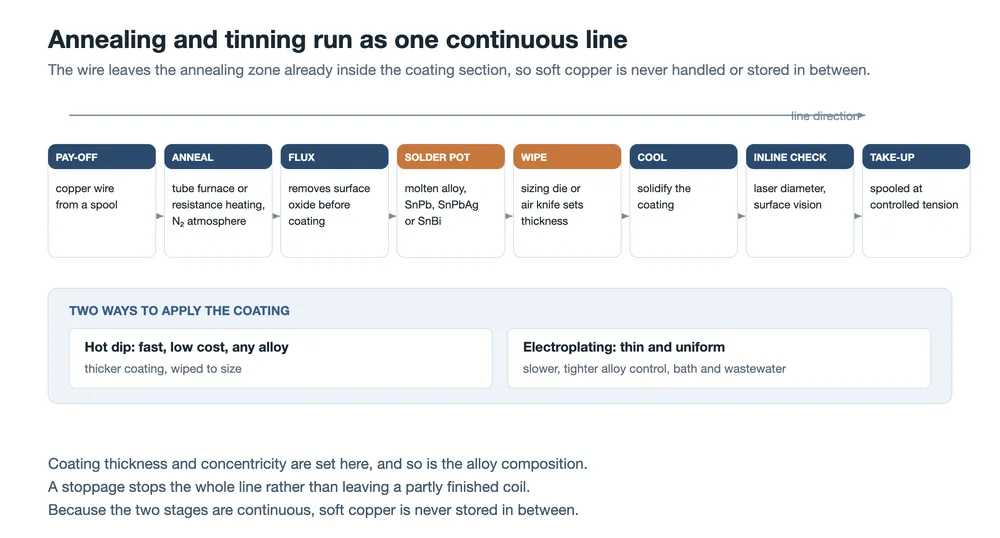
| Property | Hot dip | Electroplating |
|---|---|---|
| Paano nabubuo ang coating | Inilulubog ang wire sa molten alloy; ang layer ay winawipe sa tamang sukat | Ang metal ay idineposito mula sa electrolyte papunta sa tanso |
| Karaniwang kapal | Mas makapal, itinatakda ng wipe | Mas manipis, at mas madaling panatilihing pantay |
| Pagpapalit ng alloy | Direkta: ang SnPb, SnPbAg at SnBi ay tumatakbo sa parehong pot arrangement | Limitado ng electrolyte system |
| Ano ang gastos nito sa iyo | Paggamit ng alloy, dross, at palayok na nagbabago ang komposisyon | Bilis, maintenance ng bath, wastewater treatment |
Alinmang ruta ang gamitin, apat na property ang kailangang panatilihin nang sabay:
- Kapal. Ang masyadong manipis ay nag-iiwan ng masyadong kaunting solder para sa maaasahang joint. Ang masyadong makapal ay nagsasayang ng cross-section sa layer na mahinang nagko-conduct kumpara sa tanso, at pinapataas ang posibilidad ng solder balls at bridges.
- Pagkakapareho at concentricity. Sa round wire, ang coating ay dapat pantay sa buong paligid; sa flat strip, dapat pantay sa dalawang mukha. Ang wire na makapal sa isang gilid at manipis sa kabila ay nakakapasa sa mean-thickness check at nagso-solder pa rin nang masama sa isang gilid.
- Alloy composition. Nagbabago ang palayok habang nauubos ang alloy at habang natutunaw ang tanso dito, at parehong nagbabago ang melting behaviour at ang wetting. Ang periodic assay at replenishment ang nagpapanatili ng coating sa loob ng specification nito, hindi ang initial charge.
- Kalagayan ng ibabaw. Ang tapos na coating ay dapat makinis, kumpleto, walang bumps, at walang uncontrolled flux residue.
Ang coating chemistry at ang epekto nito sa joint — kasama kung bakit iba ang kilos ng lead-free at low-temperature alloys — ay nakasaad sa PV ribbon at flux.
Bakit karaniwang tumatakbo bilang isang linya ang annealing at tinning
Ang annealed copper ay malambot, malinis at reactive. Kung ito ay ikokoil sa pagitan ng furnace at solder pot, mag-o-oxidise ito sa ibabaw at made-deform sa sariling timbang, at ang tinning stage ay magpapahid na sa ibabaw na nagbago na. Ang pagsasagawa ng dalawang yugto nang sunud-sunod — pay-off papasok sa furnace, labas ng furnace papasok sa flux at sa pot — ay umiiwas sa dalawang problema, at ito ang dahilan kung bakit ang dalawa ay karaniwang inilalarawan bilang isang linya sa halip na dalawang makina.
Ang arrangement ay may kahihinatnan para sa quality control. Dahil tuloy-tuloy ang mga yugto, ang annealed condition ng tanso ay nakukumpirma lamang sa take-up end ng parehong linya. Kung nag-drift ang furnace, ang ebidensya ng drift ay nasa tapos na spool sa halip na sa intermediate, kaya ang inline measurement at per-batch testing sa dulo ng linya ay may mas malaking timbang kaysa sa intermediate checks.
Ang mga espesyal na ribbon ay isang modipikasyon ng linya, hindi isang hiwalay na produkto
Ang mga hugis at functional na ribbon ay ginagawa sa pamamagitan ng pagdaragdag o pagbabago ng isa sa limang yugto, at doon nagmumula ang kanilang gastos.
- Segmentadong ribbon. Ang mga flat na seksyon ay pinipiga sa bilog na wire sa isang fixed na pitch. Kailangang tumugma ang pitch sa mga sukat ng cell at sa cell gap, na ginagawang isang problema sa synchronization kaysa sa forming ang isang inline press.
- Mapanasalamin na ribbon. Ang isang patterned na roll ay nagpipiga ng V-shaped na mga ukit sa ibabaw ng flat strip. Kailangang mabuo ang mga ukit nang hindi nasisira ang coating sa ilalim ng mga ito.
- Triangular at flat-round na mga seksyon. Kailangan ng mga ito ng grooved rolls o forming dies. Ang kahirapan ay ang pagpapanatili ng seksyon na pare-pareho sa buong haba at ang pagpigil sa strip na pumilipit habang ito ay sinasapul.
- Itim na ribbon. Pagkatapos ng tinning, isang coating o surface treatment ang nagpapaitim sa ibabaw. Kailangang pantay ang kulay at hindi dapat makagambala sa soldering o sa pangmatagalang pagiging maaasahan.
Ang karaniwang katangian ay isang mas makitid na process window at mas mabagal na pag-akyat sa stable na yield. Ang mga gumagawa ng ribbon na nag-aalok ng mga produktong ito ay karaniwang nagbebenta ng tooling at process control kasing dami ng pagbebenta nila ng metal.
Winding, inspeksyon, at kung ano ang natatanggap ng gumagawa ng module
Ang huling yugto ang nagpapasya kung paano makakaligtas ang naunang apat sa shipment. Kailangang sapat ang taas ng take-up tension upang makagawa ng stable na spool at sapat na mababa upang hindi mabatak ang malambot na ribbon, dahil ang nabatak na ribbon ay may mas maliit na diameter kaysa sa ginawa ng drawing stage. Ang traverse pattern ang nagpapasya kung ang kagamitan sa dulo ng customer ay makakapag-pay off ng wire nang walang pagkakagulo, at sa 0BB ribbon ang bilang ng napakapinong mga wire na sabay na pinapay off ay ginagawang bahagi ng stability ng stringer ang winding pattern kaysa sa isang detalye ng packaging.
Ang inspeksyon ay nahahati sa dalawang uri. Ang mga inline system ay sumusukat ng diameter gamit ang laser at nagmamasid sa ibabaw gamit ang camera, kaya nahuhuli ang drift habang tumatakbo ang linya. Ang offline testing ay gumagana kada batch at sumasaklaw sa mga katangiang talagang pinagkakatiwalaan ng gumagawa ng module: mga sukat, resistivity, tensile strength, yield strength, elongation, kapal ng coating at solderability. Ang resistivity ay karapat-dapat sa sariling tala, dahil dito nagtatagpo ang cross-section at ang kadalisayan ng materyal.
Paano nagiging porsyento ang isang daan ng milimetro
Ang resistensya kada yunit ng haba ay bumababa sa parisukat ng diameter, kaya ang diameter na kulang sa sukat ay nagpapataas ng resistensya nang mas mabilis kaysa sa ipinahihiwatig ng kakulangan. Kung ang drawing stage ay gumagawa ng wire na 0.01 mm sa ilalim ng nominal, ang pagtaas ay hindi isang porsyento — ito ay ilang porsyento, at lumalaki ito habang bumababa ang nominal na diameter:
| Nominal na diameter | Pagtaas ng resistensya sa 0.01 mm na kulang sa sukat | Haba kada kilo |
|---|---|---|
| 0.35 mm (MBB) | mga 6.0% | mga 1,160 m |
| 0.26 mm (SMBB) | mga 8.2% | mga 2,100 m |
| 0.18 mm (0BB) | mga 12.1% | mga 4,400 m |
Ang hanay ng haba ay nagpapaliwanag kung bakit ang tanong ng tolerance ay hindi akademiko. Sa 0.18 mm, ang isang kilo ng tanso ay mahigit apat na kilometro ng wire, at ang isang tonelada ay mahigit apat na libong kilometro. Ang diameter na nag-drift ng isang daan ng milimetro sa isang bahagi ng habang iyon ay hindi nakikita sa produkto, ngunit binabago nito ang resistensya ng bawat metrong dinaraanan nito.
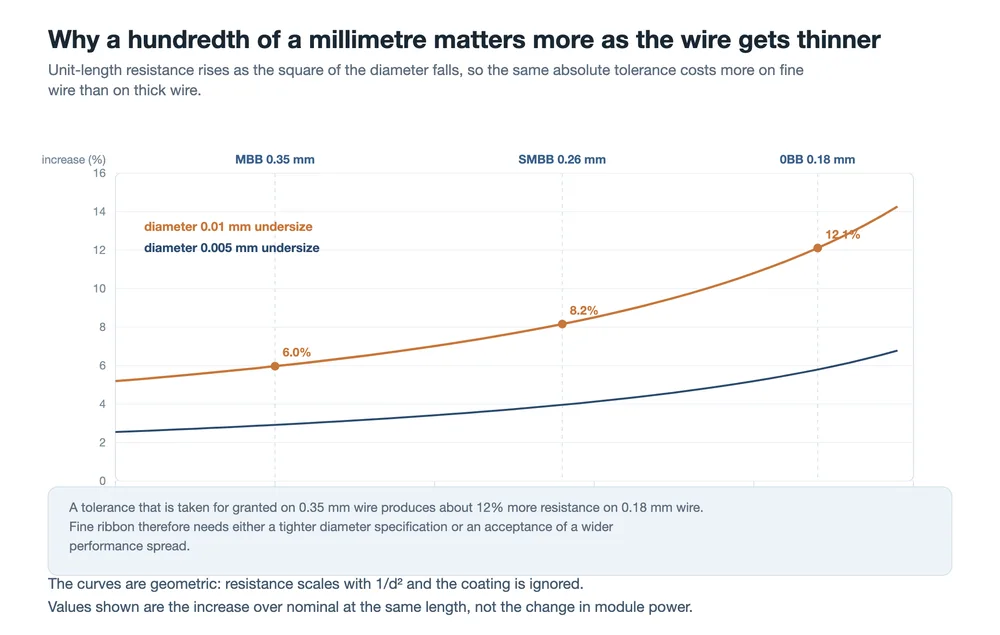
Ang praktikal na kahihinatnan ay isang trade-off na hindi maiiwasan ng customer. Ang isang linya ng ribbon ay maaaring magpanatili ng absolute tolerance at hayaang lumaki ang relatibong parusa habang pumipino ang wire, o maaari nitong higpitan ang tolerance para sa pinong wire at tanggapin ang mas mabagal na drawing, mas madalas na pagpapalit ng die at mas mataas na karga ng inspeksyon na kaakibat nito. Kung saan ang pinong wire ay nasa loob ng isang stringer na naglalagay ng tension sa dose-dosenang strand nang sabay, ang kalkulasyong iyon ay kabilang sa espesipikasyon ng ribbon kaysa sa pagbili ng makina, na siyang parehong trade-off na inilarawan mula sa panig ng module sa Istruktura at mga uri ng PV ribbon.
Ano ang itatanong sa isang supplier ng ribbon
Halos lahat ng nagiging problema sa ribbon ay mukhang problema sa soldering sa simula at lumalabas na problema sa process-consistency sa upstream. Anim na tanong ang naghihiwalay sa isang supplier na kontrolado ang linya mula sa isang nagbebenta ng kung ano man ang ginawa ng linya:
- Ano ang distribusyon ng diameter sa loob ng isang spool at sa pagitan ng mga spool, hindi lamang ang nominal na halaga?
- Ano ang hanay ng kapal ng coating, at paano sinusuri ang pagkakapareho sa paligid ng wire kaysa sa isang sample?
- Gaano kadalas sinusuri ang solder pot, at ano ang nag-trigger ng replenishment?
- Ano ang mga halaga ng yield strength at elongation, at gaano kalaki ang pagkakaiba-iba nila sa isang coil?
- Aling solderability test ang ginagamit, at sa anong agwat?
- Para sa pinong wire, ano ang spooling pattern at anong tension ang ginagamit sa take-up?
FAQ
Binabago ba ng tinning ang diameter ng wire?
Oo. Ang tapos na produkto ay tanso kasama ang coating, at kasama ang coating kapag tinukoy ang mga sukat. Napakaliit ng dalang kasalukuyan nito kumpara sa tanso, kaya hindi paraan ang mas makapal na coating upang bawasan ang resistensya.
Maaari bang gumawa ang isang linya ng parehong round wire at flat strip?
Ang mga seksyon ng drawing at annealing ay pinagsasaluhan, at ang round wire ay lumalampas lamang sa rolling section. Ibang usapin ang mga hugis na seksyon, dahil kailangan nila ng grooved rolls o forming dies kaysa sa isang flat na pares ng roll.
Bakit hindi i-anneal nang kasinglambot ng posible?
Dahil ang sariling handling ng stringer ang nagiging limitasyon. Ang napakalambot na ribbon ay nababatak sa ilalim ng tension na ginagamit upang ilagay at hilahin ito, na nagbabago sa cross-section nito at sa posisyon nito kaugnay ng cell. Ang magagamit na hanay ay isang window kaysa sa isang direksyon.
Bakit mas mahirap gawin ang 0BB ribbon kaysa sa flat ribbon?
Mas manipis ito, kaya ang parehong absolute na tolerance sa diameter ay mas malaki ang gastos sa resistensya; may dalang coating na dapat pantay sa paligid ng isang pabilog na seksyon; at dose-dosenang strand ang sabay na pinapay off, na ginagawang bahagi ng pagiging maaasahan ng makina ang spooling at traverse pattern kaysa sa isang detalye ng packaging.
Mas mabuti ba ang electroplated coating kaysa sa hot dip?
Mas mahusay sa paghawak ng manipis at pantay na suson, na isang tunay na kalamangan kapag kailangang mahigpit ang kapal. Ang hot dip ay mas mabilis, mas mura at mas malawak ang pagpipilian sa haluang metal. Ang tamang sagot ay nakasalalay sa kung aling katangian ang kulang sa aplikasyon.
Talaga bang nagbabago ang komposisyon ng patong habang gumagawa?
Oo. Lumalabas ang haluang metal mula sa palayok patungo sa kawad, at natutunaw ang tanso sa tinunaw mula sa kawad na dumadaan dito. Pareho nitong binabago ang komposisyon, at pareho ring binabago ang pag-uugali sa pagtunaw. Ang pagsusuri at muling pagdadagdag ang nagpapanatili ng patong sa loob ng ispesipikasyon.
Mga huling pagninilay
Ang paggawa ng ribbon ay hindi isang high-technology na proseso tulad ng paggawa ng cell. Ito ay limang yugtong mekanikal at termal, na ang bawat isa ay kailangang panatilihing matatag ang isang numero sa libu-libong kilometro ng kawad. Ang kahirapan ay wala sa alinmang yugto; nasa katotohanan ito na ang maliit na pagbabago sa isang yugto ay umaabot hanggang sa kostumer. Isang die na medyo napudpod, isang furnace na tumatakbo nang bahagya nang mabilis, isang solder pot na hindi pa nasusuri ngayong linggo — wala sa mga ito ang nakikita sa coil, at lahat ng ito ay nakikita sa linya ng module.
Iyon din ang dahilan kung bakit sulit itanong ang mga tanong sa proseso bago ang mga tanong sa presyo. Ang mas murang coil at mas murang kabuuang gastos sa pagmamay-ari ay hindi pareho kapag ang pagkakaiba ay sinusukat sa mga paghinto ng stringer.
Ang ginagawa ng PV ribbon: tatlong trabaho, isang trade-off
Mga materyales ng PV ribbon: copper core, tigas at patong
Istruktura at mga uri ng PV ribbon: patag, bilog at hugis
PV ribbon at flux: mahahalagang bahagi para sa paggawa ng module
Pinagsamang linya ng wire drawing at tinning ng photovoltaic ribbon wire
Makinang pang-drawing ng kawad para sa paggawa ng ribbon
Linya ng drawing, rolling at tinning ng busbar ribbon
Tabber at stringer machine: paano ito gumagana, paano pumili
MBB cell soldering stringer para sa paggawa ng module
Kaugnay: Mga paraan ng pagsubok sa PV ribbon: mga sukat, lakas at kakayahang ma-solder. Bawat katangiang sinusuri dito ay itinatakda ng isang hakbang sa prosesong iyon.
Tala sa datos: ang mga pagtaas ng resistensya ay heometriko, kinakalkula bilang (d/(d − Δd))² − 1 sa cross-section ng tanso na hindi isinasaalang-alang ang patong, at nagpapahayag ng pagbabago sa takdang haba sa halip na pagbabago sa kapangyarihan ng module. Ang haba bawat kilo ay ipinapalagay ang densidad ng tanso na 8.96 g/cm³ at hindi isinasaalang-alang ang patong. Ang mga paglalarawan ng proseso ay sumasalamin sa karaniwang paraan ng pagpapatakbo ng mga linya ng drawing, rolling, annealing at tinning; hindi ito mga sukat na kinuha sa isang partikular na linya. Ang mga haluang metal na pang-patong ay pinangalanan ayon sa komposisyon sa halip na sa tatak.