Mga Materyales ng PV Ribbon: Copper Core, Katigasan at Coating
Talaan ng Nilalaman
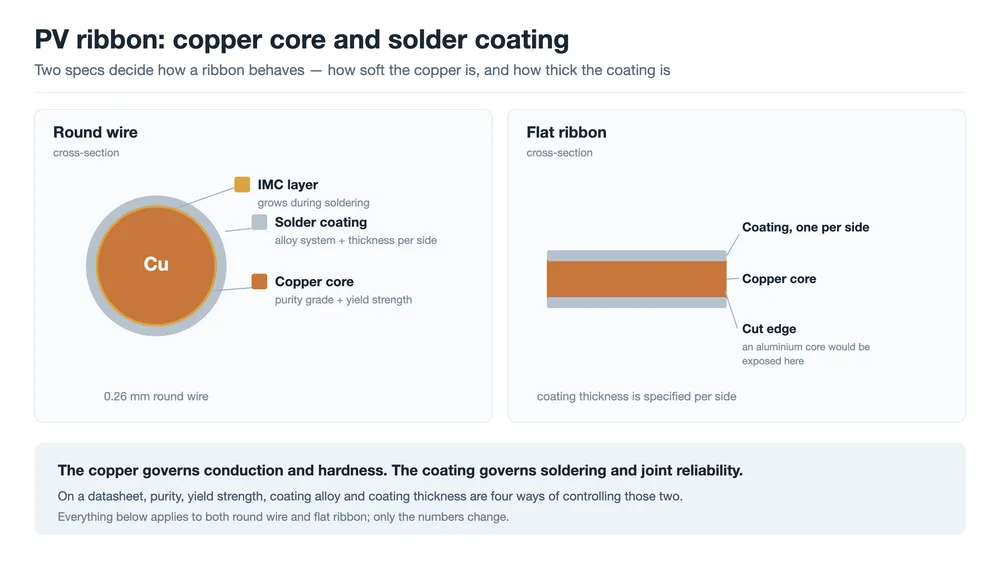
Mabilis na sagot: Ang PV ribbon ay isang konduktor na tanso na may patong na solder, at magkaiba ang tungkulin ng dalawang bahagi. Ang tanso ang nagdadala ng kuryente at nagtatakda kung gaano karaming stress ang ipinapasa ng ribbon sa cell kapag lumamig ang joint — isang usapin ito ng yield strength kaysa conductivity. Ang coating ang solder: ito ang nagtatakda ng temperatura ng soldering, nagpapabasa sa silver gridlines at nagtatakda kung gaano katagal tumatagal ang joint. Apat na figure sa datasheet ang kumokontrol sa dalawang tungkuling ito: copper grade, yield strength, coating alloy at coating thickness.
Dalawang ribbon ang maaaring magkapareho ng diameter, coating weight at spool. Patakbuhin ang mga ito sa parehong stringer at ang isa ay gagawa ng mga joint na nakakaligtas sa thermal cycling habang ang isa ay gagawa ng kalat-kalat na mababang pull strength at tumataas na bilang ng microcrack. Kapag magkapareho ang geometry, ang natitira ay ang materyal.
Binubuksan ng artikulong ito ang ribbon: ano ang kontribusyon ng copper substrate, ano ang kontribusyon ng coating, at aling parameter sa supplier datasheet ang proteksyon laban sa aling failure.
Bakit Tanso, at Bakit Mas Mahalaga ang Hardness Kaysa Conductivity
Ang mga pangangailangan sa ribbon ay nagbabanggaan. Kailangan nitong dalhin ang kuryente ng cell nang may pinakamababang loss, tumanggap ng solder nang maaasahan, manatiling sapat ang lambot upang hindi mabigatan ang cell, at maging sapat ang mura upang hindi mahalata sa bill of materials ng module. Ilagay ang mga kandidatong metal nang magkatabi at magiging maikli ang pangangatwiran.
| Materyal | Resistivity (µΩ·cm) | Density (g/cm³) | Expansion (10⁻⁶/K) | Pangunahing problema |
|---|---|---|---|---|
| Silver (Ag) | mga 1.59 | 10.5 | mga 19 | Gastos |
| Copper (Cu) | mga 1.72 | 8.96 | mga 17 | Mas mabigat; pagkasumpungin ng presyo |
| Aluminium (Al) | mga 2.82 | 2.70 | mga 23 | Mahirap i-solder; mas malaki ang paglawak |
| Silicon (Si), reference | — | 2.33 | mga 2.6 | Ang materyal na hindi dapat masira ng ribbon |
Ang silver ang pinakamahusay na konduktor sa talahanayan at nagkakahalaga ng mga isandaang beses kaysa tanso, kaya hindi ito angkop sa bahaging sinusukat sa ikasampu ng gramo bawat cell. Ang aluminium ay mura at magaan, ngunit mga 60% na mas mataas ang resistivity, halos imposible ang karaniwang soldering dahil sa oxide sa ibabaw nito, at mas malaki ang paglawak. Ang tanso ang balanse ng apat na pangangailangan, at karaniwan lamang ang mga estadistika nito: mas mabigat kaysa aluminium, hindi kasing konduktibo ng silver, sumusumpong ang presyo.
Ang tanging matinding depekto ay ang mismatch sa silicon. Ang tanso ay lumalawak nang mga 17 × 10⁻⁶/K kumpara sa mga 2.6 ng silicon, mahigit anim na beses na mas malaki. Isipin kung ano ang ibig sabihin nito sa buong cell. Ang ribbon ay sinosolder sa temperaturang mas mataas sa 150 °C at pagkatapos ay lumalamig hanggang room temperature. Sa saklaw na iyon, ang tanso ay gustong lumuom nang mga 0.2%; ang silicon sa ilalim nito ay gustong lumuom nang mga 0.03%. May kailangang sumuko, at ang cell ang mas marupok sa dalawa.
Ito ang dahilan kung bakit ang pinakamahalagang specification sa copper substrate ay hindi ang conductivity nito. Ito ay kung gaano kalambot ang tanso pagdating sa stringer.
Copper Substrate: Grade, Purity at Resistivity
Ang tanso ng ribbon ay karaniwang oxygen-free copper. Sa sistemang Chinese grade, nangangahulugan ito ng TU1 o TU2, na may minimum na copper content na 99.97% at 99.95%; ang alternatibong may oxygen ay T2. Lumilitaw ang parehong pamilya sa ibang lugar bilang C10100, C10200 at C11000.
| Grade | Copper content, minimum | Tinatayang international equivalent | Tandaan |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | Oxygen-free |
| TU2 | 99.95% | C10200 (OF) | Oxygen-free |
| T2 | 99.90% | C11000 (ETP) | May oxygen |
Dalawang praktikal na dahilan ang nasa likod ng pagpili sa oxygen-free. Ang una ay conductivity: mas kaunting impurities at mas kaunting oxygen ang nagpapanatili sa resistivity na mas malapit sa theoretical value ng purong tanso. Ang pangalawa ay annealing behaviour. Sa tansong may oxygen, ang hydrogen mula sa reducing furnace atmosphere ay maaaring tumugon sa copper oxide sa grain boundaries, isang problemang kilala sa industriya bilang hydrogen embrittlement o hydrogen disease. Iniiwasan ito ng oxygen-free copper, mas pantay ang paglaki ng grains, at mas pare-pareho ang softening na lumalabas sa furnace mula sa coil hanggang coil.
Ang pangalawang dahilan ang may komersyal na bigat, dahil ito ang nagtatakda kung gaano ka-repeatable ang susunod na hakbang sa proseso. Ang purity, sa kontekstong ito, ay hindi marketing line. Ito ang pagkakaiba ng dalawang coil ng nominal na magkaparehong ribbon na dumarating sa stringer na pareho ang hardness o magkaiba ang hardness.
Hardness: Work Hardening, Annealing at ang Yield-Strength Window
Ang hardness ay nagsisimula bilang side effect ng paggawa. Ang pag-drawing at pag-roll ay nagde-deform sa tanso: humahaba ang grains sa direksyon ng paggawa, nagsisiksikan ang dislocations, tumataas ang tensile strength at bumababa ang elongation. Iyon ang work hardening, at hindi ito maiiwasan — kailangang bawasan ang ribbon sa tamang sukat sa anumang paraan.
I-solder ang work-hardened na tanso sa isang module at ang pagluom na inilarawan sa itaas ay dumarating sa cell nang hindi nababawasan. Yumuyuko ang mga cell, lumilitaw ang microcracks, at madalas hindi ito nakikita sa stringer: ang unang malinaw na ebidensya ay EL image na kinuha pagkatapos ng lamination.
Kaya laging may annealing step ang produksyon ng ribbon. Pinapainit ang tanso nang mas mataas sa recrystallization temperature nito, tumutubo ang mga bagong grain, at nawawala ang work hardening. Bumabagsak nang husto ang yield strength, tumataas ang elongation, at bumababa kasama nito ang stress na umaabot sa cell.
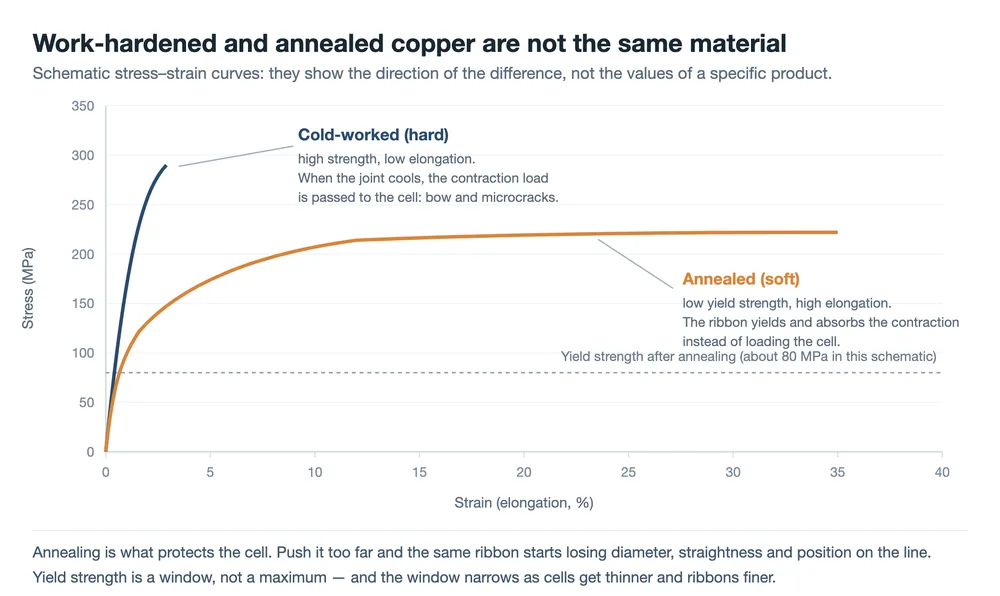
Ang halatang susunod na tanong ay kung ang mas malambot ay palaging mas mabuti, at ang sagot ay hindi. Sa ibaba ng isang tiyak na yield strength, tatlong bagay ang nagsisimulang magkamali sa linya ng module.
- Ang tensyon sa stringer ay nag-uunat nito. Ang isang ribbon na nagbibigay sa ilalim ng paghila ay lumalabas na mas manipis at mas mahaba kaysa noong pumasok, na lumilitaw bilang hindi matatag na diyametro ng wire at mga error sa paglalagay sa cell.
- Bumababa ang katuwiran. Ang pinong bilog na wire ay mas madaling yumuko habang nagbabayad, nag-thread at naglalakbay sa spool, at nagdurusa rin ang katumpakan ng pagpoposisyon.
- Binabago ito ng lamination. Sa ilalim ng presyon at temperatura ng laminator, ang isang ribbon na masyadong malambot ay pumapalat o gumagalaw.
Ang yield strength ay isang window kaysa sa isang maximum, at ang window ay lumiliit habang ang mga cell ay nagiging mas manipis at ang mga ribbon ay nagiging mas pino. Ang pagpapanatili ng annealing temperature, bilis ng linya at atmospera ng furnace sa loob ng window na iyon — at pagpapanatili sa kanila na pare-pareho sa pagitan ng mga batch — ay isa sa mga pangunahing kakayahan ng proseso sa produksyon ng ribbon.
Isang katangian pa ng tanso ang nararapat sa sariling linya: kalidad ng ibabaw. Ang mga gasgas, burr at oxide spot na naiwan ng pagguhit o pag-roll ay nagbibigay sa coating ng mahinang ibabaw na kakapitan at kapal na nag-iiba-iba sa paligid ng wire. Ang resulta ay isang joint na maayos na napuno sa isang gilid at kulang sa kabilang gilid. Sa isang 0.26 mm na bilog na wire, ang ibabaw ay mas malaking bahagi ng cross-section kaysa sa isang 6 mm na busbar, kaya ang parehong depekto ay mas malaki ang halaga.
Saan Itinatakda ang mga Katangiang Iyon, at Saan Ito Kumakagat
Ang grade, tigas at coating ay lahat nagmumula sa isang pagkakasunod-sunod: paghahagis, pagguhit o pag-roll sa huling sukat, annealing, pag-tinning sa pamamagitan ng solder pot, pagkatapos ay pag-slit at pag-spool. Dalawang yugto ang nagtatakda ng karamihan sa mararamdaman ng linya ng module. Ang yugto ng annealing ay nagtatakda ng yield strength at elongation; ang yugto ng tinning ay nagtatakda ng komposisyon, kapal at pagkakapareho ng coating. Ang isang coil na nag-iiba sa alinman sa mga yugto ay gumagawa ng ribbon na pumasa sa visual inspection at nabibigo sa ibang lugar sa ibaba.
Sa panig ng kagamitan, ang pagkakasunod-sunod na iyon ang pinagbubuo ng isang PV ribbon wire drawing and tinning line , at ang busbar ribbon ay dumadaan sa parehong mga yugto sa isang drawing, rolling and tinning line. Sa ibaba ng agos, ang mga katangian ay napupunta sa iba't ibang lugar.
- Ang stringer ay naglalapat ng tensyon at naglalagay ng ribbon. Ang masyadong malambot ay unang lumilitaw, bilang diameter drift at placement error; ang masyadong matigas ay lumilitaw sa kalaunan, bilang cell bow at microcracks. Ang MBB tabber stringer ang lugar kung saan niresolba ang trade na iyon para sa bawat cell na hinahawakan nito.
- Ang layup at lamination ay naglalapat ng presyon at init, at ang isang ribbon na kulang sa yield strength ay pumapalat o lumilipat.
- Ang busbar at welding stations ay nagsasama ng ribbon sa ribbon, kung saan ang coating alloy at flux ang nagtatakda kung paano nabubuo ang pangalawang joint. Ang proseso ay inilarawan nang mas detalyado sa tala na ito tungkol sa busbar welding machine.
- Ang thermal cycling at damp heat ang tanging mga lugar kung saan nagiging nakikita ang pangmatagalang bunga ng pagpili ng alloy, kaya mas mababa ang halaga ng sertipiko kaysa sa test report sa likod nito.
May praktikal na implikasyon para sa incoming inspection, gumagawa man ng ribbon ang isang kumpanya o bumibili nito. Ang yield strength at elongation, kapal ng coating at pagkakapareho nito, kondisyon ng ibabaw at katuwiran ay lahat sulit na suriin bawat lot. Ang bawat isa ay mura sukatin kumpara sa halaga ng paghahanap ng parehong depekto sa isang EL image pagkatapos ng lamination.
Mga Coating Alloy: Apat na Sistema at Ano ang Ipinagpapalit ng Bawat Isa
Ang coating ay ang solder. Sa panahon ng stringing ito ay natutunaw, binabasa ang mga silver gridline sa cell, at nabubuo ang joint habang ito ay tumitigas. Ang pagpili ng alloy ay isang apat na paraang trade sa pagitan ng melting point, pag-uugali ng wetting, pangmatagalang pagiging maaasahan at mga tuntunin sa kapaligiran.
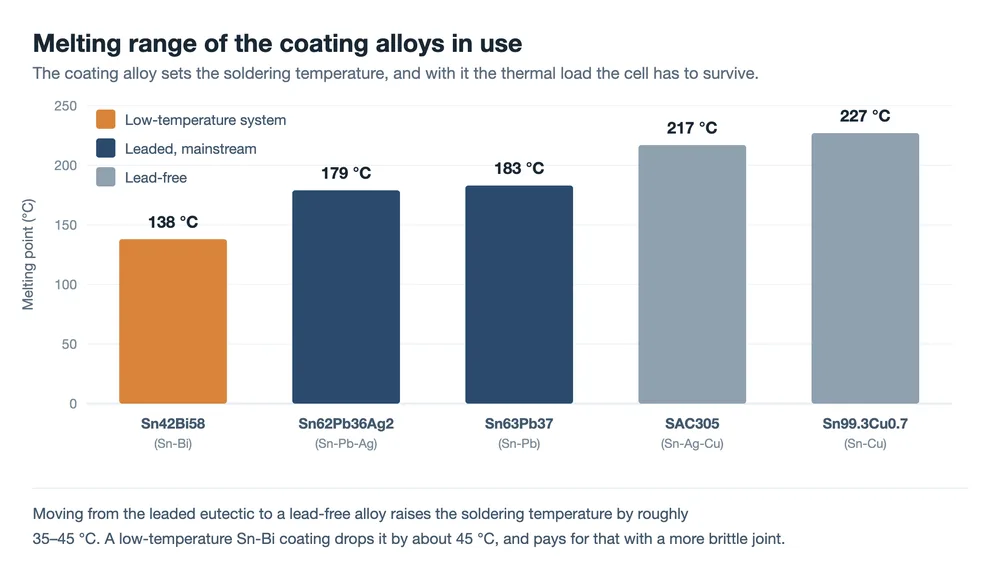
Sn63Pb37 (tin-lead). Ang klasikong eutectic, natutunaw sa humigit-kumulang 183 °C. Mahusay itong bumasa, nagtitiis ng malawak na process window, mura at lumalaban sa tin whiskers. Nananatili itong pangunahing coating para sa mga conventional cell.
Sn62Pb36Ag2 (tin-lead-silver). Ang maliit na pagdaragdag ng pilak ay bahagyang nagpapababa ng melting point at, mas kapaki-pakinabang, pinipigilan ang pagkatunaw ng pilak mula sa mga gridline papunta sa tinunaw na solder. Mas kaunting pilak ang nakakain mula sa gridline habang nagso-solder, at mas matibay ang joint dahil dito.
Sn42Bi58 (tin-bismuth). Isang mababang temperatura na eutectic sa humigit-kumulang 138 °C, ginagamit para sa mga uri ng cell na nagtitiis ng kaunting init, tulad ng heterojunction cells, at para sa mga manipis na wafer na sensitibo sa thermal stress. Ang bismuth ay malutong, ang alloy ay mas mahinang konduktor, at ang pag-uugali ng fatigue ng joint ay kailangang i-verify kaysa ipagpalagay.
Lead-free (SAC305, SnCu at mga kamag-anak). Natutugunan nito ang mga kinakailangan sa kapaligiran, sa mga melting point na karaniwang mas mataas sa 217 °C. Ang mas mataas na temperatura ng pag-solder ay nangangahulugan ng mas maraming thermal stress sa cell at mas makitid na process window.
| Coating | Melting point | Saan ito nababagay | Ano ang halaga nito |
|---|---|---|---|
| Sn63Pb37 | humigit-kumulang 183 °C | Mga conventional cell; ang default | Ang nilalaman ng lead ay nagbabawal dito sa ilang merkado |
| Sn62Pb36Ag2 | humigit-kumulang 179 °C | Kung saan mahalaga ang pagkatunaw ng pilak sa gridline | Mas mataas na gastos sa materyal |
| Sn42Bi58 | humigit-kumulang 138 °C | HJT at manipis na cell na sensitibo sa init | Malutong na joint, mas mataas na resistivity, kailangang subukan ang fatigue |
| SAC305, SnCu | humigit-kumulang 217 – 227 °C | Mga kinakailangan na lead-free | Mas mataas na temperatura ng pag-solder; mas makitid na window |
Ang dahilan kung bakit ang leaded ribbon ay nananatiling mainstream ay hindi lamang usapin ng performance at gastos. Pinaghihigpitan ng European RoHS ang lead sa mga de-kuryente at elektronikong kagamitan, ngunit matagal nang nasa labas ng saklaw nito ang mga PV module at hinahawakan sa pagtatapos ng buhay nito pangunahin sa pamamagitan ng WEEE route. Gayunpaman, ang ilang customer at merkado ay nagsasaad ng lead-free, kaya kailangan ang kakayahan ng proseso kahit na ang default ay leaded.
Ang pagpili ng alloy ay hindi nag-iisa. Ang low-temperature ribbon na sinamahan ng low-temperature soldering ay nagpapababa ng thermal load sa manipis na cell, ngunit ang pag-uugali ng joint na iyon sa ilalim ng thermal cycling ay kailangang kumpirmahin ng TC testing; ang paunang pull strength ay walang sinasabi tungkol dito. Ang flux ay bahagi ng parehong desisyon, dahil ito ang nag-aalis ng mga oxide sa sandali ng soldering upang ang solder ay makabasa at kumalat. Kapag binago ang coating, ang activity at formulation ng flux ay karaniwang kailangan ding magbago kasama nito. Ang dalawa ay sabay na kwalipikado, hindi hiwalay.
Intermetallic Compounds: Ang Mabagal na Variable sa isang Solder Joint
Ang soldering ay mukhang pagtunaw at pagyeyelo, ngunit ang interface ay chemistry. Ang lata mula sa coating ay tumutugon sa tanso sa ilalim at sa pilak sa mga gridline, na bumubuo ng intermetallic compound layers sa hangganan: copper-tin at silver-tin phases. Ang manipis at tuloy-tuloy na intermetallic layer ang gumagawa sa joint na isang metallurgical bond sa halip na dalawang surface na magkadikit, at ang presensya nito ay magandang senyales.
Ang komplikasyon ay hindi tumitigil ang reaksyon kapag nagyelo ang solder. Dahan-dahang lumalapot ang layer, mas mabilis sa mas mataas na temperatura at sa buong service life ng module. Ang intermetallic compounds ay matigas at malutong, at kapag makapal na ang layer ang interface ay nagiging crack path: sa ilalim ng thermal cycling ang joint ay nabibigo sa compound layer sa halip na mag-deform.
Ito ang dahilan kung bakit ang dalawang ribbon na may parehong paunang pull strength ay maaaring magmukhang iba pagkatapos ng ageing. Ang pull strength na sinusukat sa araw ng delivery ay panimulang punto lamang at hindi resulta ng durability, at anumang pagbabago sa coating ay kailangang basahin kasama ng thermal-cycling data na sumusunod dito.
Kapal ng Coating: Ang Bahagi ng Seksyon na Hindi Nagkokondukta
Isang katotohanan ang madaling makalimutan: ang resistivity ng coating alloy ay malapit sa sampu hanggang dalawampung beses kaysa sa tanso na sakop nito.
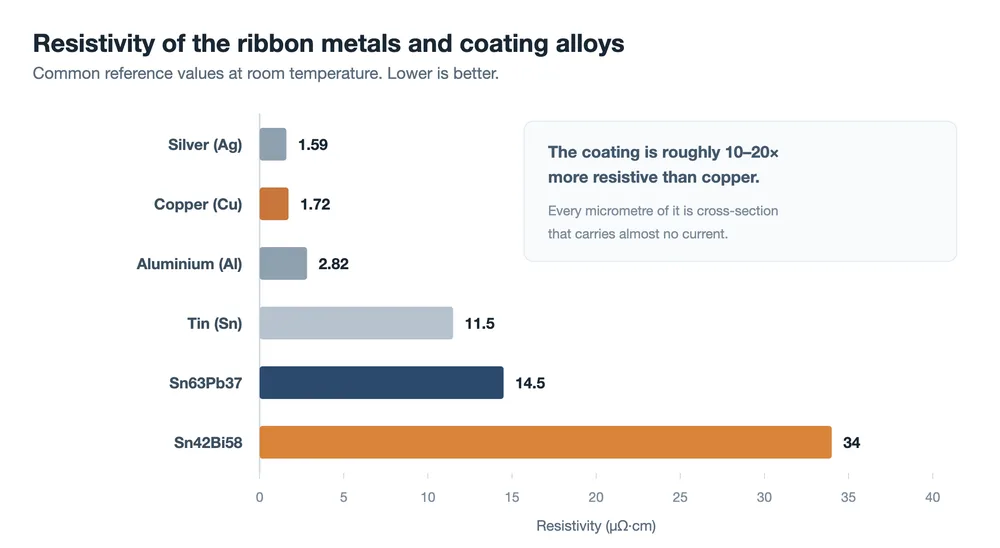
Kaya ang coating ang solder at halos wala sa conductor, habang sumasakop pa rin sa cross-section. Kunin ang 0.26 mm round wire na may 15 µm coating sa bawat gilid. Ang copper core ay mga 0.23 mm na lamang ang lapad, at ang bahagi nito sa cross-section ay humigit-kumulang 78%. Ang natitirang 22% ay, sa usapin ng elektrisidad, sumasama lamang.
Habang mas pino ang ribbon, mas mahalaga ito. Ang parehong 15 µm coating sa 0.18 mm round wire ay nag-iiwan sa copper core ng mga 70% ng seksyon. Ang sensitivity na iyon ay isang dahilan kung bakit ang ultra-fine ribbons na ginagamit sa busbar-less cell designs ay naka-specify na may mahigpit na coating tolerances: ang pag-alis ng ilang micrometre sa coating ang pinakamurang conductive section na makukuha ng kahit sino.
Ang manipis ay hindi rin awtomatikong mas mabuti.
- Masyadong manipis at walang sapat na solder upang punuin ang joint. Bumababa ang pull strength, at mas bumababa pa ito pagkatapos ng storage, dahil ang na-oxidise na coating ay hindi gaanong madaling mabasa.
- Masyadong makapal at ang sobra ay lumalabas bilang solder balls o bridges, nasasayang ang materyal sa bahagi ng seksyon na hindi nagkokondukta, at maaaring maapektuhan ang hitsura at insulation.
- Hindi pantay ang kadalasang pinakamasama sa tatlo. Ang eccentric coating sa round wire, o coating na mas makapal sa isang mukha kaysa sa isa sa flat ribbon, ay gumagawa ng joint na maayos ang pagkakapuno sa isang gilid at kulang sa kabila, at malawak na scatter sa pull strength sa loob ng isang module.
Kaya ang coating specification ay kailangang magsaad ng mean thickness, tolerance at uniformity requirement. Ang storage conditions at shelf life ay bahagi ng parehong usapan, dahil nag-o-oxidise ang coating sa paglipas ng panahon at bumababa ang solderability kasama nito.
Pagbawas ng Gastos: Copper-Clad Aluminium, Mas Manipis na Ribbon, Low-Silver Coatings
Ang presyo ng ribbon ay esensyal na presyo ng tanso dagdag ng processing fee, kaya ang metal ang nangingibabaw na variable. Isang ilustratibong kalkulasyon: ang 182 mm module na may 144 half-cells at labing-anim na 0.26 mm round ribbons ay may dalang humigit-kumulang 0.27 kg ng tanso, mga 0.21 kg nito sa interconnect ribbon at 0.06 kg sa busbar. Sa September 2026 Shanghai spot price na mga CNY 110,000 kada tonelada, iyon ay mga CNY 30 kada module, o humigit-kumulang CNY 0.05 kada watt, bago ang processing. Bawat paggalaw na CNY 10,000 kada tonelada sa presyo ng tanso ay nagbabago sa module ng mga CNY 2.7.
Tatlong ruta ang sumusunod mula sa aritmetikang iyon.
Copper-clad aluminium. Ang aluminium core na may copper cladding ay nagpapanatili ng malaking bahagi ng solderability ng tanso at karamihan ng kalamangan ng aluminyo sa timbang at gastos. Sa 15% tanso ayon sa volume at pantay na resistance, ang tinatayang trade-off ay diameter na mga 21% na mas malaki, timbang na mga 60% ng tanso, at raw material cost na malapit sa 30%.
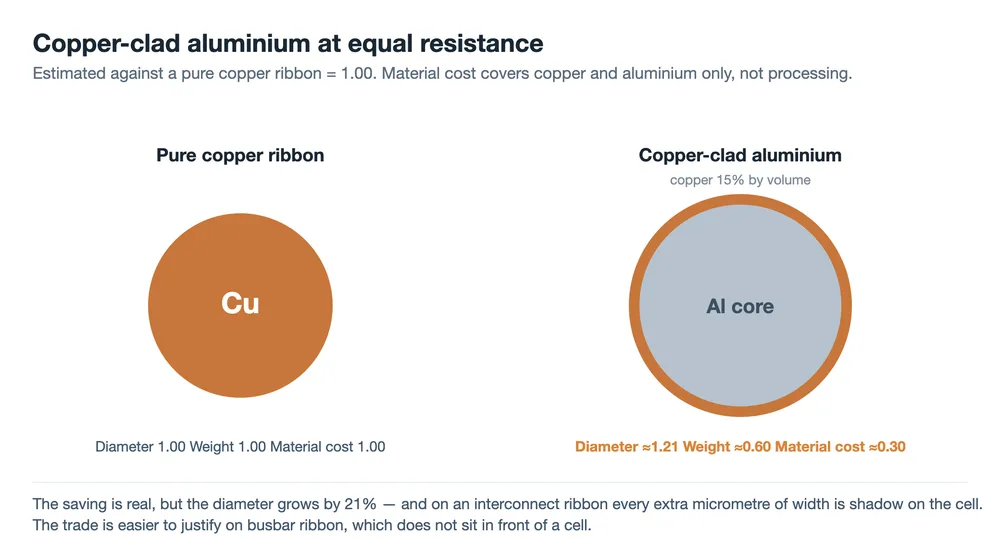
Ang diameter ang problema. Sa interconnect ribbon, ang dagdag na lapad ay nasa harap ng cell at nagbabalot dito, na nagbabalik ng bahagi ng pakinabang. Tatlong karagdagang tanong ang kailangang sagutin bago maging drop-in replacement ang copper-clad aluminium: gaano kalakas at gaano katatag ang copper-aluminium interface, dahil ang thermal cycling na nagpapabitak dito ay nagpapataas ng resistance; ano ang nangyayari sa cut end, kung saan ang aluminium core ay nakalantad sa damp heat at bumubuo ng copper-aluminium galvanic couple; at paano kumikilos ang mas mababang lakas at fatigue resistance ng aluminyo habang lumiliit ang seksyon. Sa ebidensya sa ngayon, ang busbar ribbon ang mas madaling entry point, dahil hindi ito size-critical at wala itong natatakpan. Ang interconnect ribbon ay nangangailangan ng maayos na power, reliability at cost arithmetic.
Mas manipis at mas pinong ribbon. Ang pagbawas ng seksyon ay direktang nagbabawas ng tanso at ito ang parehong direksyon ng paglipat sa mas pinong round wire. Ang limitasyon ay resistance loss, na itinatakda ng gridline design ng cell.
Low-silver o silver-free coatings. Ang pilak ay maliit na bahagi ng coating at tunay na gastos kapag mataas ang presyo ng pilak. Ang pagpapalit ng SnPbAg ng SnPb kung pinapayagan ng reliability requirement ay direktang pagtitipid.
| Direksyon | Tipid | Pangunahing gastos o panganib |
|---|---|---|
| Tanso na may patong na aluminyo | Malaki: ang gastos sa hilaw na materyal ay bumaba sa humigit-kumulang 30% | Tumataas ang diyametro ng 21% at ang kasunod na shading; mga panganib sa interface at corrosion |
| Mas manipis, mas pinong ribbon | Katamtaman: depende sa disenyo ng cell | Mas mataas na resistance loss; limitado ng layout ng gridline |
| Low-silver o walang pilak na patong | Maliit hanggang katamtaman: sumusunod sa presyo ng pilak | Ang lakas ng joint at pagiging maaasahan ay kailangang muling i-verify |
Ang natipid ay binibilang lamang kung nakakaligtas ito sa power loss at sa panganib sa pagiging maaasahan. Sa ribbon, ang gastos sa materyal at performance ng system ay dapat kalkulahin nang magkasama, kaya naman ang parehong substitution ay maaaring malinaw na tama sa isang busbar at malinaw na mali sa isang interconnect wire.
Paano Basahin ang Datasheet ng Ribbon
Sa dalawang-bahaging modelo sa kamay, iba na ang pagbasa ng datasheet. Ang bawat parameter ay sagot sa isang partikular na failure mode.
| Parameter | Ano ang kinokontrol nito | Ano ang itatanong |
|---|---|---|
| Grado ng tanso (TU1, TU2, T2) | Resistivity, at kung gaano kaulit ang annealing step | May certificate of analysis ba bawat lot? |
| Yield strength at elongation | Stress sa cell pagkatapos ng soldering kumpara sa handling sa linya | Aling test method, at ano ang tolerance band? |
| Coating alloy | Temperatura ng soldering at tibay ng joint | May lead o lead-free, at anong reliability data ang sumusuporta dito? |
| Kapal ng patong, bawat gilid | Dami ng solder kumpara sa seksyong hindi nagkokondukta | Mean, tolerance, at paano sinusukat ang uniformity? |
| Surface at straightness | Adhesion ng patong at katumpakan ng placement sa stringer | Anong camber ang tinukoy, at paano iniinspeksyon ang surface? |
| Shelf life at packaging | Solderability pagkatapos ng imbakan | Date code, sealed packaging, mga kondisyon ng imbakan |
Ang huling row na iyon ang pinakamadalas mawala sa isang purchase specification, at ang pinakamalamang na magpaliwanag ng biglaang pagbaba ng pull strength sa isang linya kung saan wala nang ibang nagbago.
FAQ
Ano ang ginagawa ng PV ribbon?
Isang oxygen-free copper core na may manipis na solder coating, karaniwang mga 15 µm bawat gilid sa round wire. Ang patong ay isa sa apat na pamilya: tin-lead, tin-lead-silver, tin-bismuth para sa low-temperature na proseso, o isang lead-free alloy. Karaniwan ang mga grado ng tanso tulad ng TU1 at TU2, at sapat na mababa ang oxygen content para manatiling predictable ang resistivity at annealing behaviour.
Bakit pinapahiran pa ng solder ang tanso?
Dahil ang solderability ang buong trabaho ng patong. Nag-oxidize ang tanso, at kahit malinis na tanso ay hindi ang nagpapabasa sa silver gridlines at bumubuo ng joint. Natutunaw ang patong habang nag-stringing, binabasa ang cell metallization at tumitigas bilang solder joint. Ang hubad na copper ribbon ay magdadala ng kuryente nang maayos ngunit mabibigong kumapit sa cell.
Laging mas kaunting stress sa cell ba ang mas malambot na ribbon?
Para sa cell, oo: mas kaunting stress ang umaabot sa silicon. Para sa linya, hindi. Sa ibaba ng isang tiyak na yield strength, umaabot ang ribbon sa ilalim ng tensyon ng stringer at nawawala ang diameter stability, straightness at positional accuracy, at mas madali itong mag-deform sa laminator. Ang yield strength ay tinutukoy bilang isang window, at mas makitid ang window para sa manipis na cell at fine round wire.
Kailangan ba ang lead-free ribbon?
Hindi sa lahat ng pagkakataon. Matagal nang hindi kasama ng European RoHS ang PV modules sa saklaw nito, at ang end-of-life modules sa Europa ay pangunahing pinoproseso sa pamamagitan ng WEEE. Maraming proyekto ang gumagamit pa rin ng leaded coatings, ngunit dumaraming customer at market ang nagsasaad ng lead-free. Ang kapalit ay soldering temperature na humigit-kumulang 35 hanggang 45 °C na mas mataas kaysa sa leaded eutectic, na nangangahulugang mas maraming thermal load sa cell at mas makitid na process window.
Para saan ginagamit ang copper-clad aluminium ribbon?
Busbar ribbon muna. Ang pagpapalit ng tanso ng copper-clad aluminium conductor ay nagpapataas ng diyametro ng humigit-kumulang 21% sa pantay na resistance, at ang mas malawak na interconnect ribbon ay nagbabalot ng cell. Ang busbar ribbon ay hindi nakalagay sa harap ng cell, kaya nawawala ang objection na iyon. Ang paggamit sa interconnect ay kailangan ding sagutin ang mga tanong tungkol sa interface stability sa thermal cycling at galvanic corrosion kung saan nakalantad ang aluminium core sa pinutol na dulo.
Ano ang dapat suriin sa incoming inspection?
Yield strength at elongation bawat lot, kapal ng patong kasama ang uniformity nito, straightness o camber, kondisyon ng surface, solderability pagkatapos ng storage period na aktwal na ginagamit ng planta, at ang date code sa packaging. Lahat ng ito ay mas mura suriin sa goods-in kaysa matuklasan mamaya sa EL images, kung saan ang parehong depekto ay nailaminate na sa isang module.
Pangwakas na Kaisipan
Nagkokondukta ang tanso, at ang tigas ng tanso ang nagtatakda kung gaano karaming soldering stress ang umaabot sa cell. Ang patong ang nagso-solder, at ang patong ang nagtatakda kung gaano katagal ang joint. Halos lahat ng figure sa isang ribbon specification ay paraan ng pagkontrol sa isa sa dalawang trabahong iyon, at ang pag-alam kung aling trabaho nabibilang ang isang parameter ay nagsasabi sa iyo kung ano ang pinoprotektahan nito. Para sa isang module line, ang praktikal na bersyon ay mas maikli pa: kapag gumalaw ang pull strength, microcrack counts o placement accuracy, ang sagot ay karaniwang nasa materyal kaysa sa machine settings.
Ang mga halaga ng resistivity, density, expansion coefficient at melting point ay karaniwang reference figures at bahagyang nag-iiba sa pagitan ng mga source. Ang mga figure ng copper consumption at gastos ay isang ilustratibong kalkulasyon batay sa 182 mm, 144 half-cell module na may labing-anim na 0.26 mm round ribbons at ang September 2026 Shanghai copper spot price; hindi kasama ang processing cost at magbabago ayon sa market. Ang mga figure ng kapal ng patong ay mga halimbawa. Kumpirmahin ang grade designations at tolerances laban sa GB/T 5231 at sa sariling certificate of analysis ng supplier.
Kaugnay: Ang ginagawa ng PV ribbon: tatlong trabaho, isang trade-off hakbang pabalik mula sa materyal at itinatanong kung ano talaga ang ipinagagawa sa ribbon sa isang module.
Kaugnay: Paano ginagawa ang PV ribbon: pagguhit, annealing at tinning dinadala ang mga tanong tungkol sa tanso at patong nang mas malalim sa pagpili ng materyal.