Mabilis na sagot: Ang linya ng produksyon ng solar panel ay ang nakaayos na hanay ng mga istasyon na nagpapalit ng mga cell tungo sa mga tapos na module — pagputol, tabbing, layup, bussing, lamination, framing, paglalagay ng junction-box, pagsubok — na ibinibigay nang semi-awtomatiko o ganap na awtomatiko at nakaayon sa isang antas ng kapasidad mula 5 MW hanggang 1–2 GW, kung saan ang layout, mga utility at staffing ay sumusunod sa antas na iyon.
Linya ng Produksyon ng Solar Panel: Mga Konfigurasyon mula 5 MW hanggang 1 GW
Bihirang magkaproblema ang mga mamimili dahil sa isang makina. Nagkakaproblema sila sa linya bilang isang proyekto: isang antas ng kapasidad na pinili bago pa may sumuri sa utility room, isang antas ng automation na pinili nang hindi binibilang ang mga operator, isang footprint na iginuhit bago pa may nagtanong kung gaano talaga kahaba ang pila sa laminator.
Ano ang nilalaman ng isang linya ng produksyon ng solar panel
Ang pagkakasunod-sunod ay fixed. Ang nagbabago sa pagitan ng isang 5 MW na workshop at isang gigawatt na planta ay kung gaano karami ang ginagawa sa kamay, gaano karaming buffer ang nasa pagitan ng mga istasyon, at gaano karaming inspeksyon ang awtomatikong tumatakbo.
- Paghahanda ng cell — pagso-sort, pagkatapos ay laser cutting o scribing para sa half-cell, shingled o back-contact na trabaho.
- Tabbing at stringing — ribbon soldering o adhesive bonding tungo sa mga string na may paulit-ulit na joints.
- Layup — mga string papunta sa salamin kasama ang encapsulant at backsheet o rear glass, sa ayos ng circuit.
- Bussing at isolation — pag-uugnay ng mga dulo ng string tungo sa circuit ng module at pag-insulate ng mga joints.
- Inspeksyon bago ang lamination — visual at EL check habang ang mga depekto ay naaayos pa.
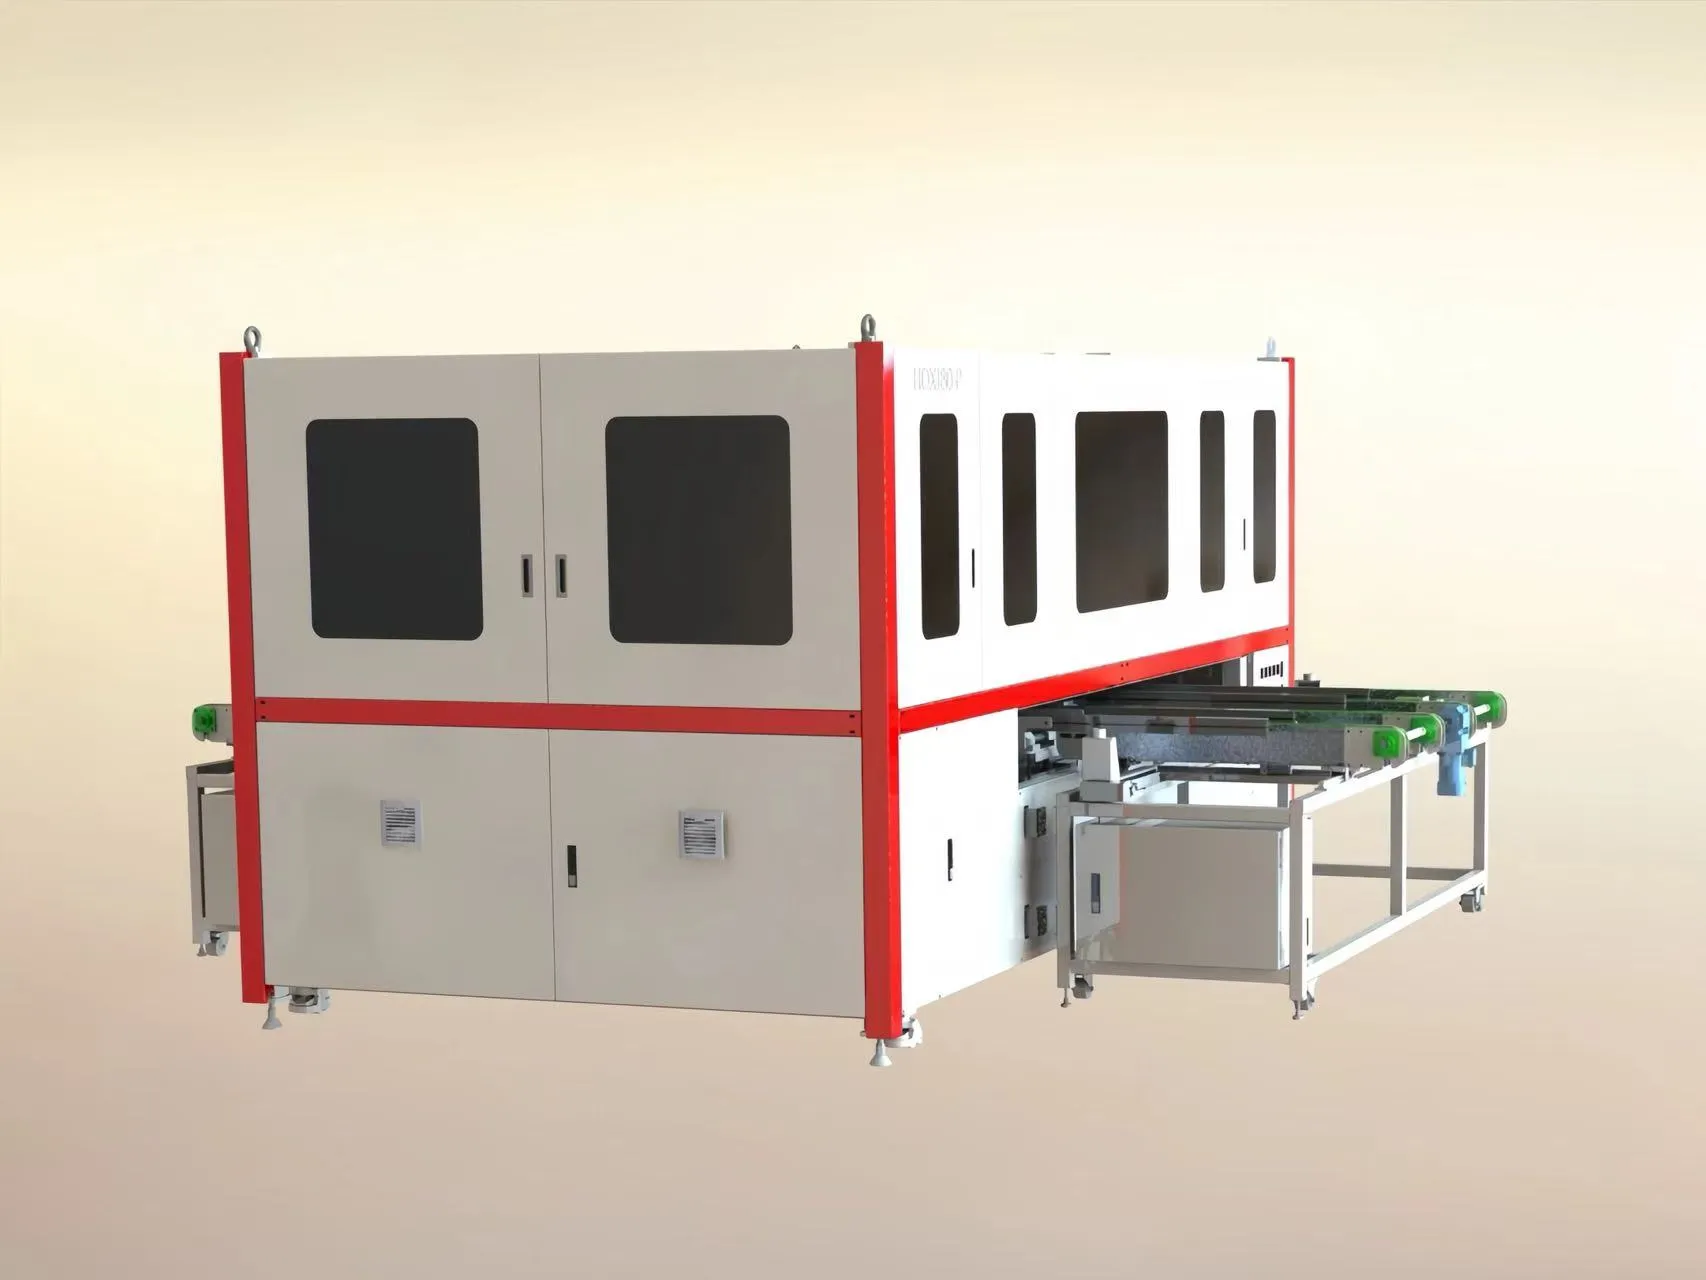
- Lamination — init, vacuum at pressure na nagpapatigas sa encapsulant at naglalabas ng hangin.
- Framing at junction box — trimming, frame adhesive, box soldering o glue filling, curing.
- Final testing — EL imaging, IV sa ilalim ng sun simulator, hipot tests, sorting, packing.
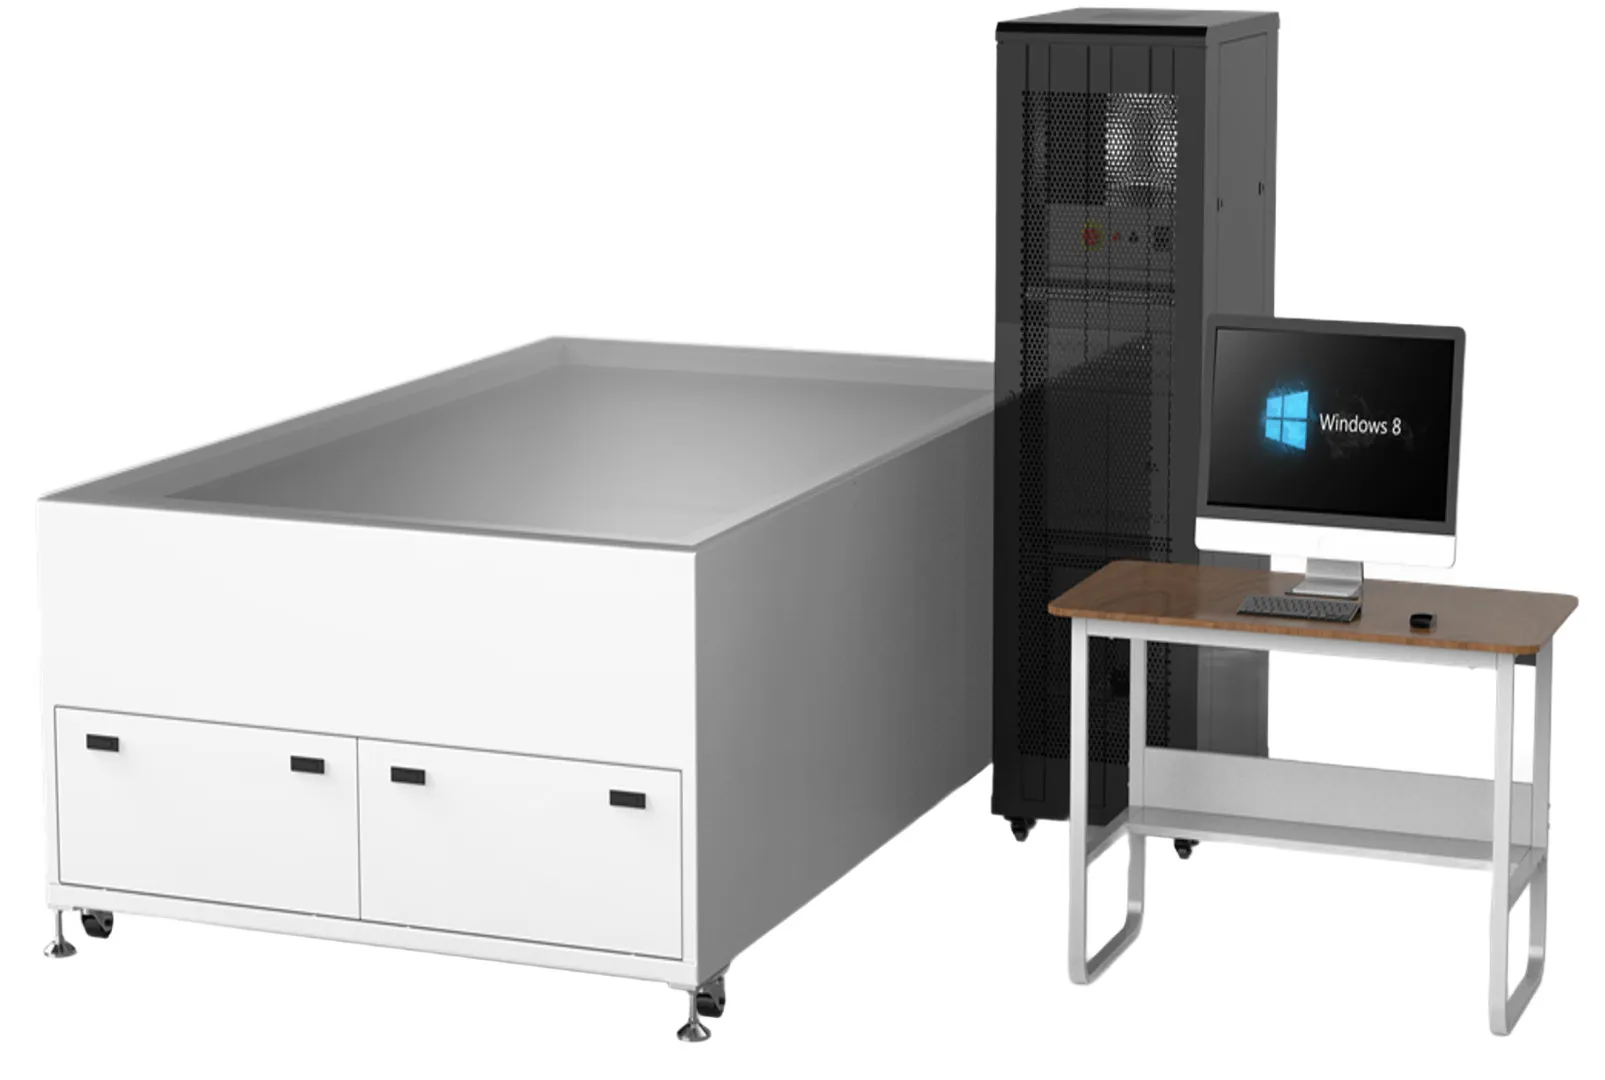
Dalawang istasyon ang nagtatakda ng ritmo sa downstream: isang tabber-stringer tulad ng AM050FH para sa MBB half-cell strings, at IV measurement sa isang AAA-class simulator tulad ng OTMT. Ang lahat ng iba ay tinutukoy ayon sa function at ayon sa interface nito sa mga katabi.
Semi-awtomatiko kumpara sa ganap na awtomatiko
Ang pagkakaiba ay hindi "mga makina kumpara sa walang makina". Ang isang semi-awtomatikong linya ng produksyon ng solar panel ay gumagamit ng parehong process equipment; ang mga operator ang naglilipat ng mga module sa pagitan ng mga istasyon at mas marami silang visual na paghuhusga. Ang isang ganap na awtomatikong linya ay nagdadagdag ng transfer, buffering, awtomatikong paglo-load sa laminator at traceability, kaya hindi na kailanman binubuhat ng kamay ang mga module.
Ang manual transfer ay kumakain ng headcount at nagdudulot ng handling damage na hindi ganap na nahuhuli ng anumang test. Ang consistency ang tunay na argumento habang lumalaki ang kapasidad: ang manual layup ay maayos sa kakaunting module kada shift at nagiging pangunahing pinagmumulan ng misalignment sa daan-daan. Ang fault recovery ay kabaligtaran — ang nakikitang jam ay nililinis ng operator, ang awtomatikong linya ay nangangailangan ng nakasulat na procedure.
Paano nagbabago ang konfigurasyon mula 5 MW hanggang 1 GW
Mga antas na ginagawa ng Ooitech: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW at 1–2 GW. Ipinapakita ng talahanayan kung paano nagbabago ang katangian ng linya; gumagabay ito sa desisyon kaysa tumutukoy nito.
| Tier | Katangian | Ano ang nagtutulak sa disenyo |
|---|
| 5 MW | Semi-awtomatiko, compact | Pinakamaliit na capital outlay; manual transfer. |
| 10 MW | Semi-awtomatiko, may ilang automation | Kung saan nililimitahan ng manual na trabaho ang kalidad. |
| 20 MW | Semi-awtomatiko, mas maraming istasyon | Buffer at daloy na mas mataas sa bilis ng makina. |
| 30 MW | Hybrid | Ang paglo-load sa laminator ang bottleneck. |
| 60 MW | Karamihan ay awtomatiko | In-line inspection at traceability. |
| 120 MW | Ganap na awtomatikong turnkey | Transfer, buffering, data na integrado. |
| 150 MW | Ganap na awtomatiko, multi-format | Oras ng changeover at line balance. |
| 300 MW | Ganap na awtomatiko, parallel flow | Redundancy at access para sa maintenance. |
| 600 MW | Plant-scale | Mga utility, logistics, MES. |
| 1–2 GW | Multi-line na planta | Pinagsasaluhang utilities at quality system. |
Dalawang tuntunin ang nananatili sa bawat antas. Ang kapasidad ay itinatakda ng pinakamabagal na istasyon sa chain, hindi ng pinakamabilis na makina sa quotation. At ang semi-awtomatiko tungo sa awtomatiko ay isang hakbang sa pagiging kumplikado ng proyekto bago pa maging hakbang sa bilang ng istasyon. Ang mga first-time buyer ay madalas magsimula sa 5 MW semi-automatic na linya habang dinidisenyo ang gusali upang ang susunod na awtomatikong konfigurasyon ay kasya sa parehong footprint.
Lohika ng layout at espasyo sa sahig
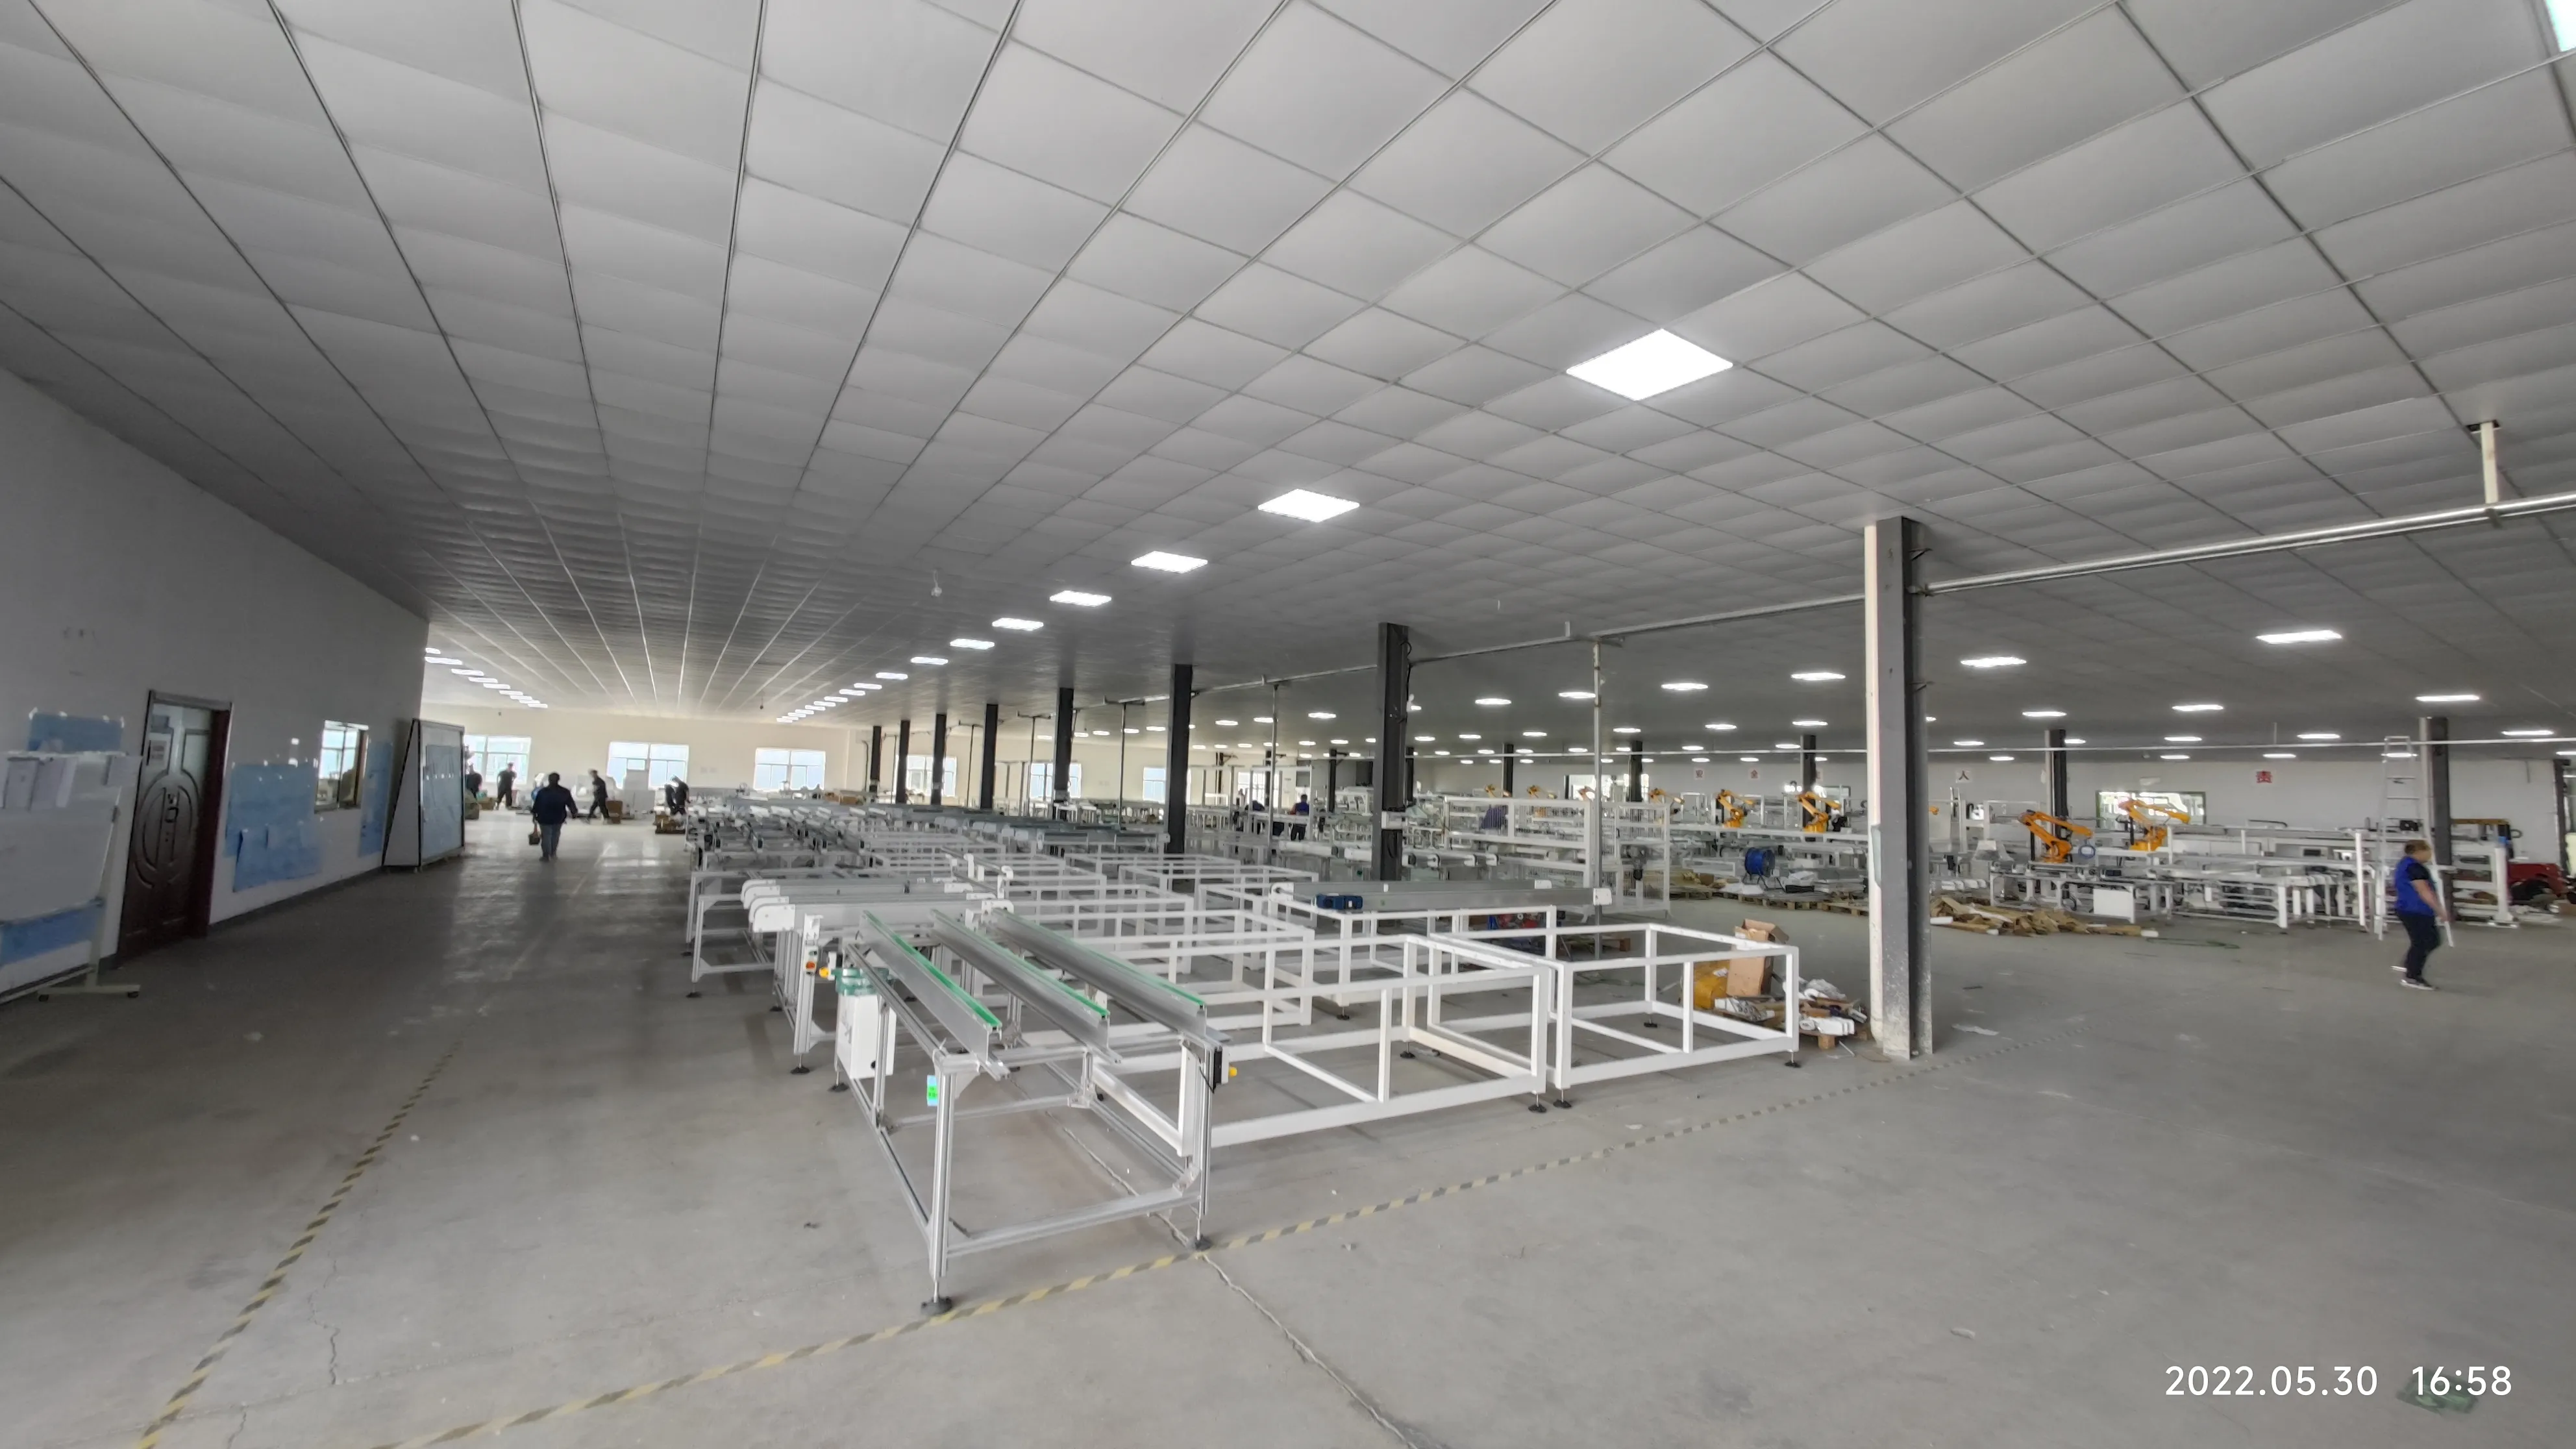
Ang layout ay sumusunod sa materyal, hindi sa drawing sheet. Ang linya ay dumadaloy sa isang direksyon mula sa paglo-load ng salamin hanggang sa packing, at bawat handover ay nagtataas ng parehong mga tanong: saan naghihintay ang mga module, sino ang naglilipat sa kanila, paano lumalabas ang isang reject sa daloy nang hindi ito hinaharangan. Straight line, U-shape na nagbabalik ng mga tapos na module sa glass aisle, o dalawang aisle na magkadikit ang layup at lamination.
Ang espasyo sa sahig ay nauubos ng buffer, hindi ng mga makina. Sa pagitan ng layup at ng laminator dapat may sapat na pila upang mapanatili itong may suplay sa panahon ng pagtigil; sa pagitan ng laminator at framing dapat may espasyo para sa paglamig. Ang mga maintenance aisle, clearance ng cabinet at ruta na sapat ang lapad upang maalis ang isang laminator ay magastos i-retrofit.
Mga utility: kuryente, hangin, tubig, kapaligiran
Ang mga utility ang bahagi ng isang linya ng produksyon ng solar panel na huling pinipirmahan at unang sinisisi. Ang connected load ay pinangungunahan ng mga laminator, ng sun simulator at ng chilling plant, at ang distribution ay dapat sukatin para sa sabay-sabay na operasyon, hindi sa nominal na suma. Ang compressed air ay hinihigop sa maraming maliliit na punto — cylinders, grippers, glue dispensing, fixtures — kaya ang stable na pressure ang mas mahalaga kaysa sa kabuuang volume.
Ang chilled water ay kailangan ng laminator at ng ilang laser at test equipment; dapat isaad ng specification ang temperatura at flow na inaasahan ng makina, na may margin para sa tag-init. Ang lamination at adhesive curing ay nangangailangan din ng malinis at kontroladong silid — ang workshop na komportable para sa mga tao ay hindi awtomatikong angkop para sa encapsulation.
Staffing kada shift ayon sa antas ng automation
Ang headcount ay binabasa mula sa layout, hindi hinuhulaan mula sa brochure. Sa isang semi-awtomatikong linya ang mga tao ay nakakalat sa buong proseso — bawat manual na handover ay isang tao, na nakapokus sa layup, bussing at inspeksyon. Sa isang ganap na awtomatikong linya ang parehong output ay nangangailangan ng staff sa paglo-load ng salamin, quality gates, packing at maintenance.
Sa yugto ng quotation ang tanong ay ang organisasyong inaasahan ng vendor: ilang tao bawat shift, mga kasanayan, kung isang tao o dalawa ang kailangan sa changeover, sino ang nag-aayos ng fault sa alas-tres ng madaling araw. Nagbibigay ang Ooitech ng turnkey kasama ang pagsasanay, kaya ang staffing plan at training plan ay dapat dumating bilang isang dokumento.
Pagkakasunod-sunod ng commissioning at pagsasanay
Ang commissioning ay mula sa pag-verify ng utilities at single-station dry runs, sa pamamagitan ng section integration, hanggang sa full-line run sa totoong materyal bago ang handover. Ang pagsasanay ay sabay na tumatakbo, hindi pagkatapos: natututo ang mga operator ng isang istasyon habang ito ay inaayos, natututo ang maintenance staff ng mga drawing sa makina na kanilang aayusin.
Dalawang dokumento ang gumagawa o sumisira sa yugtong ito — ang pre-installation checklist na inilabas bago ang shipment, na nagsasaad kung ano ang dapat matapos sa gusali bago dumating ang mga crate, at ang handover protocol, na nagsasaad kung ano ang ipinapakita, sa anong materyal, at sino ang pipirma.
Paano magsulat ng RFQ para sa isang solar panel production line
Ang isang mahusay na RFQ ay naglalarawan ng pabrika, hindi isang listahan ng mga pangalan ng makina. Sabihin muna ang produkto: laki at format ng module, uri at configuration ng cell, salamin, frame o frameless, uri ng junction-box, at ang halo kung higit sa isa ang tumatakbo. Pagkatapos ang komersyal na balangkas: target tier, shifts bawat araw, planong pagpapalawak, at kung bago o conversion ang site.
- Mga katotohanan ng site — lawak ng sahig, taas ng kisame, floor loading, kuryente, hangin, tubig, drainage.
- Mga hangganan ng saklaw — kung saan tumitigil ang vendor at kung saan ka nagsisimula.
- Inaasahang automation bawat seksyon, hindi isang pangkalahatang label.
- Mga interface — traceability, data collection, MES o ERP.
- Mga deliverable — layouts, utility schedule, manuals, listahan ng spare parts, pagsasanay, acceptance criteria.
- Mga tuntunin ng serbisyo — ruta ng pagtugon, lead time ng spare part, remote support, saklaw ng warranty.
Ang pagiging maihahambing ang punto: dalawang quotation para sa parehong "automatic solar panel production line" ay bihirang sumasaklaw sa parehong saklaw, at ang section-by-section na tugon ang paraan para malaman ito. Ang disiplina ay pareho kapag inihahambing ang isang 120 MW automatic line sa isang 600 MW turnkey configuration.
Mga karaniwang pagkakamali sa specification
- Kapasidad na walang produkto. Walang kahulugan ang isang tier hanggang sa matukoy ang format ng module.
- Ang pinakamabilis na makina, hindi isang balanseng linya. Lumilipat lang ang bottleneck.
- Inspeksyon sa labas ng saklaw. Ang EL at IV testing ay process equipment, hindi dagdag.
- Pag-alis ng pagsasanay sa negosasyon. Ang mga operator na walang pagsasanay ay gumagawa ng scrap mula sa unang araw.
Mas mahalaga ang pagkakasunod-sunod kaysa sa anumang iisang specification; ang proseso ay nakamapa sa ang sampung-hakbang na proseso ng pagmamanupaktura at sa paano gumagana ang isang linya mula sa mga cell hanggang sa mga module.
FAQ
Gaano katagal ang pagtatayo at commissioning ng isang linya?
Depende ito sa capacity tier, antas ng automation at kung gaano kabilis maging handa ang gusali. Ang isang compact na semi-automatic na linya ay maikling proyekto; ang isang ganap na automatic na multi-section na linya ay nangangailangan ng mas mahabang build, installation at integration. Humingi ng section-by-section na iskedyul upang ang mga gawain sa site ay tumakbo nang sabay.
Maaari bang i-upgrade sa automatic ang isang semi-automatic na linya mamaya?
Oo, kung ang layout at utilities ay pinlano para dito. Ang karaniwang landas ay nagdadagdag ng transfer at buffering sa pagitan ng mga seksyon, pagkatapos ay automatic laminator loading, pinapanatili ang parehong core equipment. Ang mga hadlang ay espasyo sa sahig, reserbang kapasidad ng kuryente, at margin ng hangin at paglamig.
Ano ang tumutukoy sa presyo ng isang solar panel production line?
Capacity tier, antas ng automation bawat seksyon, bilang ng istasyon, ang mga format na hinahawakan, at ang hangganan ng saklaw — kung kasama ang loading, handling, inspection at packing. Ang utility plant at building works ay hiwalay na budget lines. Ang mga quotation ay maihahambing lamang kapag pinipilit ng RFQ ang section-by-section na tugon; istruktura ng gastos ayon sa kapasidad ay nagpapakita kung paano binabasa ang mga sheet na iyon.
Kailangan bang bilhin ang buong linya nang sabay?
Hindi kinakailangan, ngunit mahalaga ang pagkakasunod-sunod. Ang mga istasyong nagtatakda ng kalidad — stringing, lamination, testing — ang pinakamahirap palitan; ang handling at packing ay maaaring magsimula nang manwal. Bilhin ang proseso bago ang transport, panatilihing kumpleto ang layout mula sa unang araw, at i-phase ang automation sa isang linyang itinayo upang tumanggap nito.
Ang isang solar panel production line ay isang pangmatagalang asset, at ang proposal na pipirmahan mo ang magpapasya kung paano ito kikilos sa loob ng mga taon. Ipadala ang iyong product specification, target tier at site data sa pamamagitan ng form ng kahilingan sa quotation at humingi ng section-by-section na saklaw; ang station-level machine overview ang natural na susunod na babasahin.