Ang Bottleneck sa Fine-Line Screen Printing
Talaan ng Nilalaman
Mabilis na sagot: Ang fine-line screen printing ay nasa permanenteng kalagayan ng paghabol sa sarili nitong spesipikasyon: ang papel na naglalarawan kung ano ang kaya ng proseso ay luma na bago pa ito mailathala, dahil ang mga lapad ng daliri sa produksyon ay patuloy na lumiliit. Ang dahilan ay aritmetika. Ang mas makitid na daliri ay humaharang ng mas kaunting liwanag at nagpapataas ng kasalukuyang nalilikha ng cell, ngunit mayroon din itong mas mataas na resistensya at mas maliit na contact area, kaya ang pormulasyon ng paste, ang screen mesh at ang mga parameter ng pag-print ay kailangang sumulong nang sabay. Ang mga dimensyong kasangkot ay mula sa humigit-kumulang 13 µm pababa sa 9 µm hanggang 6 µm, na may mga nakakamit na lapad na iniuulat sa 16 µm hanggang 24 µm na banda depende sa istruktura. Ang bawat pagbawas ay isang maliit na pakinabang na nagmamaterialisa lamang kung ang yield ay nananatili, kaya ang fine-line printing ay isang problema sa yield kasing dami ng problema sa disenyo.
PV Module Manufacturing · ni Jerry, Ooitech
Isang papel ang katatanggap lamang, ngunit ang datos ay luma na. Alam ng sinumang nagtatrabaho sa R&D ang awkward na sitwasyong ito.
Ang papel ng Fraunhofer ISE, "Progress in Fine-Line Front-Side Printing for TOPCon Solar Cells," ay isang tipikal na halimbawa. Ang pinaka-agresibong disenyo nito ay gumamit ng knotless screen na may 13 µm na opening. Ang anumang mas pino ay naging hindi matatag sa mga eksperimento. Ayon sa publikong available na impormasyon ng industriya, ang mga nangungunang tagagawa ng cell ay naipush na ang knotless screen openings sa 6 µm pagsapit ng 2026—wala pang kalahati ng sukat na iniulat sa papel.
Ang maliwanag na obsolescence na iyon ay eksaktong dahilan kung bakit sulit basahin ang papel. Na-map nito ang praktikal na hangganan ng kakayahan ng screen printing noong 2024–2025. Ang mga tagagawa na kalaunan ay lumampas sa hangganang ito ay gumagamit pa rin ng parehong balangkas ng trade-off na inilarawan sa pag-aaral.
Nag-eexpire ang mga numero. Hindi ang mga pamamaraan. Tinitingnan ng artikulong ito ang dalawang bagay: kung ano ang natukoy ng papel noong panahong iyon, at kung paano itinulak ng mass production ang sinasabing limitasyong iyon.
1. Ano ang Nangyari sa Papel
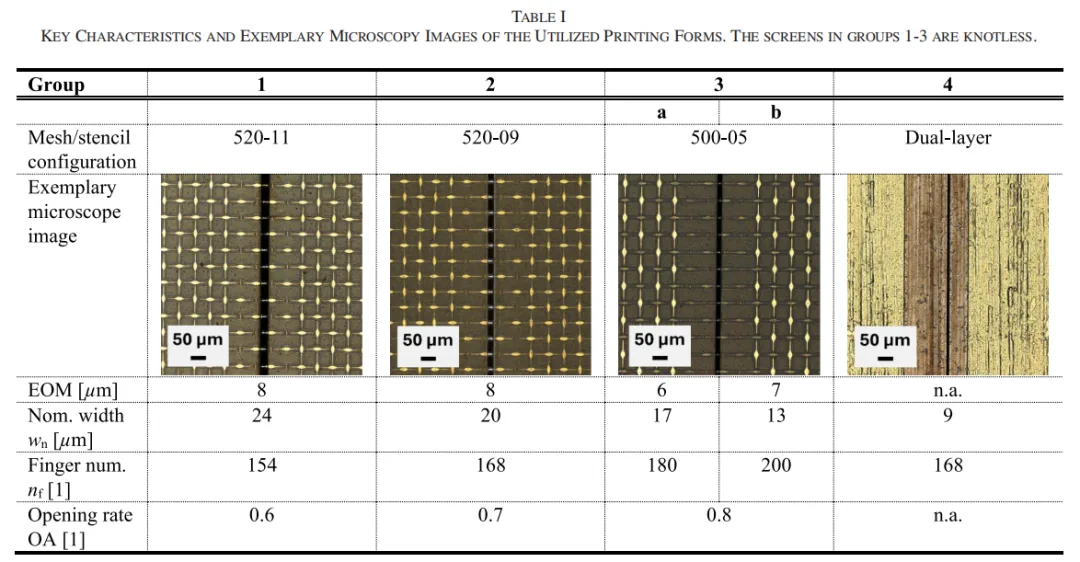
Ang disenyo ng eksperimento ay diretso. Gumamit ang mga mananaliksik ng M10-format n-type TOPCon solar cells at hinati ang front-side printing process sa ilang single-variable comparison groups. Kabilang dito ang tatlong knotless screens na may nominal openings na 24, 20, 17 at 13 µm, kasama ang isang 9 µm double-layer metal foil stencil. Ang rear-side process ay nanatiling hindi nagbabago. Tanging ang front-side printing method ang ibinago.
Gumamit din ang pag-aaral ng kumpletong characterization chain:
Wet paste weighing para kalkulahin ang silver consumption
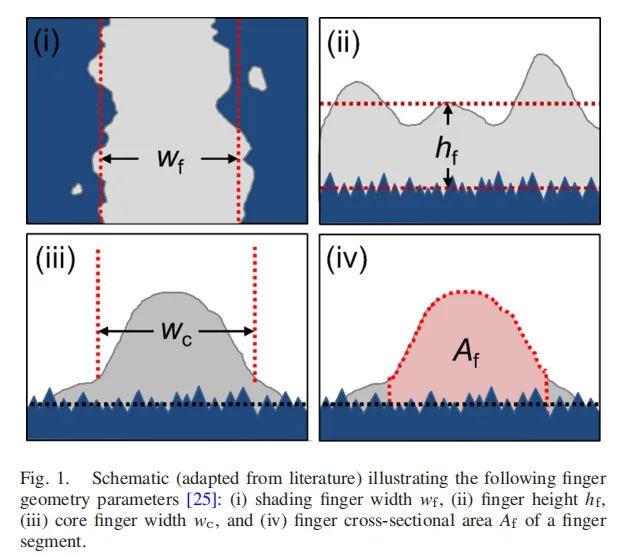
Scanning electron microscopy at confocal microscopy para sukatin ang finger width, height, cross-sectional area at non-uniformity κ
Transfer length method measurements para sa contact resistance
I-V testing sa mga nakumpletong M10 solar cells
Ang sequence na ito ay nananatiling isang standard na paraan upang suriin ang isang bagong screen, stencil o metallization paste.
Ang mga resulta ay maaaring hatiin sa tatlong antas:
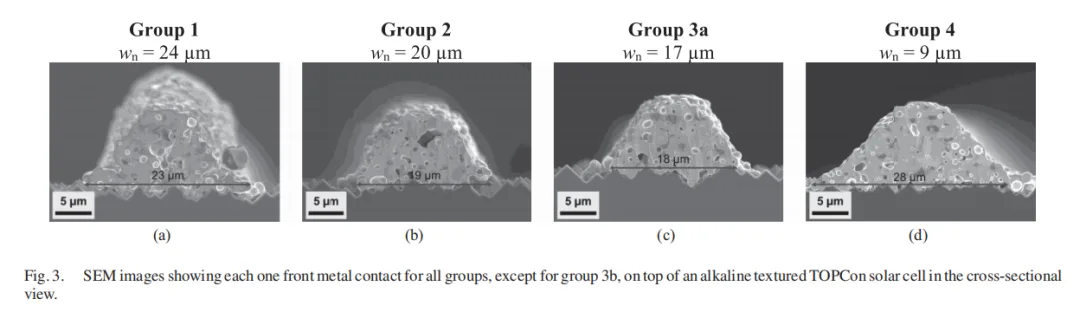
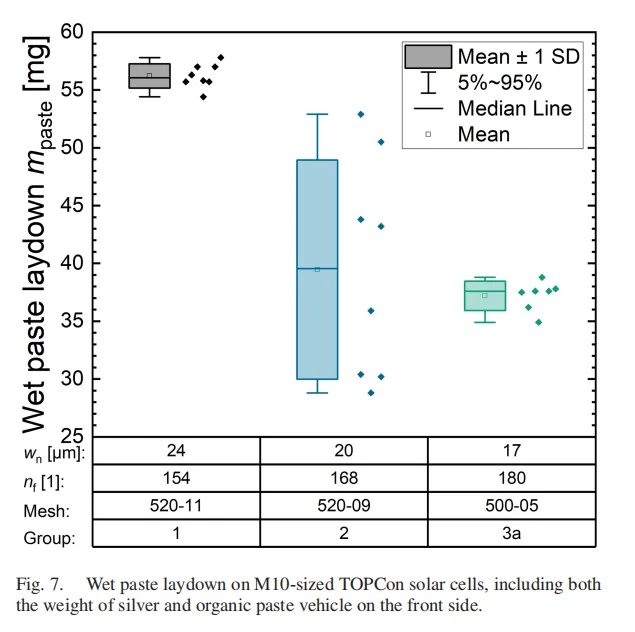
Ang 17 µm opening ang pinakamahusay na operating range. Gumawa ito ng printed finger width na 16 µm. Kung ikukumpara sa 24 µm reference group, naghatid ito ng 0.9% relative efficiency gain at binawasan ang front-side paste consumption ng 30%.
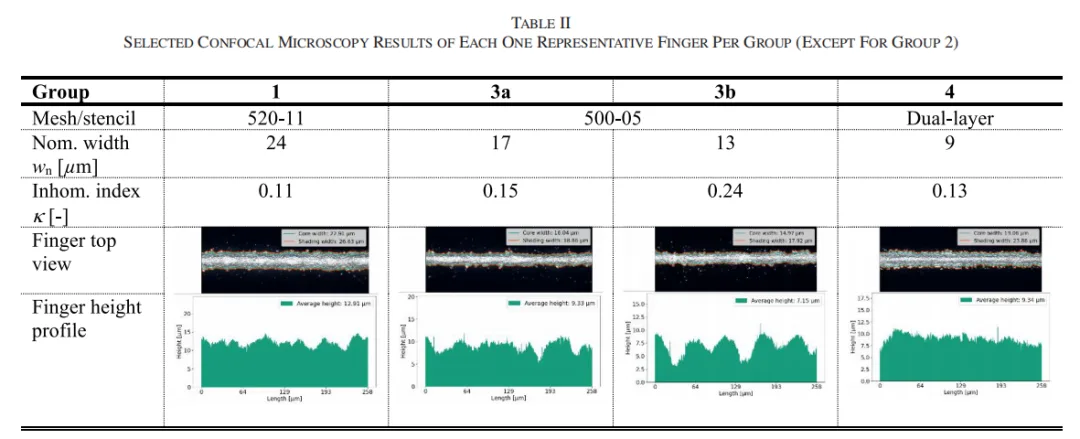
Ang 13 µm opening ay tumama sa pader. Ang finger non-uniformity κ ay tumalon mula 0.15 patungong 0.24, habang ang mga interrupted finger at iba pang depekto ay tumaas. Ang grupong ito ay hindi nagpatuloy sa cell-level evaluation.
Ang 9 µm stencil ay naging negatibong halimbawa. Ang isang screen-printing paste ay pinilit sa stencil sa kabila ng viscosity mismatch. Ang resultang printed finger ay 19 µm ang lapad—mas malawak kaysa sa finger na ginawa ng 13 µm screen-opening group.
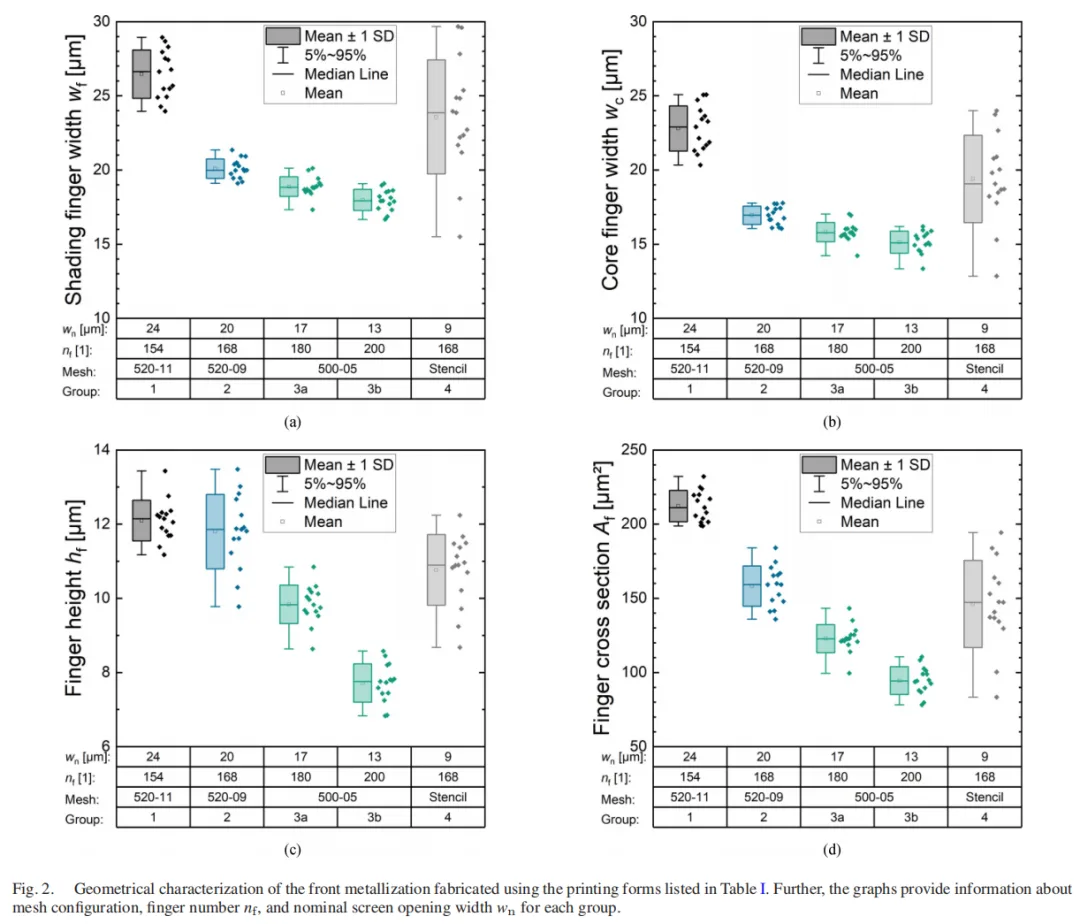
Ang implikasyon ay malinaw. Para sa knotless screen printing, ang praktikal na fine-line range ay humigit-kumulang 15–17 µm opening. Sa ibaba ng puntong iyon, ang kalidad ng pag-print ay unang bumagsak.
Ang agwat ng panahon sa pagitan ng papel at ng 2026 production: apat na paghahambing
1. Ang limitasyon sa pag-print
Sa papel, ang 13 µm opening ay hindi na matatag. Ang non-uniformity κ ay tumaas sa 0.24, dumami ang mga depekto at ang grupo ay hindi umabot sa cell evaluation. Ayon sa publikong available na impormasyon ng industriya, ang mga nangungunang production line ay lumipat na sa 6 µm knotless screen openings pagsapit ng 2026.
Ang hangganan ng kakayahan na iginuhit ng papel ay naitulak nang mas malayo. Ang tinaguriang limitasyon ay hindi isang permanenteng pader. Ito ay ang balance point sa pagitan ng paste, screen at printing equipment na available noong panahong iyon.
2. Ang motibasyon na makatipid ng paste
Ang pinakamahusay na grupo sa papel—isang 17 µm opening at 16 µm printed finger—ay nakamit ang 0.9% relative efficiency improvement habang binabawasan ang front-side paste consumption ng 30%.
Pagsapit ng 2026, ang silver consumption ay naging pinakamalaking non-silicon cost item sa maraming cell production cost structures. Ang paste saving ay hindi na pangalawang optimization target. Ito ay naging usapin ng production competitiveness at, sa ilang kaso, survival. Ang metodolohiya ng papel ay lumipat mula sa efficiency tool tungo sa cost-control tool.
3. Ang stencil route
Ang 9 µm metal foil stencil ng papel ay nabigo dahil ang paste viscosity ay hindi tumugma sa printing method. Gumawa ito ng 19 µm-wide finger.
Pagsapit ng 2026, ang steel plate printing na nakabatay sa full-opening metal stencil ay pumasok sa mass production. Ang isang nabigong ruta sa papel ay kalaunan ay naging mahalagang direksyon sa industriya. Ang aral ay direkta: ang pagbabago ng printing method ay nangangailangan din ng pagbabago ng paste.
4. Ang halaga ng efficiency gain
Iniulat ng papel ang 0.9% relative efficiency gain. Pagsapit ng 2026, ang cell efficiencies ay pumasok sa 26%+ range, na may mga iniulat na resulta sa pagitan ng 26.09% at 26.66% sa mga halimbawang tinalakay dito.
Ang marginal na halaga ng pagbawas ng shading ay umiiral pa rin, ngunit ang pangunahing commercial driver ay lumipat mula sa efficiency improvement tungo sa silver reduction.
2. Mula 13 µm hanggang 6 µm: Paano Nabasag ang Limitasyon
Ang 13 µm ba talaga ang pisikal na limitasyon ng screen printing?
Hindi. Ang papel mismo ay nag-iwan ng ilang palatandaan.
Sa tatlong screen designs, ang wire diameter ay bumaba mula 11 µm patungong 9 µm at pagkatapos ay 5 µm. Ang open-area ratio ay tumaas mula 0.6 patungong 0.7 at pagkatapos ay 0.8. Isang 0° mesh orientation ang ipinakilala rin.
Sa madaling salita, ang resulta na 13 µm ay hindi nangangahulugan na ang mga screen ay hindi na maaaring gawing mas pinong pa. Nangangahulugan ito na ang kombinasyon ng paste, screen at kagamitan na magagamit noong panahong iyon ay hindi maaaring manatiling matatag sa puntong iyon.
Aling bahagi ng tatsulok na ito ang tunay na bottleneck?
Ang screen mismo ay maaaring bahagyang maibukod. Ang pag-aaral ay kumakatawan sa advanced na knotless screen technology para sa panahon nito. Ang diameter ng wire, open-area ratio at screen angle ay naipit na nang husto. Ang 13 µm group ay hindi nabigo dahil ang supplier ng screen ay walang ginawang pagsisikap. Ang screen ay pinipigilan ng paste.
Ang kagamitan sa pag-print ay nakabatay rin sa isang pangkalahatang pang-industriyang plataporma. Ang mga katulad na printer ay magagamit sa parehong mga laboratoryo at nangungunang mga linya ng produksyon. Iyon ay nag-iiwan sa paste bilang ang pangunahing variable.
Ang fine-line printing ay isang three-way tug-of-war. Bawat 1 µm na pagbaba sa lapad ng finger ay nagpapababa ng optical shading, ngunit binabawasan din nito ang cross-sectional area ng finger. Ang series resistance ay maaaring tumaas, habang ang panganib ng mga depekto sa pag-print at pagkawala ng yield ay tumataas. Ang resulta ay nakasalalay sa kung ang paste, screen at proseso ay maaaring sumulong nang magkasama.
Sa pagitan ng 2024 at 2026, ang lahat ng tatlong panig ay sumulong.
Paste: mula sa isang general-purpose compound tungo sa isang patterning material
Ang mga laki ng silver particle ay patuloy na bumaba, habang ang mga dedikadong fine-line paste ay naging isang hiwalay na kategorya ng produkto. Ang pagbuo ng TOPCon front-side fine-finger paste ay gumalaw sa tatlong direksyon: pag-print ng mas makitid na mga finger, pagpapanatili ng magandang firing behavior at pag-iwas sa pagtaas ng electrical resistance.
Sa isang 6 µm na screen opening, ang mga particle na bahagyang masyadong malaki ay maaaring makabara sa screen. Ang pagpapanatili ng pare-parehong finger profile ay nagiging mas mahirap.
Ang fine-finger non-uniformity κ ay, sa kaibuturan nito, isang repleksyon ng paste rheology sa ilalim ng napakakitid na mga opening. Kung ang paste ay hindi maaaring maglipat nang pare-pareho sa pamamagitan ng isang 6 µm na opening, ang resulta ay screen clogging, mga putol na finger at isang matalim na pagtaas sa κ. Ang 13 µm group sa papel ay tila nabigo dahil sa kalidad ng pag-print. Sa mas malalim na antas, ang paste ay umabot na sa limitasyon ng paglipat nito sa ilalim ng opening na iyon.
Ang malapit na ugnayan sa pagitan ng paste formulation at paraan ng pag-print ay paulit-ulit na naipakita sa nakalipas na dalawang taon.
Screen: ang mga knotless structure at 0° orientation ay naging pamantayan
Ang 500-05 screen ng papel—na may 5 µm na diameter ng wire, 0.8 open-area ratio at 0° orientation—ay isa nang agresibong disenyo noong panahong iyon.
Ang mga nangungunang production screen ay kalaunan ay gumalaw ng isa pang henerasyon sa parehong direksyon. Ang mga diameter ng wire ay naging mas pino, ang mga open-area ratio ay tumaas at ang kontrol ng tension ay bumuti. Ang matatag na produksyon na may 6 µm na opening ay nangangailangan muna ng napakataas na katumpakan ng paggawa sa screen mismo.
Proseso: Kinontrol ng LECO ang fine-finger contact resistance
Ito ang panig na madalas na hindi pinapansin.
Habang ang mga finger ay nagiging mas makitid, bumababa ang contact area. Ang contact resistance ay karaniwang tataas nang matalim. Ang LECO, o laser-enhanced contact optimization, ay naging malawak na nauugnay sa fine-line TOPCon production dahil maaari nitong bawasan ang electrical loss na ito.
Ang mga ulat ng industriya ay nagpapahiwatig na ang LECO ay pinagtibay na sa malaking bahagi ng TOPCon capacity. Ito ay lumipat mula sa isang opsyonal na pagpapahusay ng efficiency tungo sa isang praktikal na enabling process para sa fine-finger production. Kung walang LECO o katumbas na paraan ng contact-optimization, ang matagumpay na pag-print sa pamamagitan ng isang 6 µm na opening ay hindi nangangahulugan na ang proseso ay handa na para sa matatag na mass production.
Sa sandaling ang paste, screen at proseso ay sumulong, ang balance point ay lumipat mula sa paligid ng 15 µm tungo sa 6–8 µm na hanay. Ang limitasyon ay hindi sinira ng isang dramatikong imbensyon. Tatlong puwersa ang tumulak dito nang sabay.
3. Ang Metodolohiyang Iniwan ng Papel
Kung mayroon lamang isang bagay na dapat makuha mula sa papel na ito, ito ay dapat ang balangkas sa halip na ang mga numero.
Una: ang three-way trade-off
Bawat fine-line printing solution ay isang balanse sa pagitan ng optical shading, electrical resistance at kalidad ng pag-print. Ang balangkas na ito ay nananatiling wasto kahit na ang mga laki ng feature ay nagiging mas maliit. Ang parehong lohika ay maaaring gamitin upang suriin ang steel plate printing, electroformed screens at iba pang mga ruta ng metallization.
Ikalawa: ang characterization chain
Timbangin ang paste, siyasatin ang geometry, sukatin ang contact resistance at pagkatapos ay subukan ang nakumpletong cell. Kapag ang apat na hakbang na ito ay nakumpleto, ang halaga ng isang bagong screen o paste ay maaaring masukat.
Bakit ang 13 µm group ay hindi nagpatuloy sa cell evaluation? Dahil ang geometric characterization ay nagsiwalat na ng problema sa pamamagitan ng matalim na pagtaas sa κ. Ang pagkakasunod-sunod—suriin muna ang morphology, sukatin ang electrical performance pangalawa at suriin ang cell sa huli—ay tumutulong na maiwasan ang isang efficiency number na magtago ng mahina o hindi matatag na proseso.
Ikatlo: ang paste at paraan ng pag-print ay dapat magbago nang magkasama
Ang 9 µm stencil ay nabigo dahil ang isang screen-printing paste ay pinilit sa isang stencil process. Ang mga pabrika na nagpapakilala ng steel plate printing ngayon ay karaniwang nag-aayos o muling bumubuo ng kanilang mga paste formulation. Ang papel ay minarkahan na ang bitag na ito sa pamamagitan ng isang hindi matagumpay na experimental group.
Ikaapat: ang bilang ng finger ay dapat kalkulahin, hindi hulaan
Ginamit ng papel ang pre-measured resistance data upang kalkulahin ang pinakamainam na bilang ng fine finger, kasunod ng uri ng lohika na ginagamit ng mga tool tulad ng Gridmaster at Pitchmaster.
Ang paglipat mula sa experience-based grid design tungo sa calculated grid design ay lalong mahalaga sa fine-line era. Ang pagpapakitid ng mga finger nang hindi muling kinakalkula ang pitch, bilang ng finger at resistance ay maaaring ilipat lamang ang mga pagkalugi mula sa shading tungo sa series resistance.
4. Ang Bagong Larangan ng Labanan na Hindi Sakop ng Papel
Ang papel ay tumigil sa screen printing at metal foil stencils. Sa 2026, gayunpaman, ang fine-line na larangan ng labanan ay hindi na limitado sa conventional screen printing. Ang screen tension at mga limitasyon sa istruktura ay ginagawang lalong mahirap ang matatag na mass production sa ilalim ng 10 µm, kaya ang industriya ay nag-explore ng ilang alternatibo.
Steel plate printing: Ang isang full-opening metal stencil ay maaaring makagawa ng 14–15 µm na mga finger. Sa halimbawang tinalakay dito, ang aspect ratio ay tumaas mula 45% tungo sa 59%, habang ang contact resistance ay bumaba ng 15%. Ang pananaliksik na inilathala sa Joule ng Ningbo Institute of Materials Technology and Engineering ay nag-ulat ng pag-unlad sa direksyong ito, at ang Tongwei ay iniulat bilang unang kumpanya na nagpakilala ng proseso sa global mass production. Sa praktikal na mga termino, ang steel plate printing ay ginawang isang ruta ng produksyon ang nabigong stencil concept ng papel sa pamamagitan ng paglutas sa problema sa paste-matching.
Electroformed screens: Ayon sa mga ulat ng industriya at mga pag-aangkin ng tagagawa, ang katumpakan ng finger-pattern ay maaaring umabot sa ±2 µm. Ang mga TOPCon cell na gumagamit ng electroformed screens ay naiulat na may 26.2% na kahusayan. Ang mga bilang na ito ay dapat pa ring tasahin laban sa ani ng produksyon, mga kondisyon ng pagsukat at pangmatagalang katatagan ng proseso.
Naabot ng R&D lines ang 10 µm na mga daliri: Ang pinagsamang gawain ng Ningbo Institute of Materials Technology and Engineering at JinkoSolar ay nagpababa ng lapad ng daliri sa 10 µm at pitch mula 1,120 µm hanggang 825 µm. Ang industriyal na M10 cell ay nakamit ang sertipikadong kahusayan na 26.66% sa naiulat na resulta.
Hindi rin nakatuon ang papel sa ganap na halaga ng pagkonsumo ng pilak. Ang fine-line printing ay naghatid ng relatibong pagbawas ng paste na 30%, ngunit pagsapit ng 2026 ang pangunahing salungatan ay ang ganap na pagkonsumo bawat cell.
Para sa 210R cells, ang average na pagkonsumo ng silver paste sa industriya ay pumasok na sa 70+ mg bawat cell na saklaw ayon sa mga bilang ng industriya na tinalakay dito. Ang pilak ay naging pinakamalaking non-silicon cost item. Ang pagbawas ng paste ay lumipat mula sa target ng optimisasyon tungo sa priyoridad ng produksyon.
Ang fine-line printing ay isa lamang paraan. Ang silver-coated copper paste, copper electroplating at iba pang silver-reduction o silver-free metallization routes ay sumusulong nang sabay.
5. Paano Dapat Basahin ng mga Production-Line Engineer ang Papel na Ito
Tatlong praktikal na aksyon ang mahalaga.
Una: tumuon sa balangkas, hindi sa lumang mga bilang
Ang mga talaan ng produksyon ay lumampas na sa mga numerical na limitasyon ng papel. Ang three-way trade-off, characterization chain at paste-process coupling logic nito ay kapaki-pakinabang pa rin. Nagbibigay ang mga ito ng gumaganang template para sa pagsusuri ng anumang bagong screen, paste o metallization process sa aktwal na linya ng produksyon.
Pangalawa: kalkulahin ang sarili mong balance point
Ang katotohanan na ang isang nangungunang tagagawa ay makakapagpatakbo ng 6 µm opening ay hindi nangangahulugan na dapat agad na gamitin ito ng bawat linya.
Ang iyong paste system, supplier ng screen, kondisyon ng printer, LECO configuration, furnace window at baseline yield ang tumutukoy kung saan naroroon ang iyong tunay na balance point. Ang pagsunod sa pinakamaliit na available na opening nang hindi binabalido ang mga salik na ito ay maaaring magparami ng 13 µm failure ng papel: tumataas na κ, mga naputol na daliri at biglang pagtaas ng mga depekto.
Pangatlo: hatiin ang pagbawas ng pilak sa mga problema sa engineering
Ang pilak ay isang pangunahing non-silicon cost item. Ang fine-line printing, paste optimization, screen development, silver-coated copper at copper plating ay may kanya-kanyang balanse sa pagitan ng kahusayan, resistensya, katatagan ng proseso, pamumuhunan sa kagamitan at ani.
Hindi nagbibigay ang papel ng isang huling sagot. Nagbibigay ito ng kasangkapan para hatiin ang problema sa mga nasusukat na bahagi.
Buod
Ang 13 µm opening ay minsang itinuring na limitasyon ng knotless screen printing. Ayon sa publikong available na impormasyon ng industriya, ang hangganang iyon ay naitulak na patungo sa 6 µm pagsapit ng 2026.
Ang limitasyon ay hindi kailanman naging pader. Ito ang interseksyon ng kakayahan ng materyal, katumpakan ng kagamitan at kontrol ng proseso sa isang partikular na panahon. Ang paste ay isa sa mga pinaka-hindi pinahahalagahang bahagi ng interseksyong iyon. Ito ang naging sanhi ng mga nabigong grupo sa papel, at kalaunan ay naging isa sa mga mapagpasyang salik sa mass production.
Ang interseksyon ay patuloy na gagalaw. Ang balangkas ay hindi. Iyon ang pangmatagalang halaga ng papel na ito.
Poll: Anong front-side fine-finger level ang naabot na ng iyong linya ng produksyon?
Aling silver-reduction route ang kasalukuyan mong ginagamit: mas pinong mga daliri, silver-coated copper o copper electroplating?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Pananaw ng Ooitech
Ang tunay na target ng produksyon ay hindi ang pinakamaliit na screen opening; ito ang pinakamababang pagkonsumo ng pilak na maaaring mapanatili nang hindi isinasakripisyo ang contact resistance, ani o uptime. Ang 6 µm na proseso ay lumilikha lamang ng halaga kapag ang paste rheology, screen tension, printing parameters, firing window at LECO settings ay kwalipikado bilang isang sistema. Para sa mga line engineer, ang κ, interruption rate at resistance distribution ay karaniwang mas kapaki-pakinabang kaysa sa isang pinakamahusay na resulta ng kahusayan ng cell.