Ang responsibilidad sa editoryal para sa artikulong ito ay nasa Wuhan Ooi Photoelectric Technology Co., Ltd. Isinulat at sinuri ng pangkat editoryal ng Ooitech. Tingnan ang aming patakaran sa editoryal para sa kung paano kami nagsusulat, saan ginagamit ang mga AI tool, at kung paano humiling ng pagwawasto.
UV Adhesive at Encapsulant: Ang Interface Damp Heat ay Nakakahanap
Talaan ng Nilalaman
Mabilis na sagot: Ang isang back-contact retrofit ay nagdadagdag ng dalawang organic system na kailangang mag-cure sa loob ng parehong sandwich: isang UV-cured adhesive sa bawat joint, at isang crosslinking encapsulant film sa paligid nito. Wala sa mga supplier ang sumusubok sa produkto ng isa pa sa iyong stack, at ang failure na sumusunod ay lumalabas sa damp heat bilang isang joint o isang bubble, hindi bilang problema sa film. Ang chemistry ay ordinaryo. Ang tack-free adhesive surface ay hindi gaanong madaling mag-bond kaysa sa uncured, ang hindi kumpletong cure ay naglalabas ng volatiles sa eksaktong lugar kung saan sinusubukang mag-seal ng film, ang cured adhesive ay mas matigas kaysa sa softened film kaya ang paglamig ay naglo-load sa joint edge, at ang low-molecular species ay maaaring mag-migrate sa film at makagambala sa crosslinking nito. Ang nakakapag-ayos sa karamihan nito ay isang lamination recipe na may mas mahabang vacuum dwell, isang temperature window na gumagalang sa parehong cure schedule, isang mas mabagal na cool, at isang pull-strength distribution na sinusukat pagkatapos ng 1,000 oras kaysa bago.
Dalawang supplier, dalawang data sheet, isang interface. Ang adhesive vendor ay sumubok sa glass. Ang film vendor ay sumubok sa isang stack na walang UV adhesive. Ang iyong module ang unang lugar kung saan pareho itong totoo nang sabay, at wala sa kanila ang nagpatakbo nito.
Dalawang polymer, isang cure schedule
Ang isang 0BB back-contact module ay may dalawang curing system na dinisenyo nang hiwalay. Ang adhesive ay inilalagay at ini-irradiate sa loob ng stringing station, dahil ang joint ay kailangang humawak bago maiangat ang string. Ang encapsulant film ay nag-crosslink mamaya, sa laminator, sa ilalim ng vacuum sa temperatura na humigit-kumulang 140 hanggang 150 °C para sa isang dwell na sinusukat sa minuto. Ang parehong reaksyon ay kailangang umabot sa isang kapaki-pakinabang na antas ng conversion sa parehong stack, at ang pangalawa ay nangyayari sa pakikipag-ugnayan sa ibabaw ng una.
Iyon ang buong problema sa isang pangungusap. Ang lahat ng iba pa sa artikulong ito ay bunga: kung ano ang hitsura ng adhesive surface kapag dumating ang film sa ibabaw nito, kung ano ang lumalabas mula sa adhesive kapag ito ay pinainit muli, at kung ano ang nangyayari sa joint kapag lumamig ang stack at tumigas ang film sa paligid ng isang bond na glassy na.
Ano ang UV adhesive, at ano ang hindi nakikita ng cure nito
Ang dalawang pamilyang ginagamit sa application na ito ay nag-cure sa pamamagitan ng magkaibang chemistry. Ang acrylate system ay nag-polymerise sa pamamagitan ng radicals, at ang radicals ay na-quench ng oxygen, kaya ang ibabaw ng isang radical-cured bead ay maaaring manatiling under-cured habang ang bulk ay matigas. Ang epoxy system ay nag-cure nang cationically, na-inhibit ng moisture kaysa oxygen, at patuloy na nagre-react pagkatapos patayin ang lamp, na maginhawa at nangangahulugan din na ang antas ng cure sa sandali ng lamination ay depende sa kung gaano katagal naupo ang string bago ito.
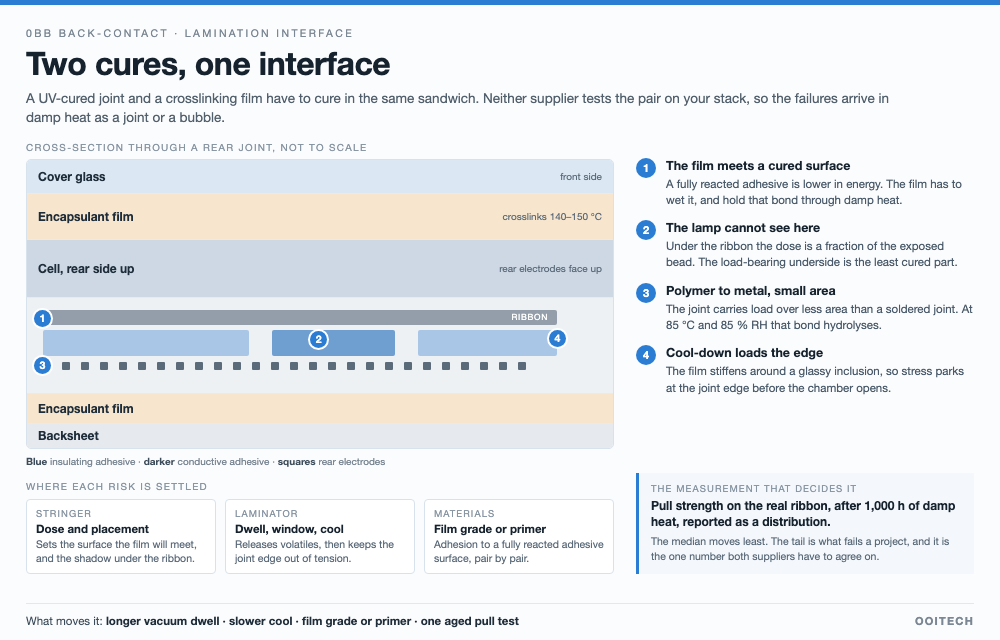
May pangalawang blind spot, at ito ay geometric. Ang ultraviolet light ay umabot sa nakikita nito. Ang adhesive sa ilalim ng ribbon at sa kahabaan ng shadowed side ng isang joint ay tumatanggap ng isang bahagi ng dose na natatanggap ng exposed bead, kaya ang joint ay hindi pantay na cured, at ang underside, ang bahaging nakikipag-ugnayan sa finger, ay ang bahaging hihilingin na magdala ng load. Ang pre-cure sa stringer ay isang handling requirement, hindi isang tapos na cure.
"Cure it harder" ang intuitive na sagot at ito ay isang two-sided knob. Ang mas maraming dose ay nagpapabuti ng cohesion sa adhesive, at ito rin ay nagtutulak sa ibabaw patungo sa isang fully reacted, low-energy state na hindi gaanong madaling mag-bond sa film, at maaari nitong itulak ang migration ng photoinitiator fragments at iba pang low-molecular species nang mas malayo. Ang kapaki-pakinabang na range ay isang window, hindi isang maximum.
Apat na tanong sa film interface
Kapag dumaong ang film, apat na bagay ang nagpapasya kung mabubuhay ang interface. Wala sa mga ito ang nakikita sa isang peel test na ginawa sa parehong araw.
Isang rear joint sa section: ang film ay dumarating sa ibabaw ng isang cured na adhesive, hindi maabot ng lamp ang ilalim ng ribbon, maliit ang metal bond, at ang cool-down ay nagpaparada ng stress sa joint edge. Hindi sa scale.
- Surface energy. Ang isang fully cured acrylic o epoxy surface ay chemically naiiba sa isang uncured, at kadalasan mas mababa sa energy. Ang film ay kailangang mag-wet nito, bumuo ng bond, at panatilihin ang bond na iyon sa isang damp heat cycle. Kung ang isang partikular na film ay gumagawa nito sa isang partikular na adhesive ay isang formulation question na sinasagot sa pamamagitan ng pagsubok sa pares, hindi sa pagbabasa ng alinman sa data sheet.
- Volatiles na inilalabas sa ikalawang heat. Ang isang partially cured adhesive ay naglalaman pa rin ng unreacted monomer, photoinitiator fragments at absorbed moisture. Ang pag-init nito sa ilalim ng vacuum ay nagtutulak sa mga iyon palabas sa espasyong sinusubukang isara ng film, na isang ruta patungo sa mga bubble na nakaupo sa isang linya sa kahabaan ng joint row. Ito ang parehong pamilya ng defect tulad ng line-shaped bubbles along ribbons na nakikita sa EPE film, na dumarating mula sa ibang pinagmulan.
- Ang modulus step. Sa lamination temperature ang film ay malambot at ang cured adhesive ay hindi. Habang lumalamig ang stack, tumitigas at lumiliit ang film laban sa isang inclusion na hindi sumusunod, at ang stress ay nagko-concentrate sa gilid ng joint. Ang isang joint na pumasa sa pull test sa 25 °C ay maaaring pre-loaded bago pa man ito umabot sa isang chamber.
- Migration papasok sa film. Ang low-molecular species sa isang interface ay hindi nananatili sa interface. Kung mag-diffuse sila sa encapsulant, maaari nilang gambalain ang crosslinking nang lokal, baguhin ang yellowing behaviour at baguhin ang adhesion sa paligid ng joint. Wala sa mga ito ang nakikita sa isang production line. Ang residue chemistry na nagpapasya sa module reliability ay hindi isang bagong argumento sa linyang ito, na siyang punto ng no-clean flux question sa ribbon.
Bakit ang damp heat ang unang nakakahanap sa joint
Dalawang katangian ng arkitekturang ito ang nagpapaliwanag kung bakit ang qualification sequence ay may tendensiyang magtapos sa rear joint kaysa sa film o sa glass.
Una, ang joint ay isang polymer-to-metal bond na nagdadala ng mechanical load, sa isang lugar na mas maliit kaysa sa magkakaroon ng soldered joint. Ang adhesion sa isang metal interface ay nasisira sa pamamagitan ng hydrolysis sa ilalim ng 85 °C at 85 % relative humidity, at ang oxide o hydroxide na nabubuo ay hindi ang inaasahang grip ng adhesive. Ang soldered joint ay nabibigo nang iba, sa pamamagitan ng intermetallic growth, na mabagal at mas nauunawaan. Pangalawa, ang electrical at mechanical function ay nasa parehong lugar: ang adhesive ay nag-conduct o nag-insulate gayundin humahawak, kaya ang bahagyang pagkawala ng adhesion at bahagyang pagkawala ng contact resistance ay dumarating nang sabay.
Ang praktikal na kahihinatnan ay tungkol sa pagkakasunod-sunod. Ang damp heat, thermal cycling at potential-induced degradation testing ay karaniwang isinasagawa bilang magkakahiwalay na qualification items, at ang isang stack na pumasa sa bawat isa nang mag-isa ay maaari pa ring mabigo kapag isinagawa ang mga ito nang sunod-sunod, dahil binubuksan ng unang test ang isang interface na pagkatapos ay mekanikal na niloload ng pangalawang test, at ang pangatlo ay nagtutulak ng ionic current sa pamamagitan nito. Kung ang plano ay magbenta sa mga proyektong nangangailangan ng bankability review, ang sequential na resulta ang binabasa.
Ang mga lamination knob na talagang gumagalaw nito
Ang interface ay naayos sa laminator, na itinuturing ng karaniwang retrofit cost model bilang reused equipment. Tama ang klasipikasyong iyon para sa capital budget at nakaliligaw para sa proseso: hindi nagbabago ang makina, ang recipe ang nagbabago.
| Knob | Ano ang binabago nito sa interface | Ano ang halaga nito |
|---|---|---|
| Vacuum dwell bago ang pressure | Binibigyan ng oras ang bahagyang cured na adhesive na ilabas ang volatiles at absorbed moisture bago takpan ito ng film | Cycle time, direkta, sa bawat module |
| Temperature window | Kailangang umupo sa itaas ng softening range ng film at igalang pa rin ang post-cure at migration behaviour ng adhesive | Throughput, at pinapaliit nito ang window na maaari mong patakbuhin |
| Pressure at platen uniformity | Isinasara ang mga void sa kahabaan ng joint row at binabasa ang film laban sa isang cured surface | Ang kondisyon ng tooling, flatness at edad ng diaphragm ay nagiging process variables |
| Cooling ramp sa ilalim ng pressure | Pinapahintulot na mag-set ang film bago ilipat ang stress sa joint edge | Ang pinakamahabang single addition sa cycle |
| Film grade, o isang primer | Adhesion sa isang cured adhesive surface, formulation by formulation | Isang BOM line at isang re-qualification |
Mahalaga ang pagkakasunod-sunod kapag ini-tune mo ito. Ang vacuum dwell at ang cooling ramp ay ang dalawang knob na kumikilos sa mga failure mode sa itaas nang hindi binabago ang chemistry, at sila rin ang dalawang nagkakahalaga ng cycle time, kaya sila ang unang binabawasan kapag ang isang linya ay humahabol sa output. Ang trade na iyon ay mapagtatanggol lamang sa pamamagitan ng joint data na sinukat pagkatapos ng ageing, na siyang susunod na seksyon.
Kapag nagse-set ng lamination recipe para sa interface na ito, pinapanatili namin ang mas mahabang vacuum dwell at ipinapatupad ang kontroladong cooling ramp, tinatanggap ang gastos sa cycle time upang ilayo ang mechanical stress sa rear joint.
Ano ang itatanong sa dalawang supplier
Ang pinakamahalagang tanong ay hindi tungkol sa adhesive o sa film. Ito ay tungkol sa pares.
- Sa adhesive supplier: sa aling encapsulant ginawa ang joint data, at na-age ba ito? Ang pull strength na sinukat sa bare glass sa day zero ay isang material property, hindi isang module result. Itanong din ang cure window sa dose terms, ang sensitivity sa oxygen at moisture sa surface, at kung ano ang nangyayari sa surface pagkatapos ng over-cure.
- Sa film supplier: anong adhesion ang ibinibigay ng film sa isang fully cured acrylate o epoxy surface, at mayroon bang primer o grade para sa kasong iyon. Itanong kung ang kanilang crosslinking system ay apektado ng low-molecular species na inilalabas ng adhesive.
- Sa dalawa: patakbuhin ang pares sa inyong stack. Ito ang kahilingang pinakamadalas tanggihan at pinakamahalaga, dahil ang dalawang data sheet ay parehong internally consistent at magkatuwang na hindi verified.
Ano ang susukatin namin bago mag-commit
Apat na pagsukat, sa ganitong pagkakasunod-sunod, sa aktwal na stack gamit ang aktwal na ribbon.
Isa: pull strength distribution pagkatapos ng 1,000 oras ng damp heat, hindi bago. Ang median ang pinakamaliit ang paggalaw; ang tail ang nagpapabagsak sa isang proyekto. Dalawa: isang cross-section sa kahabaan ng joint row, dahil ang bubble o void sa ilalim ng ribbon ay hindi nakikita mula sa labas at halata sa 200 times magnification. Tatlo: adhesion ng film sa adhesive surface, alinman bilang peel o bilang lap shear, bago at pagkatapos ng parehong ageing. Apat: ang parehong joint pagkatapos ng sequence sa halip na isang test lamang, dahil ang sequence ang kakatawanin ng certificate.
Sa panahon ng process evaluation, sinusuri namin ang polished cross-sections sa 200 times magnification upang makita ang nakatagong mga void sa ilalim ng ribbon bago magsagawa ng pull strength tests sa mga sample na sumailalim sa 1,000 oras ng damp heat.
Gumagawa kami ng mga laminator at stringer at hindi kami nagbebenta ng UV adhesives o encapsulant film, kaya wala kaming produktong ipagtatanggol sa paghahambing na ito. Ang aming sariling obserbasyon mula sa mga retrofit project ay mas makitid at mas praktikal: ang recipe na na-validate sa unang stack ay isang dokumento, at kailangan itong sumama sa module, dahil ang pangalawang stack mula sa ibang film lot ay isang ibang eksperimento. Ang lamination process ang lugar kung saan isinusulat ang dokumentong iyon, at ang talaan nito ang nagpapaging-attributable sa isang damp heat failure.
Saan galing ang mga numerong ito
Ang pag-iral ng problema, ang two-adhesive layout, ang pangangailangang i-verify ang film compatibility, at ang obserbasyon na lumalabas ang damp heat failures pagkatapos mabili ang hardware ay nagmumula sa isang Chinese-language na artikulo tungkol sa pag-convert ng TOPCon module line sa back-contact assembly, na nagsasaad na ang UV adhesives at EVA o POE films ay naiiba sa compatibility at ang ilang manufacturer ay lumilipat sa isang dedicated film. Walang anuman sa pinagmulang iyon ang nag-quantify sa interface, at wala rin kami: ang mga paglalarawan ng mekanismo at ang knob-to-failure mapping ay pangkalahatang polymer at lamination reasoning na inilapat sa arkitekturang ito, minarkahan bilang ganoon, at hindi kami nagpatakbo ng 1,000-oras na damp heat sequence sa isang UV-adhesive stack para sa artikulong ito. Ituring ang mga numerong makukuha bilang isang test plan, hindi bilang mga resulta.
Mga madalas itanong
Maaari ba naming panatilihin ang aming umiiral na EVA?
Posible, at ang sagot ay partikular sa pares. Ang EVA ay nag-crosslink sa pamamagitan ng peroxides at nag-hydrolyse sa acetic acid sa paglipas ng panahon, ang POE ay hindi gumagawa ng acid at may mas mataas na volume resistivity, at alinman sa dalawa ay kailangang bumuo ng matibay na bond sa inyong cured adhesive surface. Ang ilang manufacturer ay nauuwi sa isang dedicated film; ang paraan upang malaman ay isang joint test sa inyong stack, na na-age.
Ito ba ang parehong defect tulad ng mga bubble na nakikita na namin sa kahabaan ng mga ribbon?
Kaugnay, hindi kapareho. Ang mga line-shaped bubble sa kahabaan ng ribbon ay nagmumula sa moisture at volatiles na nakulong sa panahon ng lamination. Dito ang volatiles ay may pangalawang pinagmulan, ang adhesive mismo, at ang defect ay nasa kinaroroonan ng joint, na ginagawa itong isang mekanikal na problema gayundin isang kosmetikong isa.
Bakit hindi na lang i-over-cure ang adhesive?
Dahil nagiging mas mahirap i-bond ang surface habang ito ay nagiging fully reacted, at ang over-cure ay maaaring magpataas ng migration ng low-molecular species papasok sa film. Ang cure dose ay isang window na may dalawang gilid, at ang pre-cure ng stringer ay isang handling step sa loob ng window na iyon, hindi ang katapusan nito.
Nakakatulong ba ang mas mainit na siklo ng lamination?
Nakakatulong ito sa wet-out at lumalaban ito sa iyo sa adhesive. Ang mas mainit o mas mahabang siklo ay nagtutulak ng post-cure at migration nang higit pa at nagpapabigat sa joint sa paglamig. Ang kapaki-pakinabang na hakbang ay karaniwang mas mahabang vacuum dwell at mas mabagal na paglamig sa parehong peak temperature.
Anong isang test ang una mong tatakbuhin?
Pull strength sa tunay na ribbon pagkatapos ng 1,000 oras ng damp heat, iniulat bilang distribution. Ito ang pinakamurang pagsukat na sumasagot sa tanong na itatanong ng certificate, at pinipilit nito ang dalawang supplier sa parehong eksperimento.
Problema lang ba ito sa retrofit?
Hindi. Anumang linya na nagjo-joint ng back-contact cells gamit ang UV adhesive ay may parehong interface, bagong build man o converted. Ang retrofit ay nagpapaliit ng learning curve, dahil ang lamination recipe, ang film grade at ang team ay lahat na-validate laban sa ibang arkitektura.
Maaayos ba ito ng stringer sa halip na ng laminator?
Bahagya. Ang cure dose, placement at bead geometry ay mga desisyon ng stringer at sila ang nagtatakda ng surface na makakaharap ng film. Ang interface mismo ay nabubuo sa laminator. Ang attribution ay nangangailangan ng per-station data, kung hindi ay nagpapalitan ng opinyon ang dalawang departamento sa loob ng isang buwan.
Kailangan ba nating mag-re-qualify kung magbabago tayo ng film lot?
Hindi ang buong sequence, ngunit ang joint pull pagkatapos ng damp heat sa bagong lot ay murang seguro. Nagkakaiba ang mga film lot sa crosslinking behaviour, at ang recipe na na-validate sa unang lot ay panimulang punto lamang at hindi garantiya.
Mga huling pagninilay
Ang retrofit ay karaniwang binabadyet bilang stringing project na may materials line item. Ang interface sa pagitan ng adhesive at ng film ang lugar kung saan nakakaharap ng badyet na iyon ang realidad, dahil ito ang tanging lugar kung saan ang dalawang supplier ay may kalahati-kalahating ebidensya. Ang dagdag na vacuum dwell, mas mabagal na paglamig at isang aged pull test ay mas mura kaysa sa nabigong damp heat sequence, at sila lamang ang tatlong bagay sa artikulong ito na maaaring mapagpasyahan bago ma-laminate ang unang module.
Ang OOITech ay gumagawa ng single at double chamber solar panel laminator machines na may electric o oil heating options na dinisenyo upang pamahalaan ang mga sensitibong cell joint. Ipadala ang iyong module stack, ribbon drawings, o test samples sa aming team para sa recipe evaluation at interface compatibility trials.