Bakit Nagdudulot ng Cell Cracks ang Bussing (Overlap Soldering)
Talaan ng Nilalaman
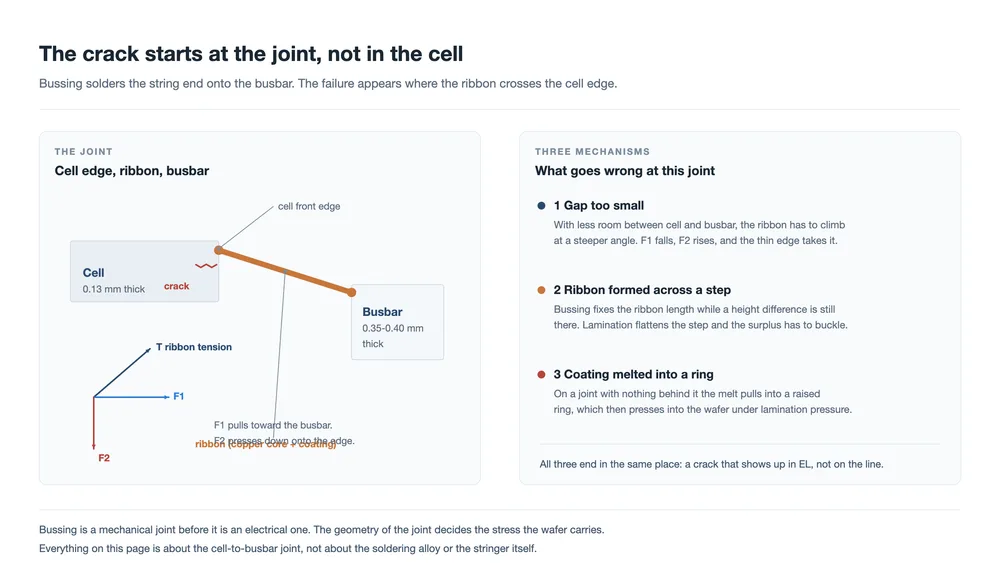
Mabilis na sagot: Ang centre-hole crack na lumalabas mula sa bussing step ay isang mekanikal na pagkabigo sa joint sa pagitan ng cell edge at ng busbar. Tatlong bagay ang sanhi nito. Ang nakalaang gap sa pagitan ng cell at busbar ay masyadong maliit, kaya ang ribbon ay tumatawid sa isang matarik na anggulo at dumidiin sa gilid. Ang ribbon ay nabuo sa isang pagkakaiba sa taas na kalaunan ay pinapantay ng lamination, na nag-iiwan ng sobrang ribbon na kailangang mag-buckle sa isang lugar. O ang coating ng ribbon ay natunaw sa isang nakataas na solder ring na idinidiin sa wafer. Lahat ng tatlo ay naglo-load sa gilid ng isang wafer na humigit-kumulang 0.13 mm ang kapal, at lahat ng tatlo ay karaniwang lumalabas lamang pagkatapos ng lamination, sa electroluminescence.
Ang mga centre-hole crack ay kabilang sa mga pinakamadalas na cosmetic defect na ginagawa ng isang module line, at ang listahan ng mga posibleng sanhi ay mahaba. Ang pinsala sa paghawak, glass, encapsulant, stringer faults at lamination parameters ay may kani-kanilang mga signature. Ang pahinang ito ay nagpapaliit ng paksa sa bahagi nito na nagmumula sa bussing — ang overlap soldering step na nagdurugtong sa dulo ng string sa busbar — at tinatalakay ang tatlong paraan kung paano binabasag ng hakbang na iyon ang mga cell.
Ang pagkakapareho ng tatlong ito ay wala sa kanila ang electrical failure. Ang mga ito ay problema sa geometry. Ang joint sa pagitan ng cell edge at ng busbar ay isang lugar kung saan nagtatagpo ang isang manipis na wafer, isang mas makapal na strip ng ribbon at isang solder joint, at kung saan nagbabago ng direksyon ang isang strip na nasa ilalim ng tension. Kung mali ang geometry na iyon ng ilang ikasampu ng milimetro, babayaran ito ng wafer mamaya, sa press.
Nasa ibaba ang mekanismo para sa bawat isa sa tatlong sanhi, kung ano ang nagpapakilala sa kanila sa isa't isa sa linya, at kung ano ang sulit na sukatin bago ang lamination kaysa pagkatapos.
Ang joint na tinatalakay ng pahinang ito
Ang bussing ay kung saan ang mga dulo ng isang tapos na string ay hinihinang sa busbar na nangongolekta ng current at nagdadala nito palabas sa junction box. Sa isang TOPCon string ang ribbon ay umaalis sa harap ng cell at hinihinang sa likod ng busbar, kaya ang joint ay nasa cell edge kaysa sa gitna ng isang cell surface.
Dinadala ng fixture ang cell at ang busbar sa isang karaniwang plane sa panahon ng operasyon. Hindi nito ginagawang pareho ang kapal nila, at ang pagkakaiba ay hindi maliit:
| Item | Karaniwang kapal |
|---|---|
| TOPCon wafer | 0.13 mm |
| Centre busbar ribbon | 0.35 mm hanggang 0.40 mm |
Kaya ang ribbon ay umaalis sa isang 0.13 mm na wafer, tumatawid sa isang gap, at dumarating sa isang strip na humigit-kumulang tatlong beses na mas makapal. Ang ribbon ang tanging bahagi na tumatawid sa hakbang na iyon, at ginagawa ito sa ilalim ng tension. Kung saan ito dumadampi sa cell edge, dumidiin ito. Iyon ang buong failure mode sa isang pangungusap; ang tatlong sanhi sa ibaba ay tatlong paraan lamang ng pagpapalaki ng diin.
Sanhi una: ang nakalaang gap sa pagitan ng cell edge at busbar ay masyadong maliit
Ang gap sa pagitan ng cell edge at ng busbar ay isang process window, hindi isang nominal na dimensyon. Ilang karaniwang bagay ang nagtutulak sa cell edge na mas malapit sa busbar kaysa sa dapat. Ang CCD vision offset sa bussing machine ay maaaring gumawa nito. Gayundin ang positioning fault sa parehong makina. Ang isang string na ang kabuuang haba ay lumihis na sa tolerance ay gumagawa rin nito, dahil ang end cell ay dumarating sa ibang lugar kaysa sa inaasahan ng fixture.
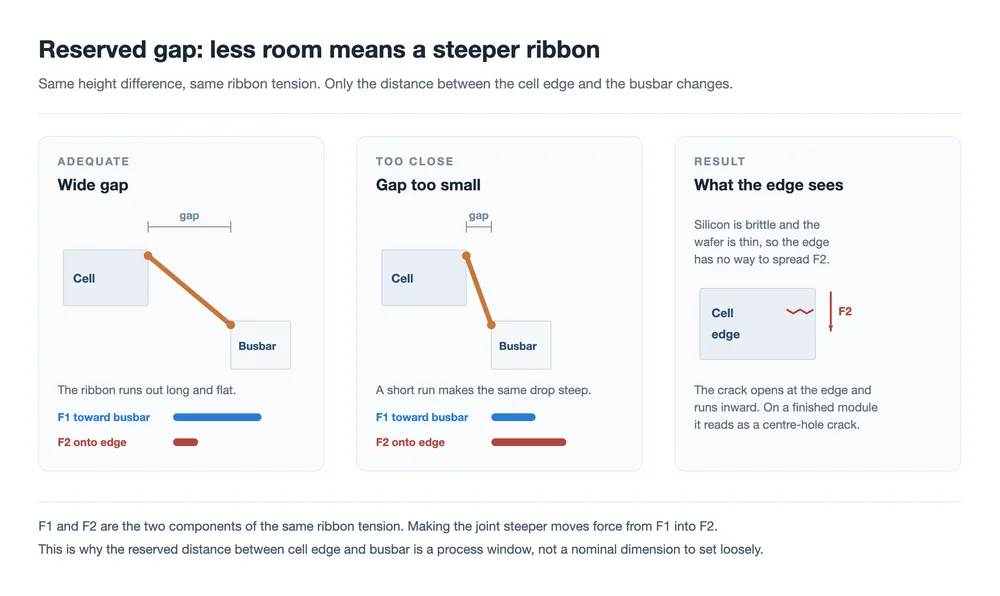
Kapag maikli na ang gap, kailangang gawin ng ribbon ang parehong pag-akyat sa mas maikling distansya, kaya ang anggulo sa pagitan ng ribbon at ng wafer edge ay nagiging mas matarik. Kunin ang ribbon tension bilang humigit-kumulang pare-pareho at hatiin ito sa dalawang component sa punto kung saan umaalis ang ribbon sa cell:
- F1 kumikilos sa plane ng wafer, hinihila ang ribbon patungo sa busbar.
- F2 kumikilos nang patayo sa wafer, idinidiin ang ribbon pababa sa cell edge.
Ang mas matarik na pagtawid ay naglilipat ng tension mula sa F1 patungo sa F2. Bumababa ang horizontal pull, tumataas ang downward pressure, at ang gilid ang pinagdadalhan ng pressure na iyon. Ang silicon ay malutong, ang wafer ay manipis, at ang gilid ay isang free surface na walang materyal sa paligid nito upang maghati ng load. Ang crack ay nagsisimula sa gilid at tumatakbo papasok. Sa isang tapos na module ito ay lumalabas bilang isang madilim na linya o madilim na patch sa EL.
Ang sanhing ito ang pinakamadaling pigilan sa tatlo at pinakamahirap makita, dahil ang isang joint na 0.2 mm ang mali sa posisyon ay mukhang ganap na normal. Ang kontrol ay ang placement mismo: vision calibration, ang positioning repeatability ng bussing head, at ang length tolerance ng string na dumarating mula sa stringer.
Sanhi pangalawa: ang ribbon ay nabuo sa isang hakbang na inaalis ng lamination
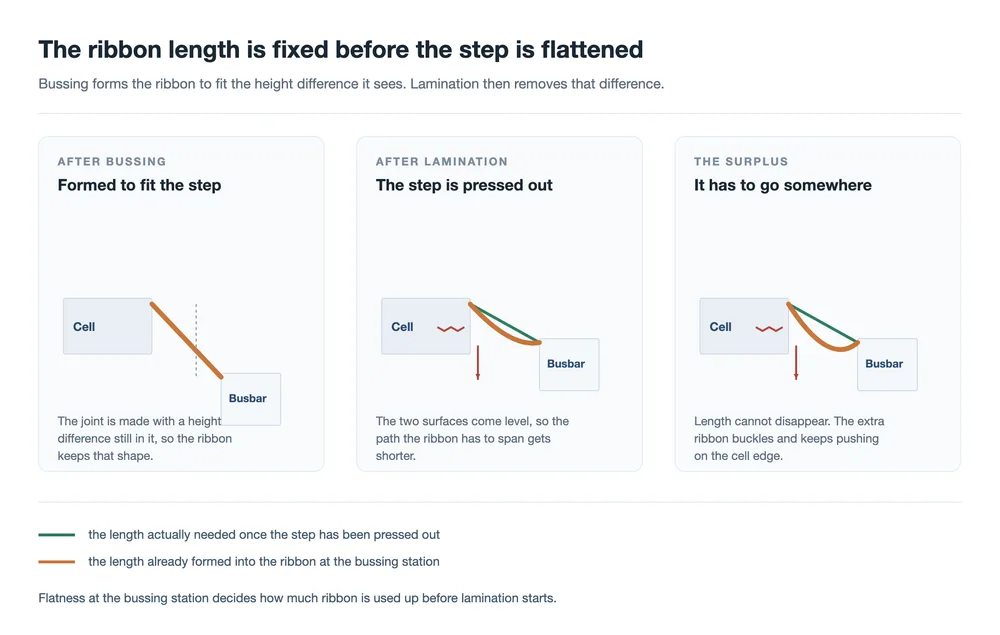
Ang pangalawang sanhi ay nagsisimula sa parehong paraan, na may pagkakaiba sa taas sa pagitan ng cell at busbar sa bussing station, ngunit iba ang kinalabasan. Dito ang pagkakaiba ay sapat na malaki upang ang ribbon, kapag nahinang na, ay nagpapanatili ng isang hakbang sa hugis nito. Nagawa na ang joint, naayos na ang ribbon, at ang haba ng ribbon sa joint na iyon ay isa nang fixed na dami.
Pagkatapos ay ginagawa ng lamination ang ginagawa ng lamination: pinapantay nito ang assembly. Nagiging pantay ang dalawang surface, at ang landas na kailangang tahakin ng ribbon sa pagitan nila ay nagiging mas maikli. Ang ribbon, gayunpaman, ay mayroon nang haba nito, at hindi ito maaaring paikliin. Ang sobra ay kailangang pumunta sa isang lugar, kaya nag-buckle ang ribbon — at ang buckle ay nakaupo sa cell edge.
Ang resulta ay parehong defect tulad ng sanhi una, na may ibang signature: ito ay may tendensiyang lumabas sa mga batch kaysa bilang mga isolated cell, dahil ang hakbang ay katangian ng setup kaysa ng isang joint. Ito rin ang dahilan kung bakit ang isang joint ay maaaring makapasa sa inspeksyon sa bussing station at maghasik pa rin ng mga crack sa press. Ang coplanarity sa bussing ang control point, hindi ang hitsura ng joint.
Sanhi pangatlo: ang coating ay natunaw sa isang nakataas na singsing
Ang pangatlong sanhi ang pinakabihira, ito ang pinaka-nagtuturo, at ito ang tanging nagsisimula bilang isang desisyon sa pagbili. Lumitaw ito sa source case bilang isang linya na may patuloy na post-lamination centre-hole cracks. Ilang laminator ang gumagawa ng parehong defect at ang bussing machine ang tanging fixed na elemento sa larawan, na siyang nagturo sa imbestigasyon sa bussing step.
Ang nangyayari doon: ang cell at ang busbar ay may bahagyang pagkakaiba sa taas, at sa fork area, kung saan ang busbar ay nagsasanga patungo sa mga lead, walang busbar sa ilalim ng ribbon na maaaring welduhan. Ang ribbon ay nahiwalay mula sa wafer. Ang init ng soldering ay natunaw ang coating ng ribbon, na hinila ang sarili nito sa isang bead sa paligid ng ribbon at tumigas bilang isang nakataas na singsing. Sa ilalim ng presyon ng lamination, ang singsing na iyon ay kumilos bilang isang matigas na punto sa ibabaw ng isang marupok na wafer, at ito ay nabasag.
Ang dahilan kung bakit ang mga singsing ay lumitaw nang pangkat-pangkat ay ang bahaging dapat tandaan. Ang linya ay lumipat sa isang mas murang ribbon na may mataas na lata at mababang tanso, at ang coating sa ribbon na iyon ay nag-iba-iba ang kapal sa buong coil. Mas maraming solder sa joint ay gumawa ng mas malaking singsing. Ang pagbabalik sa standard ribbon ay ganap na nagtanggal ng depekto.
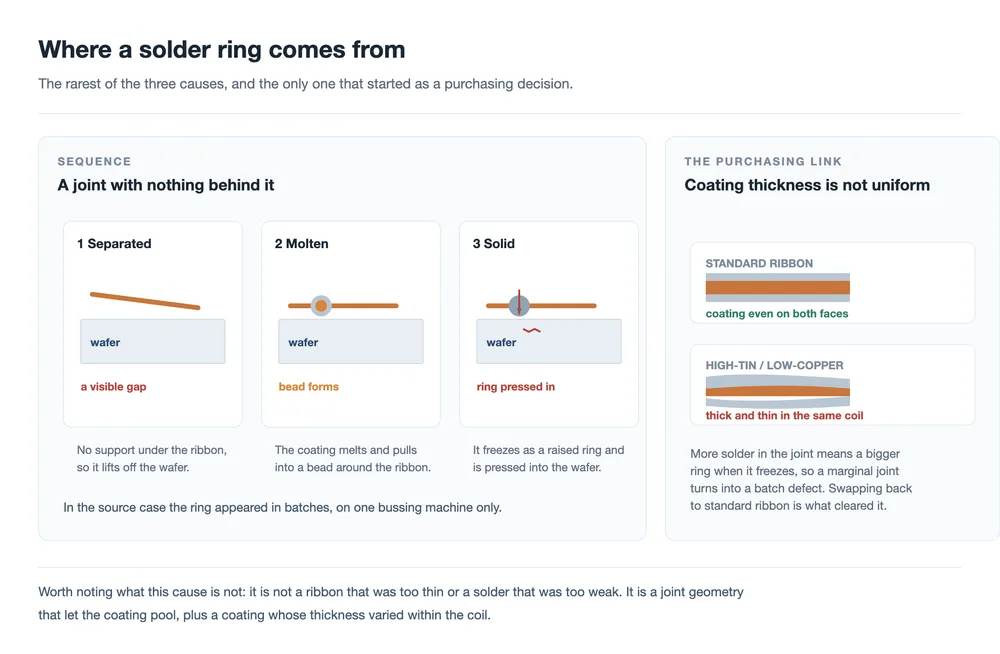
Dalawang punto ang sumusunod mula doon. Ang kapal ng coating at ang pagkakapareho nito ay nabibilang sa incoming inspection kaysa sa datasheet lamang. ang coating ay ang bahagi ng ribbon na gumagawa ng pagsasama, at ang isang coil na may hindi pantay na coating ay kumikilos nang iba mula sa isang pantay, kahit na pareho silang tumutugma sa parehong average na figure. At ang isang joint ay nangangailangan ng isang bagay sa likod nito. Kung saan ang ribbon ay tumatawid sa isang lugar na walang suporta sa ilalim, ang soldering at ang lamination ay parehong gumagana laban sa geometry kaysa kasama nito.
Pagkikilala sa tatlo
Sa isang linya na gumagawa ng centre-hole cracks, ang pattern ng depekto ay madalas na sapat upang ituro ang sanhi bago pa man kumuha ng anumang pagsukat. Ang tatlo sa ibaba ay ang mga bussing-related na signature; may iba pang mga signature na umiiral at tumuturo sa ibang lugar.
| Ang nakikita mo | Malamang na sanhi | Unang bagay na dapat suriin |
|---|---|---|
| Mga crack na sumusunod sa busbar run, na lumilitaw sa mga cell na ang mga joint ay mukhang katanggap-tanggap | Masyadong maliit ang reserved gap | Vision calibration at ang aktwal na gap sa joint |
| Mga batch crack na sumusunod sa isang pagbabago sa setup kaysa sa isang shift | Ribbon na nabuo sa isang step | Coplanarity ng cell at busbar sa bussing |
| Ang parehong depekto sa ilang laminator habang ang isang bussing machine ay nananatiling pare-pareho | Solder ring | Suporta sa ilalim ng ribbon, pagkatapos ang spec ng coating ng ribbon |
Ang ikatlong hilera ay ang dapat isaulo. Kapag ang isang depekto ay sumusunod sa bahagi ng linya na hindi nagbago, ang bahagi na hindi nagbago ay maaaring ang sanhi, hindi ang kontrol.
Ano ang dapat panatilihin sa bussing station
Wala sa tatlong sanhi ang maaaring inspeksyunin palayo pagkatapos ng lamination. Kailangan silang panatilihin sa station na gumagawa ng joint, at sa isang bussing machine nangangahulugan iyon ng apat na bagay:
- Placement. Ang gap sa pagitan ng cell edge at busbar ay dapat sukatin at i-chart, hindi ipagpalagay mula sa programa. Ang vision offsets at string length drift ay parehong gumagalaw nito.
- Coplanarity. Ang pagkakaiba sa taas sa pagitan ng cell at busbar sa sandali ng soldering ay ang nagtatakda ng haba ng ribbon. Ang support tooling at fixture flatness ang nagpapasya nito.
- Ribbon specification. Kapal ng coating at ang pagkakapareho nito, sinusuri sa incoming material kaysa binabasa mula sa datasheet. Ang istruktura ng ribbon at ang coating nito ay tumutukoy kung gaano karaming solder ang napupunta sa joint.
- Inspection timing. Ang electroluminescence pagkatapos ng lamination ay kung saan lumilitaw ang mga depektong ito. Kung ang iyong EL check ay tumatakbo nang mas maaga sa flow, ang crack ay makakaligtaan sa punto kung saan ito ay maaari pa ring masubaybayan sa isang station.
Ang lamination side ay mahalaga rin, ngunit karamihan bilang isang amplifier. Ang isang press na nagpapapantay sa assembly nang pantay, kasama ang mga vacuum stage at pressure ramp na gumagawa ng dapat nilang gawin, ay tinatrato ang bawat joint sa parehong paraan. Ang lamination cycle ay kung saan ang geometry na binuo sa bussing ay sa wakas ay nakakatagpo ng mga kahihinatnan nito.
Mga madalas itanong
Bakit ang crack ay lumilitaw lamang pagkatapos ng lamination?
Dahil ang load na bumabasag sa gilid ay inilalapat sa press. Ang joint mismo ay mukhang normal kapag ginawa ito; ang surplus ribbon ay hindi pa nagbuckle, at ang solder ring ay wala pa sa ilalim ng presyon. Ang pinsala na nasa wafer na ay maaari ring manatiling sarado hanggang sa ang presyon ng lamination ay magbukas nito sa isang nababasang crack sa EL.
Bakit tinatawag itong centre-hole crack?
Ang pangalan ay nagmumula sa kung saan ang depekto ay nakikita sa tapos na module. Ang mekanikal na pinagmulan ay ang cell-to-busbar joint, kaya ang tatlong sanhi sa pahinang ito ay tumuturo pabalik sa bussing step kaysa sa butas mismo.
Ito ba ay problema sa ribbon o problema sa soldering?
Ito ay problema sa geometry na lumilitaw sa pamamagitan ng isang soldered joint. Ang sanhi isa at dalawa ay halos walang kinalaman sa ribbon bilang isang produkto: ang gap at ang pagkakaiba sa taas ay mga katangian ng kung paano inilalagay at sinusuportahan ang mga bahagi. Ang sanhi tatlo ay ang eksepsyon, at doon ang coating ng ribbon ay direktang kasangkot.
Makakatulong ba ang mas makapal na ribbon?
Itataas nito ang step na kailangang tawirin ng ribbon sa busbar, at maglalagay ito ng mas maraming materyal sa anumang singsing na mabubuo. Ang direksyon na nakakatulong sa gilid ay ang kabaligtaran: isang mas maliit at mas mahusay na kontroladong step, isang gap na pinananatili sa loob ng window nito, at isang coating na kumikilos sa parehong paraan sa buong coil.
Maaari bang mahuli ang alinman sa mga ito bago ang lamination?
Dalawa sa tatlo ang maaari, at sa pamamagitan lamang ng pagsukat. Ang reserved gap ay isang dimensyon na maaari mong suriin sa joint. Ang coplanarity sa bussing ay isang dimensyon na maaari mong suriin sa fixture. Ang solder ring ay makikita sa joint kung may maghahanap nito, kaya sulit na magkaroon ng inspection step pagkatapos ng bussing gayundin pagkatapos ng lamination.
Naaangkop ba ito sa busbarless modules?
Nagbabago ang mekanismo kasama ang joint. Sa isang 0BB module ang ribbon ay direktang nakakabit sa mga fine finger, kaya walang busbar edge na tatawirin at ang mga joint load ay ipinamamahagi sa mas marami, mas maliliit na koneksyon. Ang busbar joint na inilarawan dito ay ang isa kung saan ang isang makapal na strip ay tumatawid sa isang manipis na wafer edge.
Mga huling pagninilay
Tatlong magkakaibang kuwento ang nagtatapos sa parehong madilim na linya sa EL, at ang dahilan kung bakit sulit silang paghiwalayin ay dahil nangangailangan sila ng tatlong magkakaibang solusyon. Ang agwat ay problema sa pagkakalagay. Ang hakbang ay problema sa kapantayan. Ang singsing ay problema sa materyales at suporta. Ang linyang itinuturing ang lahat ng tatlo bilang "problema sa lamination" ay gugugol ng oras sa pagsasaayos ng press na hindi naman ang sanhi.
Ang karaniwang sinulid ay ang isang piraso ng ribbon sa ilalim ng tensyon ay isang landas ng karga, at ang gilid ng wafer ang pinakamakitid na punto dito. Ang mga manipis na cell ay nagpakitid pa sa gilid na iyon, at ang operating window na dating sumisipsip ng ikasampu ng milimetro ng maling pagkakahanay ay hindi na gumagawa nito.
Kaugnay na pagbabasa: Ang ginagawa ng PV ribbon: tatlong trabaho, isang trade-off · Mga materyales ng PV ribbon: copper core, tigas at patong · Istruktura at mga uri ng PV ribbon: patag, bilog at hugis · DH200-Y automatic bussing machine · HDX200-P half-cell bussing machine · SAW-100A layup at bussing machine · Solar panel laminator: ipinaliwanag ang proseso ng lamination · Paano pumili ng tamang solar module laminator · Mga pagsubok sa pagiging maaasahan ng PV module: mga sanhi ng pagkasira ng cell vs module · Tabber at stringer machine: paano ito gumagana, paano pumili
Ang mga bilang ng kapal para sa wafer at sa centre busbar ay ang mga karaniwang halagang binabanggit sa source material at nag-iiba ayon sa supplier at disenyo. Ang mga pagtukoy sa mga bahagi ng tensyon ng ribbon na F1 at F2 ay naglalarawan ng direksyon ng karga sa pinagsamahan; ang paghahati sa pagitan nila ay sumusunod mula sa anggulo ng ribbon at hindi isang sinusukat na halaga.
Kaugnay: Hot spots, microcracks at PID: tatlong mabagal na pagkasira ng module inilalagay nito ang depektong iyon sa pinagsamang bahagi sa mas malawak na larawan ng unti-unting pagkawala ng module.
Kaugnay: Mga mekanismo ng solar cell stringer: gabay bawat sona. Nabibigo ang pinagsamang bahagi ng bussing sa ibaba ng stringer, sa pinagsamang bahagi na ginawa ng stringer.
Karagdagang pagbabasa at datos sa background
Pampublikong sangguniang materyal sa paksang ito, na inilathala ng mga organisasyong nagpapanatili ng technology roadmap at market data ng industriya: