Mga Paraan ng Pagsubok sa PV Ribbon: Mga Sukat, Lakas, Kakayahang Maghinang
Talaan ng Nilalaman
Mabilis na sagot: Ang isang datasheet ng ribbon ay isinulat batay sa dalawang dokumentong Tsino, GB/T 31985 at T/CPIA 0005-2017, at ang kanilang limang grupo ng mga pagsubok ay hindi magkatumbas. Ang mga sukat, mekanikal, elektrikal at coating ay maaaring muling isagawa sa isang dumarating na coil sa loob ng isang hapon. Ang salt spray, PCT at damp heat ay tumatagal ng humigit-kumulang anim na linggo, at hinuhusgahan nila ang interface ng ribbon-encapsulant sa halip na ang ribbon. Ang bilang na nagpapasya kung ang isang cell ay pumutok, ang Rp0.2, ay hindi lumilitaw sa alinman sa dalawang pamantayan. Ito ay pinag-uusapan.
Apat na naunang pahina sa seryeng ito ang tumalakay sa ano ang ginagawa ng isang ribbon, kung ano ang ginawa nito, , at kung paano ito hinuhubog, at kung paano ito iginuguhit at pinahiran. Wala sa mga ito ang sumagot sa tanong na itinatanong ng isang quality engineer kapag may dumating na pallet: alin sa mga bilang sa datasheet na ito ang maaari kong suriin mismo, at ano ang gagawin ko kapag ang aking resulta at ang sa supplier ay hindi magkasundo?Ang sagot ay nagsisimula sa dalawang dokumento. Ang GB/T 31985 ay ang pambansang pamantayan para sa tinned photovoltaic ribbon. Ang T/CPIA 0005-2017 ay ang bersyon ng industry association, na inilabas ng China Photovoltaic Industry Association, at ang dalawa ay may isang balangkas ng limang grupo. Sa ilalim nila ay naroon ang mga pamantayan ng paraan ng pagsubok na nagsasabi kung paano aktwal na ginagawa ang bawat pagsukat: GB/T 228.1 para sa tensile testing, GB/T 3048.2 para sa resistance, GB/T 6462 at GB/T 16921 para sa kapal ng coating, GB/T 10125 para sa salt spray.
Isang paalala bago ang mga detalye. Ang T/CPIA 0005 ay isinulat noong ang flat ribbon ang may halos lahat ng volume. Manipis ang mga sugnay nito sa round wire, at halos hindi lumilitaw dito ang shaped ribbon. Kung bumili ka ng MBB o 0BB wire, ang pamantayan ay nagbibigay sa iyo ng panimulang punto sa halip na sagot, at ang technical agreement ang dapat magdala ng natitira. Nauulit ang pattern na iyon: ang mga pamantayan ang nagtatakda ng pinakamababa, ang kasunduan ang nagtatakda ng mga gumaganang halaga.
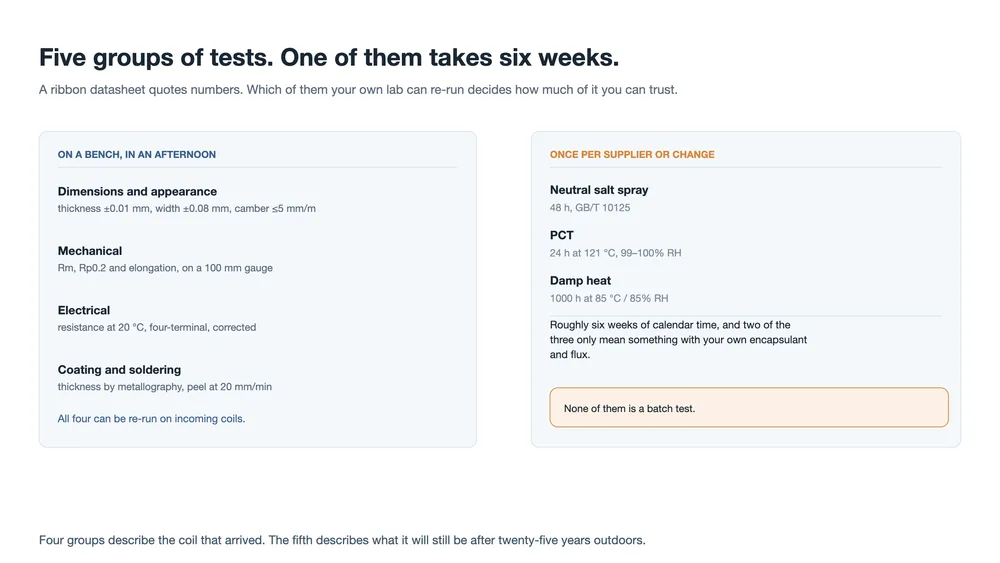
Dalawang panel: mga pagsubok na isinasagawa sa isang bench sa loob ng isang hapon, at mga pagsubok na isinasagawa isang beses kada pagbabago ng supplier
Kung babasahin mo ang listahan nang patag, mukhang limang pantay na kategorya. Kung babasahin mo ito ayon sa kung saan maaaring mabigo ang pagsubok, nahahati ito sa dalawa. Apat na grupo ang naglalarawan sa coil na dumating: ang geometry nito, ang lakas nito, ang resistance nito, ang coating nito. Ang ikalima ay naglalarawan kung ano pa ang mananatili sa coil na iyon pagkatapos ng dalawampu't limang taon ng damp heat at salt, na nakadepende rin sa encapsulant at flux gaya ng sa ribbon.
Ang paghahating iyon ang nagpapasya sa iyong sampling plan bago mo pa tingnan ang isang frequency table. Ang unang apat ay maaaring muling isagawa sa bawat lot nang hindi hinihinto ang produksyon. Ang ikalima ay hindi maaaring maging lot test, dahil ang isang libong oras ay hindi batch interval.
Limang grupo ng pagsubok na inilagay sa ilalim ng apat na tungkulin: magpadala ng kuryente, magkonekta, mapanatili ang hugis, magtiis
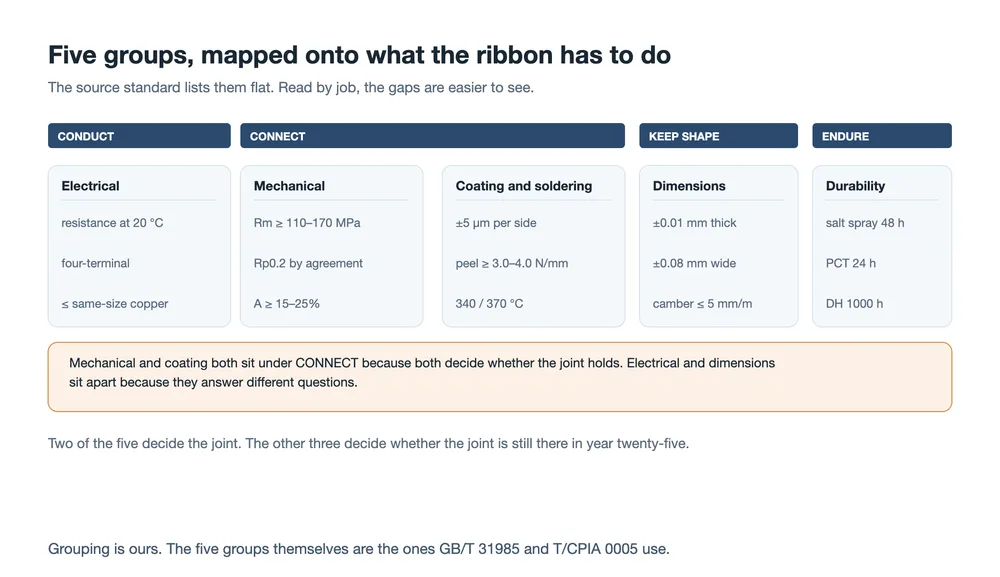
Ano ang pinagpapasyahan nito
| Group | Pamantayan ng paraan | Makatotohanang dalas | Mga sukat at hitsura |
|---|---|---|---|
| kung saan nakaupo ang ribbon sa stringer, at gaano karaming tanso ang nagdadala ng kuryente | GB/T 31985, T/CPIA 0005 | bawat lot | Mekanikal |
| stress na inililipat sa cell, at gaano karaming pag-abuso sa paghawak ang natitiis nito | GB/T 228.1 | Elektrikal | Mekanikal |
| pagkawala ng resistive sa loob ng module | GB/T 3048.2 | buwanan o ayon sa bahagi ng lot | Coating at soldering |
| kung nabubuo man lang ang joint | GB/T 6462, GB/T 16921 | kapal bawat lot, peel buwanan | Pangkapaligiran |
| kung ang joint at ang polymer sa paligid nito ay nananatili | GB/T 10125 at ang dalawang sugnay sa ageing | sa bagong supplier, bagong coating, bagong film | Mga sukat at hitsura: mura, mabilis, at dito nagsisimula ang karamihan ng hindi pagkakasundo |
Para sa flat ribbon, maikli ang mga bilang. Ang tolerance sa kapal ay ±0.01 mm at ang tolerance sa lapad ay ±0.08 mm. Ang side camber, ang pagyuko na tinatawag ng mga supplier na Tsino na sickle bend, ay hindi dapat lumampas sa 5 mm bawat metro. Pinapayagan ng hitsura ang hindi hihigit sa tatlong pinholes o dross spots bawat 10 cm, bawat isa ay mas maliit sa 0.5 mm², at walang pagbabago ng kulay dahil sa oksihenasyon o napalampas na plating.
Ang camber ang pinakamapanganib. Ang nakayukong ribbon ay hindi dumadaan nang tuwid sa isang stringer, at ang ribbon na lumilihis sa gilid ay gumagawa ng dalawang pagkabigo nang sabay: isang nailagay sa maling lugar na joint at hubad na ribbon kung saan dapat may joint. Pareho itong nakikita sa linya at wala sa alinman ang nakikita sa isang datasheet.
Para sa round wire, ang tatlong parameter ay diameter, roundness at straightness, at dito hindi na sapat ang hand micrometer. Pinag-aralan namin ang aritmetika sa
ang pahina tungkol sa paggawa ng ribbon : ang wire na 0.01 mm sa ilalim ng nominal ay 12.1% na mas mataas ang resistance sa 0.18 mm, kumpara sa 8.2% sa 0.26 mm at 6.0% sa 0.35 mm. Ang parehong absolute tolerance ay mas nagkakahalaga habang mas manipis ang wire. Ang tuloy-tuloy na pagsukat sa pamamagitan ng laser gauge ay umiiral para sa mismong dahilan ito; hindi kayang matuklasan ng apat na punto gamit ang micrometer ang isang wire na oval o lumilihis sa haba nito.Pagkatapos ay isang bitag sa depinisyon na mas maraming pagtatalo ang nagagawa kaysa sa anumang tolerance. Ang diameter ba sa iyong inspection sheet ay ang coated diameter o ang copper core? Nagkakaiba ang dalawa nang dalawang beses ang kapal ng coating, sampu-sampung micrometre sa manipis na dulo ng range. Kung sinasabi ng datasheet na 0.26 mm at ang iyong gauge ay nagbabasa ng 0.272 mm, wala kang natuklasang depekto; natuklasan mo ang isang depinisyon. Isulat ang batayan sa kasunduan at mawawala ang pagtatalo.
Mekanikal: Rm, Rp0.2, at ang hilera na iniwang blangko ng pamantayan
Mechanical: Rm, Rp0.2, and the row the standard leaves blank
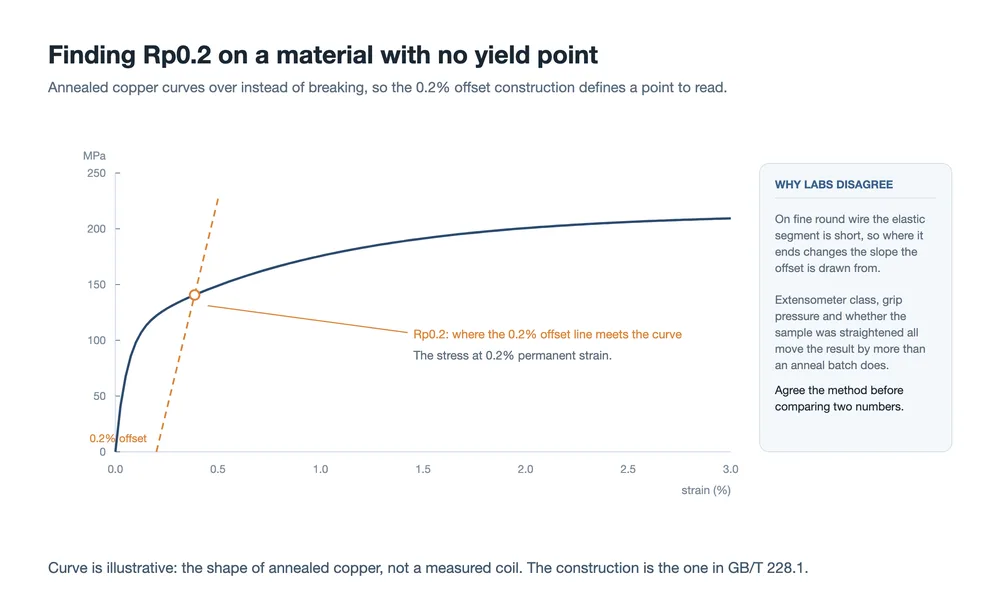
Ang tensile test ayon sa GB/T 228.1, sa 100 mm gauge length, ay nagbabalik ng tatlong numero nang sabay. Ang tensile strength Rm ay ang peak stress bago maputol ang specimen, na naglalarawan kung gaano karaming abuso ang kayang tiisin ng ribbon. Ang elongation A ay ang strain sa break, na naglalarawan kung gaano kalayo ito umaabot bago mabigo. Ang yield strength Rp0.2 ay ang stress sa 0.2% permanent strain, at inilalarawan nito kung gaano karaming puwersa ang ipinapasa ng ribbon sa cell bago ito magsimulang sumuko.
| Property (T/CPIA 0005) | Interconnect, soft | Interconnect, ultra-soft | Busbar ribbon |
|---|---|---|---|
| Rm, kapal na higit sa 0.15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, kapal na 0.15 mm o mas mababa | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| Elongation A, higit sa 0.15 mm | ≥25% | ≥20% | ≥25% |
| Elongation A, 0.15 mm o mas mababa | ≥15% | ≥15% | ≥18% |
| Rp0.2 | sa pamamagitan ng kasunduan | sa pamamagitan ng kasunduan | hindi tinukoy |
Tingnan ang huling hilera. Ang property na pinakadirektang namamahala kung mabibitak ang isang cell habang nagso-solder ay ang isa na tinatanggihan ng pamantayang ayusin. May dahilan: nagbabago ang tamang window kasabay ng kapal ng cell at ng proseso ng soldering, kaya ang isang numero ay magiging mali para sa isang tao. Ngunit ang dahilang iyon ay babala rin. Ang supplier na ang sertipiko ay walang nakasaad na Rp0.2 ay hindi nag-alis ng numero nang aksidente. Ang window mismo, at kung bakit mahalaga ang dalawang dulo nito, ay nakasaad sa ang pahina ng mga materyales.
Ang pagsukat mismo ay mas delikado kaysa sa itsura nito. Ang annealed copper ay walang natatanging yield point na mababasa sa curve, kaya ginagamit ang 0.2% offset construction: gumuhit ng linya na parallel sa elastic section, simula sa 0.2% strain, at kunin ang stress kung saan ito tumatawid sa curve. Sa 0.20 mm wire, maikli ang elastic section, ibig sabihin ang slope na kinokopya ng offset line ay itinatag sa napakakaunting data. Ang extensometer class, grip pressure, at kung ang specimen ay itinutuwid bago i-clamp ay nakakapagpabago ng sagot. Dalawang lab ay maaaring parehong may kakayahan at hindi pa rin magkasundo nang higit sa pagkakaiba ng isang production batch.
Ang mga kondisyon ay bahagi ng method, at sila ang unang dapat ihambing kapag hindi magkasundo ang dalawang lab. Mag-test sa 23 °C at 50% relative humidity, sa 100 mm gauge length, at kontrolin ang rate sa dalawang yugto: 5 mm/min hanggang mga 2% strain, o ang unang 2 mm ng travel, pagkatapos 10 hanggang 20 mm/min para sa natitira. Ang lab na nagpapatakbo ng buong test sa 20 mm/min ay nagbabasa ng mas mataas na Rm at mas mababang elongation sa parehong wire, dahil mas kaunting oras ang materyal para mag-relax. Wala sa dalawang numero ang mali; magkaibang tanong ang sinasagot nila. Ang mali ay ang paghahambing sa kanila, na siyang nangyayari kapag ang sertipiko at ang incoming test ay pinagtabi nang walang nakalakip na method.
Ang tension ay hindi lamang ang mechanical test na sulit gawin. Ang repeated-bend test ay nagtitiklop ng ribbon sa paligid ng mandrel na may fixed diameter hanggang ito ay mabiyak, at iniuulat ang bilang ng cycles. Ito ay crude, mabilis, at nahuhuli ang bagay na hindi kayang mahuli ng isang tensile pull: coating na nabibitak at core na nagwo-work-harden kung saan dumadaan ang ribbon sa guide roller. Ang ribbon na nakakaligtas sa coil at namamatay sa stringer ay karaniwang nabibigo sa test na ito bago pa mabigo sa anupaman.
Electrical: ang correction na nagbabago ng verdict
Ang resistance ay sinusukat sa pamamagitan ng method sa GB/T 3048.2, sa praktika bilang four-terminal measurement. Dalawang contact ang nagdadala ng current at dalawa pa ang nagbabasa ng voltage, kaya ang resistance sa current terminals ay hindi kailanman pumapasok sa resulta. Ang requirement ay comparative kaysa absolute. Sa 20 °C ang ribbon ay hindi dapat magkaroon ng mas maraming resistance kaysa sa copper conductor na may parehong dimensyon. Para sa reference, ang annealed TU1 copper ay nasa 0.017241 Ω·mm²/m, na 1.7241 µΩ·cm. Kaya ang mga incoming specification para sa tinned copper ribbon ay karaniwang nagsasaad ng ceiling na 1.72 µΩ·cm: ang coating ay hindi dapat magpababa ng conductivity, kundi ang cross-section lamang na inaagaw nito.
Ngayon ang bahaging karaniwang nilalaktawan. Ang temperature coefficient of resistance ng copper ay mga 3.93×10⁻³ bawat °C, na humigit-kumulang 0.4% bawat degree. Sukatin ang coil sa lab temperature na 28 °C nang walang correction at ang reading ay lalabas na mga 3.1% na mataas. Ang error na iyon ay kapareho ng laki ng diameter error na kinompute namin sa manufacturing page, at mali ang direksyon: nabibigo ang magandang coil, o pumapasa ang marginal coil kung malamig ang silid.
Ang correction ay isang linya lamang: hatiin ang nasukat na halaga sa 1 + 0.00393 × (t − 20), kung saan ang t ay ang temperatura habang nag-test. Ang instruksyon ng standard na kumuha ng limang reading sa 20 ± 5 °C at i-average ang mga ito ay umiiral para sa parehong dahilan. Wala sa dalawang hakbang ang mahirap. Pareho silang madalas na nilalaktawan kaya ang resistance figure na walang nakasaad na test temperature ay hindi isang pagsukat.
Coating at soldering: dalawang numero at isang curve
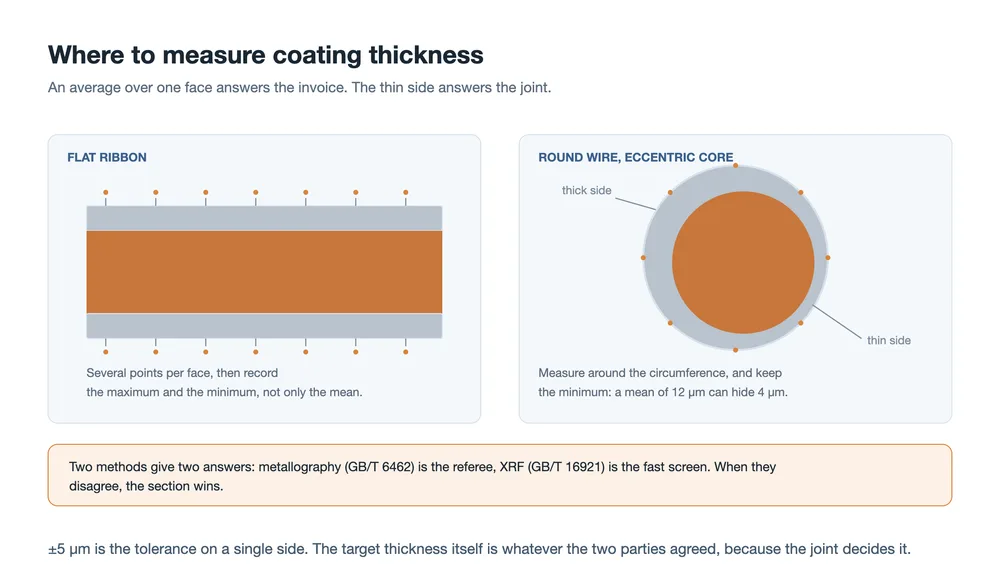
Ang kapal ng coating ay masusukat sa dalawang paraan. Ang metallographic section (GB/T 6462) ay naghihiwa, nag-mount at nagpo-polish ng ribbon at nagbabasa ng layer sa ilalim ng mikroskopyo. Ang X-ray fluorescence (GB/T 16921) ay nagsusukat nang hindi sinisira ang sample at tumatagal ng ilang segundo, kaya ginagamit ito sa linya. Kapag hindi nagkasundo ang dalawa, ang section ang referee. Pinapayagan ng standard ang ±5 µm sa isang mukha at iniiwan sa dalawang partido ang target na kapal, dahil ang joint ang nagpapasya nito.
Sa round wire, ang isa o dalawang reading ay hindi pagsukat. Kung ang core ay off-centre sa coating, ang average sa isang section ay maaaring perpektong katanggap-tanggap habang manipis ang isang gilid. Ang manipis na gilid na iyon ang may pinakakaunting materyal para gamitin ng solder, at iyon ang gilid na nabibigo. Sukatin sa paligid ng circumference, at itala ang minimum pati na ang mean.
Bago pa man i-solder ang anumang coupon, sinasagot ng wetting check ang mas murang tanong. Mag-solder ng isang strip at sukatin ang contact angle ng fillet: mas mababa sa 90° ay kumalat at kumapit na ang solder, sa 90° o mas mataas ay nag-bead ito at nakapatong lamang sa ibabaw. Ang contact angle ay isang proxy, hindi isang specification, ngunit ito ang pinakamabilis na paraan upang ihiwalay ang problema sa coating mula sa problema sa proseso. Kung ang isang batch ay nag-bead sa coupon na na-wet ng nakaraang batch, ang ribbon o ang imbakan nito ang pinaghihinalaan, hindi ang plantsa. Ang oksihenasyon ng coating sa imbakan, hindi pantay na lata at manipis na layer ay dito unang lumilitaw.
Ang solderability ay sinusukat bilang isang peel. Mag-solder ng haba ng ribbon sa isang standard na coupon, pagkatapos ay hilahin ito pabalik sa 180° at itala ang puwersa. Itinatakda ng T/CPIA 0005 ang mga kondisyon: 20 mm/min na bilis ng peel, hindi bababa sa 20 mm ng soldered na haba na may hindi bababa sa 15 mm ng steady plateau, soldering sa 340 ± 5 °C para sa leaded solder o 370 ± 5 °C para sa lead-free. Ang mga acceptance value ay average na peel strength na hindi bababa sa 4.0 N/mm para sa leaded at 3.0 N/mm para sa lead-free.
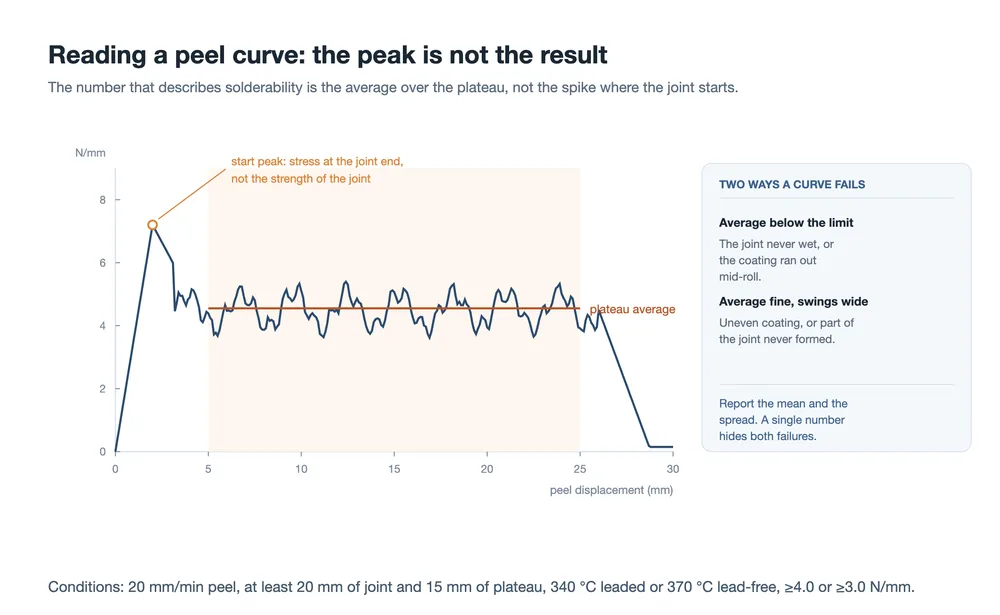
Basahin ang plateau, hindi ang spike. Ang unang peak ay nagmumula sa stress concentration sa dulo ng joint at walang sinasabi tungkol sa natitirang bahagi nito. Ang mahalaga ay ang average sa buong steady section, at pagkatapos ay ang spread sa loob ng section na iyon. Ang curve na may katanggap-tanggap na average at malalaking pag-ugoy ay karaniwang nangangahulugang hindi pantay ang coating sa haba, o may bahagi ng joint na hindi man lang na-wet. Pareho silang pumapasa sa single-number check at pareho silang nabibigo sa field.
Dalawang magkaibang test ang gumagamit ng salitang peel, at hindi maihahambing ang kanilang mga numero. Ang nasa itaas ay sumusukat sa solderability ng ribbon sa 20 mm/min. Ang cell-level electrode peel strength na ginagamit ng mga module factory ay sumusunod sa ibang dokumento, T/CSTM 00461-2022, sa 300 hanggang 800 mm/min, na may iba't ibang acceptance value, at sinusukat nito ang kombinasyon ng ribbon, gridline at proseso. Ang supplier na nag-quote ng peel number na walang bilis at specimen ay nag-quote ng numerong hindi mailalagay.
| Ano ang sinusukat | Bilis ng peel | Ano ang sinasabi nito sa iyo | Kaninong problema |
|---|---|---|---|
| Solderability ng ribbon (T/CPIA 0005) | 20 mm/min | kung mag-wewet at kakapit ba ang coating | supplier ng ribbon |
| Cell electrode peel (T/CSTM 00461) | 300-800 mm/min | kung kakapit ba ang joint na aktwal mong ginagawa | ribbon, cell at proseso nang sabay |
Environmental: hindi tungkol sa ribbon ang test
Limang clause ang sumasaklaw sa durability, at ang paraan ng paghusga sa kanila ang kawili-wiling bahagi.
| Pagsubok | Mga kondisyon | Paano hinuhusgahan |
|---|---|---|
| Neutral salt spray | 48 h sa GB/T 10125 | protection rating 10, appearance rating hindi bababa sa 4, walang yellowing, blackening, blistering o lifting |
| PCT | 121 °C, 99-100% RH, 24 h | walang halatang yellowing o blackening sa loob ng 10 mm sa magkabilang gilid ng ribbon |
| Damp heat | 85 °C, 85% RH, 1000 h | parehong criterion |
| Thermal cycling | −40 °C hanggang +85 °C, paulit-ulit | peel force at resistance na muling sinusukat pagkatapos ng mga cycle; walang paghihiwalay ng joint, walang pagtaas sa series resistance |
| High-temperature storage | 150 °C, 1000 h, coupon level | peel strength retention, at walang masusukat na paglaki sa intermetallic layer |
Hindi iniinspeksyon ng huling dalawa ang ribbon. Iniinspeksyon nila ang sampung milimetro sa magkabilang gilid nito, na siyang encapsulant at ang interface. Ito ay sadyang pagpili, at sinasabi nito kung para saan ang test. Ang coating ng ribbon, flux residue at encapsulant ay nag-interact sa ilalim ng init at kahalumigmigan. Ang nakikitang produkto ng interaksyong iyon ay isang dilaw na banda o itim na gilid sa tabi ng ribbon. Ang pag-test ng hubad na strip ng ribbon sa oven ay hindi ito makikita.
Ang praktikal na kahihinatnan ay kailangang isagawa ang mga test na ito gamit ang sarili mong bill of materials. Ang salt spray result sa sariling coupon ng supplier ay nagsasabi na lumalaban sa corrosion ang coating. Hindi nito sinasabi kung ano ang nangyayari kapag ang coating na iyon ay nasa ilalim ng iyong EVA o POE, kasama ang iyong flux residue, sa 85 °C sa loob ng anim na linggo. Ang damp-heat behavior ng module ay mas malalim na tinatalakay sa pahina ng DH1000 failure-mode, at ang mas malawak na listahan ng test ay nasa pangkalahatang-ideya ng reliability test.
Isang three-tier na plano sa incoming inspection
Kapag naitakda na ang mga pamamaraan, ang plano ay sumusunod sa kung gaano katagal ang bawat test. Tatlong tier ang sumasaklaw sa halos lahat ng tunay na kaso.
| Tier | Frequency | Mga item |
|---|---|---|
| Lot | bawat papasok na lot | appearance, dimensions (diameter o kapal at lapad), tensile (Rm, Rp0.2, A), kapal ng coating |
| Pana-panahon | buwanan, o isang bahagi ng mga lot | resistance, peel force, camber, roundness |
| Introduction at pagbabago | bagong supplier, bagong specification, pagbabago sa proseso | salt spray, PCT, damp heat, compatibility sa iyong film at flux |
Apat na gawi ang nagpapagana sa plano nang mas mahusay kaysa sa talahanayan lamang.
Kumuha ng sample sa magkabilang dulo ng coil. Ang annealing at tinning ay nagd-drift sa start-up at sa pagpalit ng coil, at ang sample mula sa outer wrap ang isang lugar kung saan nakalampas na ang mga transient na iyon.
Subaybayan ang distribusyon, hindi ang verdict. Ang lot na pumasa ay hindi lot na stable. Ang pag-plot ng mean at spread ng bawat property sa dalawampung lot ay magpapakita ng anneal na nagd-drift bago pa mabigo ang anumang solong lot sa limit nito.
Kontrolin ang imbakan. Nag-ooxidize ang coating kapag nabuksan ang coil, at bumababa ang solderability kasabay nito. Ang coil na pumasa pagdating ay maaaring mabigo sa linya apat na linggo mamaya, at ang report ay sisisihin ang stringer. Itala ang mga petsa ng pagbukas at panatilihing tuyo ang imbakan.
Alamin ang hindi masasabi ng makina. Sinusuri ng stringer ang placement at proseso, hindi ang lakas ng joint, gaya ng nakasaad sa mechanism walkthrough : walang bahagi sa makina ang sumusukat ng peel. Iyon ang dahilan kung bakit may peel test sa labas ng linya, sa mga coupon, at kung bakit ang makina tulad ng AM050FH stringer ang pagtakbo nito hanggang sa sarili nitong mga limitasyon ay hindi ebidensya na ang joint ay maayos.
Ano ang dapat na nakapaloob sa teknikal na kasunduan
Ang mga pamantayan ay nagbibigay ng pinakamababang antas at mga pamamaraan. Lahat ng bagay na nagpapasya kung magkasundo ang dalawang lab ay dapat na nakasulat nang hiwalay. Sa praktika, maikli lamang ang listahan:
- Ang batayan ng diyametro o kapal: may coating, o copper core.
- Isang Rp0.2 window na may parehong mas mababa at mas mataas na limitasyon, at ang gauge length at offset method na ginamit upang makuha ito.
- Peel force bilang N/mm o N, kasama ang depinisyon ng lapad para sa round wire, ang peel speed at ang temperatura ng soldering.
- Isang target na kapal ng coating bawat gilid, na lampas sa tolerance.
- Mga limitasyon sa roundness at straightness para sa round wire, na iniwan na bukas ng pamantayan.
- Ang temperatura kung saan iniuulat ang resistance, at ang formula ng pagwawasto.
- Ang posisyon ng sampling, kasama kung kasama ang mga dulo ng coil.
- Kung aling encapsulant at flux ang ginagamit sa mga environmental test.
Wala sa mga ito ang kakaiba. Bawat isa, kapag iniwang hindi nakasulat, ay nagdulot ng hindi pagkakasundo na mas matagal na inayos kaysa sa tagal ng pagtakbo ng test.
Mga tanong na lumilitaw sa praktika
Maaari ko bang gamitin ang T/CPIA 0005 sa round wire?
Gamitin ito bilang panimulang punto, hindi bilang kumpletong spesipikasyon. Ang dokumento ay isinulat para sa flat ribbon; ang diyametro, roundness, straightness at ang N/mm na batayan para sa round cross-section ay kailangan pang pagkasunduan ng dalawang partido. Para sa MBB at 0BB wire, ang hugis at bilang ng wire ay sapat na mahalaga kaya hindi maaaring ipalit ang isang flat-ribbon clause.
Bakit iba ang Rp0.2 ko sa Rp0.2 ng supplier?
Kadalasan ang pamamaraan, hindi ang metal. Ihambing ang gauge length, ang offset construction, ang extensometer class, ang grip pressure at kung ang specimen ay inituwid. Sa fine wire, maikli ang elastic section, kaya ang maliliit na pagkakaiba sa setup ay nagbabago ng resulta nang higit pa kaysa sa pagbabago ng anneal batch. Pagkasunduan muna ang pamamaraan; kung magkaiba pa rin ang mga numero, tingnan na ang coil.
Dapat bang isulat ang peel force sa N o N/mm?
Ang N/mm ay nag-normalize ayon sa lapad, na walang kalabuan para sa flat ribbon. Para sa round wire, walang lapad na paghahatiin, kaya ang ilang supplier ay nag-uulat sa N at ang iba ay naghahati sa diyametro o sa nominal band. Alinman sa convention ay maaaring gumana; ang isang numero na walang convention nito ay hindi. Ang pahina ng ribbon at flux ay naglilista ng mga unit ayon sa karaniwang pagsasaad ng mga supplier.
Sapat na ba ang XRF kaysa sa section?
Para sa screening sa linya, oo. Bilang rekord, hindi. Ang XRF ay mabilis at non-destructive at makakahuli ng coil na sistematikong manipis. Hindi nito malulutas ang isang eccentric core sa round wire tulad ng ginagawa ng polished section, at ginagawa ng mga pamantayan ang section bilang referee kapag hindi magkasundo ang dalawa. Itago ang section para sa introduction tier at para sa mga hindi pagkakasundo.
Bakit ang salt spray criterion ay mukhang sampung milimetro ang layo mula sa ribbon?
Dahil ang kabiguan na mahalaga ay nasa interface, hindi sa metal. Ang isang ribbon ay maaaring lumaban sa corrosion at manatiling nagbabago ang kulay ng film sa paligid nito, at ang isang ribbon ay maaaring magbago ng kulay habang hawak pa rin ang joint. Ang paghusga sa banda sa magkabilang gilid ng ribbon ay kung paano ginagawang nakikita at nauulit ng pamantayan ang isang problema sa interface.
Kailangan ko ba talagang magsagawa ng tensile testing sa bawat lot?
Ito ang pinakamurang maagang babala na mayroon ka. Ang annealing ang prosesong pinaka-malamang na mag-drift sa pagitan ng mga lot, at ang Rp0.2 kasama ang elongation ang unang nagpapakita ng drift na iyon, bago pa ito maging cell breakage sa stringer. Ang tensile test ay tumatagal ng ilang minuto bawat lot; ang isang cracked-cell excursion ay tumatagal ng isang shift.
Mga huling pagninilay
Ang mahirap na bahagi ng ribbon testing ay hindi ang mga instrumento. Ito ay ang alignment: aling property, sinample saan, iniwasto paano, hinuhusgahan laban sa ano. Kapag hindi magkasundo ang dalawang dataset, ang produktibong pagkakasunod-sunod ay suriin muna ang pamamaraan at pangalawa ang ribbon. Ang pagkakasunod-sunod na iyon ay nanatili sa incoming inspection nang sapat na katagalan kaya sulit itong isulat bago ang susunod na hindi pagkakasundo kaysa pagkatapos nito.
Sinasabi sa iyo ng isang pamantayan kung ano ang pinakamababang dapat na taglayin ng isang ribbon. Sinasabi sa iyo ng kasunduan kung ano ang dapat na taglayin ng ribbon na ito para sa linyang ito. Ang pangalawang dokumento ang nagpapasya sa yield.
Kaugnay na pagbabasa:
- Ang ginagawa ng PV ribbon: tatlong trabaho, isang trade-off
- Mga materyales ng PV ribbon: copper core, tigas at patong
- Istruktura at mga uri ng PV ribbon: patag, bilog at hugis
- Paano ginagawa ang PV ribbon: pagguhit, annealing at tinning
- Bakit mahalaga ang flux para sa photovoltaic soldering
- Ribbon wire drawing at tinning line
- Mga mekanismo ng solar cell stringer: gabay bawat sona
- DH1000 damp heat test: mga mode ng pagkasira at mekanismo
- PV module reliability tests: ang buong listahan
- Hot spots, microcracks at PID: tatlong mabagal na pagkasira ng module
Ang mga halagang sinipi dito ay mula sa GB/T 31985 at T/CPIA 0005-2017 ayon sa nailathala, at mula sa mga pamantayan ng test-method na pinangalanan sa bawat seksyon. Inilalarawan nila kung ano ang hinihiling ng mga dokumentong iyon; hindi sila mga pagsukat ng aming sariling produkto, at hindi sila kapalit ng kasalukuyang edisyon ng isang pamantayan o ng isang pinirmahang teknikal na kasunduan. Ang 0.18 mm resistance arithmetic ay aming sariling kalkulasyon, na muling ginawa sa pahina ng ribbon manufacturing, na ipinapalagay ang copper sa 1.75×10⁻⁸ Ω·m, coating na hindi kasama sa conduction, at isang 182 mm half-cell. Ang dalawang sanggunian sa clause, T/CPIA 0005-2017 at T/CSTM 00461-2022, ay ang mga edisyong may bisa noong isinulat ang pahinang ito.