Ang responsibilidad sa editoryal para sa artikulong ito ay nasa Wuhan Ooi Photoelectric Technology Co., Ltd. Isinulat at sinuri ng pangkat editoryal ng Ooitech. Tingnan ang aming patakaran sa editoryal para sa kung paano kami nagsusulat, saan ginagamit ang mga AI tool, at kung paano humiling ng pagwawasto.
0BB Dispensing Glue Can Poison Encapsulant Crosslinking
Talaan ng Nilalaman
Mabilis na sagot: Sa isang 0BB line ang ribbon ay pinipirmi bago ang lamination ng isang hilera ng maliliit na glue dots, bawat isa ay isang bahagi ng isang milligram. Sa 145 hanggang 155 degrees C lamination step ang maliliit na molekula sa loob ng mga dot na iyon ay lumilipat sa tinunaw na POE o EVA, at kung ang alinman ay isang amine, isang thiol o isang phenolic inhibitor ito ay humaharang sa peroxide radical relay na bumubuo ng crosslink network. Ang resulta ay isang malambot, under-cured na singsing sa paligid ng bawat dot, eksaktong kung saan kailangan ng ribbon na kumapit ang film. Ang film ay pumasa sa sarili nitong incoming test, ang glue ay pumasa sa sarili nitong test, at ang module ay nabibigo pa rin mamaya sa thermal cycling o damp heat. Ang signature na dapat hanapin ay isang gradient: gel content mababa sa dot at normal ilang milimetro ang layo. Ang POE ay bumaba sa ibaba ng linya nito muna dahil ito ay nag-crosslink ng mga apat na beses na mas mabagal kaysa sa EVA.
Nakikita mo ang isang malambot na singsing sa paligid ng ribbon at inaabot mo ang film batch. Ang film ay karaniwang maayos. Ang mas malamang na salarin ay ang glue dot na dapat sana ay humawak sa ribbon nang hindi gumagalaw.
Ang malambot na singsing sa paligid ng ribbon
Ang 0BB ay nag-aalis ng busbar at naglalagay ng maraming manipis na ribbons nang diretso sa fine grid fingers, kaya ang ribbon ay walang humahawak sa lugar hanggang sa mag-cure ang film. Sa karamihan ng mga linya ang ribbon ay pinipirmi ng isang hilera ng maliliit na glue dots, isang UV o thermoset adhesive, upang hindi ito gumalaw habang ang string ay isinalansan, inilipat at hinihila sa vacuum. Ang bawat dot ay tumitimbang ng isang bahagi ng isang milligram, halos wala kumpara sa isang film na tumitimbang ng ilang daang gramo.
Sa lamination ang plate ay tumatakbo malapit sa 145 hanggang 155 degrees C, at ang maliliit na molekula sa dot ay nagiging mobile at nag-diffuse sa film na natunaw sa paligid ng ribbon. Kung ang mga molekulang iyon ay sumalakay sa peroxide na sinusubukang mag-crosslink sa film, ang ribbon ay napupunta sa loob ng isang singsing ng film na hindi natapos mag-cure. Ang signature ay madaling makalimutan dahil ito ay lokal: ilang milimetro ang layo ang film ay mukhang at nagte-test ng normal, kaya ang unang instinct ay sisihin ang film batch kaysa sa glue.
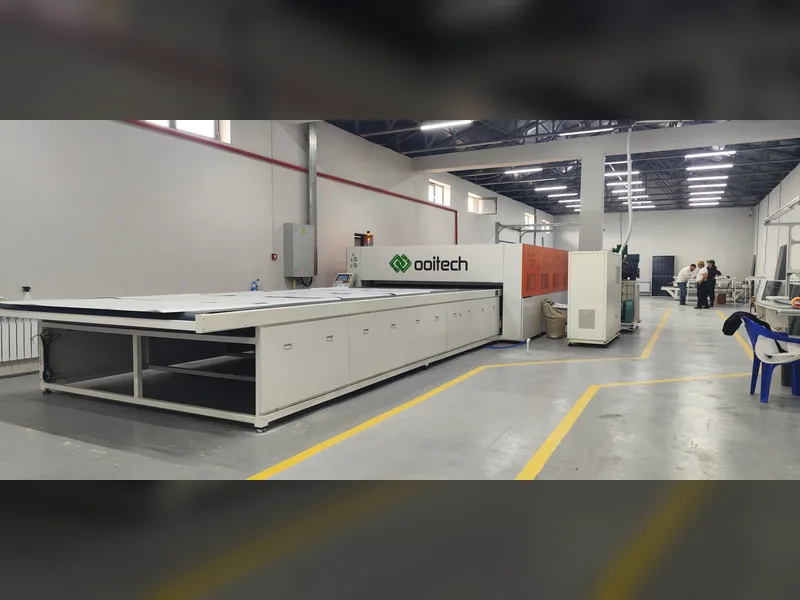
Hinahawakan namin ang platen sa pagitan ng 145 at 155 degrees C na may circulating thermal oil upang mapanatili ang isang steady temperature profile na pumipigil sa hindi pantay na diffusion habang ang film ay nag-crosslink.
Paano nag-crosslink ang film, isang relay
Ang POE at EVA ay thermoplastic. Kapag hindi naka-crosslink, sila ay lumalambot at dumadaloy sa temperatura, at ang uncrosslinked EVA ay nagsisimulang matunaw malapit sa 70 degrees C, isang temperatura na naaabot ng module backsheet sa isang araw ng tag-init. Ang film formula ay may dalang organic peroxide, isang peroxycarbonate tulad ng TBEC, kasama ang isang co-agent tulad ng TAIC. Sa panahon ng lamination ang crosslink reaction ay tumatakbo tulad ng isang relay. Ang init ay naghahati sa peroxide oxygen-oxygen bond sa isang alkoxy radical. Ang radical na iyon ay kumukuha ng hydrogen mula sa isang polymer chain at ipinapasa ang radical sa chain. Dalawang chain radicals ang magkakabit sa isang carbon-carbon crosslink, at ang co-agent ay tumutulong na ipasa ang baton sa mas maraming chains.
Ang crosslink level ay binabasa bilang gel content: ang uncured na bahagi ay kinukuha gamit ang isang solvent tulad ng xylene, at ang hindi matunaw na bahagi na natitira ay ang gel content, na sinusukat sa IEC 62788-1-6 o GB/T 29848. Ang industry rule of thumb ay hindi bababa sa 75 porsiyento para sa EVA at hindi bababa sa 60 porsiyento para sa POE, na ang film maker spec ang awtoridad.
Ang extraction test ay naghahati sa film sa dalawang bahagi: ang crosslinked network na nakaligtas at ang uncured chains na natunaw. Ang film na nagbabasa ng 75 porsiyento ay karamihan ay isang network, ngunit ang 25 porsiyento na natunaw ay materyal na hindi kailanman sumali dito, at ang bahaging iyon ay eksaktong kung saan nag-iiwan ng marka ang isang lason. Ito ang dahilan kung bakit ang gel content ang numero na dapat bantayan kapag ang isang glue at isang film ay nagtatagpo.
Tatlong lason na sumisira sa relay
Anumang bagay na kumokonsumo ng peroxide, o humuhuli sa radical at tumatangging ipasa ito, ay sumisira sa relay. Ang mga additives sa loob ng isang glue dot ay nahahati sa tatlong klase.
| Klase ng lason | Saan ito nagmumula | Paano nito sinisira ang relay | Ano ang iniwan nito |
|---|---|---|---|
| Amine | Amine curing agents at accelerators sa thermoset glue; amine co-initiators sa ilang UV glue | Redox reaction sa peroxide ay nagsisindi nito nang mas mababa sa normal nitong decomposition temperature | Peroxide naubos bago matunaw at mag-bond ang film |
| Thiol | Thiol-ene UV glue at thiol-cured epoxy | S-H bond ay nagbibigay ng hydrogen at chain-transfers, na ginagawang isang low-activity sulfur radical ang isang aktibong radical | Humihinto ang relay at ang crosslink efficiency ay bumagsak nang husto |
| Inhibitor | Phenolic inhibitors tulad ng MEHQ o hydroquinone na idinagdag para sa UV storage stability | Humuhuli ng radicals at bumubuo ng isang stable na produkto | Bumababa ang epektibong peroxide content habang ang mga radical ay kinakain nang isa-isa |
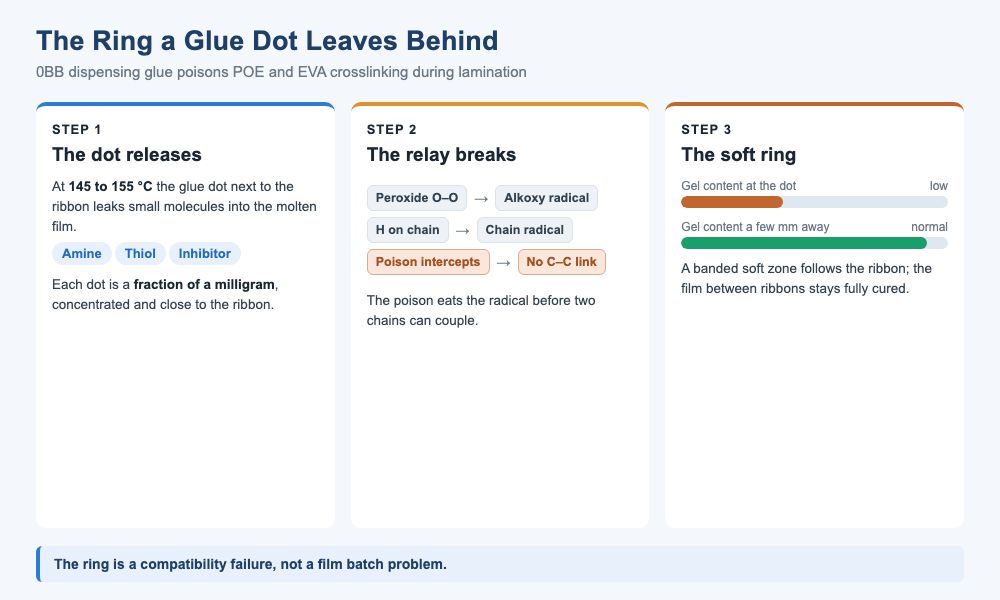
Ang landas mula sa isang glue dot patungo sa isang malambot na singsing. Ang dot ay naglalabas ng poison molecules sa lamination, humihinto ang peroxide relay, at ang gel content ay bumaba lamang sa singsing sa paligid ng ribbon.
Amine: pagsisindi ng fuse nang maaga
Ang isang tertiary amine ay nagsasama sa peroxide tungo sa isang redox initiator system, kaya ang mga amine ay nagpapabilis ng room temperature resins. Sa isang film ang acceleration na iyon ay maling bagay sa maling oras: ang peroxide ay nabubulok bago pa man ganap na matunaw at mag-bond ang film, at ang mga radical na inilalabas nito ay karamihan ay na-quench sa side reactions.
Ang inhibitor class ay nagtatago sa malinaw na paningin
Ang UV glue ay isang radical cure, kaya upang pigilan ito sa pag-polymerize sa drum ang formulator ay nagdadagdag ng phenolic inhibitor. Ito ang parehong klase ng radical-scavenging stabilizer na nagkakansela ng peroxide radicals sa isang film. Ang isang undercured glue dot ay nagpapalala nito, dahil ang ribbon ay nagbabalot sa dot mula sa UV, kaya ang bahagi na pinakamasamang nag-cure ay eksaktong ang bahaging nakadikit sa film.
Bakit sinusundan ng singsing ang ribbon
Ang failure ay hugis ng dot, hindi hugis ng film. Ang dot ay maliit ngunit concentrated, at ang diffusion sa lamination ay nagdadala ng mga additives nito sa maikling distansya lamang, kaya ang poison concentration ay pinakamataas sa dot at bumababa pakanlabas. Ang peroxide sa film ay dosed para sa isang buong sheet na nag-crosslink nang pantay, na walang spare budget para sa isang spot na kumakain ng malaking lokal na bahagi. Ang resulta ay isang halos pabilog na under-cured zone sa paligid ng bawat dot, at sa kahabaan ng isang ribbon ang mga zone ay pumipila sa isang banda. Sa pinakamasamang kaso ang singsing ay halos hindi nag-crosslink at may dent sa ilalim ng kuko.
Ang pattern ay nagbabalik-mula sa layup. Dahil ang mga tuldok ay may pagitan sa kahabaan ng ribbon at ang ribbon ay tumatakbo sa buong cell, ang mga indibidwal na singsing ay nagsasama-sama tungo sa isang banda o isang string ng mga butil na sumusunod sa ribbon, habang ang film sa pagitan ng mga ribbon ay nananatiling ganap na cured. Ang kaibahang iyon, isang banded soft zone sa isang kung hindi man ay matigas na film, ay ang palatandaan na naghihiwalay sa isang problema sa compatibility mula sa isang problema sa recipe o batch, na magpapalambot sa buong sheet nang pantay-pantay.
Bakit unang bumababa ang POE sa ilalim ng linya
Ang POE ang mas nakalantad na materyal. Mas mabagal itong nag-crosslink kaysa sa EVA, at ang isang paghahambing ng rheology ay naglalagay sa gelation rate ng mas polar na EVA sa mga apat na beses ng sa POE. Kaya naman ang POE ay tumatakbo sa isang mas masikip na crosslink window, at anumang bagay na nagnanakaw ng mga radical sa kalagitnaan ng relay ay nagtutulak dito sa ilalim ng pass line nito nang mas maaga kaysa sa gagawin nito sa EVA. Sinasalamin ito ng mga floor, 60 porsiyento para sa POE laban sa 75 porsiyento para sa EVA, ngunit ang isang poisoned ring ay maaaring mahulog sa ilalim ng alinman sa dalawa.
Ano ang halaga ng ring pagkatapos ng lamination
Ang ring ay nakaupo kung saan ang module ay pinaka-sensitibo. Ang ilang 0BB route ay umaasa sa film na nagpapanatili sa ribbon na nakadiin sa pinong grid fingers pagkatapos ng lamination, kaya ang isang soft ring ay nagpapababa ng contact pressure na iyon at nagpapataas ng contact resistance, na nagbabasa bilang isang false contact o isang madilim na electroluminescence line. Ang isang low-crosslink zone ay lumalambot din at dumadaloy muli sa temperatura, na nagpapahintulot sa ribbon na gumapang habang thermal cycling, at ang uncured film ay maaaring muling matunaw tungo sa bubbles at mga wrinkles na nagbubukas ng daan para sa moisture. Ang problema ay ang pagkaantala: ang paunang electroluminescence at power ay mukhang normal, at ang problema ay lumilitaw lamang pagkatapos ng damp heat o oras sa field.
Ang bawat sintomas ay lumilitaw sa ibang orasan. Ang contact loss at ang madilim na linya ay maaaring lumitaw sa loob ng thermal cycling, dahil ang soft ring ay nagrerelaks sa tuwing umiinit ang module. Ang mga bula at delamination ay tumatagal ng mas matagal, dahil kailangan nila ang uncured share na muling matunaw at ang gas o tubig na makolekta. Ang mga field failure ang pinakamabagal at pinakamahal, dahil sa oras na iyon ang module ay nasa bubong at ang film, ang glue at ang recipe ay nakapasa na sa kanilang sariling mga test.
Ang contact ang unang nawawala
Sa mga 0BB route na umaasa sa film pressure kaysa sa isang matibay na weld, ang film ang spring na humahawak sa ribbon sa finger. Ang isang ring na nananatiling malambot ay isang spring na bumibigay, kaya ang contact resistance ay umaakyat kung saan nakaupo ang ring at ang failure ay nagbabasa bilang isang madilim na linya sa kahabaan ng ribbon kaysa bilang isang depekto sa film.
Mahuli ito bago ka mag-laminate
Ang pinakamalinis na check ay comparative sampling. Sa isang laminate, mag-cut ng mga sample mula mismo sa ibabaw ng isang glue dot, mula isa hanggang dalawang milimetro sa tabi ng ribbon, at mula sa isang spot na malayo sa ribbon, pagkatapos ay sukatin ang gel content sa lahat ng tatlo. Ang isang malinaw na gradient, mataas sa malayo at mababa sa dot, ay tumuturo sa glue. Dalawang katulong ang sumusuporta dito: ang differential scanning calorimetry ay nagbabasa ng residual exotherm, na naiiba kung saan ang cure ay hindi kumpleto at may natitirang peroxide, at ang infrared spectroscopy ay naghahambing ng mga peak malapit sa dot laban sa background.
Kumukuha kami ng comparative samples isa hanggang dalawang milimetro mula sa ribbon sa mga test laminate upang i-map ang mga lokal na variation ng gel content bago tapusin ang bawat thermal bonding recipe.
| Paraan | Ano ang ipinapakita nito | Kailan ito patakbuhin |
|---|---|---|
| Comparative gel content | Gradient mula mababa sa dot hanggang normal ilang milimetro ang layo | Anumang oras na may lumitaw na soft ring o mababang peel malapit sa ribbon |
| DSC residual exotherm | Natitirang reaction enthalpy kung saan hindi kumpleto ang cure | Bilang mabilis na screen para sa under-cure |
| FTIR malapit sa dot | Nagbago ang mga peak laban sa background film | Upang kumpirmahin kung ano ang lumipat sa film |
| Compatibility coupon | Gel content at peel sa dot laban sa isang no-dot area | Bago mag-import ng anumang bagong glue |
Ang coupon test
Bago mag-import ng bagong glue, bumuo ng isang maliit na compatibility coupon: glass, film, isang glue dot, film, backsheet, patakbuhin sa normal na lamination recipe, pagkatapos ay sukatin ang gel content at peel strength sa dot laban sa isang area na walang dot. Ito ay mura at mabilis, at dapat itong maging isang fixed step sa bawat dispensing glue import kaysa sa isang bagay na pinapatakbo lamang pagkatapos ng isang field return.
Panatilihing tumatakbo ang relay
Ang pag-iwas ay nahahati sa glue, film at process.
- Sa panig ng glue, mas gusto ang mga system na walang amine o thiol curing components, hilingin sa supplier na ibunyag ang uri ng inhibitor at isang rough loading, at itakda ang kinakailangang UV cure degree upang ang bahaging nasa anino ng ribbon ay hindi manatiling undercured.
- Sa panig ng film, i-validate ang pairing kasama ng film maker at pumili ng formula na may mas maraming crosslink margin. Sa isang EPE stack ang skin na dumadampi sa dot ang pinakamahalaga.
- Sa panig ng process, gumamit ng differential scanning calorimetry o rheology upang kumpirmahin na ang lamination time at temperature ay nag-iiwan ng headroom kaysa sa dumikit sa film spec floor.
- Ituring ang anumang pagbabago sa glue formula, kahit isang pinalitang inhibitor o co-initiator, bilang isang pagbabago na nag-trigger ng isang bagong compatibility run.
Isang system, hindi dalawa
Ang isang glue ay karaniwang kwalipikado sa sarili nitong mga termino: adhesion, cure speed, dispensing behavior at shelf life. Ang isang film ay kwalipikado rin sa sarili nitong mga termino: peel, transmittance, resistivity at gel content. Wala sa alinmang listahan ang naglalaman ng ibang materyal, kaya ang isang pairing ay maaaring makapasa sa bawat linya sa parehong sheet at mabigo pa rin sa furnace. Ang nawawalang test ay ang isa na nagpapatakbo sa dalawa nang magkasama, kaya naman ang compatibility coupon ay nabibilang sa import checklist katabi ng dalawang material spec. Sa isang 0BB module ang dalawang materyal ay hindi na mga kapitbahay na nagkataong nagdampi; sila ay isang reaction system na alinman ay kumpleto nang magkasama o nabigo nang magkasama.
Saan galing ang mga numerong ito
Ang lamination range na 145 hanggang 155 degrees C, ang gel content floors na 75 porsiyento para sa EVA at 60 porsiyento para sa POE, at ang apat na beses na mas mabagal na gelation rate para sa POE ay mga industry-typical value na nakolekta mula sa source article at mga reference nito, hindi mga pagsukat na aming pinatakbo. Binabanggit ng source ang isang Fraunhofer study kung paano naaapektuhan ng peroxide TBEC, ng co-agent TAIC at ng mga stabilizer ang encapsulant crosslinking, isang Polymers paper sa hindered amine stabilizers, at isang SMM analysis ng 0BB encapsulation cost.
Ang tatlong poison classes, amine, thiol at inhibitor, ay nagmumula sa polymer chemistry, hindi mula sa isang solong published specification, at ang isang partikular na glue behavior ay dapat kumpirmahin sa coupon test sa sarili mong laminate recipe. Ang isa hanggang dalawang milimetro na sampling offset ay isang praktikal na gabay, hindi isang standard clause.
T: Ang soft ring ba ay laging kasalanan ng glue?
Hindi. Ito ang pangunahing pinaghihinalaan, ngunit ang isang batch ng film na may mababang peroxide o maling lamination curve ay maaaring mag-iwan ng katulad na under-cure. Ang comparative gel content test ay naghihiwalay sa kanila: ang gradient na nakasentro sa dot ay tumutukoy sa glue, habang ang pantay na kakulangan ay tumutukoy sa film o sa recipe.
T: Bakit nabibigo ang POE bago ang EVA?
Ang POE ay nag-crosslink nang mga apat na beses na mas mabagal, kaya mas makitid ang window nito at mas kaunti ang margin laban sa anumang poison na nagnanakaw ng mga radical. Mas mababa rin ang floor nito sa 60 porsiyento kumpara sa EVA na 75 porsiyento, ngunit ang isang poisoned ring ay maaaring magtulak sa alinman sa ibaba ng linya nito.
T: Ano ang nasa glue na nagdudulot ng problema?
Tatlong klase: mga amine na nagsisindi ng peroxide nang maaga, mga thiol na nag-chain-transfer at humihinto sa relay, at mga phenolic inhibitor tulad ng MEHQ o hydroquinone na humuhuli ng mga radical. Ang isang partikular na glue ay maaaring magdala ng isa o higit pa sa mga ito.
T: Maaari ba akong gumamit na lang ng mas kaunting glue?
Bahagyang. Ang mas maliit na dot at mas kaunting dots ay nagpapaliit sa poisoned zone, hangga't ang holding force ay hawak pa rin ang ribbon. Mas mahalaga ang chemistry kaysa sa volume, kaya ang malinis na formulation ay mas mahusay kaysa sa mas maliit na dosis ng maruming formulation.
T: Paano ko susubukan ang isang bagong glue bago ito gamitin sa linya?
Patakbuhin ang coupon test: glass, film, glue dot, film, backsheet sa inyong normal na lamination recipe, pagkatapos ay sukatin ang gel content at peel sa dot laban sa isang no-dot area. Gawin itong fixed gate bago ang import.
T: Lalabas ba ang problema sa unang electroluminescence test?
Karaniwan ay hindi. Ang ring ay madalas na pumapasa sa paunang electroluminescence at power. Lumalabas ito mamaya bilang pagtaas ng contact resistance, dark line, bubbles o creep pagkatapos ng thermal cycling, damp heat o oras sa field.
T: Naaayos ba ito ng mas mataas na lamination temperature?
Hindi mapagkakatiwalaan. Ang mas maraming init ay maaaring magtapos ng cure ngunit nagtutulak din ng mas maraming poison palabas ng dot, at nagdadagdag ng bubble, yellowing at gastos sa enerhiya. Ang mas ligtas na solusyon ay isang compatible na glue kasama ng crosslink margin sa film.
T: Problema ba ito sa 0BB lamang?
Pinaka-nakikita ito sa 0BB dahil ang ribbon ay nakadikit sa film at ang ring ay nakaupo sa isang contact. Anumang glue o tape na humahawak sa encapsulant habang nag-cure ay maaaring mag-poison dito, kaya ang compatibility rule ay naaangkop lampas sa 0BB.
Mga huling pagninilay
Ang pag-evaluate ng glue ay dating nangangahulugan ng pagsuri sa adhesion, bilis ng cure at dispensing behavior. Sa lamination furnace, ang glue at ang film ay isang reaction system, at ang chemistry ng bawat panig ay nagbabago sa resulta ng isa. Ang problema sa compatibility ay ang tahimik na uri: parehong pumapasa nang mag-isa ang dalawang materyal at sabay na nabibigo, huli. Ilagay ang crosslink compatibility check sa tabi ng adhesion test, at ang soft ring ay hindi na misteryo.
Ang OOITech ay gumagawa ng single at double chamber solar panel laminator machines sa parehong oil-heated at electric configurations upang magbigay ng pantay na thermal control habang nag-crosslinking. Ipadala sa amin ang inyong mga drawing, module stack, o coupon samples para sa evaluation, at tutulungan ka ng aming technical team na magtatag ng matatag na lamination parameters para sa inyong 0BB line.