Ang responsibilidad sa editoryal para sa artikulong ito ay nasa Wuhan Ooi Photoelectric Technology Co., Ltd. Isinulat at sinuri ng pangkat editoryal ng Ooitech. Tingnan ang aming patakaran sa editoryal para sa kung paano kami nagsusulat, saan ginagamit ang mga AI tool, at kung paano humiling ng pagwawasto.
PV Encapsulant Film: Limang Trabaho sa Likod ng 25-Taong Warranty
Talaan ng Nilalaman
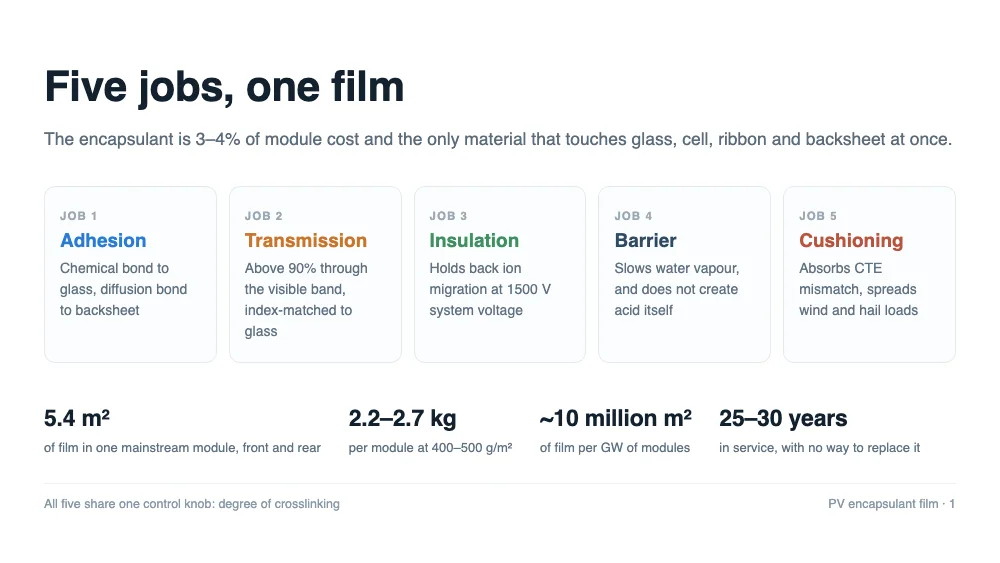
Mabilis na sagot: Ang encapsulant ay gumagawa ng limang trabaho nang sabay — nagbubuklod ito ng salamin sa backsheet, nagpapadala ng liwanag, nag-iinsulate sa 1500 V, humaharang sa water vapour at sumisipsip ng mismatch sa pagitan ng mga materyales na lumalawak sa magkaibang rate. Lahat ng lima ay naka-lock in sa isang lamination cycle, at lahat ng lima ay kontrolado ng parehong variable: kung gaano kalayo ang crosslink ng resin.
Buksan ang isang module at maaari mong pangalanan ang salamin, ang mga cell, ang mga ribbon, ang frame at ang junction box. Ang pelikula sa pagitan nila ay hindi nakikita kapag na-laminate na — transparent, walang amoy, walang gilid na masusukat at walang part number sa labas.
Napapansin mo lang ito kapag may nangyaring mali. Sa aming failure analysis work sa nakaraang dekada, ang yellowing, delamination, snail trails, PID at corroded gridlines ay lahat nagmumula sa layer na ito, o sa hindi nito napigilan.
Kaya bago ihambing ang EVA, POE at EPE, sulit sagutin ang mas simpleng tanong: ano ba talaga ang binabayaran sa pelikula para gawin? Ito ang unang bahagi sa isang serye tungkol sa encapsulant film. Nagsisimula ito sa limang trabaho at ang nag-iisang variable na namamahala sa lahat ng ito.
Ito ang tanging materyal na humahawak sa lahat
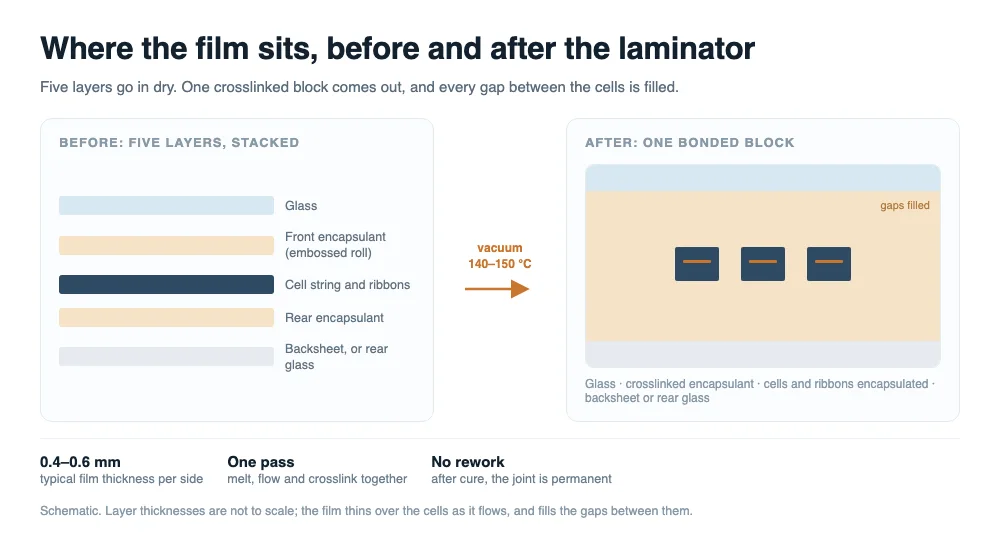
Ang isang conventional crystalline silicon module, mula sa light side pababa, ay isang stack: salamin, front encapsulant, ang cell string, rear encapsulant, at isang backsheet — o rear glass sa isang glass-glass module. Ang pelikula ay nasa itaas at ibaba ng mga cell, kaya ito ang tanging packaging material na direktang, full-area na nakikipag-ugnayan sa mga cell mismo.
Bago ang lamination ito ay isang roll ng embossed sheet. Sa loob ng laminator, sa ilalim ng vacuum at sa humigit-kumulang 140 hanggang 150 °C, gumagawa ito ng tatlong bagay nang sunud-sunod. Natutunaw at dumadaloy ito, pinupuno ang mga gaps sa pagitan ng mga cell at sa paligid ng mga ribbon. Ang peroxide sa formulation ay nabubulok at sinisimulan ang crosslinking ng resin. Pagkatapos ay lumalamig ito, at ang lumalabas ay hindi na isang pelikulang matutunaw — ito ay isang transparent, elastic, infusible rubber body na nilamon ang cell string.
Hinahawakan namin ang aming mga laminator sa ilalim ng vacuum sa pagitan ng 140 at 150 °C sa panahon ng thermal cycle upang matiyak ang kumpletong pagdaloy ng resin sa paligid ng mga cell ribbon bago makumpleto ng peroxide decomposition ang crosslinking.
Ipinaliwanag ng sequence na iyon ang isang ugali na sulit gawin: bawat numero sa isang film datasheet ay isang pangako tungkol sa cured state, hindi sa roll. Ang kapal, pagdaloy, adhesion at modulus sa tapos na laminate ang siyang kasama ng module sa loob ng 25 taon.
Madaling maliitin ang mga dami. Ang isang mainstream module na 2382 × 1134 mm ay may dalang humigit-kumulang 2.70 m² ng pelikula bawat layer, kaya humigit-kumulang 5.4 m² sa harap at likod, na tumitimbang ng 2.2 hanggang 2.7 kg sa karaniwang 400 hanggang 500 g/m². Kapag pinalaki, ang isang gigawatt ng mga module ay kumokonsumo ng nasa 10 milyong metro kuwadrado ng pelikula.
Trabaho uno: adhesion, sa pamamagitan ng dalawang magkaibang mekanismo
Ang salamin, silicon, copper ribbon at backsheet ay may magkaibang surface chemistry at magkaibang expansion coefficients. Wala sa kanila ang natural na dumidikit sa isa pa. Ang unang trabaho ng pelikula ay bumuo ng mga interface sa bawat isa na makakayanan ang 25 taon sa labas.
Sa salamin, gumagana ito nang kemikal. Ang isang silane coupling agent sa formulation ay nagko-condense sa mga hydroxyl group sa ibabaw ng salamin upang bumuo ng Si–O–Si bonds, habang ang kabilang dulo nito ay kumakapit sa resin network. Iyon ay isang chemical bond, hindi ang physical adsorption na nakukuha mula sa pressure-sensitive adhesive, at ito ang dahilan kung bakit ang glass adhesion ay nakakayanan ang damp heat kapag ang tape bond ay hindi.
Sa backsheet, iba ang mekanismo: compatibility at interdiffusion. Ang inner layer ng isang tipikal na backsheet ay isang PE o EVA-type modified layer, at sa temperatura ng lamination ang dalawang melt ay nagdi-diffuse sa isa't isa at nagtatakda bilang isang interface. Ang isang backsheet na ang inner layer ay hindi dinisenyo para dito ay magde-delaminate gaano man kaganda ang pelikula.
Ang metric ay peel strength, na sinusukat nang hiwalay para sa film-to-glass at film-to-backsheet. Ang numerong mahalaga ay hindi ang initial value kundi ang retention pagkatapos ng damp heat at UV ageing — ang isang pelikulang nagsisimula sa 100 N/cm at bumababa sa 30 pagkatapos ng 1000 oras ay ibang produkto kaysa sa isang nagsisimula sa 80 at nananatili sa 70.
Ang adhesion failure ay lumalabas bilang delamination, at ang delamination ay bihirang magdulot ng agarang pagkawala ng kuryente. Nagbubukas ito ng daanan para sa moisture, at ang daanang iyon ang pinagmumulan ng susunod na tatlo o apat na failure modes. Kung makakita ka ng isang delaminated module sa isang rack, ituring ito bilang isang moisture-ingress report kaysa sa isang cosmetic defect.
Trabaho dos: transmission, kung saan mas mahalaga ang interface kaysa sa numero
Ang front film ay nasa optical path. Ang sikat ng araw ay tumatawid sa salamin, pagkatapos sa pelikula, bago ito umabot sa cell, kaya ang pelikula ay may dalawang paraan para mawalan ng liwanag at dalawang paraan para protektahan ang module.
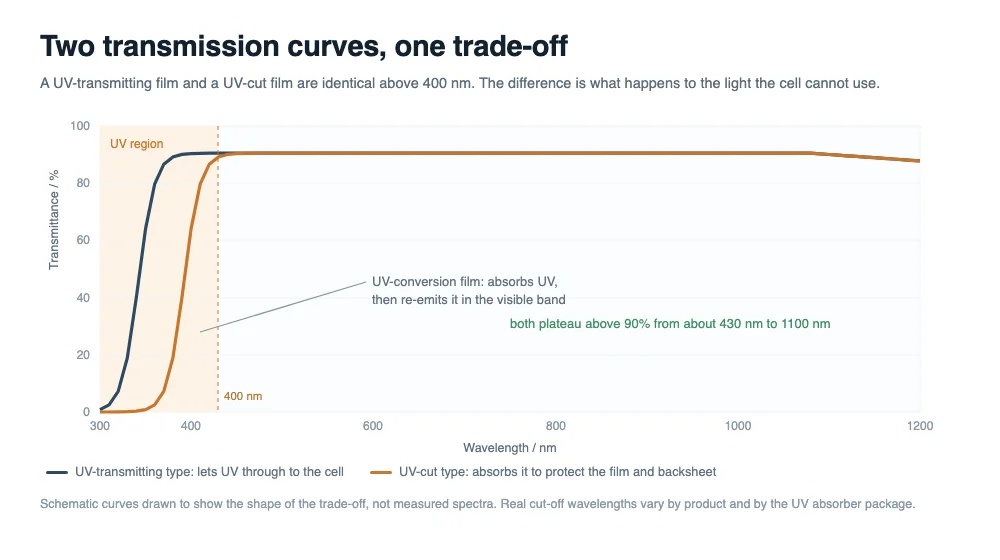
Una, maging transparent. Ang mga mainstream clear film ay nagpapadala ng higit sa 90% sa buong visible at near-infrared band, at inaasahang mananatiling ganoon — walang yellowing sa loob ng mga dekada ng UV at init.
Ikalawa, maging optically invisible. Ang EVA at POE ay may refractive index na humigit-kumulang 1.48 hanggang 1.49, napakalapit sa salamin na humigit-kumulang 1.5. Ang liwanag na tumatawid sa interface na iyon ay halos hindi nagre-reflect. Ang isang bubble o delamination ay pinapalitan ang pelikula ng hangin (n ≈ 1.0) at ang reflection loss sa interface na iyon ay biglang tumataas — kaya ang optical defects at power loss ay madalas na lumalabas nang sabay, kahit na ang pelikula mismo ay hindi nag-yellow.
Ang trade-off ay nagtatago sa ultraviolet. Ang mga pelikula ay karaniwang may UV absorber, na pumuputol sa bahagi ng UV band upang protektahan ang polymer at ang backsheet mula sa yellowing. Ngunit ang UV na pinuputol ay liwanag din na hindi na umabot sa cell. Ang mga N-type TOPCon front surface ay mas sensitibo sa UV kaysa sa mga naunang arkitektura, kaya dalawang ruta ang lumitaw: high-cut films na humaharang ng mas maraming UV, at UV-conversion films na sumisipsip ng UV at muling naglalabas nito sa visible band. Ang mga curve sa ibaba ay nagpapakita ng hugis ng desisyong iyon.
Ang rear film ay nahahati sa dalawang kaso. Ang isang monofacial module ay karaniwang binibigyan ng puti o highly reflective na pelikula, na nagbabalik ng liwanag na dumadaan sa pagitan ng mga cell pabalik sa harap at nagdadagdag ng kuryente. Ang isang bifacial module ay nangangailangan ng rear film na papasukin ang liwanag, kaya kailangan itong transparent — at pagkatapos ay hindi na ito nag-aambag ng reflective gain.
Trabaho tres: insulation sa 1500 V
Ang mga boltahe ng sistema sa mga planta na nasa antas ng utility ay karaniwan nang 1500 V na ngayon. Sa loob ng module, ang string ng cell ay maaaring nasa potensyal na pagkakaiba na isang libong boltahe o higit pa kumpara sa grounded na frame, at ang film ay isa sa mga pangunahing dielectric layer sa pagitan ng mga cell at ng frame na iyon.
Ang katangian ng materyal ay volume resistivity. Ang mga POE-type na film ay karaniwang isang order of magnitude na mas mataas kaysa sa EVA, na isang dahilan kung bakit mas mahusay nilang nilalabanan ang potential-induced degradation. Sa ilalim ng electric field, ang mga sodium ion mula sa glass ay lumilipat patungo sa ibabaw ng cell; mas mataas ang resistivity ng film, mas mabagal ang ion drift at mas huli at mas banayad ang PID.
Nakikita nang direkta ng mga pagsubok sa antas ng module ang gawaing ito: ang insulation withstand (hipot) test at ang wet leakage current test ay parehong sumusuri kung napanatili ng film na nakahiwalay ang circuit mula sa frame pagkatapos ng pagkakalantad sa moisture. Ang isang film ay maaaring makapasa sa dry hipot bago ang lamination-cycle conditioning at mabigo sa wet leakage pagkatapos, kaya ang pares ay dapat na magkasama sa qualification plan.
Nagpapatakbo kami ng dry hipot at wet leakage current tests hanggang 1500 V sa mga natapos na laminate upang i-verify na ang cured encapsulant ay nagpapanatili ng electrical isolation sa pagitan ng mga cell at ng frame pagkatapos ng pagkakalantad sa moisture.
Ang mataas na boltahe ay isang kinakailangang kondisyon para sa PID sa halip na isang sapat na kondisyon, ngunit ang film ang unang hadlang na nakatayo sa pagitan ng boltahe at ng cell. Ang paglipat sa isang film na may mas mataas na resistivity ay isa sa ilang lever na gumagana nang hindi hinahawakan ang disenyo ng sistema.
Ikaapat na gawain: hadlang, na may twist na hindi maiiwasan ng EVA
Magsimula sa pagwawasto ng isang karaniwang palagay: ang film ay hindi isang seal. Ang water vapour ay papasok. Ang tanging tanong ay kung gaano kabilis, at sa aling ruta. Sa isang glass-backsheet module, karamihan ng moisture ay pumapasok sa pamamagitan ng backsheet; sa isang glass-glass module, kung saan ang magkabilang mukha ay glass, ito ay pumapasok pangunahin sa paligid ng perimeter edge.
Sa gawaing iyon, ang dalawang pangunahing chemistry ay malinaw na nagkakaiba: ang POE ay may kapansin-pansing mas mababang water vapour transmission rate kaysa sa EVA. Ngunit ang mas mahalagang pagkakaiba ay isang bagay na ginagawa ng EVA sa sarili nito. Ang mga vinyl acetate group nito ay dahan-dahang nag-hydrolyse sa ilalim ng damp heat at naglalabas ng acetic acid. Ang acid na iyon ay umaatake sa mga silver gridline at sa ibabaw ng ribbon, nagpapataas ng series resistance, at isa sa mga karaniwang mekanismo sa likod ng power loss pagkatapos ng damp heat testing.
Kaya ang hadlang ay nangangahulugan ng dalawang bagay, at isa lamang sa kanila ang tungkol sa labas ng mundo: panatilihin ang tubig sa labas, at iwasan ang pagbuo ng corrodent sa loob. Iyon ang buong argumento para sa glass-glass modules at para sa corrosion-sensitive N-type cells na lumilipat patungo sa POE at EPE co-extruded films, kung saan ang EVA layer ay pinananatiling malayo sa ibabaw ng cell.
Ang pagkasira ng hadlang ay mabagal at bihirang maiugnay sa film sa una. Mga corroded na gridline, tumataas na series resistance, snail trails sa mga ribbon — lahat ng ito ay downstream symptoms ng isang moisture path kasama ng isang acid source. Kapag nabigo ang isang damp heat test, sulit na suriin ang film bago sisihin ang cell.
Ikalimang gawain: cushioning, para sa mga cell na patuloy na pumapayat
Ang mga cell ay nasa paligid ng 130 µm ang kapal ngayon: matigas, malutong, at mekanikal na pinakamahinang sheet sa stack. Ang mga materyal sa paligid nila ay gumagalaw sa napakakaibang rate — glass mga 9 ppm/K, silicon mga 3 ppm/K, copper ribbon mga 17 ppm/K. Bawat pang-araw-araw na pagbabago ng temperatura at bawat seasonal cycle ay hinihila silang hiwalay sa magkaibang dami.
Ang film ang compliant layer na sumisipsip ng hindi pagkakasundo na iyon, kaya ang cell at ang mga solder joint ay hindi hinihiling na dalhin ito. Ikinakalat din nito ang mechanical load: ang wind pressure, snow load at hail impact ay dumarating bilang concentrated forces, at ipinamamahagi ito ng film upang ang microcracks at breakage ay manatiling bihira.
May ikatlo, mas bagong function. Pagkatapos ng lamination, binabalot ng film ang mga ribbon at pinananatili ang mga ito sa lugar. Sa zero-busbar modules, kung saan ang mga fine wire ay maaaring hawakan ng adhesive sa halip na i-solder sa stringer, ang contact sa mga finger ay malaki ang nakasalalay sa film na pagpindot at pag-fix sa wire habang nagla-lamination. Ang flow behaviour at modulus ng film ay nagiging electrical parameters sa puntong iyon, hindi lamang mechanical. Iyon ang direktang link sa pagitan ng seryeng ito at ng ribbon series: ang joint ay lumipat sa laminator, at ang film ay naging bahagi ng joint.
Ang low temperature behaviour ay kabilang sa parehong talata. Habang bumababa ang ambient, ang EVA ay kapansin-pansing tumitigas habang ang POE ay nagpapanatili ng mas marami sa elasticity nito, kaya ang cushioning ay hindi gaanong nasisira sa malamig na klima. Kung nagtakda ka ng module para sa isang cold-climate site, ang glass transition behaviour ng film ay kasing-relevant ng temperature coefficient ng cell.
Lahat ng limang gawain ay tumatakbo sa isang control knob
Ang limang gawain ay mukhang independyente, at sa mga datasheet sila ay sinusukat ng mga independyenteng pagsubok. Sa laminate, nagbabahagi sila ng isang variable: ang antas ng crosslinking, na karaniwang iniuulat bilang gel content.
Ang under-cured na film ay nag-creep sa mataas na temperatura. Humihina ang adhesion, lumalambot ang cushioning, ang film ay maaaring umagos palabas ng gilid, at ang module ay nagsisimulang magmukhang pagod sa loob ng ilang taon. Ang over-cured na film ay kabaligtaran: nagiging malutong ito, bumababa ang impact resistance, at bumababa muli ang adhesion dahil ang isang matigas na network ay hindi makakapag-wet at makakapag-conform. May isang optimum band, at ito ay sapat na makitid kaya ang gel content ay isa sa dalawa o tatlong numero na aktwal na binabantayan ng isang lamination engineer.
| Tungkulin | Pangunahing sukatan | Karaniwang sintomas kapag nabigo ito |
|---|---|---|
| Adhesion | Peel strength, paunang at pagkatapos ng ageing; gel content | Delamination, pagkatapos ay moisture ingress |
| Transmission | Transmittance, UV cut-off wavelength, yellowness index ΔYI | Pag-yellow, unti-unting power loss |
| Insulation | Volume resistivity; hipot at wet leakage sa antas ng module | PID, wet leakage failures |
| Barrier | Water vapour transmission rate; acid value at acetic acid release | Gridline corrosion, tumataas na series resistance, snail trails |
| Cushioning | Gel content, modulus, shrinkage | Microcracks, breakage, cell displacement |
Isang caveat sa pagsukat ng gel content, dahil ito ang nagpapasya kung ang papasok na materyal ay pumasa sa lahat. Ang GB/T 29848 at IEC 62788-1-6 ay gumagamit ng magkaibang extraction times sa gel content procedure, at natuklasan ng nailathalang gawain na ang national-standard method ay nagbabalik ng sistematikong mas mataas na halaga — lumalaki ang agwat sa mas mababang cure levels. Ang ilang POE film ay may specification lines na nahuhulog nang eksakto sa rehiyong iyon. Ang isang supplier at isang customer ay maaaring hindi magkasundo tungkol sa parehong roll habang pareho silang sumusunod nang tama sa kanilang sariling standard.
Ang praktikal na sagot ay ayusin ang method sa purchase specification, pangalanan ang standard at ang extraction time, at i-qualify ang film laban sa method na gagamitin mo sa produksyon. Tatalakayin namin nang detalyado ang mga test method sa isang susunod na piraso sa seryeng ito.
Kung saan nagkakasalungatan ang limang trabaho
Kapag nahiwalay na ang limang trabaho, nagiging malinaw na ang ilan sa kanila ay nagtutulak sa magkasalungat na direksyon. Tatlong salungatan ang dahilan ng karamihan ng mga argumento sa isang pulong sa pagpili ng pelikula.
Pagharang sa UV laban sa kapangyarihan. Mas maraming absorber ang nagpoprotekta sa polimer at sa backsheet, at nag-aalis ng liwanag na sana ay nagamit ng cell. Itinulak ng mga N-type cell ang salungatang ito sa liwanag, at ang dalawang sagot — high cut-off films at UV-conversion films — ay magkaibang taya sa kung gaano karami ng bandang iyon ang sulit na bawiin.
Antas ng cure laban sa tibay. Ang mas mataas na nilalaman ng gel ay nagpapababa ng creep at nagpapanatili sa laminate na magkakadikit sa temperatura, ngunit ang mas siksik na network ay mas marupok. Sa mga instalasyon sa malamig na klima at nalalantad sa yelo, lumilihis ang balanse patungo sa mas matibay na dulo, na isang mekanikal na argumento na hindi tahasang ginagawa ng karamihan ng datasheet ng pelikula.
Pagdaloy laban sa kontrol ng bond-line. Kailangang dumaloy ang pelikula nang sapat upang punan ang mga puwang sa paligid ng mga cell at ribbon, at hindi masyadong malayo upang hindi maubusan ang gilid o maiwan ang ribbon na walang polimer sa ibabaw nito. Ang mas manipis na cell at mas pinong ribbon ay parehong nagpapakitid sa window na iyon, at ang zero-busbar construction ay lalo pang nagpapakitid dahil ang pelikula na rin ang humahawak sa wire laban sa finger.
Wala sa mga ito ang maaaring i-optimize nang isa-isa. Iyon ang dahilan kung bakit ang pagpili ng pelikula ay nauuwi sa isang ranggo na listahan ng mga failure mode sa halip na isang scorecard: magpapasya ka kung aling salungatan ang kayang tiisin ng iyong produkto, at isusulat mo ang spesipikasyon sa paligid ng trabahong hindi dapat mabigo.
Paggawa ng limang trabaho tungo sa isang spesipikasyon sa pagbili
Karamihan ng mga hindi pagkakaunawaan sa pelikula na nakikita namin ay hindi tungkol sa kung maganda ang isang produkto. Ang mga ito ay tungkol sa dalawang panig na sumusukat ng magkaibang bagay, o sumusukat ng parehong bagay sa magkaibang paraan. Ang solusyon ay hindi kagila-gilalas: isang linya bawat trabaho sa spesipikasyon, kasama ang paraan na pinangalanan sa tabi ng numero.
| Linya sa spesipikasyon | Ano ang dapat isaad | Bakit ito mahalaga sa linya |
|---|---|---|
| Base film | Kimika (EVA, POE, EPE), kapal na may tolerance, embossing | Nagtatakda ng pagdaloy, cushioning at ng lamination window na kayang panatilihin |
| Cure | Saklaw ng nilalaman ng gel, standard at oras ng extraction na tahasang pinangalanan | Ang isang variable na gumagalaw sa lahat ng limang trabaho; ang pinakamadalas na sinusukat nang iba |
| Adhesion | Lakas ng peel sa salamin at sa aktwal na backsheet, paunang at pagkatapos ng damp heat at UV | Ang delamination ay ang pasukan ng iba pang mga pagbigo |
| Optika | Transmittance, UV cut-off o conversion behaviour, yellowness index pagkatapos ng ageing | Inaayos ang trade-off sa UV sa halip na ipaubaya ito sa supplier ng pelikula |
| pagkawala ng resistive sa loob ng module | Volume resistivity, kasama ang test voltage at conditioning na nakasaad | Ang lever para sa PID sa high-voltage strings |
| Barrier | Water vapour transmission rate; acid value o acetate release para sa mga pelikulang may EVA | Nahuhulaan ang panganib ng corrosion sa damp heat, hindi lamang ang pagpasok ng moisture |
Dalawang praktikal na tala. Una, ang lakas ng peel ay dapat sukatin laban sa backsheet na aktwal mong gagamitin, hindi sa isang reference laminate — ang interface ng pelikula-sa-backsheet ay pinagsamang produkto ng dalawang materyal. Ikalawa, kung ang module ay glass-glass, pumapasok ang moisture sa gilid, kaya ang edge sealing at ang perimeter adhesive bead ay nararapat sa parehong atensyon gaya ng barrier data ng pelikula.
Higit pa sa pelikula mismo, ang dalawang process variable na nagpapasya kung natutugunan ang spesipikasyon ay ang temperature ramp sa loob ng laminator at ang oras na ginugol sa itaas ng melt. Ang profile na masyadong mabagal umabot sa temperatura ay nagpapadaloy sa pelikula bago pa magsimulang gumana ang peroxide; ang isa namang masyadong mainit ay nagko-crosslink muna sa ibabaw at nakukulong ang natitira. Wala sa mga pagbigong ito ang lumalabas sa datasheet ng pelikula, at pareho silang lumalabas sa mga pagsukat ng nilalaman ng gel na kinuha mula sa tapos na laminate.
Tatlo hanggang apat na porsyento ng gastos, wala sa kakayahang ayusin
Ang pelikula ay bumubuo ng humigit-kumulang 3 hanggang 4% ng gastos ng module — ang ilang pagsusuri ay naglalagay nito sa 4 hanggang 7% depende sa panahon at batayan ng accounting. Alinman sa dalawa, isa ito sa pinakamurang line item sa bill of materials, at mayroon itong katangian na wala sa frame at junction box: kapag na-laminate na, hindi na ito maaaring palitan o ayusin. Ang 25 hanggang 30 taong warranty ay kailangang pasanin ng pelikula sa buong distansya.
Ang pananagutang iyon ang dahilan kung bakit napakabilis na naghati-hati ang product mix. Sa merkado ng China noong 2024, ang transparent EVA ay may hawak pa ring humigit-kumulang 42%, ang EPE co-extruded film ay malapit sa 28%, at ang white EVA at POE ay may tig-higit sa 10% bawat isa. Tapos na ang panahon ng iisang kimika; ang pagpili ngayon ay ginagawa batay sa failure mode at sa arkitektura ng cell.
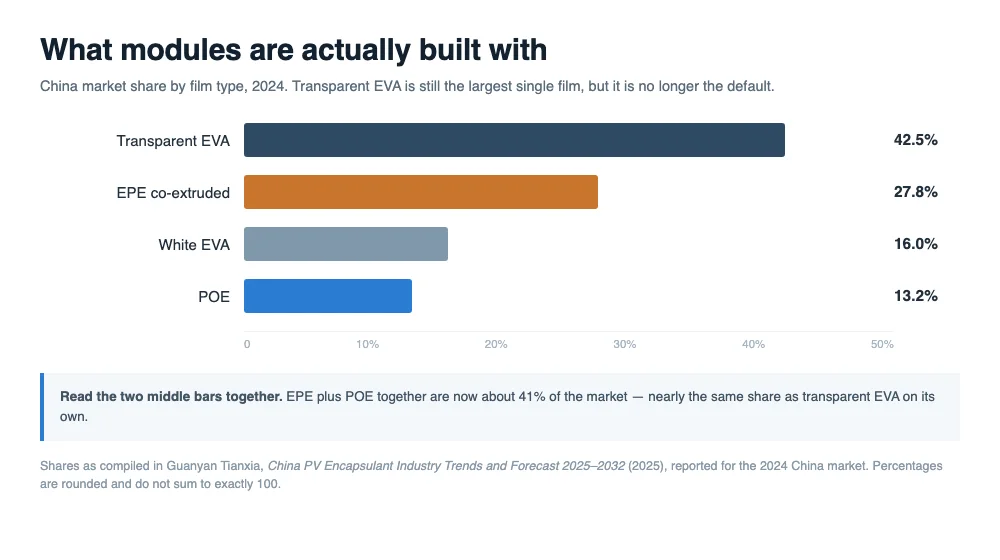
Para sa isang mamimili, binabago nito ang balangkas ng desisyon. Hindi ka pumipili ng pinakamurang pelikula na malinis na nagla-laminate. Pumipili ka kung alin sa limang trabaho ang hindi mo kayang mabigo sa field — at pagkatapos ay babayaran mo ang pelikulang nagpoprotekta sa isang iyon, habang tinatanggap ang gastos sa ibang lugar.
Mga madalas itanong
Lagi bang nagbibigay ng mas maraming kapangyarihan ang pelikulang may mas mataas na transmittance?
Hindi. Dalawang epekto ang maaaring magkansela sa headline number. Ang pelikulang pumuputol sa UV upang protektahan ang sarili nito ay nagsasakripisyo ng bahagi ng short-wavelength response, at ang anumang bula o delamination ay nagdadagdag ng air interface na may tunay na reflection loss. Ihambing ang transmittance at UV behaviour nang magkasama, at suriin ang laminate para sa optical defects bago sisihin ang pelikula.
Lagi bang mas mabuti ang POE kaysa sa EVA?
Hindi. Nanalo ang POE sa resistivity at sa moisture barrier, at hindi ito gumagawa ng acetic acid, na mahalaga para sa mga cell na sensitibo sa corrosion at sa glass-glass construction. Ang EVA ay nananatiling mas mura, nagla-laminate sa mas malawak na process window sa maraming linya, at subok na sa monofacial glass-backsheet modules. Ang tamang tanong ay kung aling failure mode ang hindi kayang tiisin ng iyong proyekto, hindi kung aling kimika ang mas bago.
Bakit nanilaw ang aking module kung pumasa ang pelikula sa UV testing?
Ang UV test ay isang dosis at isang temperatura, at pareho ang mahalaga. Ang paninilaw ay maaaring magmula sa naubos na UV absorber package, mula sa lamination sa sobrang temperatura, o mula sa mga contaminant sa laminate. Itanong ang ageing condition sa likod ng claim ng yellowness index, at ihambing ito sa irradiance at temperatura na aktwal na makikita ng iyong produkto.
Maaari bang ayusin ang delamination sa field?
Hindi. Kapag tumigas na, hindi na muling matutunaw ang film, at walang paraan upang muling pagdugtungin ang isang laminated interface mula sa labas ng module. Ang delamination ay isang permanenteng pagbabago na nagbukas din ng daanan ng moisture, kaya ang praktikal na tugon ay suriin ang apektadong populasyon sa halip na ang nag-iisang module.
Aling film ang dapat gamitin ng glass-glass N-type module?
Kadalasan POE o isang EPE co-extruded film, para sa resistivity at kawalan ng acetic acid sa ibabaw ng cell, na ang mga EVA layer ay nakaharap sa salamin. Kumpirmahin ito laban sa sarili mong damp heat at PID results sa halip na isang pangkalahatang rekomendasyon, dahil ang cell architecture, komposisyon ng salamin at system voltage ay nagbabago ng sagot.
Anong gel content ang dapat naming itakda?
Isang range, kasama ang standard at ang extraction time. Ang isang numero na walang method ay hindi isang specification, dahil ang GB/T 29848 at IEC 62788-1-6 ay hindi nagbabalik ng parehong halaga sa parehong sample. Itakda ang range mula sa sarili mong lamination trials at i-verify ito sa tapos na laminate, hindi lamang sa mga papasok na roll.
Naaapektuhan ba ng film ang PID sa pamamagitan lamang ng resistivity?
Ang resistivity ang pangunahing material lever, ngunit hindi lamang ito ang daan. Ang delamination at voids ay lumilikha ng lokal na moisture at ion paths, at ang acid generation ay nagbabago ng chemistry sa gridline. Ang isang high-resistivity film sa isang hindi maayos na laminated module ay maaari pa ring mabigo, kaya ang adhesion at gel content ay nabibilang sa parehong qualification plan tulad ng resistivity.
Maaari bang gamitin ang puting EVA sa isang bifacial module?
Hindi, hindi sa rear face ng isang bifacial module na sinadya upang mangolekta ng liwanag mula sa likod. Ang puting film ay nagre-reflect ng liwanag pabalik sa mga cell, na isang pakinabang sa monofacial modules at isang kawalan sa bifacial. Ang mga bifacial rear film ay transparent, at isinusuko nila ang reflective gain kapalit ng rear-side yield.
Mga huling pagninilay
Ang encapsulant ang pinakamurang materyal sa module at ang tanging hindi maaaring ayusin. Ito ay nagbubuklod, nagpapadala, nag-iinsulate, humaharang at nagbabalot nang sabay, at ang lahat ng lima ay pinamamahalaan ng isang numero na sinusukat sa dalawang magkaibang paraan. Pagtugmain ang specification, ang method at ang lamination window, at ang film ay hindi na ang hindi nakikitang bahagi ng stack — ito ay nagiging bahagi na maaari mong talakayin gamit ang data.
Kaugnay na pagbabasa:
- EVA, POE at EPE encapsulant film: kumpletong teknikal na gabay
- EPE encapsulant delamination at hugis-linya na mga bula sa mga ribbon
- Hindi lahat ng laminate bubble ay kasalanan ng encapsulant
- Laminator vacuum pumps at ang EVA window
- DH1000 damp heat test: mga mode ng pagkasira at mekanismo
- Snail trails sa solar panels: mga sanhi at pag-iwas
- Hot spots, microcracks at PID: tatlong mabagal na pagkasira ng module
- PV ribbon soldering: ang joint, ang window at ang 0BB shift
Mga pinagmulan: GB/T 29848-2018 at T/CPIA 0004-2017 para sa EVA film requirements; IEC 62788-1-6:2017+AMD1:2020 para sa gel content procedure, kasama ang iniulat na pagkakaiba ng GB/T kumpara sa IEC mula sa isang 2024 EPJ Photovoltaics study; market shares gaya ng nakalap sa Guanyan Tianxia, China PV Encapsulant Industry Trends and Forecast 2025–2032 (2025) para sa 2024 China market; thermal expansion coefficients, refractive indices at cell thickness na sinipi bilang tipikal na halaga sa industriya na nagbabago ayon sa material grade at proseso.
Para sa mga production line na nagbe-verify ng dielectric performance, ang OOITech ay nagbibigay ng CHT9980A at CHT9981A PV safety comprehensive tester upang sukatin ang hipot, insulation resistance, ground continuity, at wet leakage sa mga tapos na laminate. Ipadala sa amin ang iyong module stack, frame drawings, o test samples para sa evaluation, at susuriin ng aming technical team ang iyong insulation test requirements.