Paggawa ng Solar PV Module:
Talaan ng Nilalaman
Mabilis na sagot: Ang isang pabrika ng solar module ay maaaring makagawa ng isang katanggap-tanggap na module at may mahinang sistema pa rin ng paggawa. Ang pagkakaiba ay lumalabas sa ibang pagkakataon, kapag kailangang ulitin ng linya ang resulta sa iba't ibang shift, format at batch ng materyal. Ang IEC 62941 ay ang pamantayang tumutugon sa agwat na ito: nagtatakda ito ng mga kinakailangan para sa isang sistema ng pamamahala ng kalidad ng paggawa ng photovoltaic module, na sumasaklaw sa kontrol ng proseso, traceability, pamamahala ng pagbabago at disiplina sa pagsukat na nagpapanatili ng tapat na rated output. Ang praktikal na nilalaman ay hindi kagila-gilalas — mga dokumentadong window ng proseso, naka-calibrate na kagamitan sa pagsukat, mga rekord na nag-uugnay ng serial number sa mga kondisyon kung saan ito ginawa. Para sa isang planta na lumilipat mula sa single-shift na operasyon tungo sa tuloy-tuloy na produksyon, o mula sa isang customer tungo sa isang merkado na may certification-audit, ang pagsunod sa pamantayang ito ay madalas ang pagkakaiba sa pagitan ng makakabid o hindi.
PV Module Manufacturing · ni Jerry, Ooitech
Ang isang pabrika ay maaaring makagawa ng isang katanggap-tanggap na module at may mahinang sistema pa rin ng paggawa.
Ang mas mahirap na pagsubok ay dumarating mamaya: may dumating na bagong cell lot, may ibang shift na pumalit, ang laminator ay nag-restart pagkatapos ng maintenance, o nagbabago ang pabrika mula sa isang format ng module tungo sa iba. Kung ang kalidad ay nagbabago tuwing nagbabago ang isa sa mga kondisyong iyon, hindi talaga kinokontrol ng pabrika ang produkto. Namamahala ito ng sunod-sunod na sorpresa.
Iyon ang kapaki-pakinabang na paraan upang maunawaan ang paggawa ng solar PV module. Hindi ito simpleng pagkilos ng pagsasama-sama ng mga cell, salamin at polimer. Ito ang kontroladong pagpaparami ng isang aprubadong disenyo ng module, na may sapat na ebidensya ng proseso upang ipakita na ang bawat inilabas na produkto ay ginawa ayon sa layunin.
Apat na sistema ang dapat magkasundo:
| Sistema | Ang tanong na dapat nitong sagutin |
|---|---|
| Kahulugan ng produkto | Anong module ba talaga ang ginagawa natin? |
| Mga materyal at kontrol ng proseso | Ginamit ba ng pabrika ang tamang mga materyal at setting? |
| Paglabas ng kalidad at traceability | Anong ebidensya ang sumusuporta sa desisyon sa paglabas? |
| Operasyon ng pabrika | Mapananatili ba ang parehong resulta sa kinakailangang output? |
Ang mga makina ay nasa loob ng mga sistemang ito. Hindi nila ito pinapalitan.
Ang isang magandang module ay hindi pa isang sistema ng paggawa
Ang matatag na sanggunian sa isang pabrika ng PV module ay ang aprubadong kahulugan ng produkto. Maaaring magbago ang teknolohiya ng cell, magbabago ang mga lot ng materyal, nagrorotate ang mga operator at nauubos ang kagamitan. Ang module na lumalabas sa linya ay dapat pa ring manatili sa loob ng aprubadong konstruksyon at pamantayan sa paglabas.
Ginagawa nitong repeatability ang pangunahing problema sa paggawa.
Ang isang sample na maingat na ginawa ng mga bihasang technician ay maaaring gumana nang maayos. Ang mass production ay nagdadala ng ibang pressure: paulit-ulit na paghawak, maiikling cycle time, parallel na istasyon, pagpili ng recipe, pagdadagdag ng materyal, paghinto, pag-restart at rework. Ang maliliit na variation na mukhang hindi nakakasama sa isang istasyon ay maaaring magsama-sama mamaya. Ang bahagyang error sa posisyon ng string ay nakakaapekto sa layup. Ang hindi maayos na kontroladong solder joint ay nakakaligtas sa visual inspection ngunit lumalabas sa EL. Ang maling recipe ng lamination ay maaaring hindi makagawa ng halatang depekto sa pintuan ng chamber, ngunit binabago nito ang proteksyon na nakapalibot sa circuit ng cell.
Kaya ang linya ay nangangailangan ng higit pa sa sunod-sunod na aksyon. Nangangailangan ito ng tinukoy na limitasyon, punto ng pagsukat at tugon kapag ang resulta ay lumabas sa mga limitasyong iyon.
Ang kahulugan ng produkto ay tahimik na nagsusulat ng pabrika
Ang pagpili ng kagamitan ay madalas nagsisimula sa taunang target ng kapasidad. Mahalaga ang numerong iyon, ngunit hindi ito ang unang engineering input. Ang module mismo ang nauuna.
Ang drawing at bill of materials ay tumutukoy sa marami sa mga pisikal na gawain ng linya: laki at arkitektura ng cell, full-cell o cut-cell na konstruksyon, pattern ng ribbon at interconnection, bilang ng string, sukat ng salamin, single-glass o glass-glass na stack, encapsulant type, backsheet choice, profile ng frame, posisyon ng junction-box, haba ng cable at mga kinakailangan sa label.
Ang mga desisyong iyon ay nagpapatuloy sa kontrol ng produksyon. Ang mga patakaran sa imbakan ng materyal ay nakakaapekto sa paghahanda. Ang disenyo ng interconnection ay nakakaapekto sa stringing at bussing. Ang mga sukat ng module ay nakakaapekto sa bawat transfer at reference sa alignment. Ang encapsulant at konstruksyon ng stack ay nakakaapekto sa recipe ng lamination. Ang mga pagpipilian sa frame at junction-box ay nakakaapekto sa dispensing, assembly at cure time. Ang nilalayong merkado at plano sa certification ay nakakaapekto sa pagsubok, sampling, mga rekord at pagpapanatili ng dokumento.
Ito ang dahilan kung bakit ang isang listahan ng makina ay hindi makapagtutukoy ng isang pabrika. Dalawang proyekto ay maaaring gumamit ng mga makina na may parehong pangalan habang nangangailangan ng iba't ibang working range, tooling, recipe, buffer, data interface at quality gate.
Bago i-configure ang isang linya, ang drawing ng produkto, BOM, plano ng kalidad at pamantayan sa paglabas ay dapat ituring na source document. Kung gumagalaw pa ang mga ito, gumagalaw din ang spesipikasyon ng kagamitan, tanggapin man ito ng purchasing file o hindi.
Ang pisikal na ruta ay simple; ang pagkontrol dito ay hindi
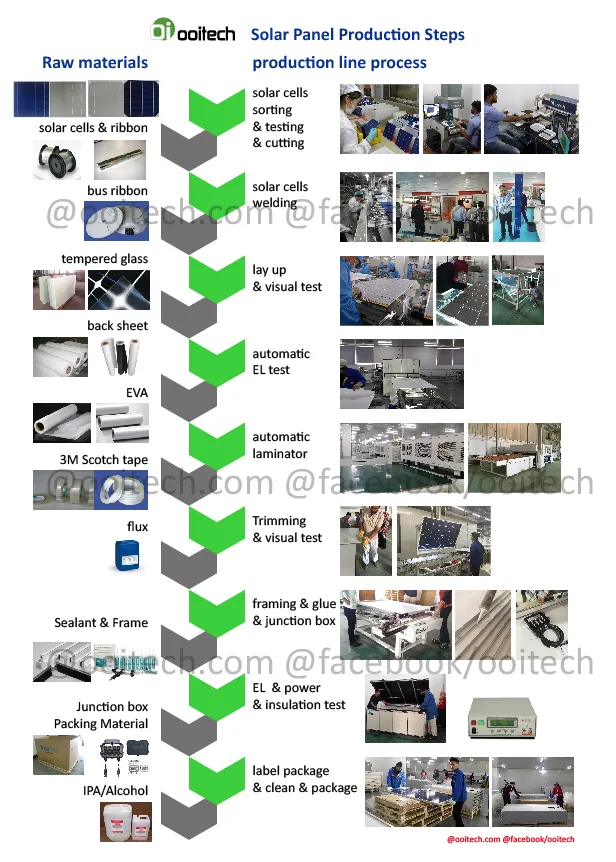
Para sa isang conventional crystalline-silicon module, ang malawak na ruta ng produksyon ay madaling ilarawan.
Ang mga cell ay inspeksyunin o i-sort kung kinakailangan, pagkatapos ay i-interconnect gamit ang conductive ribbon sa pamamagitan ng isang tabber stringer. Ang mga string ay inilalagay sa inihandang salamin at encapsulant, ikinonekta sa nilalayong electrical circuit at tinatakpan ng natitirang encapsulation at rear materials. Ang stack ay pumapasok sa isang laminator, kung saan ang vacuum, init, pressure at oras ay ginagawang bonded laminate ang maluwag na konstruksyon.
Ang downstream na gawain ay nagtatapos sa mekanikal at elektrikal na produkto. Depende sa disenyo, maaaring kabilang dito ang trimming, edge treatment, frame assembly, junction-box attachment, soldering, adhesive o potting application, curing, cleaning at corner finishing. Ang EL inspection, IV measurement at electrical safety test ay nagbibigay ng iba't ibang bahagi ng huling rekord ng kalidad. Ang labeling at sorting ay nag-uugnay sa pisikal na module sa pagkakakilanlan at destinasyon nito.
Inilalarawan ng U.S. Department of Energy ang parehong pinagbabatayang ruta: tabbing at stringing, pag-aayos ng mga konektadong cell kasama ng salamin at encapsulant, lamination, pagkatapos ay pagkakabit sa module ng kinakailangang frame, sealing at junction-box functions.
Wala sa mga operasyong ito ang hindi karaniwan sa sarili nito. Ang kahirapan sa paggawa ay nasa pagpapanatili ng tamang materyal, geometry, recipe at pagkakakilanlan ng produkto nang magkasama habang dumadaan ang module sa lahat ng ito.
Bawat kritikal na operasyon ay nangangailangan ng recipe at rekord
Ang isang proseso ay nagiging kontrolado kapag ang pabrika ay makakasagot sa tatlong tanong: anong setting ang nilayon, ano ang aktwal na nangyari, at anong aksyon ang susunod kung ang resulta ay hindi katanggap-tanggap.
Ang rekord ay hindi kailangang maging detalyado sa bawat istasyon. Kailangan itong maging kapaki-pakinabang. Ang pagtatala ng temperatura nang hindi tinutukoy ang recipe, produkto o lot ay lumilikha ng data, ngunit hindi gaanong ebidensya.
| Operasyon | Ano ang dapat manatiling kontrolado | Isang kapaki-pakinabang na signal o pagsusuri | Rekord na itatago |
|---|---|---|---|
| Incoming material | Aprubadong spesipikasyon, lot ng supplier, imbakan at kondisyon | Inspeksyon sa pagdating, pagsusuri ng pagkakakilanlan, katayuan ng imbakan | Lot ng materyal at resulta ng pagtanggap |
| Cell interconnection | Posisyon ng ribbon, kondisyon ng soldering, paghawak ng cell at heometriya ng string | Resulta ng vision, plano ng pull-test, inspeksyon ng string o EL kung tinukoy | Recipe, lot, resulta ng istasyon at eksepsyon |
| Layup at bussing | Espasyo ng string, polarity, kaayusan ng circuit at posisyon ng lead-out | Larawan ng alignment, visual na pagsusuri, pre-lamination EL | Pagkakakilanlan ng module at resulta ng inspeksyon |
| Lamination | Tamang recipe ng produkto, pag-uugali ng vacuum, temperatura, presyon at oras | Mga parameter ng run, alarms, inspeksyon ng laminate | Bersyon ng recipe, chamber, cycle at kaugnayan ng batch |
| Framing at gawain sa junction-box | Mga dimensyon, paglalagay ng sealant o adhesive, electrical joint at kondisyon ng cure | Pagsubaybay sa dispense, pagsusuri ng dimensyon, visual at electrical na pagsusuri | Batch ng materyal, resulta ng istasyon at katayuan ng cure |
| Final release | Kondisyon ng circuit, sinusukat na output, electrical safety at labeling | Larawan ng EL, resulta ng IV, resulta ng safety-test, pagsusuri ng pagkakakilanlan | Rekord ng release na naka-link sa serial |
Ang pinakamahalagang control point ay hindi laging ang pinakamahal na istasyon. Ang mga handoff ay maaaring kasing kritikal. Ang tamang string ay maaaring mabasag habang binubuhat. Ang malinis na stack ay maaaring makakuha ng kontaminasyon habang naghihintay. Ang magandang laminate ay maaaring masira habang trimming o framing. Ang pumapasang resulta ng test ay maaaring maitalaga sa maling serial number kung ang pagkakakilanlan ay itinuturing na gawain sa opisina kaysa bahagi ng produksyon.
Ang recipe at ang rekord ay dapat samakatuwid na sumunod sa produkto sa mga hangganan ng istasyon.
Ang sertipikasyon ay baseline; ang konsistensi ay pang-araw-araw na gawain
Ang kwalipikasyon ng produkto at konsistensi ng pagmamanupaktura ay nilulutas ang magkaugnay ngunit magkaibang problema.
Ang programa ng kwalipikasyon ay nagtatanong kung ang isang tinukoy na konstruksyon ng module ay nakakatugon sa naaangkop na mga kinakailangan sa test. Ang pabrika ay kailangang muling gawin ang konstruksyong iyon nang hindi pinapayagan ang hindi kontroladong pagpapalit o paglihis ng proseso. Ang pagpasa sa isang type-approval sequence nang isang beses ay hindi nagpapatunay na ang isang mas huling yunit ng produksyon ay nakatanggap ng tamang materyales, kondisyon ng soldering, cycle ng lamination o mga pagsusuri sa final release.
Ang IEC 62941 ay direktang tumutugon sa agwat na ito. Ang pamantayan ay nag-uugnay ng patuloy na kumpiyansa sa mga sertipikadong PV module sa disenyo ng produkto at proseso, pagpili ng materyal, at kontrol ng mga proseso ng pagmamanupaktura. Ipinapalagay nito ang isang matatag na pundasyon ng quality-management; hindi ito kapalit nito.
Mahalaga ang pagkakaibang ito dahil ang pagiging maaasahan sa field ay nagsisimula nang matagal bago maabot ng module ang isang site ng proyekto. Sinusuri ng programa ng pagiging maaasahan ng IEA PVPS kung paano nakakaapekto ang mga materyales, disenyo, mode ng degradation, test at operating environment ng module sa performance sa paglipas ng panahon. Hindi kontrolado ng pabrika ang panahon na haharapin ng module, ngunit kontrolado nito kung ang ipinadalang konstruksyon ay tumutugma sa kwalipikadong disenyo at kung ang variation sa produksyon ay natukoy bago ang release.
Ang mga kinakailangan sa sertipikasyon ay nag-iiba pa rin ayon sa produkto at target market. Ang praktikal na tuntunin ay simple: tukuyin ang sertipikasyon at plano ng kalidad nang maaga upang mahubog nito ang kagamitan, posisyon ng inspeksyon, sampling, traceability at mga rekord.
Ang traceability ay ginagawang bounded na problema ang isang depekto
Isipin na ang final EL inspection ay nagsisimulang magpakita ng hindi karaniwang pattern. Kung walang traceability, ang pabrika ay may tambak ng pinaghihinalaang module at mahabang listahan ng posibleng sanhi. Sa traceability, ang imbestigasyon ay maaaring mabilis na mapaliit: aling lot ng cell, aling recipe ng stringer, aling shift, aling cycle ng laminator, aling landas ng paghawak at aling iba pang module ang may parehong kasaysayan?
Hindi ito nangangahulugan na ang bawat proyekto ay nangangailangan ng parehong software stack. Ang high-volume automated line ay maaaring magpalitan ng mga recipe, larawan at resulta ng test sa isang MES. Ang mas maliit o semi-automatic na pabrika ay maaaring gumamit ng mas simpleng mga rekord. Ang invariant ay ang koneksyon sa pagitan ng pisikal na module at ang ebidensyang ginamit upang i-release ito.
Ang praktikal na release record ay maaaring magsama ng:
serial number ng module at revision ng produkto;
mga kritikal na reference ng materyal o production-lot;
katayuan ng in-process inspection at mga kaugnay na larawan;
recipe ng lamination at kaugnayan ng cycle;
final EL, IV at resulta ng electrical safety;
kasaysayan ng rework, kung mayroon;
final disposition: accept, hold, rework o reject.
Ang traceability ay minsan ibinebenta bilang isang tampok sa pag-uulat. Ang tunay na halaga nito ay lumilitaw kapag may nagbago. Nakakatulong itong pigilan ang apektadong output, ihambing ang mabuti at masamang kondisyon, pigilan ang isang tinanggihang yunit na bumalik sa tinatanggap na stock, at gawing problema sa pagwawasto ng proseso ang paulit-ulit na depekto.
Ang mabilis na istasyon ay maaari pa ring kabilang sa mabagal na pabrika
Ang cycle time sa brochure ay isa lamang input sa kapasidad. Ang sustainable output ay mas malapit sa relasyong ito:
Magandang output = nakatakdang oras ng produksyon × epektibong line rate × first-pass yield
Ang bawat termino ay kabilang sa buong pabrika, hindi sa isang makina.
Bumababa ang epektibong line rate kapag ang mga istasyon ay naghihintay sa isa't isa, ang batch equipment ay tumatanggap ng hindi pantay na trabaho, ang mga pagbabago ng produkto ay tumatagal nang mas matagal kaysa sa plano, ang access sa maintenance ay mahirap, o ang pagbawi mula sa fault ay nangangailangan ng paulit-ulit na manual na interbensyon. Bumababa ang first-pass yield kapag ang mga depekto ay tumatawid sa ilang operasyon bago matukoy, ang mga recipe ay mali ang napili, ang mga materyal ay naglihis o ang rework ay nagiging normal na produksyon.
Malinaw na ipinapakita ng lamination ang punto dahil karaniwan itong batch process, ngunit ang parehong lohika ay naaangkop sa ibang lugar. Ang stringing ay maaaring makagawa nang mas mabilis kaysa kayang tanggapin ng layup. Ang framing ay maaaring maghintay para sa paghahanda ng adhesive. Ang mga natapos na module ay maaaring pumila para sa curing o testing. Ang problema sa paglilipat ng data ay maaaring huminto sa sorting kahit na ang mechanical equipment ay handa na.
Ang mga buffer ay maaaring sumipsip ng maikling pagkakaiba-iba; hindi nila maaayos ang isang permanenteng hindi pagkakatugma. Ang mas maraming gawaing isinasagawa ay maaaring magtago ng hindi pagkakatugma sa loob ng ilang panahon, ngunit kumakain din ito ng espasyo at hinahayaan ang mga depekto na maglakbay nang mas malayo.
Ang automation ay dapat hatulan laban sa mga aktwal na hadlang na ito. Mahalaga ito kung saan binabawasan nito ang marupok na paghawak, pinatatag ang pagkakahanay, inuulit ang pagdispensa o paghihinang, nag-uugnay ng data ng pagsubok sa pagkakakilanlan, o nagpapanatili ng kinakailangang takt. Mas kaunti ang naidudulot nitong halaga kapag ang kahulugan ng produkto sa upstream ay hindi matatag o kapag ang mga konektadong istasyon ay hindi makapagbahagi ng mga reperensya, lohika ng pagkakamali at mga tuntunin sa pagpapalit.
Tukuyin ang mga input na ito bago humingi ng configuration ng linya
Ang isang kapaki-pakinabang na kahilingan para sa quotation ay naglalaman ng higit pa sa isang numero ng kapasidad at lawak ng sahig ng pabrika. Nagbibigay ito sa supplier ng sapat na matatag na impormasyon upang i-modelo ang produkto, mga quality gate, operasyon at mga pagbabago sa hinaharap.
| Pangkat ng input | Impormasyong tutukuyin |
|---|---|
| Produkto | Mga guhit ng module, BOM, teknolohiya ng cell at interconnection, mga sukat, variant ng konstruksyon at nakaplanong roadmap ng produkto |
| Output | Kinakailangang magagandang module bawat shift, kalendaryo ng operasyon, halo ng produkto, dalas ng pagpapalit at plano sa pagpapalawak |
| Kalidad | Mga target na merkado, plano sa sertipikasyon, mga punto ng inspeksyon, saklaw ng pagsubok, sampling, lohika ng pagtanggap at mga tuntunin sa rework |
| Data | Lohika ng serial-number, genealogy ng materyal, kontrol ng recipe, pagpapanatili ng imahe, imbakan ng resulta ng pagsubok at mga interface ng MES o ERP |
| Pabrika | Mga sukat ng gusali, ruta ng materyal, mga utility, pangangailangan sa kapaligiran, pagkarga ng sahig, access sa maintenance at daloy ng bodega |
| Operasyon | Modelo ng paggawa, antas ng kasanayan, kakayahan sa maintenance, estratehiya sa spare-parts at nakaplanong istruktura ng shift |
| Delivery | Responsibilidad sa layout, pagtanggap ng kagamitan, pag-install, commissioning, pagsasanay, dokumentasyon at suporta pagkatapos ng benta |
Ang mga input na ito ay nagpapakita ng tunay na hangganan ng configuration. Ang isang semi-automatic na linya ay maaaring makatwiran para sa isang nagbabagong produkto o operasyon na may mas mababang dami. Ang isang lubos na automated na linya ay maaaring makatwiran kapag ang produkto ay matatag, mataas ang output at ang pabrika ay makapapanatili ng kagamitan at sistema ng data. Sa alinmang kaso, ang tamang disenyo ay ang isa na nagpoprotekta sa aprubadong kahulugan ng module habang natutugunan ang plano sa operasyon.
Mga pinagkukunan na isinangguni
Solar Photovoltaic Manufacturing Basics — U.S. Department of Energy
IEC 62941:2019 — Sistema ng kalidad para sa paggawa ng PV module
Pagkamaaasahan at Pagganap ng mga Photovoltaic System — IEA PVPS Task 13
Manufacturing Consistency — International Photovoltaic Quality Assurance Task Force
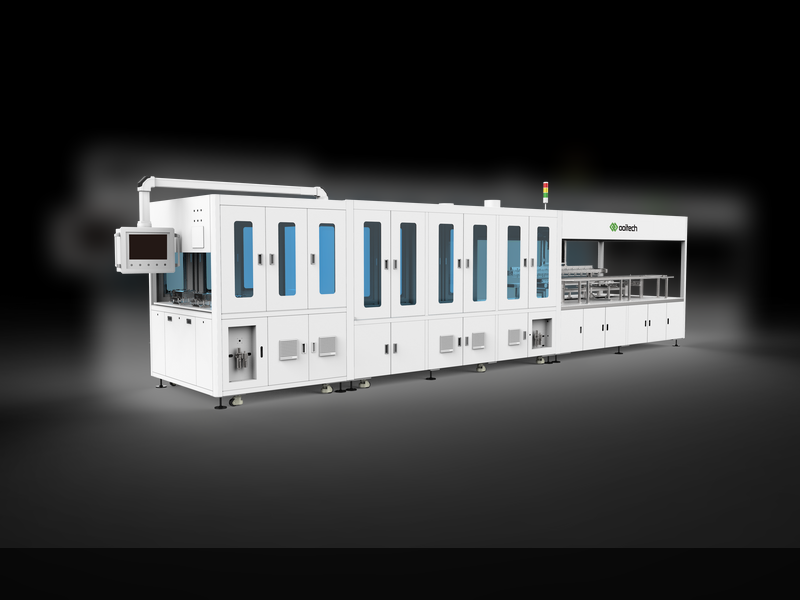
Ooitech Full Automatic Solar Panel Production Line Equipment
Ang paggawa ay pag-uulit na ginawang nakikita
Ang pinakamalakas na sistema ng paggawa ng solar PV module ay hindi ang may pinakamahabang listahan ng makina. Ito ay ang kung saan ang kahulugan ng produkto, mga materyales, mga setting ng proseso, mga inspeksyon, pagkakakilanlan at daloy ng pabrika ay nagsasabi ng parehong kuwento para sa bawat inilabas na module.
Ang Ooitech ay makapagbibigay ng configuration ng linya ng produksyon ng solar PV module, kagamitan, layout ng pabrika, pag-install, commissioning, pagsasanay ng operator at suporta pagkatapos ng benta para sa mga customer sa buong mundo, na tumutugma sa nilalayong disenyo ng module at plano sa produksyon.